
Литьё под давлением — процесс формовки металла, который создаёт точные, детализированные детали путём впрыска расплавленного металла в многоразовые формы.
Он обеспечивает отличную точность размеров, гладкие поверхности и сложные формы, которые было бы трудно достичь с помощью других методов.
Литье под давлением начинается с подготовки стальной формы, называемой пресс-формой. Пресс-форма состоит из двух половин, которые соединяются, чтобы образовать оформляющая полость, имеющую форму, как у готовой детали.
Когда процесс начинается, штамп зажимается с огромной силой.
Расплавленный металл затем впрыскивается в матрицу под высоким давлением. Металл очень быстро заполняет все пространства в оформляющая полость, что помогает создавать детали с тонкими стенками и высокой детализацией.
После того как металл затвердеет, матрица открывается, и деталь выбрасывается. Процесс может повторяться быстро, производя сотни одинаковых деталей в час.
Что такое пористость при литье под давлением
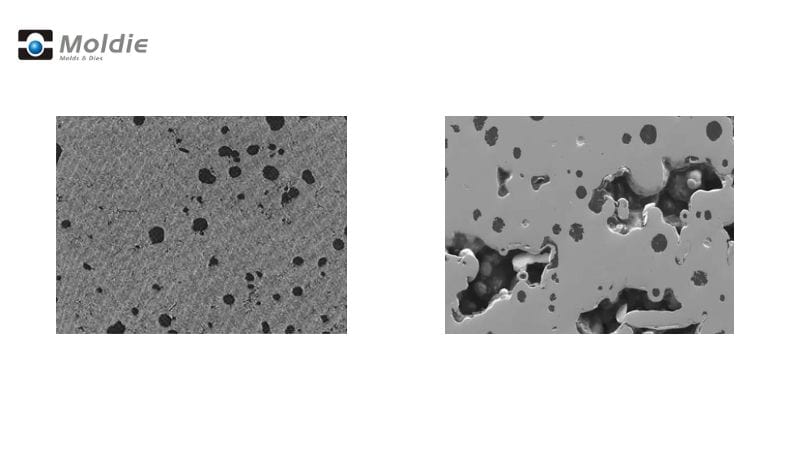
Высокоскоростной характер литьё под давлением делает некоторую пористость практически неизбежной.
Пористость относится к отверстиям, пустотам или воздушным карманам, которые образуются внутри или на поверхности литого под давлением изделия. Эти дефекты варьируются от крошечных микроскопических пор (микротрещин) до больших видимых пустот..
Иногда это будет обнаружено в виде небольших вмятин на поверхности или обнаружено внутри при тестировании.
Думайте о пористости как о нежелательных пустотах в том, что должно быть цельным металлом. Эти полости могут проявляться в разных формах.:
- Поверхностная пористость: Видимый снаружи деталей
- Внутренняя пористость: Скрыто внутри структуры детали
- Газовая пористость: Образованный захваченными газами
- Сужение пористости: Образуется при охлаждении и сжатии металла
Пористость на самом деле распространена в литьё под давлением. Большинство производителей допускают определённый уровень внутренней пористости, но чрезмерная или поверхностная пористость может сделать детали непригодными.
Причины пористости в литьё под давлением
Несколько факторов способствуют пористости в литьё под давлением. Основной причиной является захваченный воздух или газ во время процесса инжекции металла. Когда расплавленный металл с большой скоростью заполняет форму, он может захватывать воздух, которому некуда уйти..
Плохой контроль температуры также вызывает пористость. Если температура литья неравномерна, металл застывает с разной скоростью, создавая полости.
Другие распространённые причины включают:
- Недостаточная вентиляция в конструкции штампа
- Слишком много смазки на поверхностях штампа
- Неправильные системы впрыска или литниковые системы
- Неправильная скорость впрыска металла
- Турбулентное течение металла во время заливки
Как предотвратить образование большой пористости
Конструкторские соображения
Начните с конструкции штампа, которая обеспечивает плавное течение металла. Избегайте резких углов и внезапных изменений толщины, которые могут задерживать воздух или вызывать турбулентность.
Включите правильно подобранные переливные колодцы и вентиляционные отверстия в ваш проектирование пресс-форм. Эти особенности дают газам место для выхода во время процесса литья, уменьшая количество захваченных воздушных пузырей.
Рассмотрите возможность добавления вакуумной помощи к вашей системе литьё под давлением. Это помогает удалить воздух из формы оформляющая полость перед поступлением расплавленного металла, значительно снижая газовую пористость.
Убедитесь, что ваша система заливки направляет поток металла так, чтобы газы двигались к вентиляционным отверстиям, а не застревали.
Выбор материала
Выбрать алюминиевые сплавы с более низкими свойствами поглощения газа, когда это возможно. Некоторые сплавы естественно сопротивляются поглощению водорода, уменьшая вероятность газовой пористости.
Убедитесь, что ваш металл правильно дегазирован перед литьем.
Помните о том, чтобы хранить материалы в контролируемых условиях, чтобы предотвратить поглощение влаги. Влажность может вводить водород в ваши сплавы во время плавки..
Вы также можете использовать флюсовые обработки, которые помогают удалить примеси, способные вызвать пористость. Чистый металл дает более чистые отливки с меньшим количеством дефектов..
Контроль параметров процесса
Установите правильную температуру как для металла, так и для формы. Слишком горячо — газы расширяются; слишком холодно — металл затвердевает до выхода газов.
Поддерживайте постоянное давление удерживания во время затвердевания. Это помогает предотвратить усадочную пористость, за счет подачи дополнительного металла в участки, которые в противном случае могли бы образовать пустоты..
Следите за временем циклов и скоростью охлаждения. Охлаждение обеспечивает время для выхода газов до того, как металл полностью затвердеет.
Обнаружение и измерение пористости
Существует несколько методов обнаружения этих скрытых полостей, от простых визуальных осмотров до передовых технологий визуализации..
Методы неразрушающего контроля
Рентгеновская проверка является одним из самых распространённых способов обнаружения пористости без повреждения деталей. Этот метод создаёт изображения, на которых внутренние пустоты видны как тёмные пятна на металлическом фоне..
Вы можете быстро просканировать несколько частей и выявить проблемы, не разрезая ничего..
КТ-сканирование (компьютерная томография) предлагает более детальный 3D-вид внутренних структур. Эта передовая техника позволяет точно увидеть, где возникает пористость внутри детали, и точно измерить её объем.
КТ-сканирование особенно полезно для сложных деталей, где имеет значение расположение пористости.
Ультразвуковое испытание использует звуковые волны для обнаружения дефектов внутри металлических деталей. Когда звуковые волны сталкиваются с пустотой, они отражаются иначе..
Этот метод хорошо работает для обнаружения больших кластеров пористости.
Количественная оценка пористости
Измерение уровня пористости помогает определить, соответствует ли деталь стандартам качества. Метод Архимеда сравнивает вес детали в воздухе и жидкости для расчета различий плотности, вызванных внутренними пустотами..
Этот простой подход дает вам общий процент пористости.
Металлография включает в себя разрезание образца, полировку поверхности и изучение его под микроскопом. Вы можете измерить размер и распределение пор на разрезанной поверхности..
Этот метод предоставляет подробную информацию о конкретных областях, но требует разрушения образца.
Программное обеспечение для анализа изображений может количественно оценивать пористость на основе данных рентгеновской или КТ-томографии. Программа автоматически вычисляет процент пустот, их размеры и распределение..
Решение проблем пористости
Восстановление пористых отливок
Осмотрите ваши литые изделия под увеличением 5-10 раз, чтобы правильно определить проблемы с пористостью. Это поможет вам определить, является ли проблема газовой пористостью (округлые пузырьки) или пористостью усадки (неправильные полости)).
Для незначительных проблем с пористостью эффективна пропитка. Этот процесс заполняет пустоты герметиком, делая детали герметичными под давлением. Он часто используется для деталей, которые должны удерживать жидкости или газы..
Вторичные операции, такие как горячее изостатическое прессование (ГИП), могут устранять внутреннюю пористость. Этот процесс использует высокое давление и температуру для сжатия и устранения внутренних пустот..
Выберите Molлитьё под давлениемing для вашего следующего проекта
Испытываете трудности с пористостью в ваших компонентах литьё под давлением? Газовая пористость, усадочная пористость и полости, вызванные захваченным воздухом или неравномерным затвердеванием, могут нарушить структурную целостность ваших литых деталей, повлиять на механические характеристики и привести к риску коррозии. В Molлитьё под давлениемing, мы специализируемся на передовых решениях процесс литья под давлением для контроля пористости и обеспечения безупречных результатов.
Наш опыт в оптимизации потока расплавленного металла, высоконапорной заливки и точных параметров машин обеспечивает минимальную усадочную пористость и устраняет воздух, попавший в процессе литья. Путем настройки толщина стенки, выбора сплава (включая цинк и магний) и контроля затвердевания мы устраняем причины пористости на каждом этапе.Для критически важных приложений мы предлагаем методы вакуумной пропитки или положительного давления воздуха для герметизации пор и повышения долговечности, даже после процессов механической обработки.
Почему соглашаться на дефекты? Сотрудничайте с нами для экономически эффективного, высококачественного литейного производства металлов, которое уделяет приоритетное внимание контролю качества и максимально повышает производительность деталей. Свяжитесь с нами сегодня по molлитьё под давлениемing обсудить, как мы можем вселить уверенность в ваш следующий проект — гарантируя, что каждая литая деталь соответствует самым высоким стандартам точности и надежности. Давайте превратим ваши проблемы с пористостью в совершенные решения!
Часто задаваемые вопросы
Какие типичные виды пористости встречаются в литых металлах?
Литые отливки обычно испытывают три основных типа проблем с пористостью. Газовая пористость возникает, когда газы оказываются захваченными в металле во время затвердевания, создавая маленькие округлые полости.
Пористость усадки образуется, когда металл охлаждается неравномерно, создавая пустоты неправильной формы в более толстых участках по мере сжатия металла.
Интердендритная пористость появляется между дендритными структурами по мере кристаллизации металла, часто в зонах с более медленной скоростью охлаждения.
Каковы стандартные уровни пористости ASTM E505 для литья?
Стандарт ASTM E505 использует эталонные рентгеновские снимки для классификации уровней пористости по шкале от 1 до 7. Уровень 1 указывает на минимальную пористость, тогда как уровень 7 показывает сильную пористость..







