
Odlewanie ciśnieniowe to proces kształtowania metali, pozwalający na wytwarzanie precyzyjnych, szczegółowych elementów poprzez wtryskiwanie płynnego metalu do form wielokrotnego użytku.
Metoda ta zapewnia doskonałą dokładność wymiarową, gładkie powierzchnie oraz możliwość uzyskania złożonych kształtów, trudnych do osiągnięcia przy użyciu innych technik.
Proces odlewania ciśnieniowego rozpoczyna się od przygotowania stalowej formy. Składa się ona z dwóch połówek, które łączą się, tworząc wnękę o kształcie docelowego elementu.
Na początku procesu forma jest zaciskana z ogromną siłą.
Następnie płynny metal jest wtryskiwany do formy pod wysokim ciśnieniem. Metal bardzo szybko wypełnia wszelkie przestrzenie wewnątrz wnęki, co pozwala na uzyskanie szczegółowych elementów o cienkich ściankach.
Po zakrzepnięciu metalu forma otwiera się, a gotowy element jest wypychany na zewnątrz. Proces ten może przebiegać bardzo szybko, umożliwiając produkcję setek identycznych części w ciągu godziny.
Czym jest porowatość w odlewaniu ciśnieniowym?
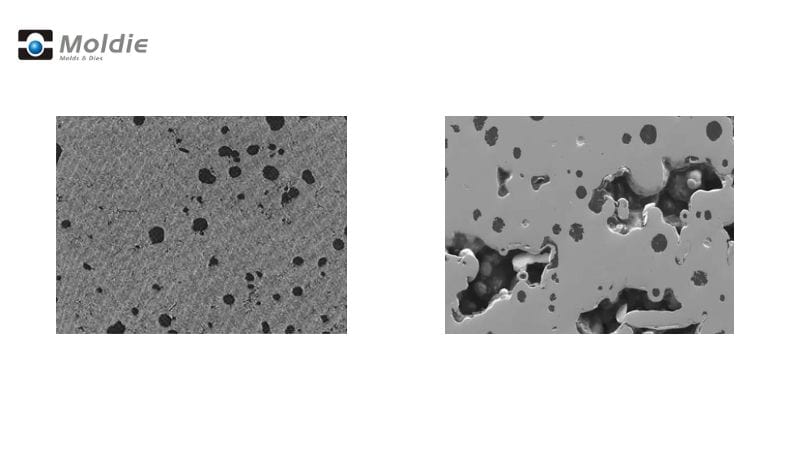
Ze względu na dużą szybkość procesu odlewania ciśnieniowego, występowanie pewnego stopnia porowatości jest niemal nieuniknione.
Porowatość to obecność otworów, pustych przestrzeni lub pęcherzyków powietrza, które powstają wewnątrz lub na powierzchni odlewu. Wady te mogą przybierać postać od drobnych, mikroskopijnych porów (mikroporów) po większe, widoczne pustki.
Czasami objawiają się one jako niewielkie zagłębienia na powierzchni, a niekiedy są wykrywane wewnątrz elementu podczas badań kontrolnych.
Porowatość można postrzegać jako niepożądane puste przestrzenie w materiale, który powinien stanowić jednolitą masę metalu. Pustki te mogą występować w różnych układach:
- Porowatość powierzchniowa: Widoczna na zewnętrznej stronie części
- Porowatość wewnętrzna: Ukryta wewnątrz struktury części
- Porowatość gazowa: Powstająca w wyniku uwięzienia gazów
- Porowatość skurczowa: Powstająca podczas stygnięcia i kurczenia się metalu
Porowatość jest zjawiskiem powszechnym w odlewaniu ciśnieniowym. Większość producentów akceptuje pewien poziom porowatości wewnętrznej, jednak nadmierna porowatość lub porowatość powierzchniowa mogą sprawić, że części nie będą nadawały się do użytku.
Przyczyny porowatości w odlewaniu ciśnieniowym
Na powstawanie porowatości w odlewaniu ciśnieniowym wpływa kilka czynników. Główną przyczyną jest uwięzienie powietrza lub gazu podczas procesu wtrysku metalu. Gdy płynny metal z dużą prędkością wpływa do formy, może uwięzić powietrze, które nie ma możliwości ujścia.
Przyczyną porowatości jest również niewłaściwa kontrola temperatury. Jeśli temperatura odlewu jest nierównomierna, metal krzepnie w różnym tempie, co prowadzi do powstawania pustek.
Do innych częstych przyczyn należą:
- Niewystarczające odpowietrzenie w konstrukcji formy
- Nadmiar środka smarnego na powierzchniach formy
- Niewłaściwa konstrukcja układu wlewowego lub kanałów doprowadzających
- Nieprawidłowa prędkość wtrysku metalu
- Turbulentny przepływ metalu podczas wypełniania formy
Jak zapobiegać nadmiernej porowatości
Kwestie projektowe
Należy rozpocząć od projektu formy sprzyjającego płynnemu przepływowi metalu. Należy unikać ostrych narożników i nagłych zmian grubości, które mogą prowadzić do uwięzienia powietrza lub powstawania turbulencji. Uwzględnij w projekcie formy odpowiednio dobrane pod względem wielkości kieszenie przelewowe i odpowietrzniki. Elementy te zapewniają ujście dla gazów podczas procesu odlewania, ograniczając powstawanie pęcherzy powietrza.
Rozważ zastosowanie systemu wspomagania próżniowego w procesie odlewania ciśnieniowego. Pozwala to na usunięcie powietrza z gniazda formy przed wpłynięciem do niego ciekłego metalu, co znacząco ogranicza porowatość gazową.
Upewnij się, że układ wlewowy kieruje przepływ metalu tak, aby wypychał gazy w stronę odpowietrzników, zamiast je więzić.
Dobór materiału
Wybieraj stopy aluminium o mniejszej skłonności do absorpcji gazów, o ile to możliwe. Niektóre stopy wykazują naturalną odporność na pochłanianie wodoru, co zmniejsza ryzyko wystąpienia porowatości gazowej.
Zadbaj o właściwe odgazowanie metalu przed przystąpieniem do odlewania.
Pamiętaj o przechowywaniu materiałów w kontrolowanych warunkach, aby zapobiec absorpcji wilgoci. Wilgoć może prowadzić do przedostawania się wodoru do stopów podczas procesu topienia.
Możesz również zastosować rafinację topnikiem, która pomaga usunąć zanieczyszczenia mogące powodować porowatość. Czysty metal pozwala uzyskać odlewy o wyższej jakości i mniejszej liczbie wad.
Kontrola parametrów procesu
Należy dobrać odpowiednią temperaturę zarówno dla metalu, jak i dla formy. Zbyt wysoka temperatura powoduje rozszerzanie się gazów, natomiast zbyt niska sprawia, że metal krzepnie, zanim gazy zdążą ujść na zewnątrz.
Podczas krzepnięcia należy utrzymywać stały docisk. Zapobiega to powstawaniu porowatości skurczowej poprzez wtłaczanie dodatkowej ilości metalu w miejsca, w których w przeciwnym razie mogłyby powstać pustki.
Należy zwracać uwagę na czasy cyklu i szybkość chłodzenia. Odpowiednie chłodzenie zapewnia gazom czas na ujście przed całkowitym zakrzepnięciem metalu.
Wykrywanie i pomiar porowatości
Istnieje wiele metod wykrywania tych ukrytych pustek – od prostych oględzin wzrokowych po zaawansowane technologie obrazowania.
Metody badań nieniszczących
Badanie rentgenowskie (RTG) jest jedną z najpopularniejszych metod wykrywania porowatości bez uszkadzania elementów. Metoda ta pozwala uzyskać obrazy, na których wewnętrzne pustki widoczne są jako ciemniejsze obszary na tle metalu.
Umożliwia to szybkie skanowanie wielu elementów i identyfikację problemów bez konieczności ich przecinania.
Skanowanie CT (tomografia komputerowa) zapewnia bardziej szczegółowy obraz 3D struktur wewnętrznych. Ta zaawansowana technika pozwala dokładnie zlokalizować miejsca występowania porowatości w elemencie oraz precyzyjnie zmierzyć jej objętość.
Skanowanie CT jest szczególnie przydatne w przypadku złożonych elementów, gdzie istotne jest miejsce występowania porowatości.
Badania ultradźwiękowe wykorzystują fale dźwiękowe do wykrywania nieciągłości wewnątrz elementów metalowych. Gdy fale dźwiękowe napotykają pustkę, ulegają specyficznemu odbiciu.
Metoda ta sprawdza się dobrze przy wykrywaniu większych skupisk porów.
Ilościowa ocena porowatości
Pomiar stopnia porowatości pozwala stwierdzić, czy element spełnia wymogi jakościowe. Metoda Archimedesa polega na porównaniu masy elementu w powietrzu i w cieczy, co umożliwia obliczenie różnic w gęstości wynikających z obecności wewnętrznych pustek.
To proste podejście pozwala uzyskać ogólny wskaźnik porowatości wyrażony w procentach.
Badania metalograficzne obejmują przecięcie próbki, wypolerowanie jej powierzchni i obserwację pod mikroskopem. Pozwalają one zmierzyć wielkość i rozmieszczenie porów na powierzchni przekroju.
Metoda ta dostarcza szczegółowych informacji na temat konkretnych obszarów, ale wiąże się z koniecznością zniszczenia próbki.
Oprogramowanie do analizy obrazu umożliwia ilościowe określenie porowatości na podstawie danych z prześwietleń rentgenowskich lub tomografii komputerowej (CT). Program automatycznie oblicza udział procentowy pustych przestrzeni, ich wielkość oraz rozmieszczenie.
Rozwiązywanie problemów z porowatością
Naprawa odlewów z wadami porowatości
Skontroluj odlewy przy powiększeniu 5-10x, aby prawidłowo zidentyfikować problemy z porowatością. Pozwoli to ustalić, czy występuje porowatość gazowa (zaokrąglone pęcherzyki), czy skurczowa (nieregularne pustki). W przypadku niewielkiej porowatości skuteczna jest impregnacja, która wypełnia pustki szczeliwem i zapewnia szczelność ciśnieniową. Metodę tę stosuje się przy elementach, które muszą być szczelne dla cieczy lub gazów. Porowatość wewnętrzną można ograniczyć także przez prasowanie izostatyczne na gorąco (HIP), wykorzystujące wysokie ciśnienie i temperaturę do zamykania pustek.
Wybierz Moldiecasting do swojego kolejnego projektu
Masz problemy z porowatością elementów odlewanych ciśnieniowo? Porowatość gazowa, skurczowa oraz pustki spowodowane uwięzionym powietrzem lub nierównomiernym krzepnięciem mogą naruszyć integralność strukturalną odlewów, pogorszyć ich właściwości mechaniczne i zwiększyć ryzyko korozji. W firmie Moldiecastingspecjalizujemy się w zaawansowanych rozwiązaniach procesowych dla odlewania ciśnieniowego, które pozwalają kontrolować porowatość i uzyskiwać doskonałe rezultaty.
Nasze doświadczenie w optymalizacji przepływu ciekłego metalu, wtrysku pod wysokim ciśnieniem oraz precyzyjnym doborze parametrów maszynowych gwarantuje minimalizację porowatości skurczowej i eliminuje powietrze uwięzione podczas procesu odlewania. Dzięki odpowiedniemu doborowi grubości ścianek i stopów (w tym cynkowych i magnezowych) oraz kontroli procesu krzepnięcia, eliminujemy przyczyny powstawania porowatości na każdym etapie produkcji. W przypadku zastosowań krytycznych oferujemy impregnację próżniową lub techniki wykorzystujące nadciśnienie powietrza, co pozwala uszczelnić pory i zwiększyć trwałość elementów – nawet po obróbce mechanicznej.
Po co godzić się na wady? Postaw na współpracę z nami i zyskaj wysokiej jakości, opłacalne odlewy metalowe, wytwarzane z naciskiem na kontrolę jakości i maksymalizację parametrów użytkowych części. Skontaktuj się z nami już dziś: moldiecasting Porozmawiajmy o tym, jak proces impregnacji może zwiększyć pewność co do jakości Twojego kolejnego projektu, gwarantując, że każdy odlew spełni najwyższe standardy precyzji i niezawodności. Przekujmy problemy z porowatością w doskonałe rozwiązania!
Często zadawane pytania
Jakie są najczęstsze rodzaje porowatości występujące w odlewach metalowych?
W przypadku odlewów ciśnieniowych zazwyczaj spotyka się trzy główne rodzaje problemów z porowatością. Porowatość gazowa powstaje, gdy gazy zostają uwięzione w metalu podczas krzepnięcia, tworząc małe, zaokrąglone puste przestrzenie.
Porowatość skurczowa tworzy się, gdy metal stygnie nierównomiernie; w miarę jego kurczenia się w grubszych sekcjach powstają nieregularne pustki.
Porowatość międzygałęzista (interdendrytyczna) pojawia się między strukturami dendrytycznymi podczas krystalizacji metalu, często w obszarach o wolniejszym tempie stygnięcia.
Jakie są poziomy porowatości dla odlewów według normy ASTM E505?
Norma ASTM E505 wykorzystuje radiogramy wzorcowe do klasyfikacji poziomów porowatości w skali od 1 do 7. Poziom 1 oznacza minimalną porowatość, natomiast poziom 7 wskazuje na znaczną porowatość.







