
ダイカストは、再利用可能な金型に溶融金属を射出し、精密で細部まで再現された部品を作る金属成形プロセスです。
寸法精度、滑らかな表面、他の技法では実現が難しい複雑形状に優れています。
ダイカストでは、まずダイと呼ばれる鋼製金型を準備します。金型は二つの半型からなり、組み合わせると最終部品と同じ形状のキャビティができます。
工程開始時に、非常に大きな力で金型を締め付けます。
次に、溶融金属を高圧で金型へ射出します。金属はキャビティの隅々まで非常に速く充填されるため、薄肉で細部に富む部品を製造できます。
金属が凝固すると金型が開き、部品を取り出します。工程を短時間で繰り返せるため、毎時数百個の同一部品を製造できます。
ダイカストの気孔とは
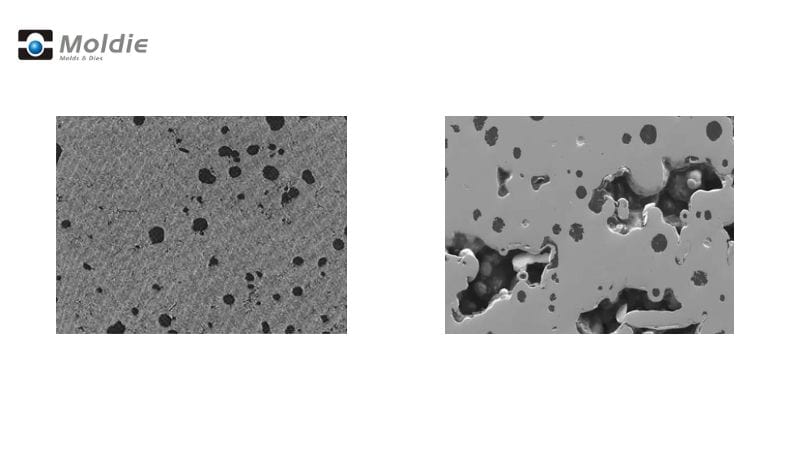
ダイカストは高速なプロセスであるため、ある程度の気孔は避けにくいものです。
気孔とは、ダイカスト部品の内部または表面に生じる穴、空洞、空気だまりを指します。微細な顕微鏡サイズの気孔から、目で見える大きな空洞までさまざまです。
表面に小さなくぼみとして現れることもあれば、検査で内部に見つかることもあります。
本来は固体金属である部分に望ましくない隙間がある状態と考えると分かりやすいでしょう。気孔には次のような形態があります。
- 表面気孔:部品の外側から確認できる気孔
- 内部気孔:部品構造の内部に隠れた気孔
- ガス気孔:巻き込まれたガスによって生じる気孔
- 収縮気孔:金属の冷却・収縮によって生じる気孔
気孔はダイカストでよく見られます。ほとんどのメーカーは内部気孔をある程度許容しますが、過剰な気孔や表面気孔があると部品を使用できなくなる場合があります。
ダイカストにおける気孔の原因
ダイカストの気孔には複数の要因が関係します。主な原因は金属の射出中に空気やガスが巻き込まれることです。溶融金属が高速で金型に流れ込む際、逃げ場のない空気を閉じ込めることがあります。
温度管理の不良も気孔の原因になります。鋳造温度にばらつきがあると金属の凝固速度が異なり、空洞が形成されます。
その他の一般的な原因:
- 金型設計におけるベント不足
- 金型表面への潤滑剤の過剰塗布
- 不適切なゲートまたはランナーシステム
- 金属の射出速度が不適切
- 充填中の金属流動の乱れ
気孔を減らすための対策
設計上の考慮事項
金属が滑らかに流れる金型設計から始めます。空気を閉じ込めたり乱流を起こしたりする鋭い角や急激な肉厚変化を避けてください。
適切なサイズのオーバーフロー部とベントを 金型設計に組み込みます。これらの形状が鋳造中のガスの逃げ道となり、空気の巻き込みを減らします。
ダイカストシステムに真空補助を追加することも検討してください。溶融金属が入る前に金型キャビティ内の空気を除去し、ガス気孔を大幅に抑えられます。
金属の流れがガスを閉じ込めず、ベントへ押し出すようにゲートシステムを設計します。
材料の選定
可能であれば、 ガス吸収性の低いアルミニウム合金 を選びます。水素の吸収に自然に抵抗する合金もあり、ガス気孔の可能性を抑えられます。
鋳造前に金属を適切に脱ガスしてください。
水分の吸収を防ぐため、材料は管理された環境で保管します。湿気は溶解中に合金へ水素を持ち込む可能性があります。
気孔の原因となる不純物の除去に役立つフラックス処理も利用できます。清浄な金属からは欠陥の少ない鋳物が得られます。
工程条件の管理
金属と金型の双方について適切な温度を設定します。高すぎるとガスが膨張し、低すぎるとガスが抜ける前に金属が凝固します。
凝固中は保圧を一定に保ちます。追加の金属を空洞ができやすい箇所に押し込むことで、収縮気孔を防ぎます。
サイクル時間と冷却速度にも注意してください。適切な冷却により、金属が完全に凝固する前にガスが逃げる時間を確保できます。
気孔の検出と測定
目視検査から先進的な画像技術まで、隠れた空洞を検出する方法はいくつかあります。
非破壊検査方法
X線検査は、部品を傷つけずに気孔を見つける一般的な方法の一つです。金属を背景に、内部の空洞が暗い点として映る画像を作成します。
複数の部品をすばやくスキャンでき、切断せずに問題を特定できます。
CTスキャン(コンピューター断層撮影)は、内部構造をより詳細な3D画像で確認できます。この先進技術により、部品内部の気孔の位置を正確に確認し、体積を精密に測定できます。
気孔の位置が重要となる複雑な部品では、CTスキャンが特に有効です。
超音波検査では音波を使って金属部品内部の不連続部を検出します。音波が空洞に当たると、反射の仕方が変わります。
この方法は、大きな気孔の集まりを見つけるのに適しています。
気孔の定量評価
気孔量を測定すると、部品が品質基準を満たすか判断できます。アルキメデス法では、空気中と液体中で部品の重量を比較し、内部空洞による密度差を算出します。
この簡単な方法で、気孔率の全体的な割合を確認できます。
金属組織検査では試料を切断・研磨し、顕微鏡で観察します。切断面における気孔の大きさと分布を測定できます。
特定箇所を詳しく分析できますが、試料を破壊する必要があります。
画像解析ソフトウェアを使うと、X線やCTスキャンのデータから気孔を定量化できます。ソフトウェアが空洞の割合、サイズ、分布を自動計算します。
気孔問題への対処
気孔のある鋳物の修復
気孔の問題を正確に特定するため、鋳物を5-10xの倍率で検査します。丸い気泡状のガス気孔か、不規則な空洞状の収縮気孔かを判断できます。
軽微な気孔には含浸が有効です。シーラントで空洞を埋めて、部品に耐圧性を持たせます。液体やガスを保持する必要のある部品によく使われます。
熱間静水圧プレス(HIP)などの二次加工で内部気孔に対処できます。高温高圧を用いて内部空洞を圧縮・除去する方法です。
次のプロジェクトはMoldiecastingにお任せください
ダイカスト部品の気孔にお困りですか?ガス気孔、収縮気孔、空気の巻き込みや不均一な凝固による空洞は、鋳物の構造健全性と機械的性能を損ない、腐食リスクにつながる可能性があります。 Moldiecastingは、気孔を管理し、優れた結果を実現する先進的なダイカストソリューションを専門としています。
溶融金属の流動、高圧射出、機械条件の精密な最適化に関する専門知識を活用し、収縮気孔を最小限に抑えて鋳造中の空気の巻き込みを防ぎます。肉厚、亜鉛・マグネシウムを含む合金の選定、凝固条件を最適化し、各工程で気孔の原因に対処します。重要用途には真空含浸や加圧含浸を提供し、機械加工後でも気孔を封止して耐久性を高めます。 欠陥をそのままにしていませんか?品質管理を重視し、部品性能を最大化するコスト効率の高い高品質な金属鋳造について、ぜひご相談ください。お問い合わせは moldiecasting まで。次のプロジェクトに含浸処理を活用し、すべての鋳造部品が最高水準の精度と信頼性を満たす方法をご提案します。気孔の課題を最適な解決策へ変えましょう!
よくある質問
鋳造金属に見られる一般的な気孔の種類は何ですか?
ダイカストでは、主に三種類の気孔が発生します。ガス気孔は凝固中に金属へガスが閉じ込められ、小さく丸い空洞ができる現象です。
収縮気孔は、金属が不均一に冷却・収縮することで、厚肉部に不規則な空洞が生じます。
樹枝状結晶間気孔は、金属が結晶化する際に樹枝状結晶組織の間に生じます。冷却速度が遅い箇所で発生することがよくあります。
鋳造品の気孔レベルに関するASTM E505規格とは何ですか?
ASTM E505規格では、基準X線写真を用いて気孔レベルを1から7までの段階に分類します。レベル1は気孔が最小限であることを示し、レベル7は深刻な気孔を示します。







