
ダイカストは、複雑な金属部品の製造に広く用いられるプロセスですが、製品の品質や機能を損なう欠陥が発生することがあります。こうした欠陥に対処するには、原因を理解し、効果的な解決策を実施するとともに、予防策を取り入れる必要があります。
気孔
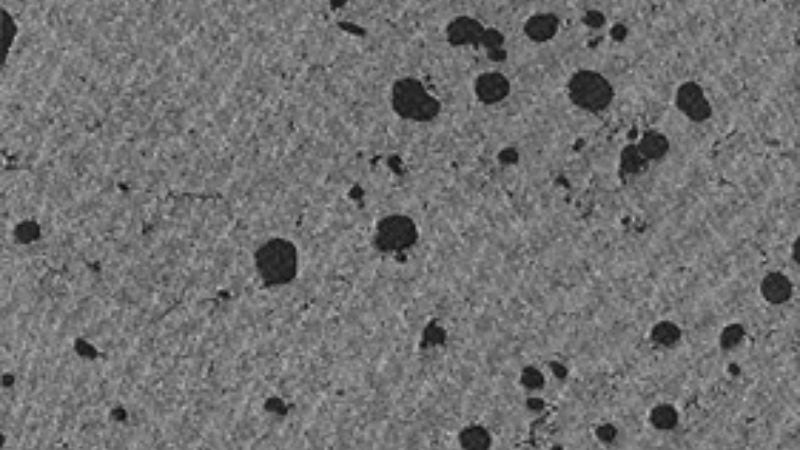
定義:
気孔とは、ガスの巻き込みや凝固不良によって鋳物内部に小さな空洞や気泡が生じる欠陥です。鋳物の構造的な健全性を損ない、強度や気密性が求められる用途に適さなくなる可能性があります。
原因:
- 空気やガスの巻き込み:射出中に溶融金属へ空気が巻き込まれ、凝固時に逃げ切れないと空洞が生じます。
- ベント不足:金型のベントが不十分だとガスが排出されず、気孔が増加します。
- 金属流動の乱れ:溶融金属の流れが不安定または乱流になると、空気が巻き込まれます。
- ガスの発生:離型剤や潤滑剤を過剰に使用すると、キャビティ内でガスが発生することがあります。
解決策:
- ベントシステムの最適化:適切なベントにより、凝固前に巻き込まれたガスを排出できます。オーバーフロー部やベント溝を設ける方法も有効です。
- 射出速度の調整:射出速度を下げて乱流を抑え、金属が整然と流れるようにします。
- 金属温度の管理:充填を滑らかにするため、金属温度を均一かつ適正に保ちます。
- 真空システムの使用:真空補助プロセスで鋳物から空気や汚染物質を除去します。
予防策:
- 適切なオーバーフローシステムの設計:ガスを逃がし、金属の流れを滑らかにするため、オーバーフロー流路を設けます。
- 金属温度の安定維持:ガスの巻き込みを減らすため、過熱や急冷を避けます。
- 金型の定期メンテナンス:ガスの蓄積を防ぐため、金型を清潔に保ち、汚染物質を取り除きます。
- 適切なゲートとランナーの設計:乱流を最小限に抑えてキャビティ全体を充填できるよう、ゲートとランナーに十分な大きさを持たせます。
湯境
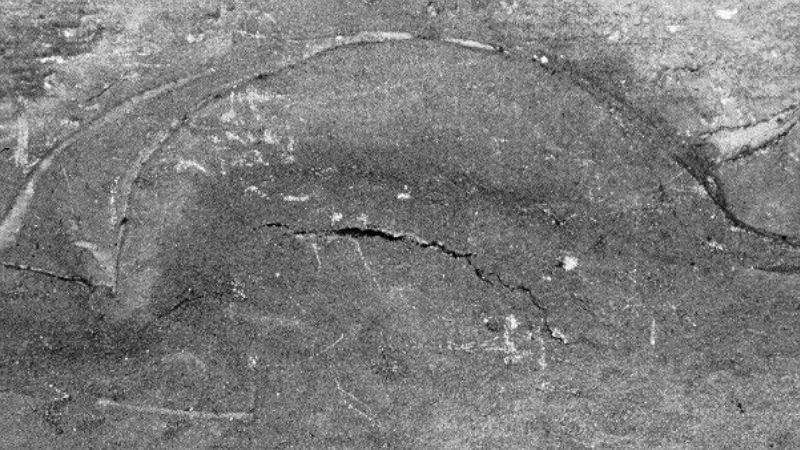
定義:
湯境は、二つの溶融金属流が合流しても十分に融合せず、目に見える線や弱い接合部が残る欠陥です。鋳物の外観と強度の両方に影響します。
原因:
- 金属温度が低い:温度が不十分だと、溶融金属が早期に凝固します。
- 射出速度が遅い:金属の流動が遅れると、融合前に部分的に冷却してしまいます。
- 金属流動の不良:ゲート設計が適切でないと金属の流れが乱れ、融合不良につながります。
- ベント不足:巻き込まれた空気が溶融金属流の合流を妨げることがあります。
解決策:
- 金属温度を上げる:溶融金属が適切に流れ、融合する温度に調整します。
- 射出速度の最適化:滑らかで連続した金属流を得られるよう速度を調整します。
- ゲート設計の改善:金属流を効果的に導ける位置にゲートを設けます。
- ベント配置の改善:要所にベントを追加し、巻き込まれた空気を確実に排出します。
予防策:
- 金属温度を継続的に監視する:工程全体を通して溶融金属を均一に加熱します。
- 金型温度を定期的に確認する:早期冷却を防ぐため、金型温度を適正に保ちます。
- ゲート位置を適切に設計する:金属流を促進し、乱流を減らす位置にゲートを配置します。
- 射出速度を最適に保つ:冷却を避けつつ安定して充填できるよう、速度のバランスを取ります。
ホットスポット
定義:
ホットスポットとは、金型内で局所的に過熱する領域です。冷却が不均一になり、鋳物の反りや寸法のばらつきなどの欠陥を引き起こします。
原因:
- 金型温度の不均一:冷却のばらつきによって熱が過剰に蓄積する領域ができます。
- 冷却設計の不良:金型内の冷却回路が不十分だと、局所的な過熱が起こります。
- 潤滑不足:潤滑剤の塗布量が不足または不均一だと、熱の問題が悪化することがあります。
- 金属の滞留:特定箇所に金属が過剰に集まると、熱が長く残ります。
解決策:
- 冷却回路のバランスを取る:熱を均一に放散できる、最適な冷却回路網を設計します。
- 金型温度の調整:生産中は金型温度を注意深く監視し、調整します。
- 潤滑の最適化:高品質な潤滑剤を適切な量で均一に塗布します。
- 製品設計の変更:熱がこもりやすい厚肉部をなくします。
予防策:
- 冷却システムの定期メンテナンス:冷却回路を清掃し、詰まりや効率低下がないか確認します。
- 金型温度の適切な管理:高度な温度監視システムを使用し、均一な冷却を確保します。
- 潤滑剤を均一に塗布する:自動潤滑システムを導入し、一定量を均一に塗布します。
- 熱分布を監視する:サーモグラフィーを使用し、生産中の熱集中箇所を特定します。
湯回り不良/充填不足
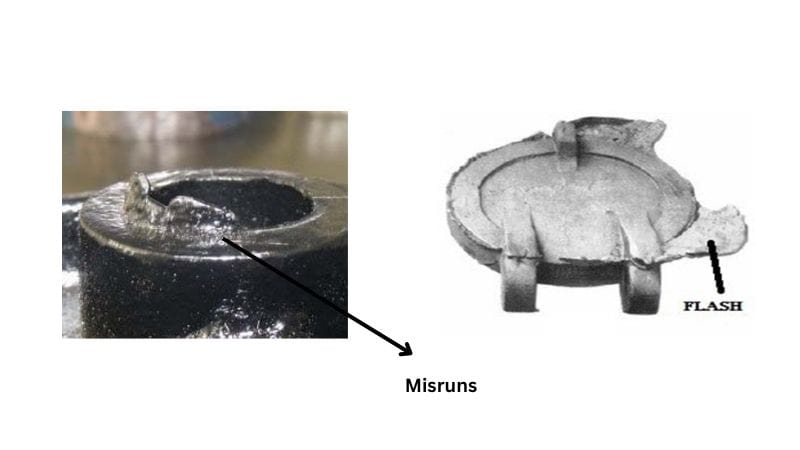
定義:
湯回り不良または充填不足は、溶融金属が金型キャビティ全体に行き渡らず、鋳物の一部が欠けたり形成されなかったりする欠陥です。
原因:
- 溶融金属量の不足:キャビティを満たすのに必要な溶融金属量が足りません。
- 射出圧力が低い:圧力不足により、金属が十分に広がりません。
- 金属流動の不良:障害物や不適切なゲート設計が適切な流れを妨げます。
- 金型温度が低い:金型が冷たいと溶融金属が早期に凝固します。
解決策:
- 溶融金属量を増やす:各ショットでに十分な金属量を確保します。
- 射出圧力を調整する:金属が金型を完全に満たすよう圧力を上げます。
- ゲート位置の最適化:均一な充填と滑らかな流れを促す位置にゲートを配置します。
- 金型を適切に加熱する:早期凝固を防ぐため、金型を予熱します。
予防策:
- ショット量を定期確認する:各ショットで適切な溶融金属量が供給されることを確認します。
- 金型温度を一定に保つ:金型ヒーターや温度コントローラーを使用します。
- ランナーシステムを適切に設計する:金属が容易かつ完全に流れるランナーを設計します。
- 射出条件を監視する:圧力、速度、タイミングを定期的に点検し、微調整します。
バリ
定義:
バリとは、金型のパーティング面の隙間から金属が漏れ、鋳物の縁にできる薄い余分な金属層です。
原因:
- 射出圧力が過剰:高圧によって金属が金型キャビティから押し出されます。
- 金型面の摩耗:金型の縁が摩耗すると、時間の経過とともに隙間が生じます。
- 型締力の不足:型締力が弱いと、金属が隙間から漏れます。
- 金型の位置ずれ:位置合わせが不適切だと、金属が漏れる隙間ができます。
解決策:
- 射出圧力の調整:過剰な圧力を下げて金属のはみ出しを防ぎます。
- 摩耗した金型の修理・交換:金型の縁を修復するか、摩耗した工具を交換します。
- 型締力を高める:パーティング面が確実に密閉されるよう、十分な型締力を確保します。
- 金型の位置合わせ:隙間をなくすため、位置合わせを定期的に確認・調整します。
予防策:
- 金型の定期メンテナンス:パーティングラインとシール面を頻繁に点検します。
- 型締力の監視:生産中に金型が確実に締結されていることを確認します。
- 金型の位置合わせを頻繁に確認する:定期的に位置調整を行います。
- 適切なパーティングライン設計:金属漏れにつながる経路を最小限にするよう設計します。
収縮巣
定義:
冷却中の不均一な凝固により、鋳物内部または表面に空洞が生じる欠陥の一種です。
原因:
- 肉厚が不均一で、冷却が均一にならない。
- 凝固中の溶融金属の補給が不十分。
- 金型の冷却設計が不適切。
- 射出圧力が低い、または保圧時間が短い。
解決策:
- 肉厚が均一になるよう製品設計を最適化します。
- 凝固中に材料を補給するため、押湯またはフィーダーを使用します。
- 金型冷却を改善し、凝固を適切に制御します。
- 射出圧力を高め、保圧時間を延長します。
予防策:
- 肉厚が均一な鋳物を設計します。
- ホットスポットを避けるため、適切な金型冷却解析を実施します。
- 射出圧力や時間などの工程条件を定期的に監視・調整します。
介在物
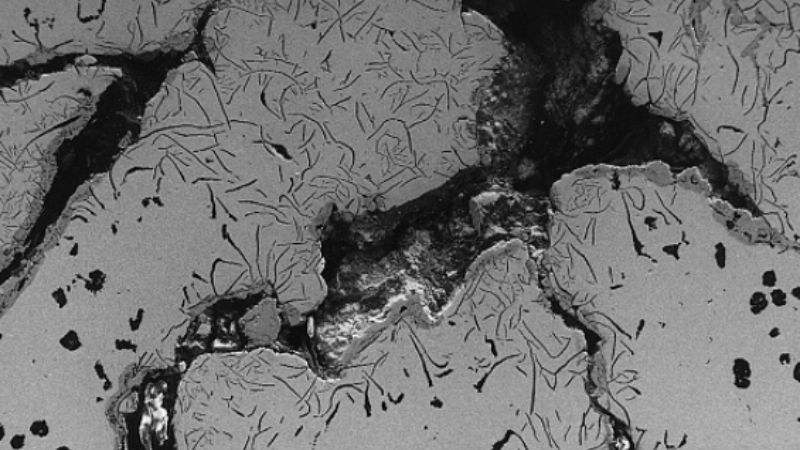
定義:
介在物とは、スラグや酸化物などの異物粒子が鋳物内部に残る欠陥です。不規則な形状をしており、内部の強度低下や表面欠陥を引き起こします。
原因:
- 溶融金属の純度が低い、または清浄でない。
- 取鍋作業時にスラグや異物が除去されていない。
- 金型キャビティや工具の清掃が不十分。
- 溶融金属の攪拌・混合が不適切。
解決策:
- 高純度の炉料を使用し、取鍋と工具を十分に清掃します。
- 注湯前に溶融金属からスラグや異物を除去します。
- 生産サイクルごとに金型とキャビティを清掃します。
- 脱ガスやろ過など、金属の精製工程を改善します。
予防策:
- 清潔で管理された溶解工程を徹底します。
- 汚染リスクを低減する離型剤を使用します。
- 金型キャビティと設備を定期的に点検・清掃します。
割れ
定義:
割れとは、凝固中または凝固後に引張応力によって生じる、鋳物表面または内部の線状・不規則な亀裂です。
原因:
- 金型温度の管理不良による不均一な凝固。
- 肉厚が不均一で、収縮が異常になる。
- 内部応力が過剰、または製品取り出し時に力のバランスが崩れる。
- 有害元素が過剰に含まれるなど、合金組成が不適切。
解決策:
- 推奨範囲(180°C~280°C)で金型温度を最適化します。
- 収縮応力を防ぐため、肉厚が均一な鋳物を設計します。
- 押出しピンを調整または追加し、離型力のバランスを取ります。
- Feなどの有害元素を管理し、適切な合金組成を確保します。
予防策:
- シミュレーションツールでバランスの取れた構造を設計します。
- 適切な加熱システムを使用し、金型温度を一定に保ちます。
- 溶解中に合金組成を定期的に監視します。
引きずり傷と金属の焼付き
定義:
引きずり傷は、離型時の損傷や摩擦によって生じる帯状の擦り傷です。金属の焼付きは、溶融金属が金型に異常に付着し、金属堆積物が残る現象です。
原因:
- 鋳物の抜き勾配が不足している、またはアンダーカットがある。
- 金型キャビティ表面が損傷している、または粗い。
- 溶融金属または金型の温度が高すぎる。
- 離型剤の品質が低い、または潤滑が不十分。
解決策:
- 抜き勾配を大きくし、アンダーカットをなくします。
- 金型キャビティを修復・研磨し、表面粗さを改善します。
- 溶融金属と金型の温度を最適範囲に調整します。
- 高品質な離型剤を使用し、金型を適切に潤滑します。
予防策:
- 適切な抜き勾配を備えた製品設計に最適化します。
- 金型の定期メンテナンスと研磨を実施します。
- 過熱を防ぐため、温度を監視・管理します。
ふくれ
定義:
ふくれは、凝固中に表面下へ閉じ込められたガスが膨張し、鋳物表面に膨らみや隆起を生じさせる欠陥です。
原因:
- 金型のベント設計が不適切。
- 離型剤や潤滑剤の過剰使用。
- 溶融金属の脱ガスが不十分。
- 金型温度が高すぎて強度が低下する。
解決策:
- ベントとオーバーフロー流路を追加し、ベントシステムを改善します。
- 離型剤の使用量を最適化し、過剰な使用を減らします。
- 溶解時に適切な脱ガス処理を行います。
- 問題箇所の金型温度を下げ、ガスの膨張を抑えます。
予防策:
- 金型に効果的なベントとオーバーフローシステムを設けます。
- 金型と溶融金属の温度を一定に保ちます。
- 高品質な離型剤を適切に塗布します。
変形
定義:
変形とは、内部応力や不適切な冷却によって鋳物が設計形状からずれる現象です。
原因:
- 肉厚が不均一で、凝固が不均一になる。
- 離型力のバランスが崩れている。
- 内部応力が過剰に蓄積している。
- 金型の冷却設計が不適切。
解決策:
- 肉厚のバランスが取れた鋳物を設計します。
- 均一に離型できるよう、押出しシステムを最適化します。
- 均一に凝固するよう、制御冷却システムを使用します。
- 工程条件を最適化して内部応力を低減します。
予防策:
- シミュレーションを実施し、収縮パターンを予測して修正します。
- 離型機構を定期的に点検・調整します。
- 冷却システムの一貫性を監視します。
流動模様
定義:
流動模様とは、充填中の溶融金属の流れが不規則になることで生じる、波状の表面線や変色です。
原因:
- 射出速度または射出圧力が低い。
- 溶融金属の温度が低い。
- 金型温度の管理が不適切。
- ゲートシステムの設計が不適切。
解決策:
- 滑らかな流れを確保するため、射出速度と圧力を上げます。
- 溶融金属と金型の温度を推奨範囲まで上げます。
- 均一な充填を維持できるよう、金型温度を最適化します。
- 金属流動を改善するため、ゲートシステムを再設計します。
予防策:
- 鋳造中に適正温度を監視・維持します。
- 射出条件を定期的に点検・調整します。
- 流動パターンをシミュレーションし、ゲート設計を最適化します。
層状欠陥
定義:
層状欠陥とは、溶融金属が十分に融合せず、強度の低い層状部分ができる欠陥です。
原因:
- ゲート位置が不適切で、金属流動が妨げられる。
- 溶融金属に汚染物質が含まれる。
- 溶融金属または金型の温度が低い。
解決策:
- 流れの中断を減らすため、ゲートとランナーのシステムを再設計します。
- 汚染物質のない、清浄で高品質な溶融金属を使用します。
- 完全な融合のため、溶融金属と金型の温度を上げます。
予防策:
- 金型キャビティを定期的に清掃します。
- ゲートシステムと射出システムを最適化します。
- 温度を継続的に監視・管理します。
ヒケ
定義:
ヒケとは、収縮時の溶湯補給が不足し、鋳物表面にへこみや窪みが生じる欠陥です。
原因:
- 肉厚が不均一で、局所的な収縮が起こる。
- 凝固圧力が不足している。
- ベントが不十分で、適切な溶湯補給が妨げられる。
解決策:
- 不均一な収縮を避けるため、肉厚が均一な鋳物を設計します。
- 凝固中の保圧を高めます。
- 溶湯補給を促すよう、ベントを改善します。
予防策:
- ホットスポットを避けるため、金型設計時に熱解析を実施します。
- 射出条件と圧力の一貫性を監視します。
よくある質問
ダイカストにはどのような種類がありますか?
ダイカストは金属部品の製造に使われるプロセスで、材料、設計、用途に応じてさまざまな方式があります。高圧ダイカストと低圧ダイカストは高精度部品によく使われ、重力ダイカストや真空ダイカストは気孔などの欠陥を抑えます。
スクイズ鋳造や積層造形とのハイブリッドなどの先進方式は、特殊用途向けに強度を高め、欠陥を減らし、設計の自由度を広げます。
ダイカスト工程について説明してください。
ダイカスト工程では、金属を溶解し、再利用可能な鋼製金型へ高圧で射出します。冷却して形状を凝固させた後、完成品を取り出します。
この工程は迅速かつ精密で、細かな設計を備え、仕上げ加工を最小限に抑えられる高品質な部品を製造できます。







