
La pressofusione
Porosità
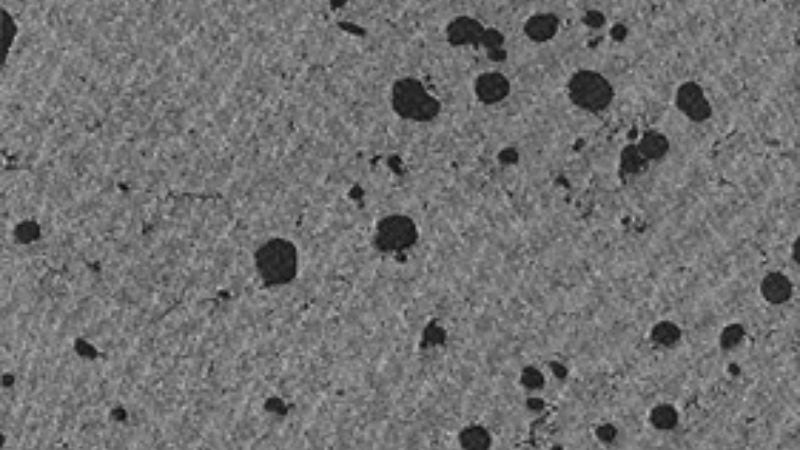
Definizione:
La porosità è un difetto caratterizzato dalla formazione di piccoli vuoti o bolle nel getto, dovuti a gas intrappolati o a solidificazione non corretta. Indebolisce l’integrità strutturale del componente e può renderlo inadatto ad applicazioni che richiedono resistenza o tenuta all’aria.
Cause:
- Aria o gas intrappolati: l’aria inglobata nel metallo fuso durante l’iniezione forma vuoti quando non riesce a fuoriuscire durante la solidificazione.
- Sfiato insufficiente: sfiati inadeguati nello stampo impediscono ai gas di uscire e aumentano la porosità.
- Flusso turbolento del metallo: un flusso instabile o caotico del metallo fuso intrappola aria.
- Intrappolamento di gas: un uso eccessivo di distaccanti o lubrificanti può generare gas nella cavità.
Soluzioni:
- Ottimizzare gli sfiati: uno sfiato adeguato consente ai gas intrappolati di fuoriuscire prima della solidificazione. Possono essere utili canali di troppopieno e di sfiato.
- Regolare la velocità di iniezione: ridurla per limitare la turbolenza e favorire un flusso ordinato del metallo.
- Controllare la temperatura del metallo: mantenerla uniforme e ottimale per garantire un riempimento regolare.
- Utilizzare sistemi sottovuoto: ricorrere a un processo assistito dal vuoto per rimuovere aria e contaminanti dal getto.
Prevenzione:
- Progettare correttamente i troppopieni: includere canali di sfogo per deviare i gas e favorire un flusso regolare del metallo.
- Mantenere costante la temperatura del metallo: evitare surriscaldamenti o raffreddamenti improvvisi che intrappolano gas.
- Manutenzione regolare dello stampo: tenerlo pulito e privo di contaminanti per prevenire accumuli di gas.
- Progettare correttamente attacchi e canali di colata: dimensionarli in modo adeguato per riempire completamente la cavità con turbolenza minima.
Giunzioni fredde
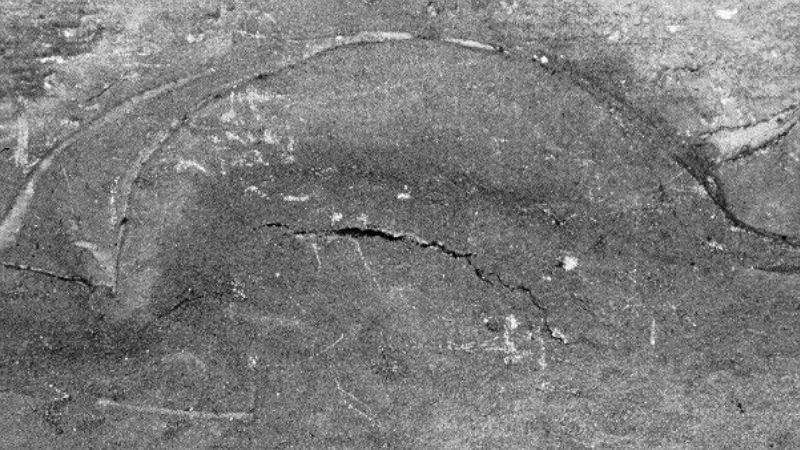
Definizione:
Le giunzioni fredde si formano quando due flussi di metallo fuso si incontrano ma non si saldano correttamente, lasciando una linea visibile o un legame debole. Il difetto compromette sia l’aspetto sia la resistenza del getto.
Cause:
- Temperatura del metallo troppo bassa: una temperatura insufficiente causa la solidificazione prematura del metallo fuso.
- Velocità di iniezione ridotta: il ritardo del flusso permette al metallo di raffreddarsi parzialmente prima della fusione dei fronti.
- Flusso del metallo inadeguato: un progetto insufficiente degli attacchi rende irregolare il flusso e ostacola la fusione completa.
- Sfiato insufficiente: l’aria intrappolata può impedire l’unione dei flussi di metallo fuso.
Soluzioni:
- Aumentare la temperatura del metallo: innalzarla per assicurare flusso e fusione corretti.
- Ottimizzare la velocità di iniezione: regolarla per ottenere un flusso uniforme e continuo.
- Migliorare la progettazione degli attacchi: posizionarli in modo da dirigere efficacemente il flusso.
- Posizionare meglio gli sfiati: aggiungere sfiati nelle aree chiave per espellere l’aria intrappolata.
Prevenzione:
- Monitorare costantemente la temperatura del metallo: garantire un riscaldamento uniforme durante il processo.
- Controllare regolarmente la temperatura dello stampo: mantenerla al livello ottimale per prevenire il raffreddamento prematuro.
- Progettare correttamente la posizione degli attacchi: disporli strategicamente per migliorare il flusso e ridurre la turbolenza.
- Mantenere una velocità di iniezione ottimale: trovare un equilibrio che eviti il raffreddamento e assicuri un riempimento uniforme.
Punti caldi
Definizione:
I punti caldi sono zone localizzate di surriscaldamento nello stampo, che causano raffreddamento non uniforme e difetti come deformazioni o variazioni dimensionali nel getto.
Cause:
- Temperatura non uniforme dello stampo: un raffreddamento irregolare crea zone con eccessivo accumulo di calore.
- Progettazione inadeguata del raffreddamento: l’assenza di canali efficienti causa punti di surriscaldamento localizzati.
- Lubrificazione insufficiente: un’applicazione scarsa o non uniforme del lubrificante può aggravare i problemi termici.
- Accumulo di metallo: il metallo in eccesso in alcune zone trattiene il calore più a lungo.
Soluzioni:
- Bilanciare i canali di raffreddamento: progettare una rete ottimizzata per dissipare il calore in modo uniforme.
- Regolare la temperatura dello stampo: monitorarla e controllarla attentamente durante la produzione.
- Ottimizzare la lubrificazione: applicare in modo uniforme una quantità adeguata di lubrificante di alta qualità.
- Modificare il progetto del componente: eliminare le sezioni spesse che trattengono il calore.
Prevenzione:
- Manutenere regolarmente il sistema di raffreddamento: pulire i canali e controllare che non siano ostruiti o inefficienti.
- Controllare correttamente la temperatura dello stampo: utilizzare sistemi avanzati di monitoraggio per garantire un raffreddamento uniforme.
- Applicare il lubrificante in modo costante: utilizzare sistemi automatici per distribuirne una quantità uniforme.
- Monitorare la distribuzione termica: utilizzare termografia per individuare le zone di concentrazione del calore durante la produzione.
Mancato riempimento / getti incompleti
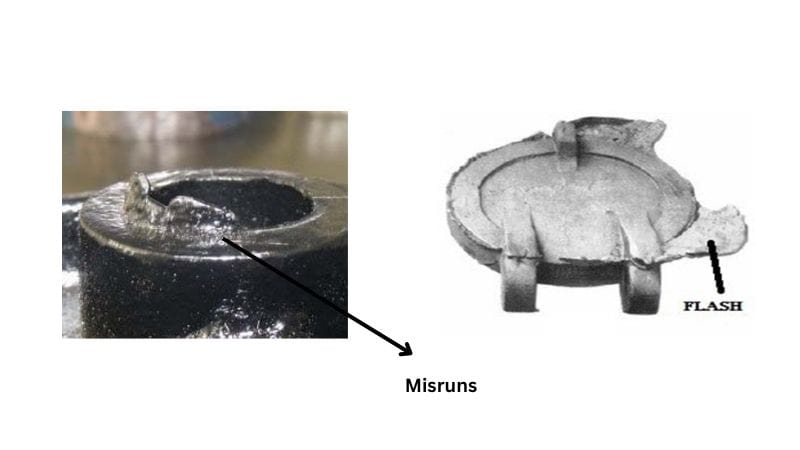
Definizione:
Il mancato riempimento o getto incompleto si verifica quando il metallo fuso non riempie completamente la cavità dello stampo, lasciando sezioni incomplete o mancanti.
Cause:
- Volume di metallo insufficiente: la quantità di metallo fuso non basta a riempire la cavità.
- Pressione di iniezione bassa: una pressione insufficiente impedisce al metallo di distribuirsi completamente.
- Flusso del metallo inadeguato: ostruzioni o una progettazione scorretta degli attacchi ostacolano il flusso.
- Temperatura dello stampo troppo bassa: lo stampo freddo causa la solidificazione prematura del metallo.
Soluzioni:
- Aumentare il volume del metallo: assicurarsi che la quantità disponibile per ogni iniezione sia sufficiente.
- Regolare la pressione di iniezione: aumentarla per riempire completamente la cavità.
- Ottimizzare la posizione degli attacchi: disporli per favorire un riempimento uniforme e un flusso regolare.
- Riscaldare correttamente lo stampo: preriscaldarlo per prevenire la solidificazione prematura.
Prevenzione:
- Controllare regolarmente il volume di ogni iniezione: verificare che ogni carica contenga la quantità corretta di metallo fuso.
- Mantenere costante la temperatura dello stampo: utilizzare riscaldatori o regolatori di temperatura.
- Progettare correttamente il sistema di colata: consentire un flusso semplice e completo del metallo.
- Monitorare i parametri di iniezione: controllare e regolare periodicamente pressione, velocità e tempi.
Bave
Definizione:
La bava è un sottile strato di metallo in eccesso che si forma lungo i bordi del getto, quando il metallo fuoriesce dagli spazi tra le superfici di divisione dello stampo.
Cause:
- Pressione di iniezione eccessiva: l’alta pressione spinge il metallo fuori dalla cavità.
- Superfici dello stampo usurate: con il tempo si formano fessure lungo i bordi usurati.
- Forza di chiusura insufficiente: una chiusura debole permette al metallo di filtrare.
- Stampi disallineati: un allineamento scorretto crea spazi da cui il metallo può fuoriuscire.
Soluzioni:
- Regolare la pressione di iniezione: ridurre la pressione eccessiva per prevenire la fuoriuscita.
- Riparare o sostituire gli stampi usurati: ripristinare i bordi o sostituire gli utensili consumati.
- Aumentare la forza di chiusura: applicare una forza sufficiente per sigillare le superfici di divisione.
- Allineare correttamente lo stampo: controllare e correggere regolarmente l’allineamento per eliminare gli spazi.
Prevenzione:
- Manutenzione regolare dello stampo: ispezionare spesso linee di divisione e superfici di tenuta.
- Monitorare la forza di chiusura: assicurarsi che lo stampo sia serrato saldamente durante la produzione.
- Controllare frequentemente l’allineamento dello stampo: pianificare regolazioni periodiche.
- Progettare correttamente la linea di divisione: ridurre al minimo i potenziali percorsi di fuoriuscita.
Ritiro
Definizione:
Il ritiro è un difetto in cui, durante il raffreddamento, si formano cavità o vuoti all’interno o sulla superficie del getto a causa di una solidificazione non uniforme.
Cause:
- Spessore delle pareti non uniforme, che provoca raffreddamento irregolare.
- Alimentazione insufficiente di metallo fuso durante la solidificazione.
- Progettazione inadeguata del raffreddamento dello stampo.
- Pressione di iniezione bassa o tempo di mantenimento della pressione troppo breve.
Soluzioni:
- Ottimizzare il progetto del componente per mantenere uno spessore uniforme delle pareti.
- Utilizzare alimentatori o materozze per fornire materiale aggiuntivo durante la solidificazione.
- Migliorare il raffreddamento dello stampo per controllare la solidificazione.
- Aumentare la pressione di iniezione e prolungarne il tempo di mantenimento.
Prevenzione:
- Progettare getti con spessore delle pareti uniforme.
- Analizzare adeguatamente il raffreddamento dello stampo per evitare punti caldi.
- Monitorare e regolare regolarmente parametri di processo come pressione e tempo di iniezione.
Inclusioni
Definizione:
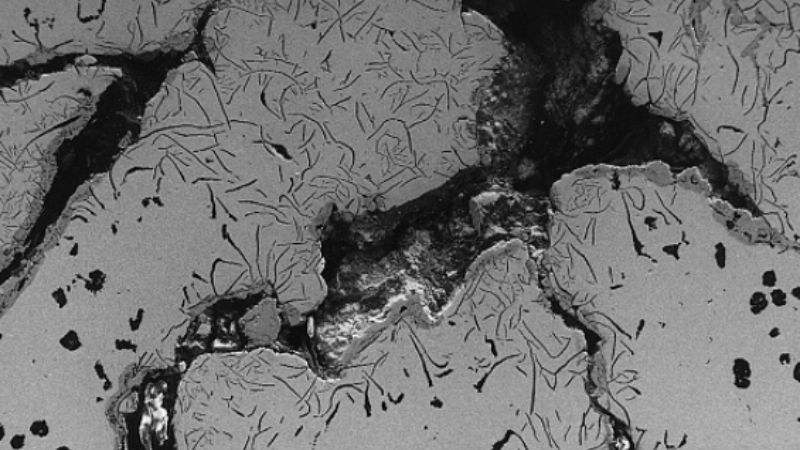
Le inclusioni sono particelle irregolari di materiale estraneo, come scorie o ossidi, intrappolate nel getto, che causano debolezze interne o difetti superficiali.
Cause:
- Metallo fuso impuro o non pulito.
- Scorie o detriti non rimossi durante il trasferimento con siviera.
- Pulizia inadeguata della cavità dello stampo o degli utensili.
- Miscelazione o agitazione insufficiente del metallo fuso.
Soluzioni:
- Utilizzare carica di forno ad alta purezza e pulire accuratamente siviere e utensili.
- Rimuovere scorie e detriti dal metallo fuso prima della colata.
- Pulire stampo e cavità prima di ogni ciclo produttivo.
- Migliorare la purificazione del metallo, ad esempio con degasaggio o filtrazione.
Prevenzione:
- Assicurare un processo di fusione pulito e controllato.
- Utilizzare agenti distaccanti che riducano il rischio di contaminazione.
- Ispezionare e pulire regolarmente la cavità e le attrezzature.
Cricche
Definizione:
Le cricche sono fratture lineari o irregolari sulla superficie o all’interno del getto. Possono formarsi durante o dopo la solidificazione a causa delle sollecitazioni di trazione.
Cause:
- Solidificazione non uniforme dovuta a un controllo inadeguato della temperatura dello stampo.
- Ritiro anomalo causato da spessore delle pareti non uniforme.
- Sollecitazioni interne eccessive o squilibri durante l’espulsione.
- Composizione della lega inadeguata con eccesso di elementi nocivi.
Soluzioni:
- Ottimizzare la temperatura dello stampo entro l’intervallo raccomandato (180°C–280°C).
- Progettare getti con spessore uniforme delle pareti per evitare tensioni da ritiro.
- Bilanciare le forze di espulsione regolando o aggiungendo perni espulsori.
- Garantire la composizione corretta della lega controllando elementi nocivi come il Fe.
Prevenzione:
- Utilizzare strumenti di simulazione per progettare strutture equilibrate.
- Mantenere costante la temperatura dello stampo con sistemi di riscaldamento adeguati.
- Monitorare regolarmente la composizione della lega durante la fusione.
Graffi da estrazione e saldatura dello stampo
Definizione:
I graffi da estrazione sono rigature causate da attrito o danni durante l’espulsione. La saldatura dello stampo si verifica invece quando il metallo fuso aderisce in modo anomalo alla matrice, lasciando depositi.
Cause:
- Angoli di sformo insufficienti o sottosquadri nel getto.
- Superfici della cavità danneggiate o ruvide.
- Temperatura eccessiva del metallo fuso o dello stampo.
- Agente distaccante di scarsa qualità o lubrificazione insufficiente.
Soluzioni:
- Aumentare gli angoli di sformo ed eliminare i sottosquadri.
- Riparare e lucidare la cavità per migliorarne la rugosità superficiale.
- Regolare la temperatura del metallo fuso e dello stampo entro gli intervalli ottimali.
- Utilizzare agenti distaccanti di alta qualità e lubrificare correttamente gli stampi.
Prevenzione:
- Ottimizzare il progetto del componente con angoli di sformo adeguati.
- Eseguire manutenzione e lucidatura regolari dello stampo.
- Monitorare e controllare le temperature per evitare surriscaldamenti.
Vesciche
Definizione:
Le vesciche sono rigonfiamenti sulla superficie del getto, causati dall’espansione di gas intrappolati sotto la superficie durante la solidificazione.
Cause:
- Progettazione inadeguata degli sfiati nello stampo.
- Uso eccessivo di agenti distaccanti o lubrificanti.
- Degasaggio insufficiente del metallo fuso.
- Temperatura dello stampo troppo elevata, che ne riduce la resistenza.
Soluzioni:
- Migliorare il sistema di sfiato aggiungendo canali di sfogo e troppopieni.
- Ottimizzare la quantità di distaccante e ridurne l’uso eccessivo.
- Eseguire un degasaggio adeguato durante la fusione.
- Ridurre la temperatura dello stampo nelle zone problematiche per limitare l’espansione dei gas.
Prevenzione:
- Predisporre nello stampo sistemi efficaci di sfiato e troppopieno.
- Mantenere costanti le temperature dello stampo e del metallo fuso.
- Utilizzare agenti distaccanti di alta qualità e applicarli correttamente.
Deformazioni
Definizione:
La deformazione si verifica quando il getto si discosta dalla forma prevista a causa di sollecitazioni interne o raffreddamento scorretto.
Cause:
- Spessore delle pareti non uniforme, che causa solidificazione irregolare.
- Forze di espulsione sbilanciate.
- Accumulo eccessivo di tensioni interne.
- Progettazione inadeguata del raffreddamento dello stampo.
Soluzioni:
- Progettare getti con spessore delle pareti equilibrato.
- Ottimizzare il sistema di espulsione per ottenere un’estrazione uniforme.
- Utilizzare sistemi di raffreddamento controllato per una solidificazione uniforme.
- Ridurre le tensioni interne ottimizzando i parametri di processo.
Prevenzione:
- Eseguire simulazioni per prevedere e correggere i modelli di ritiro.
- Ispezionare e regolare regolarmente il meccanismo di espulsione.
- Monitorare l’uniformità dei sistemi di raffreddamento.
Segni di flusso
Definizione:
I segni di flusso sono linee ondulate o discromie superficiali causate dal flusso irregolare del metallo fuso durante il riempimento.
Cause:
- Velocità o pressione di iniezione basse.
- Temperatura del metallo fuso troppo bassa.
- Controllo inadeguato della temperatura dello stampo.
- Progettazione inadeguata del sistema di colata.
Soluzioni:
- Aumentare velocità e pressione di iniezione per garantire un flusso regolare.
- Portare le temperature del metallo fuso e dello stampo ai livelli raccomandati.
- Ottimizzare la temperatura dello stampo per mantenere un riempimento uniforme.
- Riprogettare il sistema di colata per migliorare il flusso del metallo.
Prevenzione:
- Monitorare e mantenere temperature corrette durante la fusione.
- Ispezionare e regolare regolarmente i parametri di iniezione.
- Simulare i modelli di flusso per ottimizzare il sistema di colata.
Laminazioni
Definizione:
Le laminazioni sono difetti a strati che si formano quando il metallo fuso non si salda correttamente, creando zone stratificate e deboli.
Cause:
- Posizione inadeguata dell’attacco, che interrompe il flusso regolare del metallo.
- Contaminanti nel metallo fuso.
- Metallo fuso freddo o temperatura dello stampo troppo bassa.
Soluzioni:
- Riprogettare attacchi e canali per ridurre le interruzioni del flusso.
- Utilizzare metallo fuso pulito e di alta qualità, privo di contaminanti.
- Aumentare le temperature del metallo fuso e dello stampo per garantire la fusione completa.
Prevenzione:
- Pulire regolarmente la cavità dello stampo.
- Ottimizzare i sistemi di colata e di iniezione.
- Monitorare e controllare costantemente le temperature.
Avvallamenti
Definizione:
Gli avvallamenti sono depressioni o impronte sulla superficie del getto, causate da alimentazione insufficiente durante il ritiro.
Cause:
- Spessore delle pareti non uniforme, che provoca ritiri localizzati.
- Pressione di solidificazione insufficiente.
- Sfiato inadeguato che impedisce una corretta alimentazione.
Soluzioni:
- Progettare getti con spessore uniforme per evitare ritiri irregolari.
- Aumentare la pressione di mantenimento durante la solidificazione.
- Migliorare lo sfiato per agevolare l’alimentazione.
Prevenzione:
- Eseguire un’analisi termica durante la progettazione dello stampo per evitare punti caldi.
- Monitorare i parametri di iniezione e la costanza della pressione.
Domande frequenti
Quali sono i diversi tipi di pressofusione?
La pressofusione è un processo produttivo per realizzare componenti metallici; i diversi tipi sono adatti a materiali, design e applicazioni specifici. La pressofusione ad alta e a bassa pressione è comunemente utilizzata per componenti di precisione, mentre i metodi per gravità e sottovuoto aiutano a limitare difetti come la porosità.
Metodi avanzati come la fusione con compressione e la produzione additiva ibrida possono offrire maggiore resistenza, meno difetti e più libertà progettuale nelle applicazioni specializzate.
Puoi spiegare il processo di pressofusione?
Il processo prevede la fusione del metallo, l’iniezione ad alta pressione in uno stampo d’acciaio riutilizzabile, il raffreddamento per solidificare la forma e infine l’estrazione del componente finito.
È un processo rapido e preciso, che produce componenti di alta qualità e con dettagli definiti, spesso con necessità minime di finitura.