
Tlakové liatie, široko používaný výrobný proces na výrobu zložitých kovových súčiastok, často sprevádzajú chyby, ktoré môžu zhoršiť kvalitu a funkčnosť výrobkov. Riešenie týchto chýb si vyžaduje pochopenie ich príčin, zavedenie účinných riešení a preventívnych opatrení.
Pórovitosť
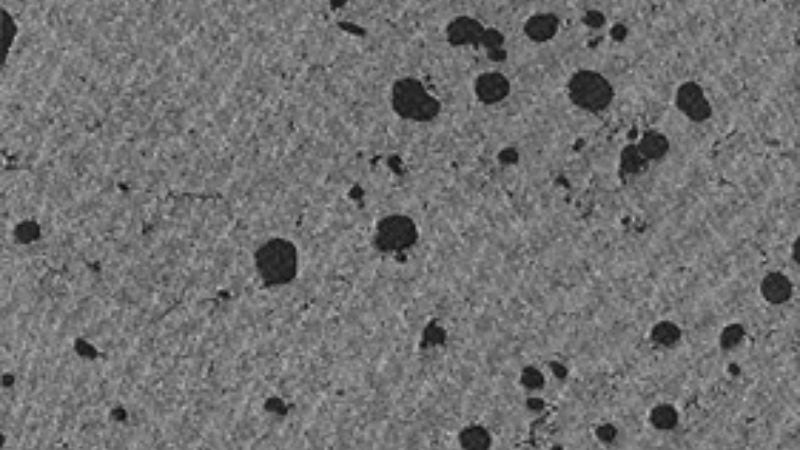
Definícia:
Pórovitosť je chyba, pri ktorej sa v odliatku vytvoria malé dutiny alebo bubliny v dôsledku zachytených plynov alebo nesprávneho tuhnutia. Oslabuje konštrukčnú integritu odliatku, preto nie je vhodný na aplikácie vyžadujúce pevnosť alebo vzduchotesnosť.
Príčiny:
- Zachytený vzduch alebo plyny: Vzduch strhnutý do roztaveného kovu počas vstrekovania vytvára dutiny, pretože počas tuhnutia nemôže uniknúť.
- Nedostatočné odvzdušnenie: Nedostatočný počet odvzdušňovacích otvorov vo forme bráni úniku plynov a zvyšuje pórovitosť.
- Turbulentný tok kovu: Nestabilný alebo chaotický tok roztaveného kovu vedie k zachytávaniu vzduchu.
- Zachytenie plynov: Nadmerné použitie separačných prostriedkov alebo mazív môže viesť k tvorbe plynov v dutine formy.
Riešenia:
- Optimalizujte systém odvzdušnenia: Správne odvzdušnenie umožní zachyteným plynom uniknúť pred stuhnutím. Pomôcť môžu prepadové kanály a odvzdušňovacie žliabky.
- Upravte rýchlosť vstrekovania: Spomaľte vstrekovanie, aby sa znížila turbulencia a kov mohol prúdiť usporiadane.
- Regulujte teplotu kovu: Udržujte rovnomernú a optimálnu teplotu kovu, aby sa forma plynulo naplnila.
- Používajte vákuové systémy: Použite proces s podporou vákua na odstránenie vzduchu a nečistôt z odliatku.
Prevencia:
- Navrhnite vhodné prepadové systémy: Zaraďte prepadové kanály, ktoré odvádzajú plyny a zabezpečia plynulý tok kovu.
- Udržujte stálu teplotu kovu: Vyhýbajte sa prehriatiu a náhlemu ochladeniu, aby sa obmedzilo zachytávanie plynov.
- Pravidelná údržba formy: Udržujte formu čistú a bez nečistôt, aby sa v nej nehromadili plyny.
- Správny návrh vtokov a vtokovej sústavy: Zabezpečte dostatočný rozmer vtokov a kanálov na úplné naplnenie formy pri minimálnej turbulencii.
Studené spoje
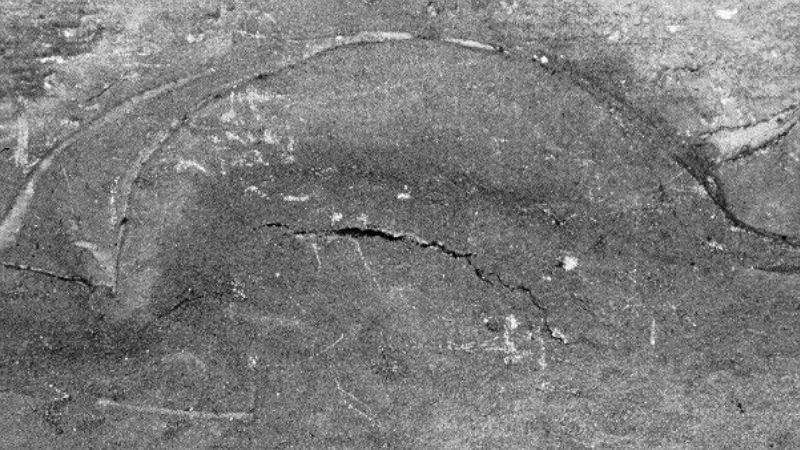
Definícia:
Studené spoje vznikajú, keď sa stretnú dva prúdy roztaveného kovu, ale správne sa nespoja a zanechajú viditeľnú ševovitú líniu alebo slabý spoj. Táto chyba ovplyvňuje vzhľad aj pevnosť odliatku.
Príčiny:
- Nízka teplota kovu: Nedostatočná teplota spôsobuje predčasné tuhnutie roztaveného kovu.
- Nízka rýchlosť vstrekovania: Oneskorenie toku kovu vedie k čiastočnému ochladeniu pred spojením prúdov.
- Nedostatočný tok kovu: Nepravidelný tok spôsobený zlým návrhom vtokov prispieva k neúplnému spojeniu.
- Nedostatočné odvzdušnenie: Zachytený vzduch môže narušiť spojenie prúdov roztaveného kovu.
Riešenia:
- Zvýšte teplotu kovu: Zvýšte teplotu, aby roztavený kov správne tiekol a spájal sa.
- Optimalizujte rýchlosť vstrekovania: Upravte rýchlosť tak, aby bol tok kovu plynulý a súvislý.
- Zlepšite návrh vtokov: Umiestnite vtoky tak, aby účinne usmerňovali tok kovu.
- Lepšie umiestnenie odvzdušnenia: Pridajte odvzdušňovacie otvory na kľúčových miestach, aby zachytený vzduch mohol uniknúť.
Prevencia:
- Dôsledne sledujte teplotu kovu: Zabezpečte rovnomerné zohrievanie roztaveného kovu počas celého procesu.
- Pravidelne kontrolujte teplotu formy: Udržujte optimálnu teplotu formy, aby ste zabránili predčasnému ochladeniu.
- Správne navrhnite umiestnenie vtokov: Umiestnite vtoky strategicky, aby sa zlepšil tok kovu a znížila turbulencia.
- Udržujte optimálnu rýchlosť vstrekovania: Vyvážte rýchlosť tak, aby kov nechladol a forma sa pritom plnila rovnomerne.
Prehriate miesta
Definícia:
Prehriate miesta sú lokálne oblasti nadmernej teploty vo forme, ktoré spôsobujú nerovnomerné chladenie a chyby, ako sú deformácie alebo rozmerové nepresnosti odliatku.
Príčiny:
- Nerovnomerná teplota formy: Nevyvážené chladenie vytvára miesta s nadmerným hromadením tepla.
- Nedostatočný návrh chladenia: Neúčinné chladiace kanály vo forme spôsobujú lokálne prehriatie.
- Nedostatočné mazanie: Nedostatočné alebo nerovnomerné nanášanie maziva môže zhoršiť tepelné problémy.
- Hromadenie kovu: Nadbytočný kov v určitých oblastiach dlhšie zadržiava teplo.
Riešenia:
- Vyvážte chladiace kanály: Navrhnite optimalizovanú sieť kanálov na rovnomerný odvod tepla.
- Upravte teplotu formy: Počas výroby ju dôsledne sledujte a regulujte.
- Optimalizujte mazanie: Zabezpečte rovnomerné a dostatočné nanášanie kvalitných mazív.
- Upravte návrh súčiastky: Odstráňte hrubé časti, v ktorých sa zadržiava teplo.
Prevencia:
- Pravidelná údržba chladiaceho systému: Čistite chladiace kanály a kontrolujte, či nie sú upchaté alebo neúčinné.
- Správna regulácia teploty formy: Používajte pokročilé systémy monitorovania teploty, ktoré zabezpečia rovnomerné chladenie.
- Rovnomerné nanášanie maziva: Zvážte automatizovaný systém mazania, ktorý nanáša jednotné množstvo.
- Sledujte rozloženie tepla: Počas výroby používajte termovízne snímanie na identifikáciu miest s nahromadeným teplom.
Nedostatočné vyplnenie / krátky vstrek
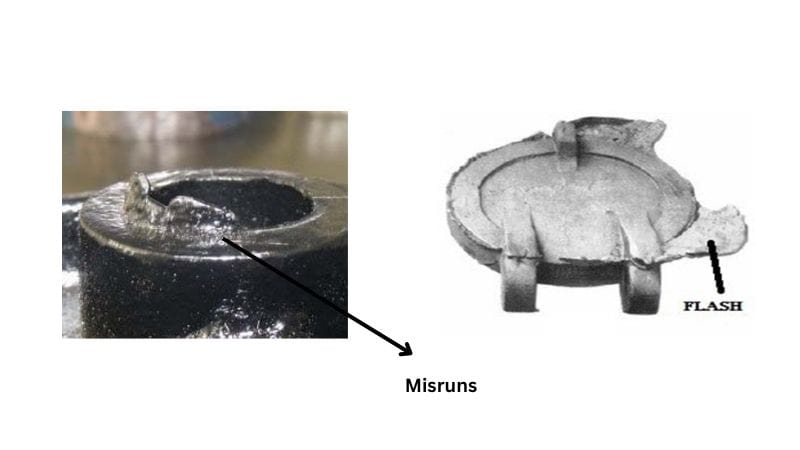
Definícia:
Nedostatočné vyplnenie alebo krátky vstrek vzniká, keď roztavený kov úplne nevyplní dutinu formy a odliatku chýbajú niektoré časti.
Príčiny:
- Nedostatočný objem kovu: Množstvo roztaveného kovu nestačí na vyplnenie dutiny.
- Nízky vstrekovací tlak: Nedostatočný tlak zabraňuje úplnému rozšíreniu kovu.
- Nedostatočný tok kovu: Prekážky alebo zlý návrh vtokovej sústavy bránia správnemu prúdeniu.
- Studená forma: Studená forma spôsobuje predčasné stuhnutie roztaveného kovu.
Riešenia:
- Zvýšte objem kovu: Zabezpečte dostatočné množstvo kovu na každú dávku.
- Upravte vstrekovací tlak: Zvýšte tlak, aby kov úplne vyplnil formu.
- Optimalizujte umiestnenie vtokov: Umiestnite ich tak, aby podporovali rovnomerné plnenie a plynulý tok.
- Formu správne zohrejte: Predhrejte ju, aby sa predišlo predčasnému tuhnutiu.
Prevencia:
- Pravidelne kontrolujte objem dávky: Zabezpečte, aby každá dávka obsahovala správne množstvo roztaveného kovu.
- Udržujte stálu teplotu formy: Používajte ohrievače alebo regulátory teploty formy.
- Správne navrhnite vtokovú sústavu: Vtokové kanály navrhnite tak, aby umožňovali ľahký a úplný tok kovu.
- Sledujte parametre vstrekovania: Pravidelne kontrolujte a dolaďujte tlak, rýchlosť a časovanie.
Otrepy
Definícia:
Otrep je tenká vrstva prebytočného kovu na okrajoch odliatku, ktorá vzniká únikom kovu cez medzery na deliacej ploche formy.
Príčiny:
- Nadmerný vstrekovací tlak: Vysoký tlak vytláča kov z dutiny formy.
- Opotrebované povrchy formy: Na hranách formy časom vznikajú medzery v dôsledku opotrebovania.
- Nedostatočná upínacia sila: Slabé upnutie umožňuje kovu presakovať cez deliacu rovinu.
- Nesprávne zarovnanie foriem: Chybné zarovnanie vytvára priestor, ktorým môže kov unikať.
Riešenia:
- Upravte vstrekovací tlak: Znížte nadmerný tlak, aby nedochádzalo k pretečeniu.
- Opravte alebo vymeňte opotrebované formy: Obnovte hrany formy alebo vymeňte opotrebované nástroje.
- Zvýšte upínaciu silu: Zabezpečte dostatočnú silu na utesnenie deliacej plochy.
- Správne zarovnajte formu: Pravidelne kontrolujte a upravujte zarovnanie, aby sa odstránili medzery.
Prevencia:
- Pravidelná údržba formy: Často kontrolujte deliace roviny a tesniace plochy.
- Sledujte upínaciu silu: Zabezpečte pevné upnutie formy počas výroby.
- Pravidelne kontrolujte zarovnanie formy: Plánujte pravidelné korekcie zarovnania.
- Správne navrhnite deliacu rovinu: Minimalizujte možné dráhy úniku kovu.
Zmršťovanie
Definícia:
Zmršťovanie je chyba, pri ktorej sa v odliatku alebo na jeho povrchu vytvoria dutiny v dôsledku nerovnomerného tuhnutia počas chladenia.
Príčiny:
- Nerovnomerná hrúbka steny spôsobujúca nejednotné chladenie.
- Nedostatočné dopĺňanie roztaveného kovu počas tuhnutia.
- Nesprávny návrh chladenia formy.
- Nízky vstrekovací tlak alebo krátky čas udržiavania tlaku.
Riešenia:
- Upravte návrh súčiastky tak, aby mala rovnomernú hrúbku steny.
- Počas tuhnutia privádzajte ďalší materiál pomocou podávačov alebo nálitkov.
- Zlepšite chladenie formy, aby sa tuhnutie riadilo.
- Zvýšte vstrekovací tlak a predĺžte čas jeho udržiavania.
Prevencia:
- Navrhujte odliatky s rovnomernou hrúbkou steny.
- Vykonajte správnu analýzu chladenia formy, aby ste zabránili vzniku prehriatych miest.
- Pravidelne sledujte a upravujte parametre procesu, napríklad vstrekovací tlak a čas.
Vmestky
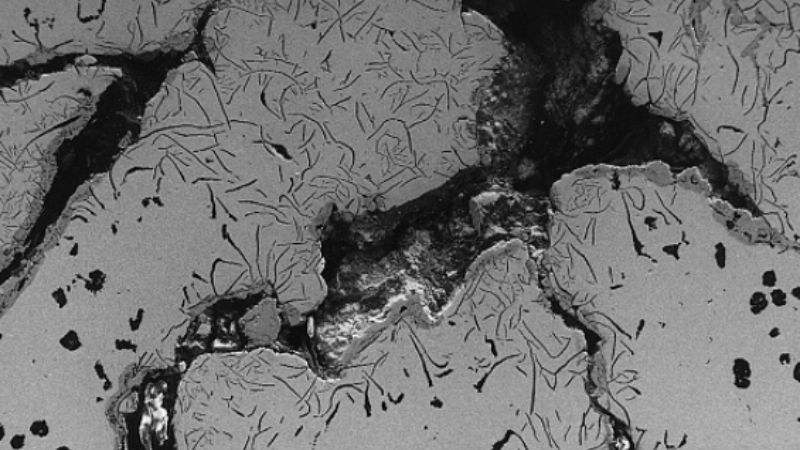
Definícia:
Vmestky sú častice cudzieho materiálu nepravidelného tvaru, napríklad troska alebo oxidy, zachytené v odliatku, ktoré spôsobujú vnútorné oslabenie alebo chyby povrchu.
Príčiny:
- Nečistý alebo nekvalitný roztavený kov.
- Troska alebo nečistoty neodstránené pri naberaní kovu.
- Nedostatočné čistenie dutiny formy alebo nástrojov.
- Nedostatočné miešanie roztaveného kovu.
Riešenia:
- Používajte vysokokvalitnú vsádzku do pece a dôkladne čistite naberačky a nástroje.
- Pred nalievaním odstráňte z roztaveného kovu trosku a nečistoty.
- Pred každým výrobným cyklom očistite formy a ich dutiny.
- Zlepšite čistenie kovu, napríklad odplyňovaním alebo filtráciou.
Prevencia:
- Zabezpečte čistý a riadený proces tavenia.
- Používajte separačné prostriedky, ktoré znižujú riziko kontaminácie.
- Pravidelne kontrolujte a čistite dutinu formy aj vybavenie.
Trhliny
Definícia:
Trhliny sú lineárne alebo nepravidelné praskliny na povrchu odliatku alebo v jeho vnútri, ktoré môžu vzniknúť počas tuhnutia alebo po ňom v dôsledku ťahového napätia.
Príčiny:
- Nerovnomerné tuhnutie spôsobené nedostatočnou reguláciou teploty formy.
- Nezvyčajné zmršťovanie spôsobené nerovnomernou hrúbkou steny.
- Nadmerné vnútorné napätie alebo nevyvážené vyhadzovanie.
- Nesprávne zloženie zliatiny s nadmerným obsahom škodlivých prvkov.
Riešenia:
- Optimalizujte teplotu formy v odporúčanom rozsahu (180°C–280°C).
- Navrhujte odliatky s rovnomernou hrúbkou steny, aby sa zabránilo napätiu spôsobenému zmršťovaním.
- Vyvážte sily pri vyhadzovaní úpravou alebo doplnením vyhadzovacích kolíkov.
- Zabezpečte správne zloženie zliatiny reguláciou škodlivých prvkov, ako je Fe.
Prevencia:
- Pomocou simulačných nástrojov navrhujte vyvážené konštrukcie.
- Udržujte stálu teplotu formy pomocou vhodných ohrievacích systémov.
- Počas tavenia pravidelne kontrolujte zloženie zliatiny.
Zadieranie a prilepenie kovu k forme
Definícia:
Zadretie zanecháva pásikové škrabance spôsobené poškodením alebo trením pri vyhadzovaní. K prilepeniu dochádza, keď sa roztavený kov abnormálne prichytí k forme a zanechá na nej usadeniny.
Príčiny:
- Nedostatočné úkosy alebo podrezania na odliatku.
- Poškodený alebo drsný povrch dutiny formy.
- Prehriaty roztavený kov alebo forma.
- Nekvalitný separačný prostriedok alebo nedostatočné mazanie.
Riešenia:
- Zväčšite úkosy a odstráňte podrezania.
- Opravte a vyleštite dutinu formy, aby sa zlepšila hladkosť povrchu.
- Upravte teplotu roztaveného kovu aj formy v rámci optimálnych rozsahov.
- Používajte kvalitné separačné prostriedky a formy správne mažte.
Prevencia:
- Optimalizujte návrh súčiastky a zabezpečte správne úkosy.
- Pravidelne udržiavajte a leštite formu.
- Sledujte a regulujte teploty, aby nedošlo k prehriatiu.
Pľuzgiere
Definícia:
Pľuzgiere sú vydutiny alebo vyvýšené miesta na povrchu odliatku, ktoré vznikajú rozpínaním plynov zachytených pod povrchom počas tuhnutia.
Príčiny:
- Nesprávny návrh odvzdušnenia formy.
- Nadmerné používanie separačných prostriedkov alebo mazív.
- Nedostatočné odplynenie roztaveného kovu.
- Prehriatie formy, ktoré znižuje jej pevnosť.
Riešenia:
- Zlepšite odvzdušnenie pridaním odvzdušňovacích a prepadových kanálov.
- Optimalizujte množstvo separačných prostriedkov a obmedzte ich nadmerné používanie.
- Počas tavenia vykonávajte správne odplyňovanie.
- V problémových oblastiach znížte teplotu formy, aby sa obmedzila expanzia plynov.
Prevencia:
- Zabezpečte účinné odvzdušňovacie a prepadové systémy vo forme.
- Udržujte stálu teplotu formy aj roztaveného kovu.
- Používajte kvalitné separačné prostriedky a nanášajte ich správnym spôsobom.
Deformácie
Definícia:
Deformácia vzniká, keď sa odliatok v dôsledku vnútorných napätí alebo nesprávneho chladenia odchýli od zamýšľaného tvaru.
Príčiny:
- Nerovnomerná hrúbka steny spôsobujúca nejednotné tuhnutie.
- Nevyvážené sily pri vyhadzovaní.
- Nadmerné hromadenie vnútorného napätia.
- Nesprávny návrh chladenia formy.
Riešenia:
- Navrhujte odliatky s vyváženou hrúbkou steny.
- Optimalizujte vyhadzovací systém, aby sa odliatok vyberal rovnomerne.
- Používajte riadené chladiace systémy na dosiahnutie rovnomerného tuhnutia.
- Optimalizáciou parametrov procesu znížte vnútorné napätie.
Prevencia:
- Vykonávajte simulácie na predpovedanie a úpravu priebehu zmršťovania.
- Pravidelne kontrolujte a nastavujte vyhadzovací mechanizmus.
- Sledujte, či chladiace systémy fungujú konzistentne.
Stopy po prúdení
Definícia:
Stopy po prúdení sú zvlnené línie alebo zmeny farby povrchu spôsobené nepravidelným tokom roztaveného kovu počas plnenia formy.
Príčiny:
- Nízka rýchlosť alebo tlak vstrekovania.
- Nízka teplota roztaveného kovu.
- Nedostatočná regulácia teploty formy.
- Nesprávny návrh vtokovej sústavy.
Riešenia:
- Zvýšte rýchlosť a tlak vstrekovania, aby bol tok plynulý.
- Zvýšte teplotu roztaveného kovu a formy na odporúčané hodnoty.
- Optimalizujte teplotu formy, aby sa zabezpečilo rovnomerné plnenie.
- Prepracujte vtokovú sústavu, aby sa zlepšil tok kovu.
Prevencia:
- Počas odlievania sledujte a udržiavajte správne teploty.
- Pravidelne kontrolujte a upravujte parametre vstrekovania.
- Simulujte priebeh prúdenia a optimalizujte návrh vtokovej sústavy.
Vrstvenie
Definícia:
Vrstvené chyby vznikajú, keď sa roztavený kov správne nespojí a vytvorí slabé oblasti zložené z vrstiev.
Príčiny:
- Nesprávne umiestnený vtok narúša plynulý tok kovu.
- Nečistoty v roztavenom kove.
- Studený roztavený kov alebo nízka teplota formy.
Riešenia:
- Prepracujte vtoky a vtokovú sústavu, aby sa obmedzilo prerušovanie toku.
- Používajte čistý a kvalitný roztavený kov bez nečistôt.
- Zvýšte teplotu roztaveného kovu a formy, aby sa prúdy úplne spojili.
Prevencia:
- Pravidelne čistite dutinu formy.
- Optimalizujte vtokovú a vstrekovaciu sústavu.
- Dôsledne sledujte a regulujte teploty.
Preliačiny
Definícia:
Preliačiny sú priehlbiny na povrchu odliatku spôsobené nedostatočným prívodom kovu počas zmršťovania.
Príčiny:
- Nerovnomerná hrúbka steny vedúca k lokálnemu zmršťovaniu.
- Nedostatočný tlak pri tuhnutí.
- Nedostatočné odvzdušnenie bráni správnemu dopĺňaniu kovu.
Riešenia:
- Navrhujte odliatky s rovnomernou hrúbkou steny, aby sa zabránilo nerovnomernému zmršťovaniu.
- Zvýšte prítlačný tlak počas tuhnutia.
- Zlepšite odvzdušnenie, aby sa uľahčil prívod kovu.
Prevencia:
- Počas návrhu formy vykonajte tepelnú analýzu, aby ste predišli prehriatym miestam.
- Sledujte parametre vstrekovania a konzistentnosť tlaku.
Často kladené otázky
Aké sú rôzne typy tlakového liatia?
Tlakové liatie je výrobný proces na výrobu kovových súčiastok, pričom jednotlivé typy sú prispôsobené konkrétnym materiálom, konštrukciám a aplikáciám. Vysokotlakové a nízkotlakové liatie sa bežne používajú na výrobu presných súčiastok, zatiaľ čo gravitačné a vákuové liatie obmedzujú chyby, napríklad pórovitosť.
Pokročilé metódy, ako je liatie s doprasovaním a hybridná aditívna výroba, zvyšujú pevnosť, obmedzujú chyby a poskytujú väčšiu flexibilitu konštrukcie pre špecializované aplikácie.
Môžete vysvetliť proces tlakového liatia?
Proces tlakového liatia zahŕňa roztavenie kovu, jeho vstreknutie pod vysokým tlakom do opakovane použiteľnej oceľovej formy, ochladenie na dosiahnutie požadovaného tvaru a vybratie hotovej súčiastky.
Proces je rýchly a presný a umožňuje vyrábať kvalitné súčiastky s detailným dizajnom, ktoré si môžu vyžadovať len minimálne dokončovacie práce.







