
Le moulage sous pression, procédé de fabrication largement utilisé pour produire des pièces métalliques complexes, peut présenter des défauts qui compromettent la qualité et la fonctionnalité des produits. Pour les traiter, il faut en comprendre les causes, appliquer des solutions efficaces et adopter des mesures préventives.
Porosité
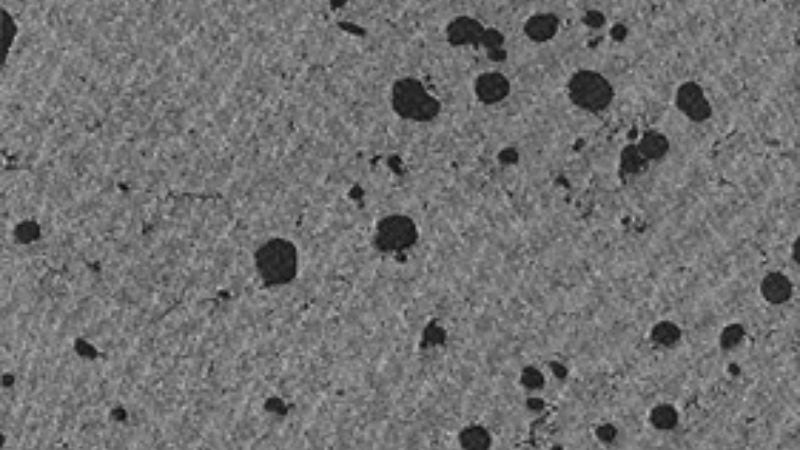
Définition :
La porosité est un défaut caractérisé par la formation de petits vides ou de bulles dans la pièce moulée, causée par des gaz emprisonnés ou une solidification inadéquate. Elle affaiblit l’intégrité structurelle de la pièce et la rend impropre aux applications exigeant une résistance élevée ou une étanchéité à l’air.
Causes :
- Air ou gaz emprisonnés : l’air entraîné dans le métal en fusion lors de l’injection forme des vides lorsqu’il ne peut pas s’échapper pendant la solidification.
- Évents inadéquats : des évents insuffisants dans la matrice empêchent les gaz de s’évacuer et augmentent la porosité.
- Écoulement turbulent du métal : un écoulement instable ou chaotique du métal liquide entraîne l’emprisonnement d’air.
- Emprisonnement de gaz : l’utilisation excessive d’agents de démoulage ou de lubrifiants peut produire des gaz dans l’empreinte.
Solutions :
- Optimiser le système d’évent : des évents adaptés permettent aux gaz emprisonnés de s’échapper avant la solidification. L’ajout de canaux de trop-plein et d’évacuation peut être utile.
- Ajuster la vitesse d’injection : réduire la vitesse d’injection pour limiter les turbulences et assurer un écoulement régulier du métal.
- Contrôler la température du métal : maintenir une température uniforme et optimale pour garantir un remplissage régulier.
- Utiliser un système sous vide : recourir à un procédé assisté par le vide pour éliminer l’air et les contaminants de la pièce moulée.
Prévention :
- Concevoir des systèmes de trop-plein adaptés : prévoir des canaux de trop-plein pour dévier les gaz et assurer un écoulement régulier du métal.
- Maintenir une température constante du métal : éviter la surchauffe et le refroidissement soudain afin de limiter l’emprisonnement des gaz.
- Entretenir régulièrement la matrice : la garder propre et exempte de contaminants pour éviter l’accumulation de gaz.
- Concevoir correctement les attaques et les canaux : dimensionner les attaques et les canaux pour remplir complètement le moule avec un minimum de turbulences.
Collages à froid
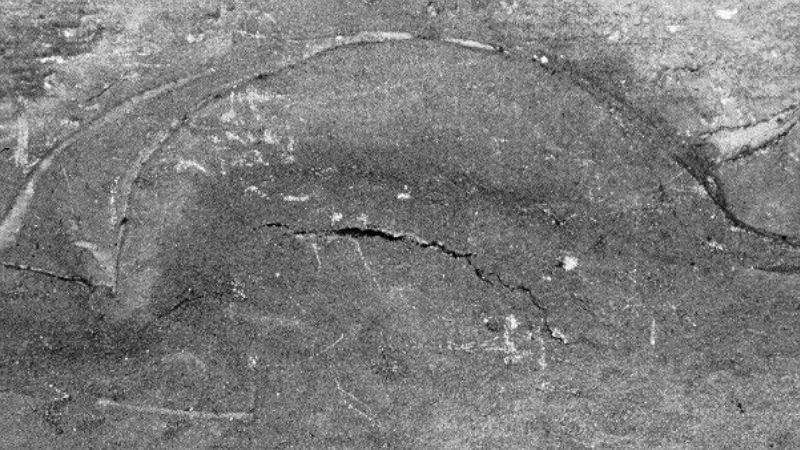
Définition :
Les collages à froid se produisent lorsque deux fronts de métal en fusion se rencontrent sans fusionner correctement, laissant une ligne visible ou une liaison fragile. Ce défaut affecte à la fois l’aspect et la résistance de la pièce moulée.
Causes :
- Température du métal trop basse : une température insuffisante provoque la solidification prématurée du métal en fusion.
- Vitesse d’injection trop lente : un écoulement retardé entraîne un refroidissement partiel du métal avant sa fusion.
- Mauvais écoulement du métal : une circulation irrégulière due à une mauvaise conception des attaques empêche la fusion complète.
- Évents insuffisants : l’air emprisonné peut gêner la jonction des fronts de métal en fusion.
Solutions :
- Augmenter la température du métal : élever la température pour assurer un écoulement et une fusion corrects du métal liquide.
- Optimiser la vitesse d’injection : l’ajuster pour obtenir un écoulement régulier et continu du métal.
- Améliorer la conception des attaques : les positionner de manière à diriger efficacement l’écoulement.
- Mieux positionner les évents : en ajouter aux endroits stratégiques pour évacuer l’air emprisonné.
Prévention :
- Surveiller constamment la température du métal : assurer un chauffage uniforme pendant tout le procédé.
- Contrôler régulièrement la température de la matrice : la maintenir à un niveau optimal pour prévenir un refroidissement prématuré.
- Choisir correctement l’emplacement des attaques : les positionner de manière stratégique pour améliorer l’écoulement et réduire les turbulences.
- Maintenir une vitesse d’injection optimale : équilibrer la vitesse pour éviter le refroidissement et garantir un remplissage régulier.
Points chauds
Définition :
Les points chauds sont des zones localisées de surchauffe dans la matrice, qui provoquent un refroidissement irrégulier et des défauts tels que la déformation ou des écarts dimensionnels de la pièce moulée.
Causes :
- Température irrégulière de la matrice : un refroidissement inégal crée des zones où la chaleur s’accumule excessivement.
- Conception de refroidissement inadéquate : l’absence de canaux efficaces dans la matrice provoque des points chauds localisés.
- Lubrification insuffisante : une application insuffisante ou irrégulière du lubrifiant peut aggraver les problèmes thermiques.
- Accumulation de métal : l’excès de métal dans certaines zones retient la chaleur plus longtemps.
Solutions :
- Équilibrer les canaux de refroidissement : concevoir un réseau optimisé pour dissiper la chaleur uniformément.
- Ajuster la température de la matrice : la surveiller et la réguler étroitement pendant la production.
- Optimiser la lubrification : appliquer régulièrement une quantité suffisante de lubrifiant de haute qualité.
- Modifier la conception de la pièce : éliminer les sections épaisses qui retiennent la chaleur.
Prévention :
- Entretenir régulièrement le système de refroidissement : nettoyer les canaux et vérifier qu’ils ne sont ni obstrués ni inefficaces.
- Contrôler correctement la température de la matrice : utiliser des systèmes avancés de surveillance pour garantir un refroidissement uniforme.
- Appliquer le lubrifiant de manière régulière : utiliser un système de lubrification automatisé pour appliquer une quantité uniforme.
- Surveiller la répartition thermique : utiliser une caméra thermique pour repérer les concentrations de chaleur pendant la production.
Remplissages incomplets
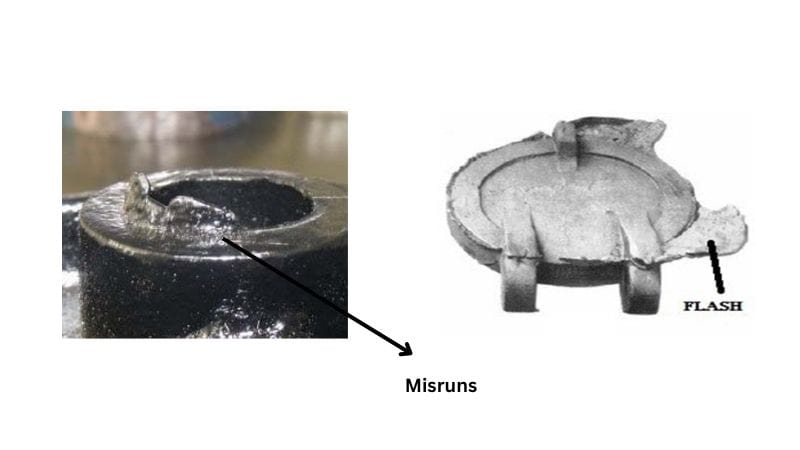
Définition :
Un remplissage incomplet se produit lorsque le métal en fusion ne remplit pas entièrement l’empreinte de la matrice, laissant des sections manquantes ou incomplètes.
Causes :
- Volume de métal insuffisant : la quantité de métal en fusion ne suffit pas à remplir l’empreinte.
- Pression d’injection trop faible : une pression insuffisante empêche le métal de se répartir complètement.
- Mauvais écoulement du métal : des obstructions ou une mauvaise conception du système d’alimentation gênent l’écoulement.
- Matrice froide : une matrice trop froide entraîne la solidification prématurée du métal en fusion.
Solutions :
- Augmenter le volume de métal : prévoir une quantité suffisante de métal pour chaque injection.
- Ajuster la pression d’injection : l’augmenter pour garantir le remplissage complet de la matrice.
- Optimiser l’emplacement des attaques : les positionner pour favoriser un remplissage uniforme et un écoulement régulier.
- Préchauffer correctement la matrice : la chauffer avant le procédé pour éviter une solidification prématurée.
Prévention :
- Vérifier régulièrement le volume injecté : s’assurer que chaque injection contient la bonne quantité de métal liquide.
- Maintenir une température constante de la matrice : utiliser des réchauffeurs ou des régulateurs de température.
- Concevoir un système de canaux adapté : faciliter un écoulement complet et régulier du métal.
- Surveiller les paramètres d’injection : contrôler régulièrement la pression, la vitesse et la durée.
Bavures
Définition :
Les bavures sont de fines couches de métal excédentaire qui se forment sur les bords de la pièce lorsque le métal fuit par les jeux des surfaces de joint de la matrice.
Causes :
- Pression d’injection excessive : une pression trop élevée pousse le métal hors de l’empreinte.
- Surfaces de matrice usées : l’usure des bords crée des jeux au fil du temps.
- Force de fermeture insuffisante : un serrage trop faible laisse le métal s’infiltrer.
- Matrice mal alignée : un mauvais alignement crée un espace par lequel le métal peut fuir.
Solutions :
- Ajuster la pression d’injection : réduire une pression excessive pour éviter les débordements.
- Réparer ou remplacer les matrices usées : restaurer les bords ou remplacer l’outillage usé.
- Augmenter la force de fermeture : assurer une force suffisante pour étancher les surfaces de joint.
- Aligner correctement la matrice : vérifier et ajuster régulièrement son alignement pour éliminer les jeux.
Prévention :
- Entretenir régulièrement la matrice : inspecter fréquemment les plans de joint et les surfaces d’étanchéité.
- Surveiller la force de fermeture : vérifier que la matrice reste solidement serrée pendant la production.
- Vérifier fréquemment l’alignement de la matrice : planifier des réglages périodiques.
- Concevoir correctement le plan de joint : limiter les voies potentielles de fuite.
Retassures
Définition :
Le retrait est un défaut dans lequel des cavités ou des vides apparaissent à l’intérieur ou à la surface de la pièce moulée, en raison d’une solidification irrégulière pendant le refroidissement.
Causes :
- Épaisseur de paroi irrégulière provoquant un refroidissement inégal.
- Alimentation insuffisante en métal liquide pendant la solidification.
- Conception inadéquate du refroidissement de la matrice.
- Pression d’injection faible ou durée de maintien en pression trop courte.
Solutions :
- Concevoir la pièce de manière à obtenir une épaisseur de paroi uniforme.
- Utiliser des alimentations ou des masselottes pour fournir de la matière supplémentaire pendant la solidification.
- Améliorer le refroidissement de la matrice afin de maîtriser la solidification.
- Augmenter la pression d’injection et prolonger le temps de maintien en pression.
Prévention :
- Concevoir les pièces moulées avec une épaisseur de paroi régulière.
- Effectuer une analyse adéquate du refroidissement de la matrice pour éviter les points chauds.
- Surveiller et ajuster régulièrement les paramètres du procédé, comme la pression d’injection et la durée.
Inclusions
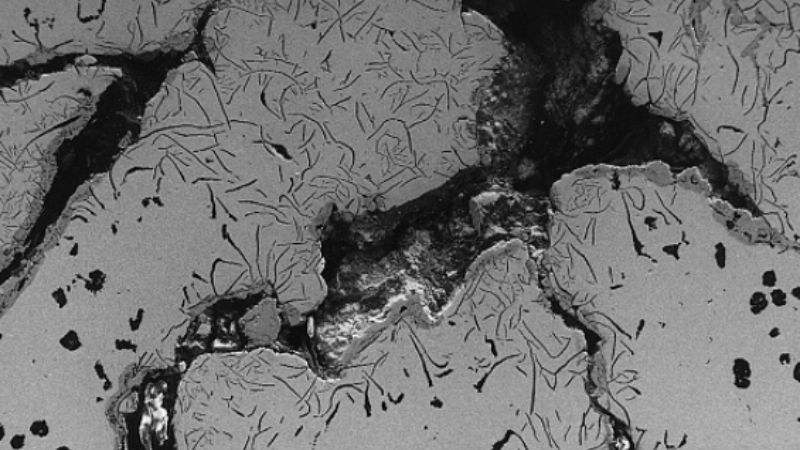
Définition :
Les inclusions sont des particules de matières étrangères de forme irrégulière, comme des scories ou des oxydes, emprisonnées dans la pièce moulée et susceptibles de créer des faiblesses internes ou des défauts de surface.
Causes :
- Métal en fusion impur ou sale.
- Scories ou débris non éliminés lors du transfert à la louche.
- Nettoyage insuffisant de l’empreinte ou des outils.
- Agitation ou mélange insuffisant du métal en fusion.
Solutions :
- Utiliser une charge de four très pure et nettoyer soigneusement les poches et les outils.
- Écrémer les scories et débris du métal en fusion avant la coulée.
- Nettoyer les matrices et les empreintes avant chaque cycle de production.
- Améliorer la purification du métal, par exemple par dégazage ou filtration.
Prévention :
- Maintenir un procédé de fusion propre et contrôlé.
- Utiliser des agents de démoulage qui réduisent les risques de contamination.
- Inspecter et nettoyer régulièrement l’empreinte et les équipements.
Fissures
Définition :
Les fissures sont des ruptures linéaires ou irrégulières à la surface ou à l’intérieur de la pièce moulée, qui peuvent apparaître pendant ou après la solidification sous l’effet de contraintes de traction.
Causes :
- Solidification irrégulière due à une mauvaise maîtrise de la température de la matrice.
- Retrait anormal causé par une épaisseur de paroi non uniforme.
- Contraintes internes excessives ou déséquilibre pendant l’éjection.
- Composition incorrecte de l’alliage, avec une teneur excessive en éléments nocifs.
Solutions :
- Maintenir la température de la matrice dans la plage recommandée (180°C–280°C).
- Concevoir les pièces avec une épaisseur de paroi uniforme pour éviter les contraintes de retrait.
- Équilibrer les forces d’éjection en ajustant ou en ajoutant des broches d’éjection.
- Garantir la composition adéquate de l’alliage en contrôlant les éléments nocifs comme le Fe.
Prévention :
- Utiliser des outils de simulation pour concevoir des structures bien équilibrées.
- Maintenir une température constante de la matrice à l’aide de systèmes de chauffage adaptés.
- Surveiller régulièrement la composition de l’alliage pendant la fusion.
Rayures d’arrachement et adhérence du métal
Définition :
Les rayures d’arrachement sont des éraflures en forme de bandes causées par des dommages ou des frottements pendant l’éjection. L’adhérence du métal se produit lorsque le métal en fusion colle anormalement à la matrice et y laisse des dépôts.
Causes :
- Angles de dépouille insuffisants ou contre-dépouilles sur la pièce.
- Empreinte de matrice endommagée ou rugueuse.
- Température excessive du métal en fusion ou de la matrice.
- Agent de démoulage de mauvaise qualité ou lubrification insuffisante.
Solutions :
- Augmenter les angles de dépouille et éliminer les contre-dépouilles.
- Réparer et polir l’empreinte pour améliorer son état de surface.
- Ajuster les températures du métal en fusion et de la matrice dans les plages optimales.
- Utiliser des agents de démoulage de haute qualité et lubrifier correctement les matrices.
Prévention :
- Optimiser la conception de la pièce en prévoyant des angles de dépouille adaptés.
- Entretenir et polir régulièrement la matrice.
- Surveiller et contrôler les températures pour éviter toute surchauffe.
Cloques
Définition :
Les cloques sont des renflements à la surface de la pièce moulée, dus à l’expansion de gaz emprisonnés sous la surface pendant la solidification.
Causes :
- Conception inadéquate des évents de la matrice.
- Utilisation excessive d’agents de démoulage ou de lubrifiants.
- Dégazage insuffisant du métal en fusion.
- Température de matrice excessive réduisant la résistance du métal.
Solutions :
- Améliorer le système d’évent en ajoutant des canaux d’évacuation et de trop-plein.
- Optimiser la quantité d’agent de démoulage et éviter toute utilisation excessive.
- Effectuer un dégazage adéquat pendant la fusion.
- Réduire la température de la matrice dans les zones concernées afin de limiter l’expansion des gaz.
Prévention :
- Garantir la présence d’évents et de systèmes de trop-plein efficaces dans la matrice.
- Maintenir des températures constantes pour la matrice et le métal en fusion.
- Utiliser des agents de démoulage de qualité et les appliquer correctement.
Déformation
Définition :
La déformation se produit lorsque la pièce moulée s’écarte de la forme prévue en raison de contraintes internes ou d’un refroidissement inadéquat.
Causes :
- Épaisseur de paroi irrégulière entraînant une solidification inégale.
- Forces d’éjection déséquilibrées.
- Accumulation excessive de contraintes internes.
- Conception inadéquate du refroidissement de la matrice.
Solutions :
- Concevoir des pièces avec une épaisseur de paroi équilibrée.
- Optimiser le système d’éjection pour garantir une éjection uniforme.
- Utiliser un système de refroidissement contrôlé afin d’obtenir une solidification homogène.
- Réduire les contraintes internes en optimisant les paramètres du procédé.
Prévention :
- Effectuer des simulations pour prévoir et corriger les schémas de retrait.
- Inspecter et ajuster régulièrement le mécanisme d’éjection.
- Vérifier la régularité du système de refroidissement.
Traces d’écoulement
Définition :
Les traces d’écoulement sont des lignes ondulées ou des décolorations de surface causées par un écoulement irrégulier du métal en fusion pendant le remplissage.
Causes :
- Vitesse ou pression d’injection insuffisante.
- Température du métal en fusion trop basse.
- Mauvais contrôle de la température de la matrice.
- Conception inadéquate du système d’alimentation.
Solutions :
- Augmenter la vitesse et la pression d’injection pour obtenir un écoulement régulier.
- Porter le métal en fusion et la matrice aux températures recommandées.
- Optimiser la température de la matrice pour garantir un remplissage uniforme.
- Reconcevoir le système d’alimentation pour améliorer l’écoulement du métal.
Prévention :
- Surveiller et maintenir les températures correctes pendant le moulage.
- Inspecter et ajuster régulièrement les paramètres d’injection.
- Simuler les schémas d’écoulement pour optimiser la conception de l’alimentation.
Délaminations
Définition :
Les délaminations sont des défauts en couches qui se produisent lorsque le métal en fusion ne fusionne pas correctement, créant des zones stratifiées et fragiles.
Causes :
- Emplacement inadéquat des attaques perturbant l’écoulement régulier du métal.
- Contaminants dans le métal en fusion.
- Métal en fusion trop froid ou température de matrice trop basse.
Solutions :
- Reconcevoir le système d’attaques et de canaux pour réduire les interruptions d’écoulement.
- Utiliser un métal en fusion propre et de haute qualité, exempt de contaminants.
- Augmenter la température du métal en fusion et de la matrice pour assurer une fusion complète.
Prévention :
- Nettoyer régulièrement l’empreinte de la matrice.
- Optimiser les systèmes d’alimentation et d’injection.
- Surveiller et contrôler constamment les températures.
Retassures de surface
Définition :
Les retassures sont des creux ou des empreintes à la surface de la pièce moulée, causés par une alimentation insuffisante pendant le retrait.
Causes :
- Épaisseur de paroi irrégulière entraînant un retrait localisé.
- Pression de solidification insuffisante.
- Évents inadéquats empêchant une alimentation correcte.
Solutions :
- Concevoir les pièces avec une épaisseur de paroi uniforme afin d’éviter un retrait inégal.
- Augmenter la pression de maintien pendant la solidification.
- Améliorer les évents pour faciliter l’alimentation.
Prévention :
- Effectuer une analyse thermique lors de la conception de la matrice pour éviter les points chauds.
- Surveiller les paramètres d’injection et la régularité de la pression.
Foire aux questions
Quels sont les différents types de moulage sous pression ?
Le moulage sous pression est un procédé de fabrication de pièces métalliques, décliné en différentes méthodes selon les matériaux, la conception et l’application. Le moulage sous haute ou basse pression est courant pour les pièces de haute précision, tandis que le moulage par gravité et sous vide limite les défauts comme la porosité.
Des méthodes avancées comme le moulage par compression et la fabrication additive hybride améliorent la résistance, réduisent les défauts et offrent une plus grande liberté de conception pour les applications spécialisées.
Pouvez-vous expliquer le procédé de moulage sous pression ?
Le procédé consiste à faire fondre le métal, à l’injecter sous haute pression dans un moule en acier réutilisable, à le laisser refroidir et se solidifier, puis à retirer la pièce finie.
Rapide et précis, il permet de fabriquer des pièces de haute qualité aux formes détaillées, qui nécessitent parfois peu de finition.







