
Литейное производство под давлением, широко используемый производственный процесс для изготовления сложных металлических деталей часто сталкивается с дефектами, которые могут ухудшить качество и функциональность продукции. Решение этих дефектов включает понимание их причин, внедрение эффективных решений и принятие превентивных мер.
Пористость
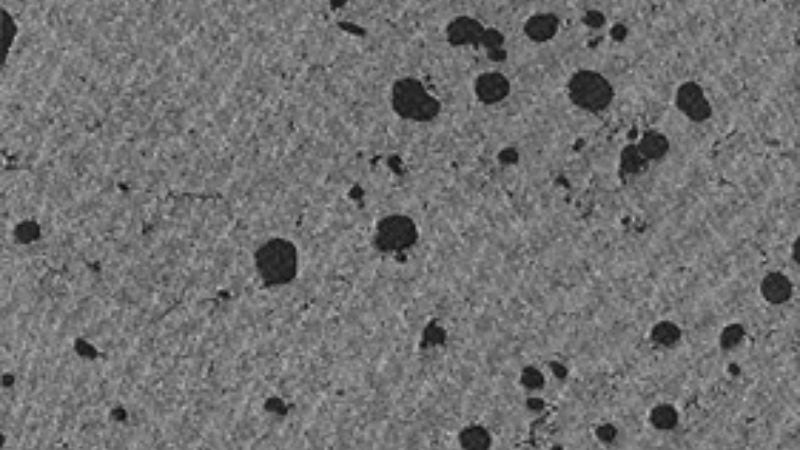
Определение:
Пористость — это дефект, при котором в отливке образуются маленькие пустоты или пузырьки из-за захваченных газов или неправильного затвердевания. Она ослабляет структурную целостность отливки, делая её непригодной для применения, где требуется прочность или герметичность..
Причины:
- Захваченный воздух или газы: Захваченный воздух в расплавленном металле во время заливки вызывает пустоты, так как воздух не может выйти в процессе затвердевания.
- Неправильная вентиляция: Недостаточные вентиляционные отверстия в матрице препятствуют выходу газов, увеличивая пористость.
- Турбулентный поток металла: нестабильное или хаотичное течение расплавленного металла приводит к захвату воздуха.
- Захваченный газ: Чрезмерное использование разделительных смазок или смазочных материалов может привести к образованию газа внутри оформляющая полость.
Решения:
- Оптимизируйте систему вентиляции: правильная вентиляция позволяет выходить заключённым газам перед затвердеванием. Добавление переливов и вентиляционных желобов может помочь.
- Регулировка скорости впрыска: замедлите впрыск, чтобы уменьшить турбулентность и обеспечить упорядоченный поток металла.
- Контролируйте температуру металла: поддерживайте равномерную и оптимальную температуру металла, чтобы обеспечить плавное заполнение.
- Используйте вакуумные системы: применяйте процесс с вакуумной поддержкой для удаления воздуха и загрязнений из отливки.
Профилактика:
- Разработайте правильные системы перелива: включите каналы перелива для перенаправления газов и обеспечения плавного потока металла.
- Поддерживайте постоянную температуру металла: избегайте перегрева или резкого охлаждения, чтобы уменьшить захват газа.
- Регулярное обслуживание штампа: держите штамп чистым и свободным от загрязнений, чтобы предотвратить накопление газа.
- Правильная конструкция впускных каналов и литников: убедитесь, что впускные каналы и литники достаточно крупные, чтобы обеспечить полное заполнение формы с минимальной турбулентностью.
Холод закрывает
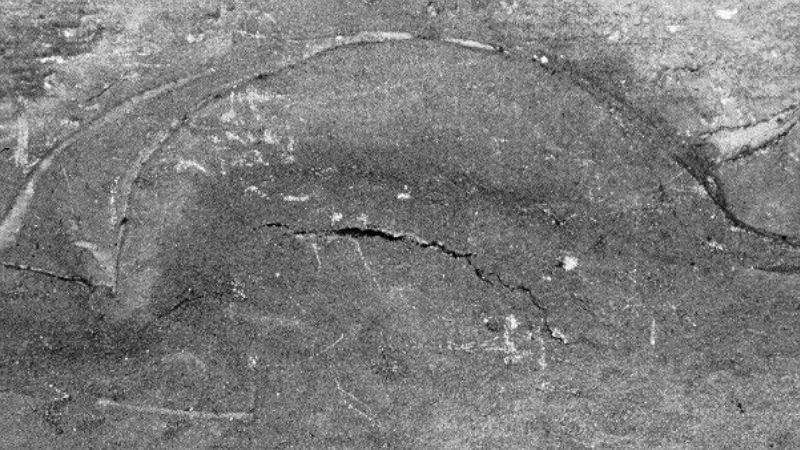
Определение:
Холодные смыкания происходят, когда два потока расплавленного металла встречаются, но не сливаются должным образом, оставляя видимый шов или слабое соединение. Этот дефект влияет как на внешний вид, так и на прочность отливки..
Причины:
- Низкая температура металла: Недостаточная температура вызывает преждевременное затвердевание расплавленного металла.
- Медленная скорость впрыска: задержка потока металла приводит к частичному охлаждению перед слиянием.
- Плохой поток металла: нерегулярный поток металла из-за плохого дизайна литников способствует неполному слиянию.
- Недостаточная вентиляция: Задержанный воздух может нарушить соединение потоков расплавленного металла.
Решения:
- Повышение температуры металла: Повышайте температуру, чтобы расплавленный металл тек и правильно сливался.
- Оптимизируйте скорость впрыска: отрегулируйте скорость для обеспечения плавного и непрерывного потока металла.
- Улучшение конструкции ворот: убедитесь, что ворота расположены так, чтобы эффективно направлять поток.
- Лучшее размещение вентиляционных отверстий: добавьте вентиляционные отверстия в ключевых областях, чтобы обеспечить выпуск застрявшего воздуха.
Профилактика:
- Постоянно контролируйте температуру металла: обеспечьте равномерный нагрев расплавленного металла на протяжении всего процесса.
- Регулярная проверка температуры штампа: поддерживайте оптимальную температуру штампа, чтобы избежать преждевременного охлаждения.
- Правильное проектирование расположения литников: Расположите литники стратегически, чтобы улучшить поток металла и уменьшить турбулентность.
- Поддерживайте оптимальную скорость впрыска: сбалансируйте скорость, чтобы избежать охлаждения и при этом обеспечить равномерное заполнение.
Горячие точки
Определение:
Горячие точки — это локализованные участки перегрева внутри матрицы, приводящие к неравномерному охлаждению и дефектам, таким как коробление или несоответствие размеров отливки.
Причины:
- Неравномерная температура штампа: Непоследовательное охлаждение создает зоны чрезмерного накопления тепла.
- Плохой дизайн охлаждения: отсутствие эффективных охлаждающих каналов в кристалле вызывает локальные перегревы.
- Недостаточная смазка: Недостаточное или неравномерное нанесение смазки может усугублять проблемы с нагревом.
- Накопление металла: избыток металла в определённых областях может дольше удерживать тепло.
Решения:
- Балансировка охладительных каналов: Разработайте оптимизированную сеть охладительных каналов для равномерного рассеивания тепла.
- Регулируйте температуру штампа: Тщательно контролируйте и регулируйте температуру штампа во время производства.
- Оптимизируйте смазку: обеспечьте постоянное и достаточное применение высококачественных смазочных материалов.
- Измените конструкцию детали: устраните толстые участки, склонные к удержанию тепла.
Профилактика:
- Регулярное обслуживание системы охлаждения: очищайте каналы охлаждения и проверяйте наличие засоров или неэффективности.
- Правильный контроль температуры штампа: используйте современные системы мониторинга температуры, чтобы обеспечить равномерное охлаждение.
- Последовательное применение смазки: инвестируйте в автоматизированные системы смазки для нанесения равного количества.
- Мониторинг теплового распределения: Используйте тепловизионное оборудование для выявления точек концентрации тепла во время производства.
Неудачные дубли/Короткие кадры
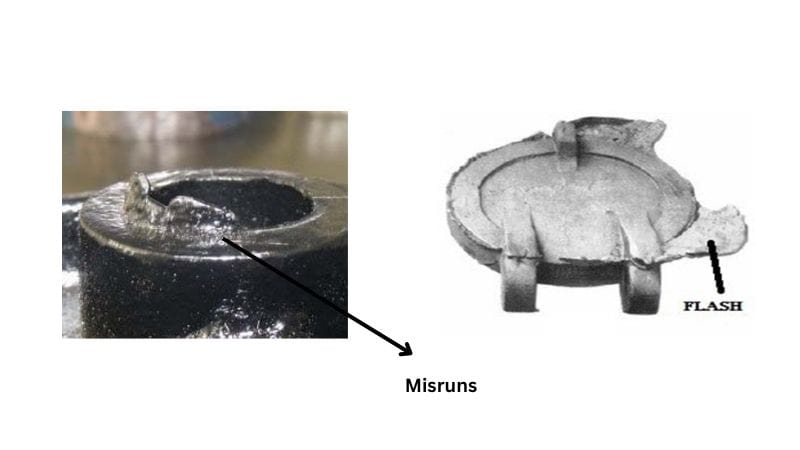
Определение:
Брак литья или недолив возникает, когда расплавленный металл не полностью заполняет форму оформляющая полость, что приводит к неполным или отсутствующим участкам отливки.
Причины:
- Недостаточный объем металла: Объем расплавленного металла недостаточен для заполнения оформляющая полость.
- Низкое давление впрыска: Недостаточное давление препятствует равномерному распределению металла.
- Плохой поток металла: препятствия или плохой дизайн направляющих мешают правильному потоку.
- Температура холодной матрицы: холодная матрица вызывает преждевременное затвердевание расплавленного металла.
Решения:
- Увеличьте объем металла: убедитесь, что на каждый выстрел доступен достаточный объем металла.
- Отрегулируйте давление впрыска: увеличьте давление, чтобы металл полностью заполнил форму.
- Оптимизируйте расположение ворот: размещайте ворота так, чтобы способствовать равномерному заполнению и плавному потоку.
- Правильно разогрейте штамп: предварительно разогрейте штамп, чтобы предотвратить преждевременное затвердевание.
Профилактика:
- Регулярная проверка объема заливки: убедитесь, что каждая заливка содержит правильное количество расплавленного металла.
- Поддерживайте постоянную температуру штампа: используйте нагреватели штампа или температурные контроллеры.
- Правильная система проектирования литников: проектируйте литники так, чтобы обеспечить лёгкий и полный поток металла.
- Контролируйте параметры впрыска: регулярно проверяйте и настраивайте давление, скорость и время.
Вспышка
Определение:
Обдувка — это тонкий, избыточный металлический слой, который образуется на краях отливки из-за утечки металла через зазоры на разделительных поверхностях формы..
Причины:
- Чрезмерное давление впрыска: высокое давление выталкивает металл из матрицы оформляющая полость.
- Изношенные поверхности штампа: с течением времени образуются зазоры из-за изношенных кромок штампа.
- Недостаточная прижимная сила: слабый зажим позволяет металлу просачиваться.
- Несоосные штампы: Неправильное выравнивание создаёт пространство для протекания металла.
Решения:
- Отрегулируйте давление впрыска: уменьшите избыточное давление, чтобы предотвратить переполнение.
- Ремонт/Замена изношенных матриц: Восстановите кромки матриц или замените изношенные инструменты.
- Увеличение зажимного усилия: обеспечьте достаточное усилие для герметизации разделительных поверхностей.
- Правильное выравнивание штампа: регулярно проверяйте и корректируйте выравнивание, чтобы устранить зазоры.
Профилактика:
- Регулярное обслуживание штампа: часто проверяйте плоскость разъёма и поверхности уплотнений.
- Контроль силы зажима: Убедитесь, что штамп надежно зажат во время производства.
- Часто проверяйте выравнивание штампа: планируйте периодические регулировки выравнивания.
- Правильный дизайн плоскость разъёма: Спроектируйте плоскость разъёма так, чтобы минимизировать потенциальные пути утечки.
Усадка
Определение:
Усадка — это тип дефекта, при котором в отливке или на её поверхности появляются полости или пустоты из-за неравномерного затвердевания в процессе охлаждения.
Причины:
- Неравномерный толщина стенки, который вызывает неравномерное охлаждение.
- Недостаточная подача расплавленного металла во время затвердевания.
- Плохой дизайн охлаждения кристалла.
- Низкое давление впрыска или короткое время удержания давления.
Решения:
- Оптимизируйте конструкцию детали, чтобы обеспечить равномерный толщина стенки.
- Используйте подающие устройства или стояки для подачи дополнительного материала во время затвердевания.
- Улучшите охлаждение матрицы для обеспечения контролируемого затвердевания.
- Увеличьте давление впрыска и продлите время поддержания давления.
Профилактика:
- Проектировать отливки с постоянным толщина стенки.
- Проведите надлежащий анализ охлаждения штампа, чтобы избежать горячих участков.
- Регулярно контролируйте и регулируйте параметры процесса, такие как давление впрыска и время.
Включение
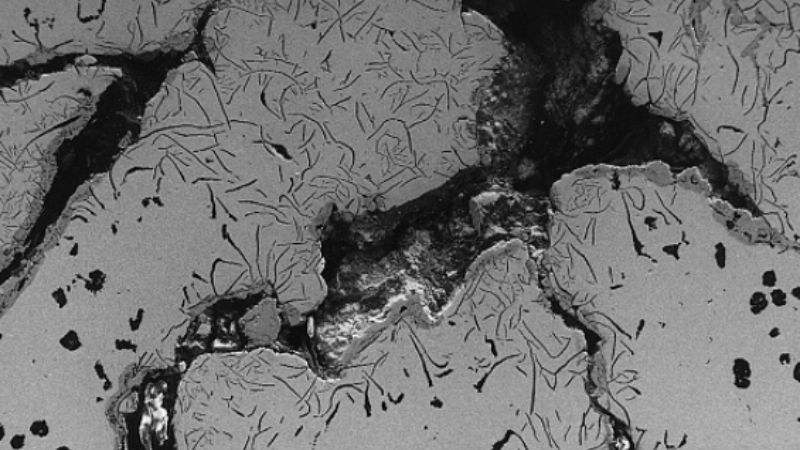
Определение:
Включения — это частицы иностранного материала неправильной формы, такие как шлак или оксиды, захваченные внутри отливки, вызывающие внутренние слабости или дефекты поверхности.
Причины:
- Нечистый или загрязненный расплавленный металл.
- Шлак или мусор, не удалённые во время разливки.
- Плохая очистка штампа оформляющая полость или инструментов.
- Недостаточное перемешивание или смешивание расплавленного металла.
Решения:
- Используйте шихту высокой чистоты и тщательно очищайте ковши и инструменты.
- Снимайте шлак и мусор с расплавленного металла перед заливкой.
- Очистите штампы и форму оформляющая полость перед каждым производственным циклом.
- Усовершенствуйте процесс очистки металла, такой как дегазация или фильтрация.
Профилактика:
- Обеспечьте чистый и контролируемый процесс плавки.
- Используйте разделительные агенты для форм, которые снижают риски загрязнения.
- Регулярно проверяйте и очищайте штамп оформляющая полость и оборудование.
Трещины
Определение:
Трещины — это линейные или неправильные разрывы на поверхности или внутри отливки, которые могут возникать во время или после затвердевания из-за растягивающих напряжений.
Причины:
- Неравномерное затвердевание из-за плохого контроля температуры матрицы.
- Аномальное усадка, вызванная неравномерным толщина стенки.
- Чрезмерное внутреннее напряжение или дисбаланс во время выброса.
- Неправильный состав сплава с избыточным содержанием вредных элементов.
Решения:
- Оптимизируйте температуру фильеры в пределах рекомендуемого диапазона (180°C–280°C)).
- Проектируйте отливки с равномерным толщина стенки для предотвращения усадочных напряжений.
- Уравновесьте силы выталкивания с помощью регулировки или добавления выталкивающих штифтов.
- Обеспечьте правильный состав сплава, контролируя вредные элементы, такие как Fe.
Профилактика:
- Используйте инструменты моделирования для проектирования сбалансированных конструкций.
- Поддерживайте постоянную температуру матрицы с помощью правильных систем нагрева.
- Регулярно контролировать состав сплава во время плавки.
Перетаскивание и пайка
Определение:
Царапины (drags) представляют собой полосовые царапины, вызванные повреждением или трением при выталкивании, тогда как пайка (soldering) происходит, когда расплавленный металл аномально прилипает к штампу, оставляя отложения материала.
Причины:
- Недостаточно уклон формообразования или есть недоливы на отливке.
- Поврежденные или шероховатые поверхности штампа оформляющая полость.
- Перегретый расплавленный металл или температуры пресс-формы.
- Низкокачественный разделительный агент или недостаточная смазка.
Решения:
- Увеличьте уклон формообразования и устраните недорезы.
- Отремонтируйте и отполируйте матрицу оформляющая полость для улучшения шероховатости поверхности.
- Регулируйте температуры расплавленного металла и штампа в пределах оптимальных диапазонов.
- Используйте высококачественные разделительные средства и правильно смазывайте штампы.
Профилактика:
- Оптимизируйте конструкцию детали с помощью правильных уклон формообразования.
- Проводите регулярное техническое обслуживание и полировку штампов.
- Контролировать и регулировать температуры, чтобы предотвратить перегрев.
Мозоли
Определение:
Пузыри — это выпуклости или приподнятые участки на поверхности литейной формы, вызванные расширением газа, захваченного под поверхностью во время затвердевания.
Причины:
- Плохая вентиляционная конструкция в штампе.
- Чрезмерное использование разделительных и смазочных составов.
- Недостаточное удаление газов из расплавленного металла.
- Перегрев температуры матрицы, вызывающий снижение прочности.
Решения:
- Улучшите систему вентиляции, добавив вентиляционные и переливные каналы.
- Оптимизировать количество разделительных средств и сократить чрезмерное использование.
- Выполняйте правильную обработку для удаления газов во время плавки.
- Снизьте температуру в проблемных зонах, чтобы минимизировать расширение газа.
Профилактика:
- Обеспечьте эффективные системы вентиляции и перелива в матрице.
- Поддерживайте постоянную температуру штампа и расплавленного металла.
- Используйте высококачественные и правильно нанесённые разделительные средства.
Деформация
Определение:
Деформация происходит, когда отливка отклоняется от своей предполагаемой формы из-за внутренних напряжений или неправильного охлаждения.
Причины:
- Неровный толщина стенки, вызывающий непоследовательное затвердевание.
- Несбалансированные силы выброса.
- Чрезмерное накопление внутреннего напряжения.
- Плохой дизайн охлаждения кристалла.
Решения:
- Проектировать отливки с уравновешенным толщина стенки.
- Оптимизировать системы выброса для обеспечения равномерного выброса.
- Используйте системы контролируемого охлаждения для равномерного затвердевания.
- Снизьте внутреннее напряжение путем оптимизации параметров процесса.
Профилактика:
- Выполняйте моделирование для прогнозирования и коррекции схем усадки.
- Регулярно проверяйте и регулируйте механизм выброса.
- Контролировать системы охлаждения для обеспечения стабильности.
Следы течения
Определение:
Следы течения — это волнистые линии на поверхности или изменение цвета, вызванные нерегулярным течением расплавленного металла во время заливки.
Причины:
- Низкая скорость или давление впрыска.
- Температура холодного расплавленного металла.
- Плохой контроль температуры штампа.
- Плохой дизайн системы управления.
Решения:
- Увеличьте скорость и давление впрыска, чтобы обеспечить плавный поток.
- Повысить температуры расплавленного металла и литейной формы до рекомендуемых уровней.
- Оптимизируйте температуру матрицы для поддержания равномерного наполнения.
- Переработайте систему литьевых каналов для лучшего течения металла.
Профилактика:
- Контролировать и поддерживать правильную температуру во время литья.
- Регулярно проверяйте и настраивайте параметры инжекции.
- Моделировать поточные схемы для оптимизации конструкции литниковой системы.
Ламинации
Определение:
Ламинации — это слоистые дефекты, которые возникают, когда расплавленный металл не соединяется должным образом, создавая слабые, слоистые участки.
Причины:
- Неправильное расположение литников мешает плавному потоку металла.
- Загрязнители в расплавленном металле.
- Холодный расплавленный металл или низкие температуры штампа.
Решения:
- Переработайте системы ворот и литников, чтобы уменьшить прерывания потока.
- Используйте чистый, высококачественный расплавленный металл, свободный от загрязнений.
- Повысить температуры расплавленного металла и пресс-формы для полного спекания.
Профилактика:
- Регулярно чистите матрицу оформляющая полость.
- Оптимизировать системы заливки и впрыска.
- Постоянно контролировать и регулировать температуры.
Раковины
Определение:
Впадины — это углубления или вмятины на поверхности отливки, вызванные недостаточным питанием во время усадки.
Причины:
- Неравномерный толщина стенки, приводящий к локализованной усадке.
- Недостаточное давление затвердевания.
- Плохая вентиляция препятствует правильному кормлению.
Решения:
- Проектируйте отливки с равномерным толщина стенки, чтобы избежать неравномерной усадки.
- Увеличьте давление выдержки во время затвердевания.
- Улучшите вентиляцию для облегчения кормления.
Профилактика:
- Проводите тепловой анализ при проектировании штампа, чтобы избежать горячих точек.
- Контролировать параметры инъекции и стабильность давления.
Часто задаваемые вопросы
Какие существуют разные типы литьё под давлением?
Литейное производство под давлением — это производственный процесс, используемый для изготовления металлических деталей, при этом различные типы адаптированы для конкретных материалов, конструкций и применений. Высокое давление и низкое литьё под давлением обычно используются для деталей с высокой точностью, в то время как литье под действием силы тяжести и вакуумное литьё под давлением минимизируют дефекты, такие как пористость..
Продвинутые методы, такие как литейное прессование (squeeze casting) и гибридное аддитивное производство, предлагают повышенную прочность, снижение дефектов и большую гибкость дизайна для специализированных приложений.
Можете объяснить процесс литья под давлением?
процесс литья под давлением включает плавку металла, его впрыскивание в многоразовую стальную форму под высоким давлением, охлаждение для затвердевания формы, а затем извлечение готовой детали.
Процесс быстрый и точный, производящий высококачественные детали с детальными проектами, которые могут требовать минимальной отделки.







