
Форма литья под давлением определяет каждый аспект детали литьё под давлением на фундаментальном уровне. Прочный дизайн уравновешивает выбор материала, геометрию и потребности в оснастке, что также уменьшает количество дефектов, ограничивает дополнительную механическую обработку и увеличивает срок службы инструмента. В этой статье объясняются правила литьё под давлением в логическом порядке, чтобы показать, как тщательный дизайн для производства приводит к надежным деталям и эффективному производству..

Ключевые принципы и цели проектирование пресс-форм для литья под давлением
Литейное производство под давлением Цель проектирования заключается в производстве одинаковых деталей при наименьших практических затратах. Инженеры с самого начала сосредотачиваются на качестве литья, сроке службы инструмента и коротком цикле производства..
Ключевые цели включают:
- Минимизировать пористость и захват воздуха
- Контроль флеш-памяти и местоположения плоскость разъёма
- Поддерживать правильную компоновку литников и выпускных каналов
- Защищать жизнь под высокое давление
Цели проектирования выбора материала литьё под давлением
Выбор материала является самой основой проекта литьё под давлением. Инженеры начинают подбор сплава с изучения информации, которая в основном поступает из требований к конструкции со стороны заказчика. Затем инженеры используют эту информацию для постановки желаемых целей для конструкций..
Снижение веса и пределы плотности
В таких отраслях, как автомобилестроение, аэрокосмическая и портативная электроника, минимизация массы компонента является основной задачей проектирования. Физическая плотность выбранного сплава строго определяет окончательный вес детали. Инженеры должны тщательно оценивать соотношение прочности и веса, чтобы гарантировать, что деталь останется достаточно легкой для своего конкретного применения, не жертвуя при этом критической структурной целостностью..
Оптимизация затрат и экономика производства
Помимо физических характеристик, выбор материала сильно ограничен строгими бюджетными лимитами, указанными в первоначальном плане проекта. Для настоящей оптимизации стоимости необходимо уравновешивать цену сырья с его общим влиянием на производственный цикл для лучшей технологичности..
Например, сплавы с более низкой температурой плавления естественным образом продлевают срок службы дорогостоящих стальных литейных форм, но они могут не обладать другими свойствами, необходимыми для изделий. Ключ к этому процессу — компромисс и оценка, чтобы инженеры могли прийти к решению, которое будет более подходящим для проектов, чем другие материалы..
Тепловая физика и производственные переменные
Прежде чем оценивать окончательную прочность детали, инженеры должны сначала учитывать, как металл ведет себя во время фактического процесс литья под давлением. Переменные производства, в частности тепловая физика и скорость охлаждения и затвердевания формы, фундаментально изменяют присущие материалу характеристики. Быстрое охлаждение внутри штампа создает плотную, мелкозернистую структуру, которая значительно повышает базовую прочность материала.
Механические свойства и эксплуатационная прочность
Опираясь на структурную основу, созданную в фазе охлаждения, конкретный выбор сплава напрямую определяет базовые механические характеристики компонента. Эти критические показатели включают прочность на разрыв, предел текучести, удлинение (пластичность) и общую твердость..
Вместе эти конкретные свойства определяют, насколько хорошо готовая деталь будет справляться с непрерывными механическими нагрузками, внезапными физическими ударами и износом, вызванным трением, на протяжении всего срока её службы..
Коррозионная устойчивость и долговременная жизнеспособность
Как только механические возможности обеспечены, инженеры должны учитывать сопротивление окружающей среды, чтобы гарантировать долгосрочное сохранение продукта при воздействии коррозионных агентов, таких как соль, атмосферная влага или промышленные химикаты.
Если выбранный сплав имеет идеальные механические свойства, но слабую сопротивляемость воздействию окружающей среды, инженерам необходимо планировать вторичные качество поверхностиы для защиты конечного продукта.
[Литьё под давлением использует широкий спектр металлов. Для получения дополнительной информации о конкретных сплавах литьё под давлением обратитесь к нашему обширное руководство по материалам литьё под давлением!]
Критическая геометрия и проектирование элементов
Геометрия контролирует, как металл заполняет форму, охлаждается и извлекается. Дизайнеры должны контролировать толщина стенки, применять надлежащие уклон формообразования, определять чистые плоскость разъёма и использовать закругления и радиусы для предотвращения концентрации напряжений и износа инструмента.

толщина стенки и единообразие
Толщина стенки влияет на заполнение, время охлаждения и риск дефектов. Большинство алюминиевое литьё под давлением имеют стенки 1,5–3,0 мм, цинк может быть тоньше — 0,75–2,5 мм, а магний обычно находится в пределах 1,25–2,0 мм. Дизайнеры подтверждают минимальную толщину толщина стенки с выбранным сплавом и данными поставщика.
Они стремятся к единообразному толщина стенки по всей детали. Внезапные скачки более чем в 1,5× между соседними участками создают горячие точки. Эти зоны остывают медленно и часто вызывают усадочные вмятины или внутренняя пористость.
Когда требуется прочность, они также избегают толстых сплошных секций. Вместо этого возможно выдолбить тяжелые участки и добавить ребра, которые сохраняют жесткость при сохранении одинакового толщина стенки и стабильного охлаждения.
уклон формообразования и плоскость разъёма
Правильный уклон формообразования позволяет детали освободиться от пресс-формы без повреждений. Как правило, конструкторам рекомендуется применять как минимум 1° уклона на наружных стенках и 2° на внутренних элементах. Более глубокие полости требуют большего уклона, часто добавляя 1° на каждые 25 мм глубины..
Дизайнеры также определяют четкие плоскость разъёма на раннем этапе проектирования. Плоский, простой плоскость разъёма снижает появление облоя и сложность инструмента. Плохо расположенные плоскость разъёма увеличивают несоответствия, объем работы по обрезке и стоимость.
Филетки, Радиусы и Углы
Острые внутренние углы ограничивают поток металла и создают концентрации напряжений. Под нагрузкой эти углы могут увеличивать локальное напряжение в два-три раза. Они также сокращают срок службы штампа, так как острые кромки в оформляющая полость трескаются под воздействием тепла и давления..
Дизайнеры используют закругления и радиусы на всех пересечениях стен. Распространенное правило устанавливает минимальный внутренний радиус примерно равным 0,5 × толщина стенки, при этом во многих случаях используется 0,75 мм и более. Более крупные радиусы улучшают поток и снижают риск пористости..
Внешние углы также выигрывают от радиусов. Закругленные внешние углы уменьшают сколы и улучшают покрытие лакокрасочным материалом..
Структурные элементы и сложные особенности
Ребра, выступы, отверстия и вырезы определяют, как литые под давлением компоненты заполняются, остывают и извлекаются из формы. Правильная конструкция этих элементов контролирует пористость, жесткость, срок службы инструмента и точность сборки..
Ребра и дизайн Босса
Ребра увеличивают жесткость, не добавляя толстых стенок. Конструкторы используют ребра для контроля деформаций и снижения веса в больших плоских областях.
Общее правило устанавливает толщину ребра в пределах 0,6–1,0 × номинального толщина стенки (T). Что касается высоты ребра, она часто остается ниже 5 × T, чтобы избежать проблем с заполнением и слабыми высокими участками..
Дизайнеры добавляют радиус скругления рядом с толщина стенки у основания ребра. Они также применяют уклон 1–3° для обеспечения чистого извлечения..
Конструкция выступов подчиняется аналогичным ограничениям. Высокие или массивные выступы создают зоны перегрева и внутренние полости.
Ключевые руководящие принципы для руководителя:
- Держите босса толщина стенки близко к T
- Выдалбливайте большие выступы, чтобы стены были ровными
- Добавьте поддерживающие ребра для повышения прочности и улучшения течения металла
- Соблюдайте расстояние между боссами и ближайшими стенами, чтобы защитить инструментальная сталь
Дизайн отверстий, окон и подрезов
Отверстия и окна влияют на заполнение, вентиляцию и прочность матрицы. Небольшие или глубокие элементы труднее отливать чисто.
Для многих алюминиевых литых под давлением компонентов практический минимальный диаметр отверстий начинается примерно с 2 мм. Конструкторы по возможности ограничивают глубину примерно 4–6 диаметрами. Более глубокие отверстия могут потребовать вторичной сверловки..
Когда это возможно, они используют полые отверстия вместо обработки твердого материала. Полости уменьшают вес и контролируют усадку, но необходимо оставить достаточно стали в форме для прочности.
Окна и большие вырезы должны иметь:
- Закругленные углы для снижения напряжения
- Равномерный толщина стенки вокруг отверстия
- Плавные переходы к близлежащим ребрам или выступам
Выемки повышают стоимость оснастки. Для них требуются боковые ядра или скользящие элементы, которые добавляют подвижные части и увеличивают потребности в техническом обслуживании. Дизайнеры часто перерабатывают геометрию, чтобы согласовать элементы с основным направлением вытяжки и избежать ненужных выемок..
Особые особенности и конструкция резьбы
Резьбы и добавленные функции требуют тщательного планирования в литьё под давлением. Проектировщикам необходимо учитывать баланс между стоимостью, сроком службы инструмента, прочностью и требованиями к сборке при выборе между деталями, отлитым с готовыми элементами, и вторичной обработкой или вставками..
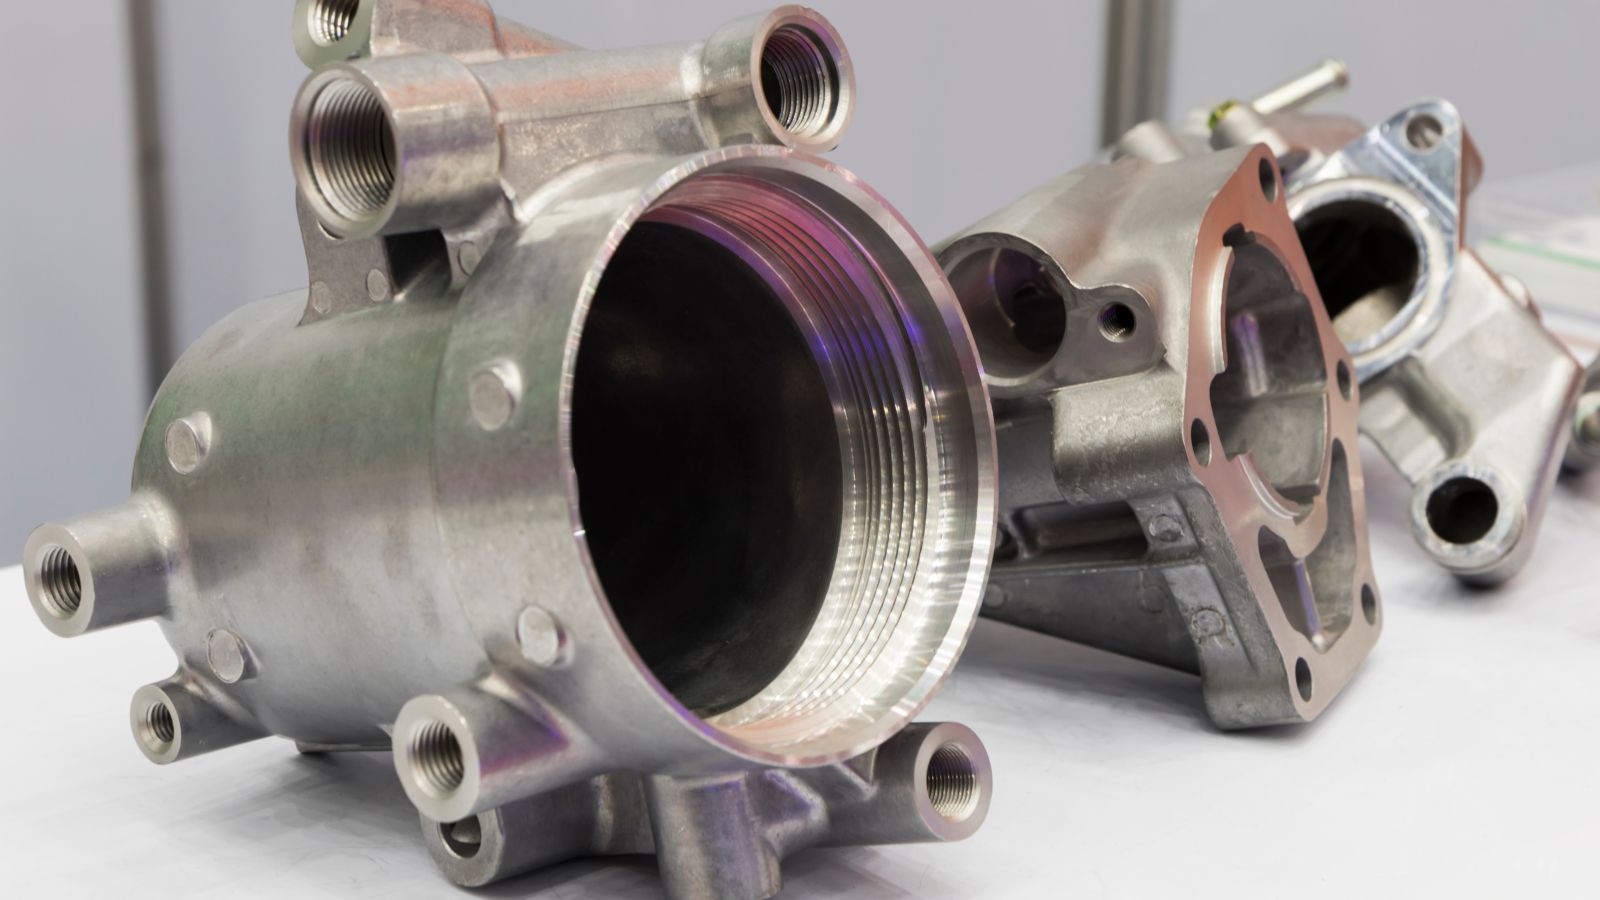
Проектирование резьб: литьё под резьбу против последующей механической обработки
Дизайнеры часто выбирают между резьбами литьё под давлением, образованными в инструменте, и резьбами, нарезанными после литья.
Влитая резьба: Это снижает количество вторичных операций. Они хорошо работают для больших внешних резьб, где допустимы небольшие отклонения..
Однако полные формы внешней резьбы могут создавать проблемы с выравниванием плоскость разъёма, а внутренние резьбы, отливаемые прямо в деталь, обычно требуют специальных ядер или боковых действий, что увеличивает стоимость штампа и ускоряет износ.
Механическая резьба: Мелкие или точные резьбы часто лучше получаются при обработке после литья. Резьбы, обработанные после литья, обеспечивают более точные допустимые отклонения и более гладкую поверхность. Они также предотвращают повреждение инструмента из-за тонких или хрупких сердцевин..
Во многих случаях команды сверлят и нарезают резьбу во внутренних отверстиях вместо того, чтобы отливать их. Этот метод улучшает стабильность и увеличивает срок службы штампа. По сравнению с литьем под давлением, литьё под давлением обрабатывает металлические резьбы с большей прочностью, но все же сталкивается с аналогичными ограничениями по уклону и извлечению..
Функциональные вставки и методы сборки
Функциональные вставки увеличивают прочность и улучшают износостойкость в зонах с высокой нагрузкой. Конструкторы могут вставлять стальные или латунные вставки в матрицу перед впрыском металла. Расплавленный сплав обтекает вставку и фиксирует её на месте..
Этот метод хорошо работает для резьбовых втулок, которые подвергаются повторной сборке. Он уменьшает соскальзывание резьбы и повышает долговечность. Однако установка вставки увеличивает время цикла и требует точной фиксации..
Для пост-литьевых резьбовых втулок в металле инженеры используют втулки с натягом, Heli-Coil (резьбовые вставки из проволоки) или Keensert (замковые вставки), которые механически нарезаются или впрессовываются в предварительно просверленное/литое отверстие, а не плавятся на месте.
При добавлении рёбер или выступов для резьбовых элементов дизайнеры сохраняют толщина стенки одинаковым и добавляют скругления у основания. Этот шаг снижает напряжение и обеспечивает плавное течение металла. Правильный уклон на выступах также обеспечивает чистое извлечение и защищает инструмент..
Операции после литья: Механическая обработка и качество поверхности
Решение о том, что происходит после того, как деталь покидает форму, является критическим этапом в проектирование пресс-форм для литья под давлением. Эффективная координация между проектированием исходного литья и этапами после литья снижает уровень брака и сокращает общее время производственного цикла.
Допуски на обработку и планирование баз
Хотя литьё под давлением производит детали почти конечной формы, многие детали всё ещё требуют CNC-обработка после литья для соответствия чрезвычайно строгим допускам. Инженеры должны предусмотреть определённый припуск на механическую обработку на критических поверхностях на этапе проектирования. Этот дополнительный материал обеспечивает возможность удаления режущими инструментами изменений поверхности, небольшой пористости или смещений размеров без вмешательства в структурное ядро детали.
Для оптимизации этого процесса инженерам необходимо планировать расположение базовых точек на этапе первоначального проектирования штампа. Четкий контроль базовых точек гарантирует, что деталь будет занимать одинаковое положение в приспособлении CNC каждый раз, что повышает повторяемость после обработки и обеспечивает точную сборку металлических деталей..
Влияние отбора и проектирования качество поверхности
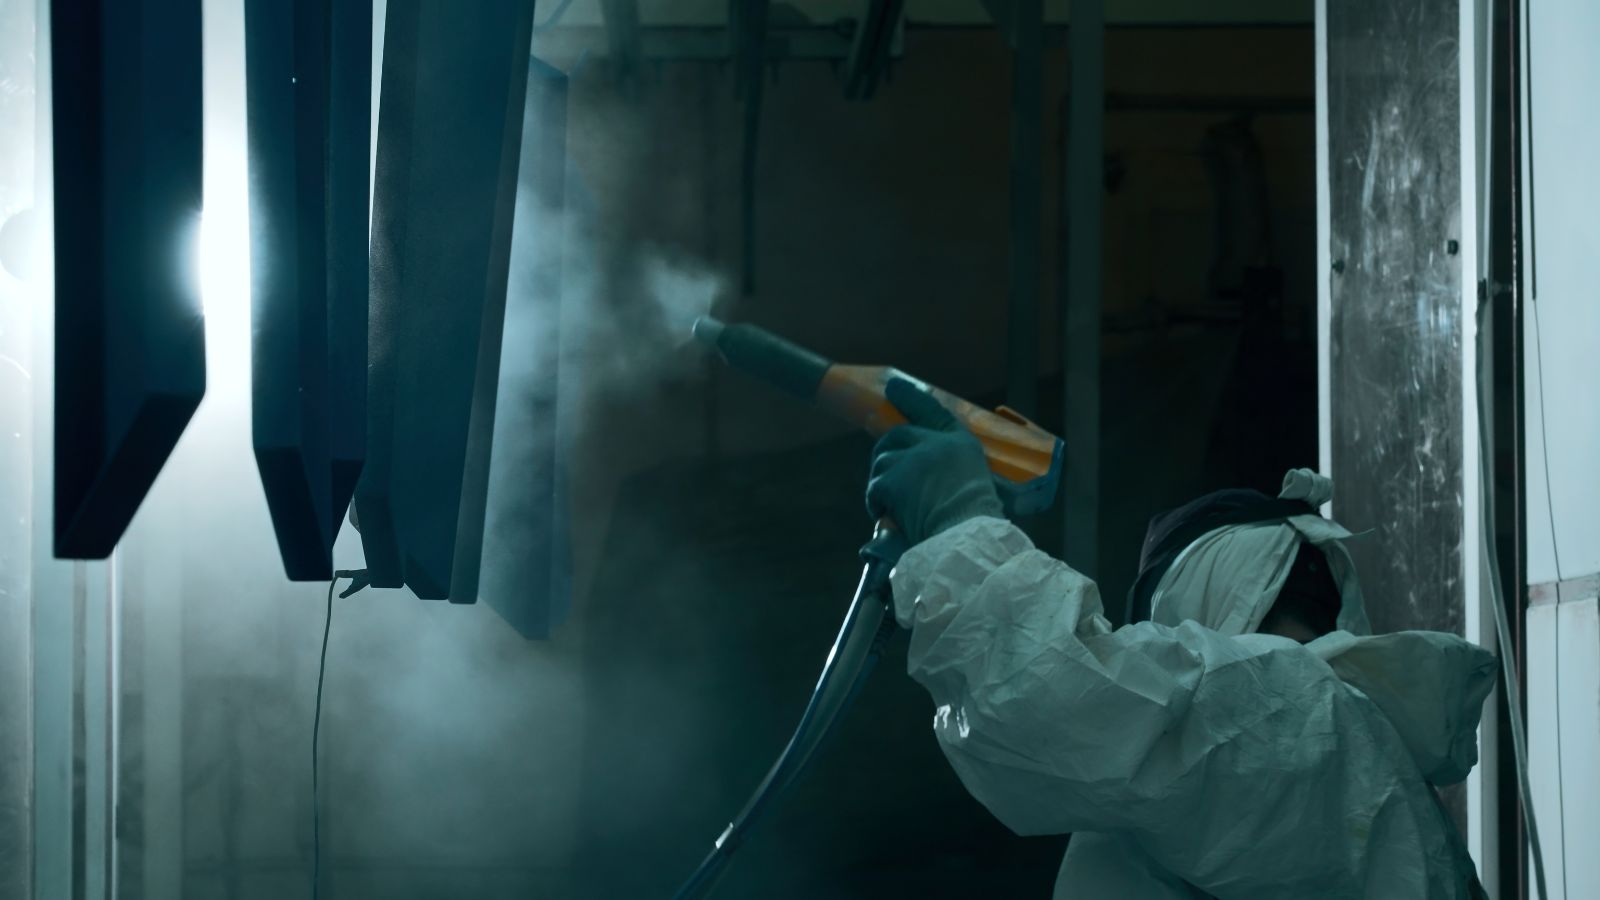
Литьё под давлением может создавать невероятно гладкие поверхности, но большинству деталей требуется определённая механическая или химическая доработка, чтобы соответствовать конечным эстетическим или функциональным требованиям. Поскольку выбранный качество поверхности взаимодействует непосредственно с литым металлом, поэтому проектировщикам необходимо учитывать толщину покрытия, наращивание кромок и целостность поверхности на этапе CAD.
Распространённые методы постобработки включают:
- Анодирование: Образует защитный оксидный слой на алюминиевых деталях.
- Порошковое покрытие: Наносит сухой порошок, который отверждается под воздействием тепла, образуя высокопрочный слой.
- Живопись: Добавляет базовую защиту и визуальную привлекательность при более низкой стоимости; часто используется для деталей, не подвергающихся сильному износу.
- Покрытие: Осаждает тонкий металлический слой (например, цинк, никель или хром), чтобы значительно улучшить износоустойчивость, экранирование от ЭМИ или электрические характеристики.
- Удаление заусенцев или дробеструйная обработка: Механические процессы (такие как обкатка или пескоструйная обработка), которые удаляют острые края, лишние наплывы плоскость разъёма и дефекты поверхности перед нанесением других жидких или порошковых покрытий.
Как требования качество поверхности влияют на проектирование пресс-форм для литья под давлением
Выбранная отделка активно определяет, как необходимо проектировать геометрию детали. Диаграмма ниже иллюстрирует, как различные методы последующей обработки требуют конкретных изменений в конструкции до того, как форма будет вырезана.
|
Метод качество поверхности
|
Влияние на допуски деталей
|
Необходимые ключевые изменения в дизайне
|
|---|---|---|
|
Порошковое покрытие
|
Добавляет значительную толщину (0,05–0,15 мм на поверхность)).
|
Уменьшите диаметры выступов и расширьте зазоры отверстий для сопрягаемых деталей. Резьбы должны быть защищены маской или нарезаны после покрытия.
|
|
Покрытие (хром/никель))
|
Минимальное изменение толщины, но высокая чувствительность к геометрии детали.
|
Требует больших внешних радиусов, так как покрытие активно накапливается на острых углах. Конструкция должна минимизировать пористость, так как захваченный газ вызывает образование пузырей на покрытии..
|
|
Анодирование
|
Пренебрежимо малое изменение толщины, но оно проникает в металлическую поверхность.
|
Ограничивается только определенными сплавами, такими как специализированные низкокремниевые сплавы. Углы скоса должны быть плавными, а расположение впускных каналов должно быть вынесено подальше от хорошо видимых декоративных поверхностей..
|
|
Живопись
|
Добавляет умеренную толщину в зависимости от грунтовки и количества слоев.
|
Может скрывать мелкие следы течения и поверхностные дефекты. Требуется тщательное планирование плоскость разъёма, чтобы удаление облоя не испортило окрашенную поверхность..
|
|
Абразивная очистка
|
Удаляет микроскопический слой материала; изменяет текстуру.
|
Требуются слегка большие уклон формообразования на текстурированных стенах, чтобы обеспечить чистое выбрасывание перед процессом дробеструйной обработки, который выравнивает поверхность.
|







