
O projeto de fundição sob pressão define todos os aspectos de uma peça fundida sob pressão. Um bom projeto equilibra a escolha do material, a geometria e as necessidades do ferramental, reduzindo também os defeitos, a usinagem adicional e o desgaste da ferramenta. Este artigo apresenta as regras de projeto em uma sequência lógica e mostra como um projeto cuidadoso para fabricação resulta em peças confiáveis e produção eficiente.

Princípios e objetivos fundamentais do projeto de fundição sob pressão
Die casting O projeto busca produzir peças consistentes pelo menor custo viável. Desde o início, os engenheiros priorizam a qualidade da fundição, a vida útil da ferramenta e ciclos curtos.
Os principais objetivos incluem:
- Minimizar a porosidade e o aprisionamento de ar
- Controlar as rebarbas e a posição da linha de partição
- Definir adequadamente o posicionamento dos canais de ataque e distribuição
- Proteger a vida útil da matriz sob alta pressão
Objetivos do projeto na seleção de materiais para fundição sob pressão
A seleção do material é a base de um projeto de fundição sob pressão. Os engenheiros começam a escolher a liga reunindo informações, em sua maioria provenientes dos requisitos de projeto do cliente. Em seguida, usam esses dados para definir os objetivos desejados para o projeto.
Redução de peso e limites de densidade
Em setores como o automotivo, aeroespacial e de eletrônicos portáteis, reduzir a massa de um componente é um objetivo central do projeto. A densidade física da liga escolhida determina diretamente o peso final da peça. Os engenheiros devem avaliar cuidadosamente a relação entre resistência e peso para manter a peça leve o suficiente para sua aplicação sem comprometer a integridade estrutural essencial.
Otimização de custos e economia da produção
Além do desempenho físico, a seleção do material está sujeita aos limites orçamentários definidos no escopo inicial do projeto. Otimizar os custos de verdade exige equilibrar o preço do metal bruto com seu impacto geral no ciclo de fabricação e na facilidade de produção.
Por exemplo, ligas com pontos de fusão mais baixos tendem a prolongar a vida útil de matrizes de aço caras, mas podem não oferecer outras propriedades necessárias ao produto. O segredo é avaliar as alternativas e encontrar um equilíbrio para selecionar a liga mais adequada ao projeto.
Fenômenos térmicos e variáveis de fabricação
Antes de avaliar a resistência final da peça, os engenheiros precisam considerar o comportamento do metal durante o processo real de fundição sob pressão. As variáveis de fabricação, em particular os fenômenos térmicos e as taxas de resfriamento e solidificação no molde, alteram profundamente as características inerentes do material. O resfriamento rápido na matriz cria uma estrutura densa e de grãos finos, elevando de forma significativa a resistência básica do material.
Propriedades mecânicas e resistência em serviço
Com base na estrutura formada durante o resfriamento, a liga escolhida define diretamente as capacidades mecânicas básicas do componente. Entre os parâmetros essenciais estão a resistência à tração, o limite de escoamento, o alongamento (ductilidade) e a dureza geral.
Em conjunto, essas propriedades determinam como a peça acabada suportará cargas mecânicas contínuas, impactos repentinos e desgaste por atrito durante sua vida útil.
Resistência à corrosão e durabilidade a longo prazo
Depois de assegurar as propriedades mecânicas, os engenheiros precisam considerar a resistência ambiental para garantir a durabilidade do produto quando exposto a agentes corrosivos, como sal, umidade ou produtos químicos industriais.
Se a liga escolhida tiver propriedades mecânicas ideais, mas baixa resistência ambiental, será necessário planejar tratamentos superficiais secundários para proteger o produto final.
[A fundição sob pressão utiliza uma ampla variedade de metais. Para saber mais sobre ligas específicas para fundição sob pressão, consulte nosso guia completo de materiais para fundição sob pressão!]
Geometria crítica e projeto de características
A geometria controla como o metal preenche a matriz, esfria e é ejetado. Os projetistas devem controlar a espessura das paredes, aplicar ângulos de saída adequados, definir linhas de partição claras e usar filetes e raios para evitar concentrações de tensão e desgaste da ferramenta.

Espessura e uniformidade das paredes
A espessura das paredes influencia o preenchimento, o tempo de resfriamento e o risco de defeitos. A maioria das peças de alumínio fundidas sob pressão usa paredes de 1.5–3.0 mm; no zinco, elas podem ser mais finas, de 0.75–2.5 mm; e, no magnésio, costumam ficar entre 1.25–2.0 mm. Os projetistas confirmam a espessura mínima com base na liga escolhida e nos dados do fornecedor.
O objetivo é manter a espessura uniforme em toda a peça. Variações abruptas superiores a 1.5× entre seções adjacentes criam pontos quentes. Essas regiões esfriam lentamente e muitas vezes causam marcas de afundamento ou porosidade interna.
Quando é necessária maior resistência, também se evitam seções maciças espessas. Em vez disso, pode-se criar cavidades nas áreas mais espessas e adicionar nervuras, mantendo a rigidez, a espessura uniforme das paredes e um resfriamento estável.
Ângulos de saída e linhas de partição
Um ângulo de saída adequado permite retirar a peça da matriz sem danificá-la. Como regra geral, aplicam-se pelo menos 1° nas paredes externas e 2° nas características internas. Cavidades mais profundas exigem ângulos maiores, frequentemente com acréscimo de 1° a cada 25 mm de profundidade.
As linhas de partição também devem ser definidas claramente no início do projeto. Uma linha plana e simples reduz rebarbas e a complexidade do ferramental. Linhas mal posicionadas aumentam desalinhamentos, o trabalho de rebarbação e os custos.
Filetes, raios e cantos
Cantos internos agudos restringem o fluxo do metal e criam concentrações de tensão. Sob carga, podem elevar a tensão local em duas ou três vezes. Também reduzem a vida útil da matriz, pois as arestas agudas da cavidade podem trincar sob calor e pressão.
Os projetistas aplicam filetes e raios em todas as interseções de paredes. Uma regra comum define o raio interno mínimo como cerca de 0.5 × a espessura da parede; muitas aplicações usam 0.75 mm ou mais. Raios maiores melhoram o fluxo e reduzem o risco de porosidade.
Os cantos externos também se beneficiam de raios. Cantos externos arredondados reduzem lascamentos e melhoram a cobertura do revestimento.
Elementos estruturais e características complexas
Nervuras, ressaltos, furos e reentrâncias influenciam o preenchimento, o resfriamento e a ejeção dos componentes fundidos sob pressão. O projeto adequado dessas características controla a porosidade, a rigidez, a vida útil da ferramenta e a precisão da montagem.
Projeto de nervuras e ressaltos
Nervuras aumentam a rigidez sem exigir paredes espessas. Os projetistas as usam para controlar empenamentos e reduzir o peso em áreas planas grandes.
Uma regra comum define a espessura da nervura entre 0.6–1.0 × a espessura nominal da parede (T). A altura geralmente fica abaixo de 5 × T para evitar problemas de preenchimento e seções altas frágeis.
Os projetistas adicionam na base da nervura um raio de filete próximo à espessura da parede. Também aplicam um ângulo de saída de 1–3° para facilitar uma ejeção limpa.
O projeto dos ressaltos segue limites semelhantes. Ressaltos altos ou maciços criam pontos quentes e vazios internos.
Principais orientações para ressaltos:
- Manter a espessura da parede do ressalto próxima de T
- Criar cavidades em ressaltos grandes para manter as paredes uniformes
- Adicionar nervuras de apoio para melhorar a resistência e o fluxo do metal
- Manter distância entre os ressaltos e as paredes próximas para proteger o aço da matriz
Projeto de furos, aberturas e reentrâncias
Furos e aberturas afetam o preenchimento, a ventilação e a resistência da matriz. Características pequenas ou profundas são mais difíceis de fundir sem defeitos.
Em muitos componentes de alumínio fundidos sob pressão, o diâmetro mínimo prático dos furos começa em torno de 2 mm. Sempre que possível, limita-se a profundidade a cerca de 4–6 vezes o diâmetro. Furos mais profundos talvez exijam perfuração posterior.
Sempre que possível, usam-se furos formados por machos, em vez de usinar material maciço. Os machos reduzem o peso e controlam a contração, mas é preciso manter aço suficiente na matriz para garantir sua resistência.
Aberturas e recortes grandes devem ter:
- Cantos arredondados para reduzir tensões
- Espessura uniforme das paredes ao redor da abertura
- Transições suaves para as nervuras ou ressaltos próximos
Reentrâncias elevam o custo do ferramental. Elas exigem machos laterais ou gavetas, que acrescentam componentes móveis e aumentam a necessidade de manutenção. Muitas vezes, os projetistas ajustam a geometria para alinhar as características à direção principal de extração e evitar reentrâncias desnecessárias.
Características especiais e projeto de roscas
Roscas e outras características exigem planejamento cuidadoso na fundição sob pressão. Ao escolher entre detalhes moldados, usinagem secundária ou insertos, os projetistas precisam equilibrar custo, vida útil da ferramenta, resistência e necessidades de montagem.
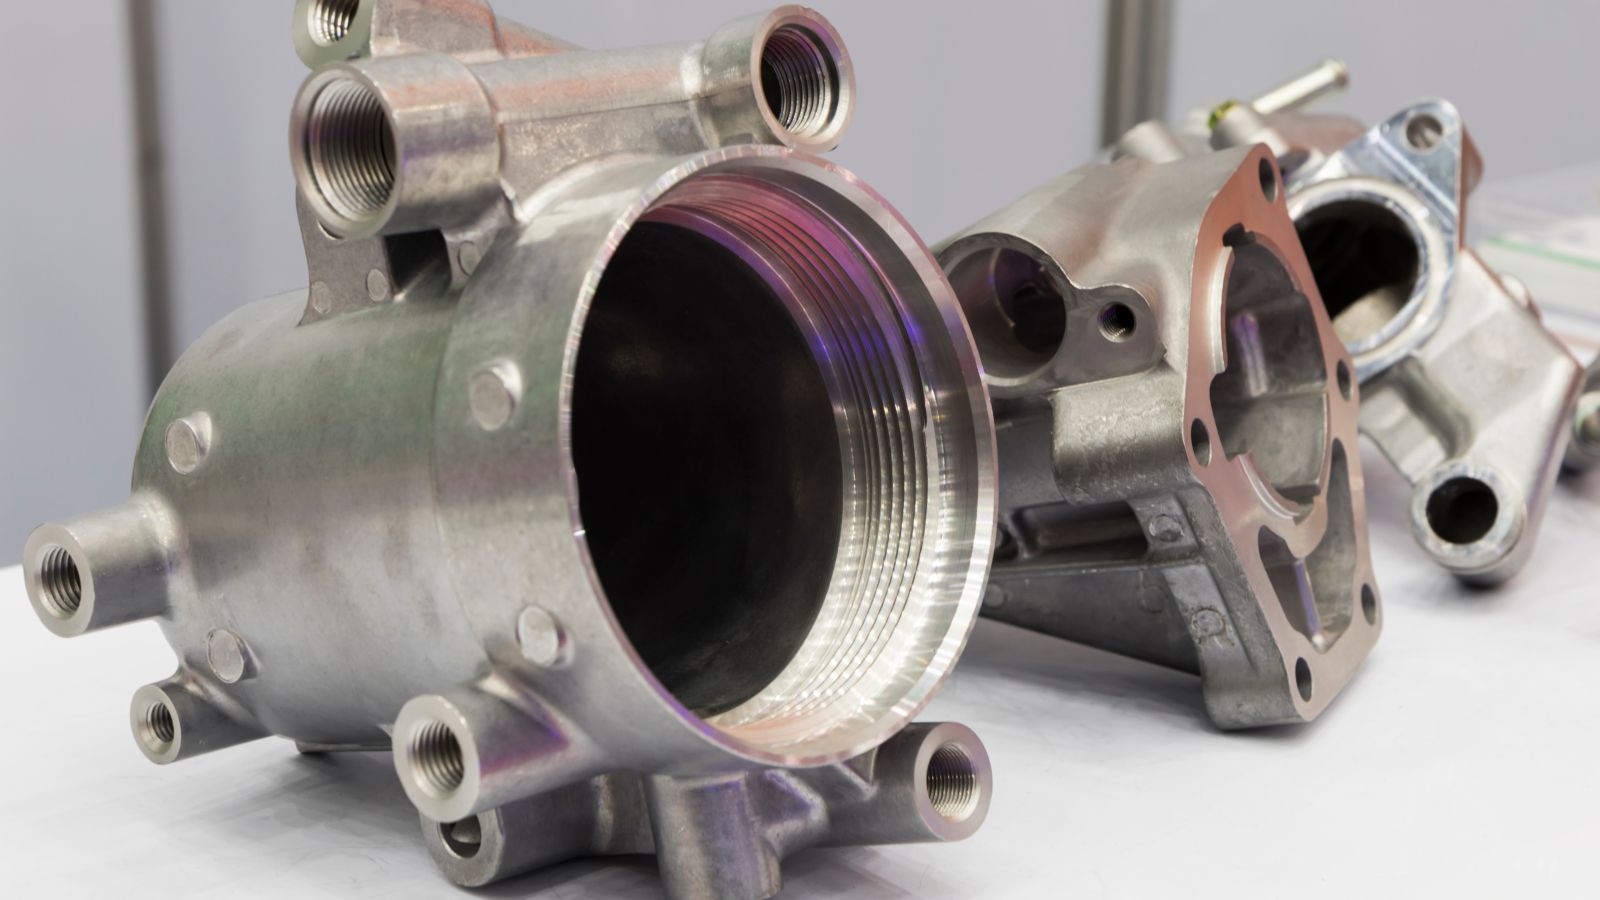
Projeto de roscas: moldadas ou usinadas posteriormente
Os projetistas costumam escolher entre roscas formadas pela ferramenta durante a fundição sob pressão e roscas cortadas após a fundição.
Rosca moldada: Ela reduz as operações secundárias. Funciona bem para roscas externas maiores, nas quais pequenas variações são aceitáveis.
No entanto, perfis completos de roscas externas podem dificultar o alinhamento da linha de partição. Roscas internas moldadas diretamente na peça geralmente exigem machos especiais ou mecanismos laterais, elevando o custo e o desgaste da matriz.
Rosca usinada: Roscas pequenas ou de alta precisão frequentemente têm melhor desempenho quando usinadas após a fundição. A usinagem posterior oferece tolerâncias mais estreitas e acabamentos mais lisos, além de evitar danos à ferramenta causados por machos finos ou frágeis.
Em muitos casos, as equipes perfuram e rosqueiam os furos internos em vez de moldá-los. Esse método melhora a consistência e prolonga a vida útil da matriz. Em comparação com a moldagem por injeção, a fundição sob pressão produz roscas metálicas mais resistentes, mas ainda está sujeita a limitações semelhantes de ângulo de saída e ejeção.
Insertos funcionais e métodos de montagem
Insertos funcionais aumentam a resistência e melhoram a resistência ao desgaste em áreas submetidas a cargas elevadas. Os projetistas podem posicionar insertos de aço ou latão na matriz antes da injeção do metal. A liga fundida flui ao redor do inserto e o fixa no lugar.
Esse método funciona bem para ressaltos roscados submetidos a montagens repetidas. Ele reduz o desgaste da rosca e melhora a durabilidade a longo prazo. No entanto, posicionar os insertos aumenta o tempo de ciclo e exige dispositivos de fixação precisos.
Para instalar insertos roscados após a fundição, os engenheiros usam insertos de interferência, Heli-Coils (insertos de rosca helicoidais) ou Keenserts (insertos com travamento por chaveta), que são rosqueados ou pressionados mecanicamente em furos previamente perfurados ou fundidos, em vez de serem incorporados por fusão.
Ao adicionar nervuras ou ressaltos para características roscadas, os projetistas mantêm a espessura das paredes uniforme e acrescentam filetes na base. Isso reduz as tensões e favorece o fluxo suave do metal. Um ângulo de saída adequado nos ressaltos também garante uma ejeção limpa e protege a ferramenta.
Operações após a fundição: usinagem e acabamentos superficiais
Decidir o que será feito após a retirada da peça do molde é uma etapa essencial do projeto de fundição sob pressão. A coordenação eficiente entre o projeto da peça bruta e as operações posteriores reduz o refugo e encurta o prazo total de produção.
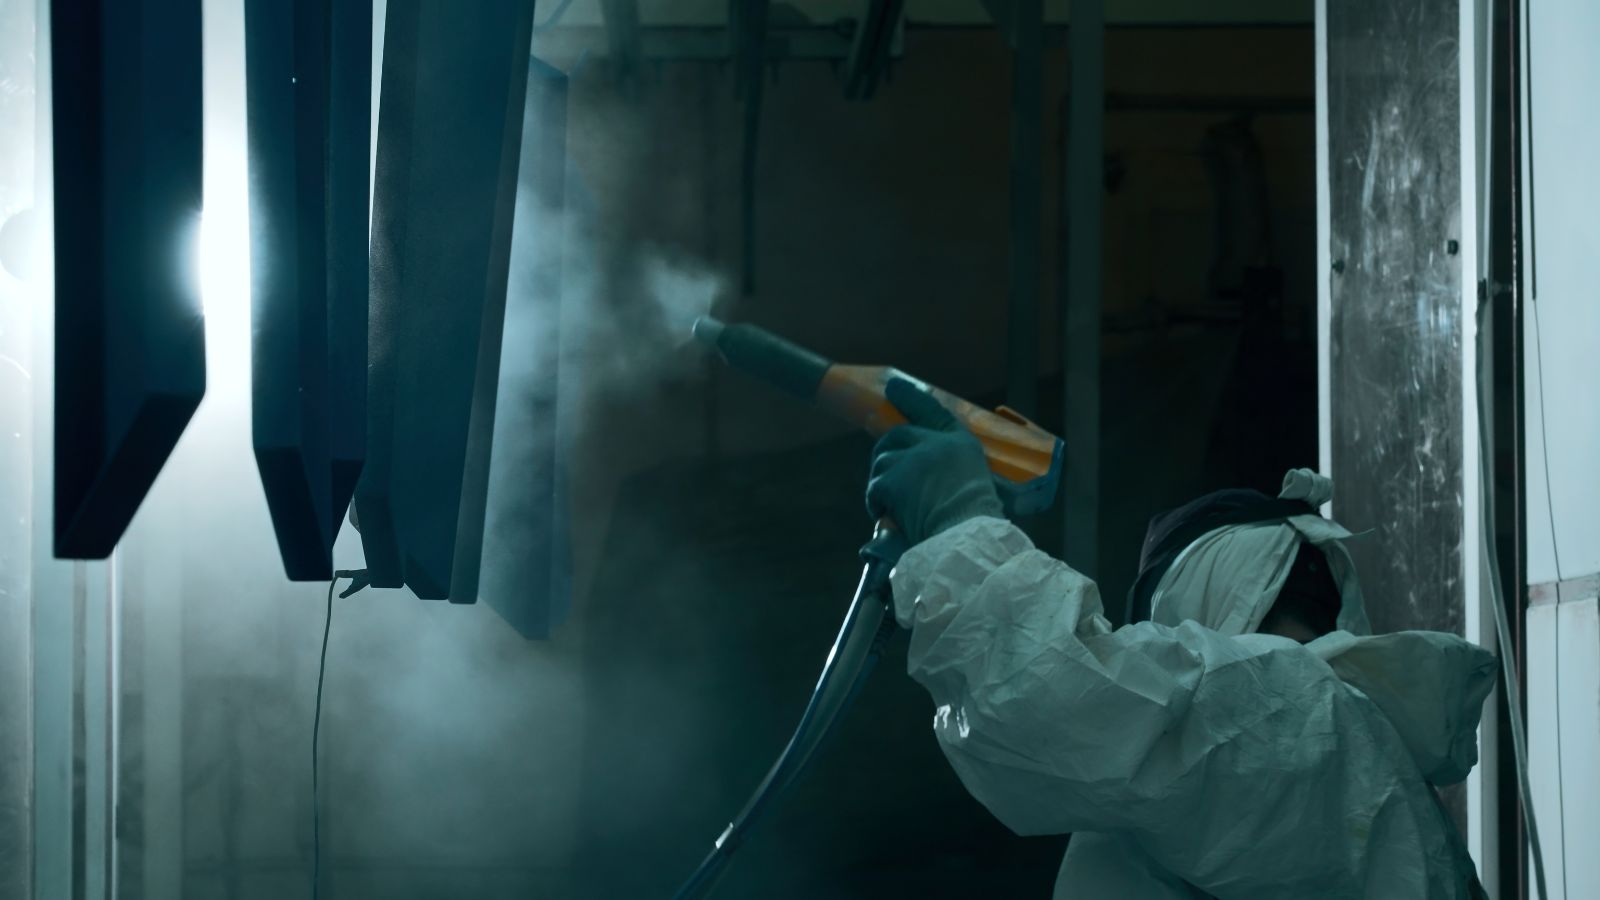
Sobremetal de usinagem e planejamento de referências
Embora a fundição sob pressão produza peças próximas à forma final, muitas ainda precisam de CNC machining após a fundição para atender a tolerâncias extremamente estreitas. Durante o projeto, os engenheiros devem definir o sobremetal nas superfícies críticas. Esse material extra permite que as ferramentas de corte removam variações superficiais, pequenas porosidades ou desvios dimensionais sem atingir o núcleo estrutural da peça.
Para otimizar o processo, os engenheiros devem planejar as referências durante o projeto inicial da matriz. O controle claro das referências garante que a peça seja posicionada sempre da mesma forma no dispositivo CNC, melhorando a repetibilidade da usinagem posterior e permitindo uma montagem precisa de componentes metálicos.
Seleção do acabamento superficial e impacto no projeto
A fundição sob pressão pode produzir superfícies muito lisas, mas a maioria das peças exige algum pós-processamento mecânico ou químico para atender às especificações estéticas ou funcionais finais. Como o surface finish interage diretamente com o metal fundido, os projetistas devem considerar, ainda na etapa de CAD, a espessura do revestimento, o acúmulo nas bordas e a integridade da superfície.
Os métodos comuns de pós-processamento incluem:
- Anodização: Forma uma camada protetora de óxido em peças de alumínio.
- Pintura a pó: Aplica um pó seco que, curado pelo calor, forma uma camada muito durável.
- Pintura: Oferece proteção básica e melhora a aparência a um custo menor; é frequentemente usada em peças não sujeitas a desgaste extremo.
- Galvanoplastia: Deposita uma fina camada metálica (como zinco, níquel ou cromo) para melhorar significativamente a resistência ao desgaste, a blindagem contra interferência eletromagnética ou o desempenho elétrico.
- Rebarbação ou jateamento: Processos mecânicos, como tamboreamento ou jateamento de areia, que removem arestas agudas, rebarbas da linha de partição e defeitos superficiais antes da aplicação de outros revestimentos líquidos ou em pó.
Como os requisitos de acabamento superficial influenciam o projeto de fundição sob pressão
O acabamento escolhido determina como a geometria da peça deve ser projetada. A tabela abaixo mostra os ajustes específicos exigidos por diferentes métodos de pós-processamento antes mesmo da usinagem do molde.
|
Método de acabamento superficial
|
Impacto nas tolerâncias da peça
|
Principais ajustes de projeto necessários
|
|---|---|---|
|
Pintura a pó
|
Acrescenta espessura significativa (0.05–0.15 mm por superfície).
|
Reduza os diâmetros dos ressaltos e aumente as folgas dos furos para as peças correspondentes. As roscas devem ser mascaradas ou rosqueadas novamente após o revestimento.
|
|
Galvanoplastia (cromo/níquel)
|
Altera pouco a espessura, mas é muito sensível à geometria da peça.
|
Exige raios externos generosos, pois a camada se acumula bastante nos cantos agudos. O projeto deve minimizar a porosidade, já que gases aprisionados causam bolhas no revestimento.
|
|
Anodização
|
A alteração de espessura é insignificante, mas o processo penetra na superfície metálica.
|
É restrita a determinadas ligas, como ligas especiais com baixo teor de silício. Os ângulos de saída devem ser suaves, e os pontos de injeção devem ficar afastados de superfícies estéticas muito visíveis.
|
|
Painting
|
Acrescenta espessura moderada, dependendo do primer e do número de demãos.
|
Pode disfarçar pequenas marcas de fluxo e defeitos superficiais rasos. É preciso planejar cuidadosamente as linhas de partição para que a remoção das rebarbas não danifique a superfície pintada.
|
|
Jateamento abrasivo
|
Remove uma camada microscópica de material e altera a textura.
|
Exige ângulos de saída um pouco maiores nas paredes texturizadas para garantir uma ejeção limpa antes que o jateamento uniformize a superfície.
|







