
Os fabricantes frequentemente comparam a fundição em molde permanente e a fundição sob pressão quando precisam de peças metálicas resistentes e precisas. Os dois processos usam moldes metálicos reutilizáveis, mas os preenchem de maneiras muito diferentes. Essa única diferença afeta o custo, a velocidade, o acabamento superficial e a resistência da peça.
Fundição sob pressão e fundição em molde permanente: diferenças fundamentais
A fundição em molde permanente e a fundição sob pressão usam moldes reutilizáveis, mas o projeto do molde e a maneira como o metal fundido é introduzido na cavidade diferem bastante.
Mecanismos de preenchimento e visão geral dos processos
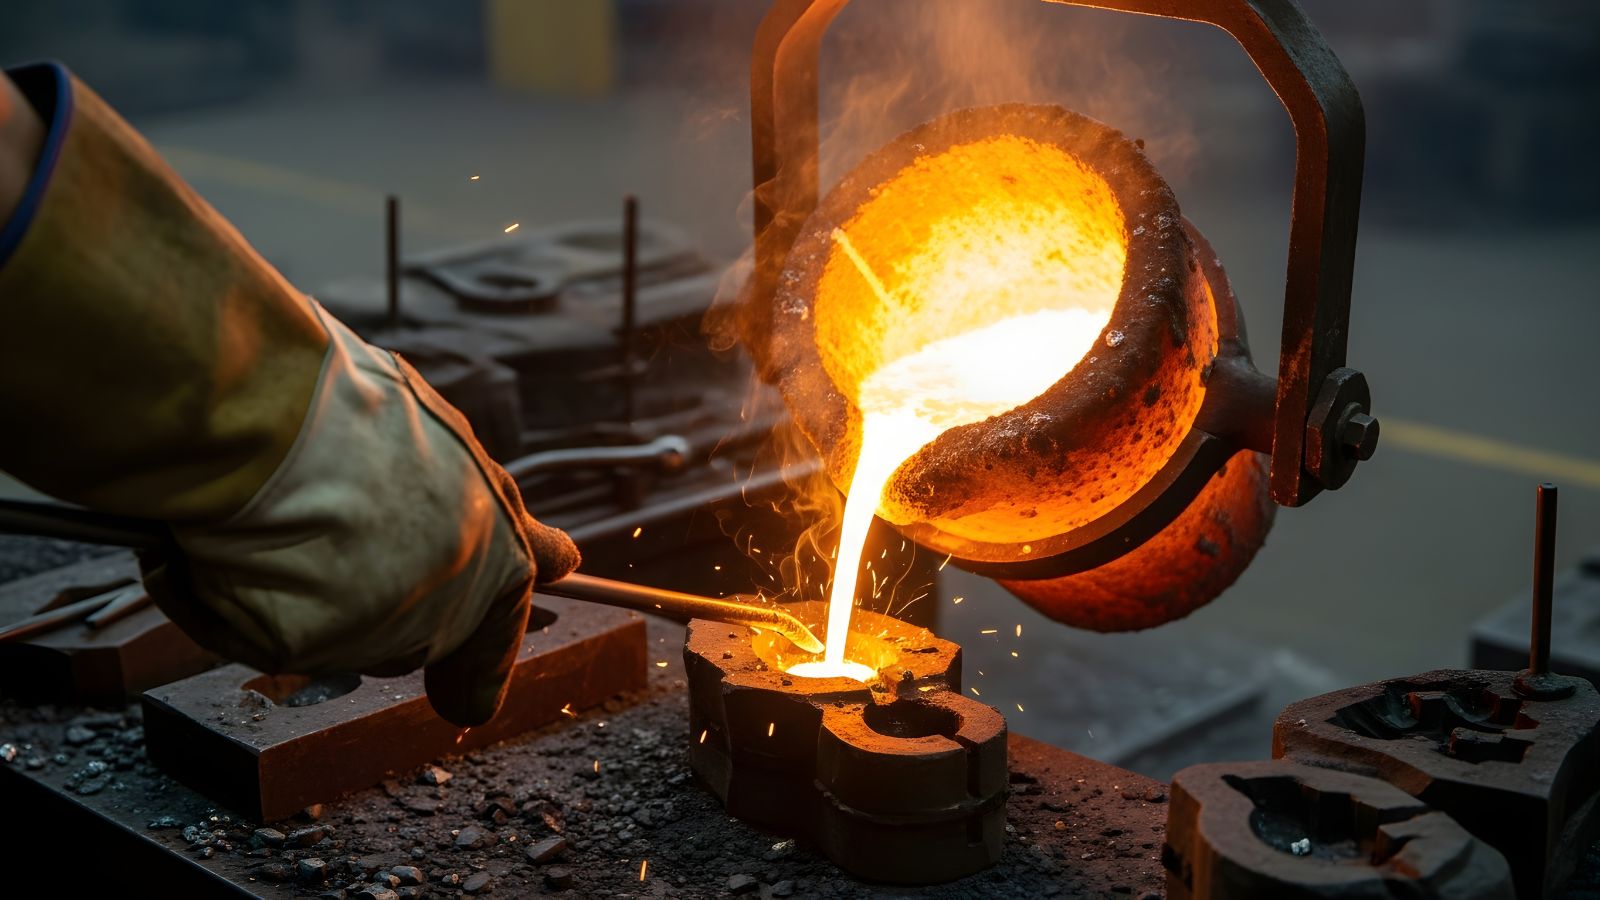
A fundição em molde permanente usa alimentação por gravidade. Os operadores despejam metal fundido em um molde permanente aquecido, e a gravidade conduz o metal até a cavidade. Depois que o metal esfria e solidifica, os trabalhadores abrem o molde e removem a peça. As taxas de produção normalmente variam de cerca de 5 a 50 peças fundidas por hora, conforme o tamanho da peça.
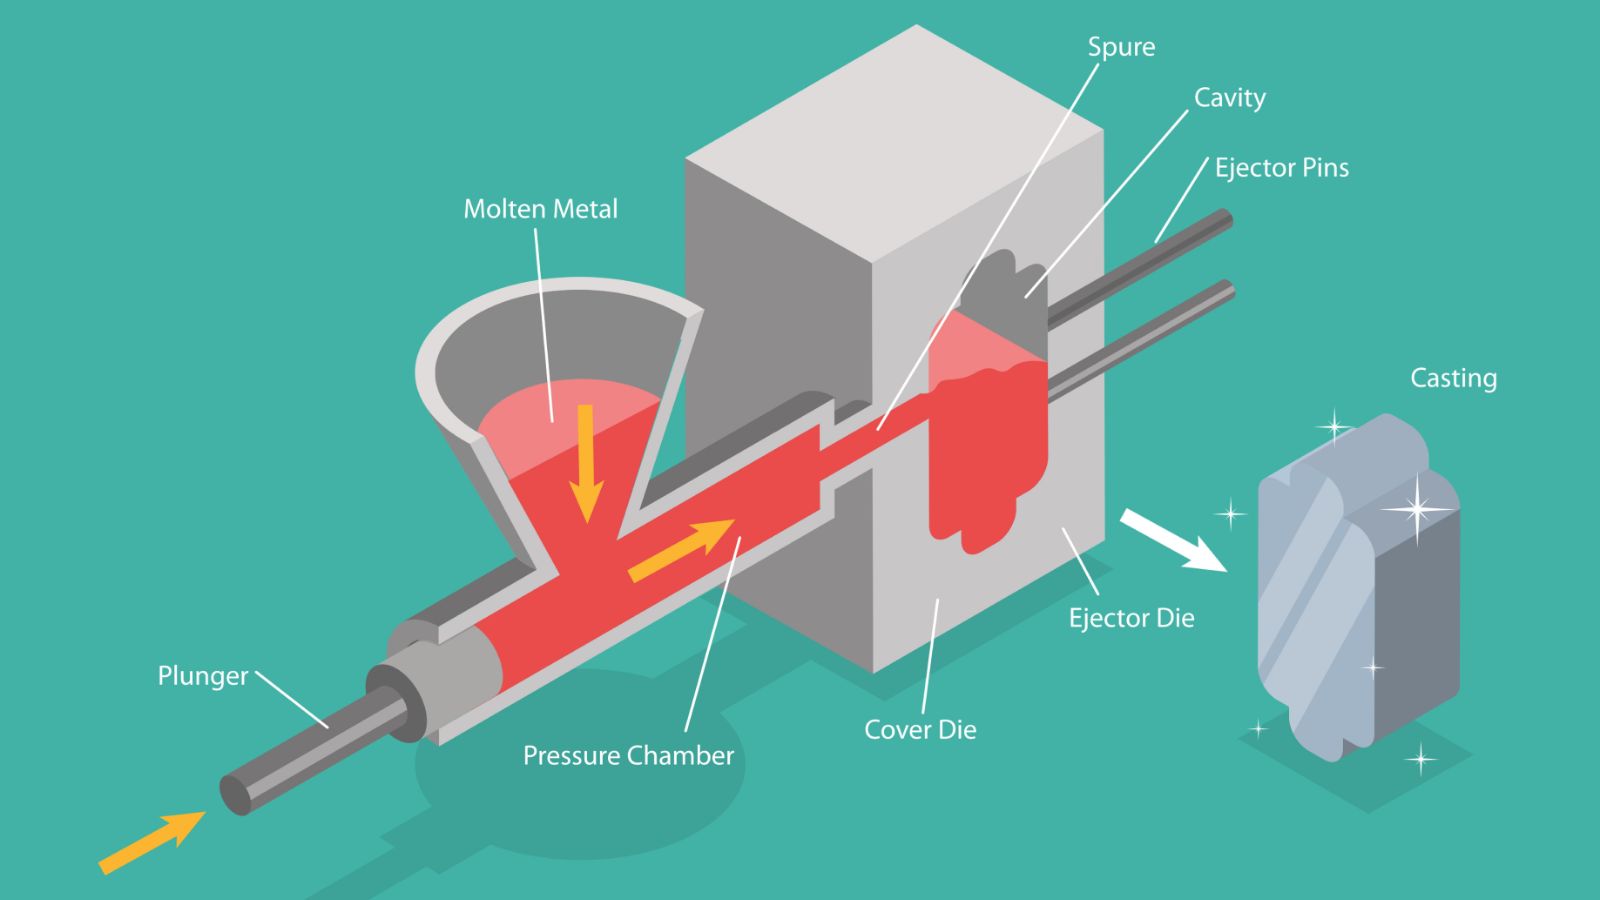
A fundição sob pressão funciona de maneira diferente. Ela força o metal fundido para dentro de uma matriz sob alta pressão, muitas vezes superior a 100 bar, oferecendo alta eficiência. Alguns sistemas de fundição sob pressão podem produzir até 200 peças por hora, atendendo a grandes séries de produção.
Os dois métodos usam moldes metálicos, mas a maneira como os preenchem e completam cada ciclo determina todas as demais diferenças.
Construção de moldes reutilizáveis
Ambos os processos dependem de moldes reutilizáveis, mas os materiais e o projeto dos moldes diferem.
Na fundição em molde permanente, os fabricantes costumam produzir o molde de ferro fundido, grafite ou aço-ferramenta. Esses moldes precisam suportar aquecimento e resfriamento repetidos, mas não precisam resistir a uma pressão extrema de injeção. Em alguns casos, também são usados machos de areia.
Em contrapartida, a fundição sob pressão usa matrizes de aço-liga endurecido e revenido, que precisam resistir à alta pressão de injeção e às forças de fechamento repetidas. Para proporcionar estrutura mecânica, a matriz geralmente inclui gavetas móveis e pinos extratores. Esse projeto permite liberar rapidamente as peças e produzir paredes finas com tolerâncias rigorosas.
O ferramental para fundição sob pressão geralmente custa mais porque precisa suportar esforços maiores e proporcionar precisão superior.
Materiais e ligas utilizados
A escolha do material determina resistência, peso, resistência à corrosão e custo nos dois processos. A maioria das peças usa metais não ferrosos, mas cada método favorece determinadas ligas conforme o fluxo e o resfriamento do metal no molde.
Metais comuns na fundição em molde permanente
A fundição em molde permanente costuma usar magnésio, algumas ligas de cobre e ligas de alumínio, especialmente A356 e outras ligas da série 300. Essas ligas escoam bem por gravidade e oferecem boa resistência após o tratamento térmico.
Em alguns casos, os fabricantes usam ferro fundido em moldes permanentes, embora isso seja menos comum que o uso de alumínio. O processo atende a volumes médios de produção e a peças que precisam apresentar porosidade interna reduzida.
Ligas preferidas para fundição sob pressão
A fundição sob pressão utiliza ligas adequadas à injeção de alta pressão. As opções mais comuns são ligas de zinco, como Zamak, e a liga de alumínio A380, conhecidas pela boa fluidez e estabilidade dimensional. Os fabricantes também usam com frequência ligas de magnésio, que oferecem baixo peso e boa resistência.
A fundição sob pressão raramente usa ferro, pois as altas temperaturas de fusão danificariam as matrizes de aço e aumentariam os custos. O processo funciona melhor com metais não ferrosos de baixo ponto de fusão e alta fundibilidade.
Nos dois processos, o alumínio continua sendo a escolha mais comum, mas o zinco, o magnésio, as ligas de cobre e algumas aplicações limitadas de ferro atendem a objetivos específicos de projeto.
Acabamento superficial e precisão dimensional
O acabamento superficial e a precisão dimensional frequentemente determinam a escolha entre a fundição em molde permanente e a fundição sob pressão. Cada processo oferece níveis diferentes de acabamento superficial no estado fundido, tolerâncias rigorosas e necessidade de usinagem secundária.
Tolerâncias e precisão geométrica
Os dois métodos usam moldes metálicos e, por isso, produzem superfícies no estado fundido mais lisas que as da fundição em areia. As paredes rígidas do molde limitam a rugosidade e criam bordas mais limpas.
Quanto à precisão dimensional, a fundição em molde permanente pode manter boas tolerâncias dimensionais e um bom alinhamento ao longo da linha de partição, mas não preenche a cavidade por pressão. Já a fundição sob pressão alcança alta precisão dimensional porque a pressão força o metal a entrar em todas as partes da cavidade.
Necessidade de usinagem secundária
As peças fundidas em moldes permanentes frequentemente exigem usinagem leve em superfícies críticas. As oficinas podem usinar alojamentos de rolamentos, faces de juntas ou áreas roscadas para atingir tolerâncias rigorosas. Ainda assim, normalmente é necessária menos usinagem do que na fundição em areia.
A fundição sob pressão pode minimizar a usinagem em superfícies não críticas graças à alta precisão e ao acabamento liso, e muitas peças saem da matriz prontas para montagem.
Mesmo assim, características adicionais, como furos de precisão ou superfícies de vedação, frequentemente exigem usinagem secundária nos dois processos.
Propriedades mecânicas e qualidade da peça fundida
O desempenho mecânico depende de como o metal preenche e esfria dentro do molde. A resistência, os níveis de porosidade e a capacidade de formar geometrias complexas afetam o desempenho da peça em uso real.
Resistência estrutural e porosidade
A fundição em molde permanente frequentemente produz peças com resistência de boa a alta. O preenchimento por gravidade cria um fluxo constante de metal, e o resfriamento controlado em um molde metálico melhora a estrutura dos grãos. Em comparação com muitos métodos de fundição em areia, esse processo pode reduzir os vazios de contração.
Os níveis de porosidade costumam ser moderados ou baixos, mas seções espessas ainda podem aprisionar gases quando a ventilação é inadequada. O projeto correto dos canais de alimentação e do molde continua sendo essencial.
A fundição sob pressão usa alta força de injeção, muitas vezes superior a 100 bar. A pressão ajuda a preencher paredes finas e detalhes pequenos. Também pode limitar vazios superficiais em peças pequenas.
No entanto, a fundição sob pressão pode apresentar problemas de porosidade, especialmente em seções mais espessas. O ar aprisionado e o preenchimento rápido podem criar bolsas internas de gás, que reduzem a ductilidade e a capacidade de suportar cargas das peças estruturais.
Geometrias complexas e características internas
A fundição em molde permanente pode produzir geometrias complexas quando usa machos de areia ou metal. A abordagem com molde semipermanente permite formar galerias internas, canais e seções ocas que a fundição sob pressão pode ter dificuldade para produzir.
Essa flexibilidade é útil em peças como carcaças com passagens internas. Também permite seções transversais mais espessas sem pressão extrema.
A fundição sob pressão se destaca na formação de paredes finas e detalhes nítidos. A alta pressão força o metal a entrar em cavidades estreitas, favorecendo formas externas complexas e raios pequenos.
Machos móveis permitem criar algumas características internas, mas galerias internas muito complexas podem aumentar os custos do ferramental e limitar o projeto. Ao escolher entre os processos, os engenheiros precisam equilibrar a complexidade geométrica, o projeto do ferramental e as propriedades mecânicas esperadas.
Ferramental, volume de produção e considerações econômicas
O projeto do ferramental, o volume de produção esperado e o tempo de ciclo determinam a estrutura de custos dos dois processos. A fundição em molde permanente e a fundição sob pressão usam moldes de aço, mas diferem no custo do ferramental, na vida útil e na escala de produção de alto volume que atendem.
Custos do ferramental e volumes de produção
A fundição em molde permanente usa moldes de aço reutilizáveis preenchidos por gravidade, mantendo moderados os custos do ferramental. Embora duráveis, esses moldes se desgastam mais rapidamente sob ciclos térmicos do que as ferramentas de alta pressão.
As matrizes usadas na fundição sob pressão precisam ser feitas de aço temperado e projetadas para suportar altas pressões de injeção, canais complexos de resfriamento e sistemas automatizados de extração. Essa complexidade eleva bastante os custos iniciais do ferramental.
No entanto, essas matrizes robustas são projetadas para durar e podem produzir com sucesso centenas de milhares, ou até mais de um milhão de peças durante sua vida útil. Por isso, a fundição sob pressão é voltada especificamente à produção em massa de alto volume, como peças automotivas ou carcaças de eletrônicos de consumo.
Eficiência da produção
A fundição em molde permanente depende da gravidade ou de baixa pressão controlada para preencher o molde de aço. Os tempos de ciclo são estáveis, mas mais lentos que os da fundição sob pressão, pois o preenchimento e a solidificação demoram mais.
Os operadores frequentemente gerenciam mais etapas manuais, como pré-aquecimento do molde e controle do revestimento. Isso limita a velocidade do processo, especialmente para peças mais espessas.
A fundição sob pressão opera com altas taxas de produção. Ela injeta metal fundido na matriz sob alta pressão, preenchendo rapidamente paredes finas e reduzindo o tempo de solidificação. Sistemas automatizados cuidam da pulverização, do fechamento, da injeção, do resfriamento e da extração.
Como escolher o processo certo para o seu projeto
Ao escolher um método de fundição para seu projeto, os fabricantes precisam considerar o volume de produção, a complexidade da peça, o orçamento de ferramental e os requisitos do material.
Veja alguns exemplos de aplicação desses processos no mundo real:
- Automotivo: O setor usa os dois métodos. Peças de paredes finas e alto volume, como carcaças de transmissão e suportes, normalmente são fundidas sob pressão. Em contrapartida, peças que exigem resistência estrutural extrema e porosidade reduzida, como blocos de motor e cabeçotes de cilindro de alumínio, frequentemente usam fundição em molde permanente.
- Bens de consumo e eletrônicos: Esse setor depende bastante da velocidade e da precisão da fundição sob pressão. É o processo preferido para fabricar carcaças de dispositivos, tampas estéticas e estruturas que exigem tolerâncias rigorosas para minimizar a usinagem secundária.
- Equipamentos pesados e industriais: Esses setores frequentemente preferem a fundição em molde permanente (por gravidade). Em componentes como carcaças de bombas, corpos de válvulas e suportes robustos, a durabilidade a longo prazo e a integridade interna são muito mais importantes que a maior velocidade possível de produção.
Traga seu próximo projeto de fundição para a Moldie
Escolher o método de fundição ideal nem sempre é simples. Se você não souber qual opção oferecerá o melhor retorno sobre o investimento para sua peça, a Moldie pode ajudar. Entre em contato com a Moldie hoje mesmo para discutir suas metas de fabricação, solicitar um orçamento completo e receber orientação dos nossos especialistas para encontrar a solução ideal para seu próximo projeto.







