
I produttori spesso confrontano la fusione in stampo permanente e la pressofusione quando necessitano di componenti metallici resistenti e precisi. Entrambi i processi utilizzano stampi metallici riutilizzabili, ma li riempiono in modi molto diversi. Questa differenza incide su costi, velocità, finitura superficiale e resistenza dei pezzi.
Pressofusione e fusione in stampo permanente: differenze fondamentali
La fusione in stampo permanente e la pressofusione utilizzano entrambe uno stampo riutilizzabile, ma differiscono notevolmente per progettazione dello stampo e modalità di trasferimento del metallo fuso nella cavità.
Meccanismi di riempimento e panoramica dei processi
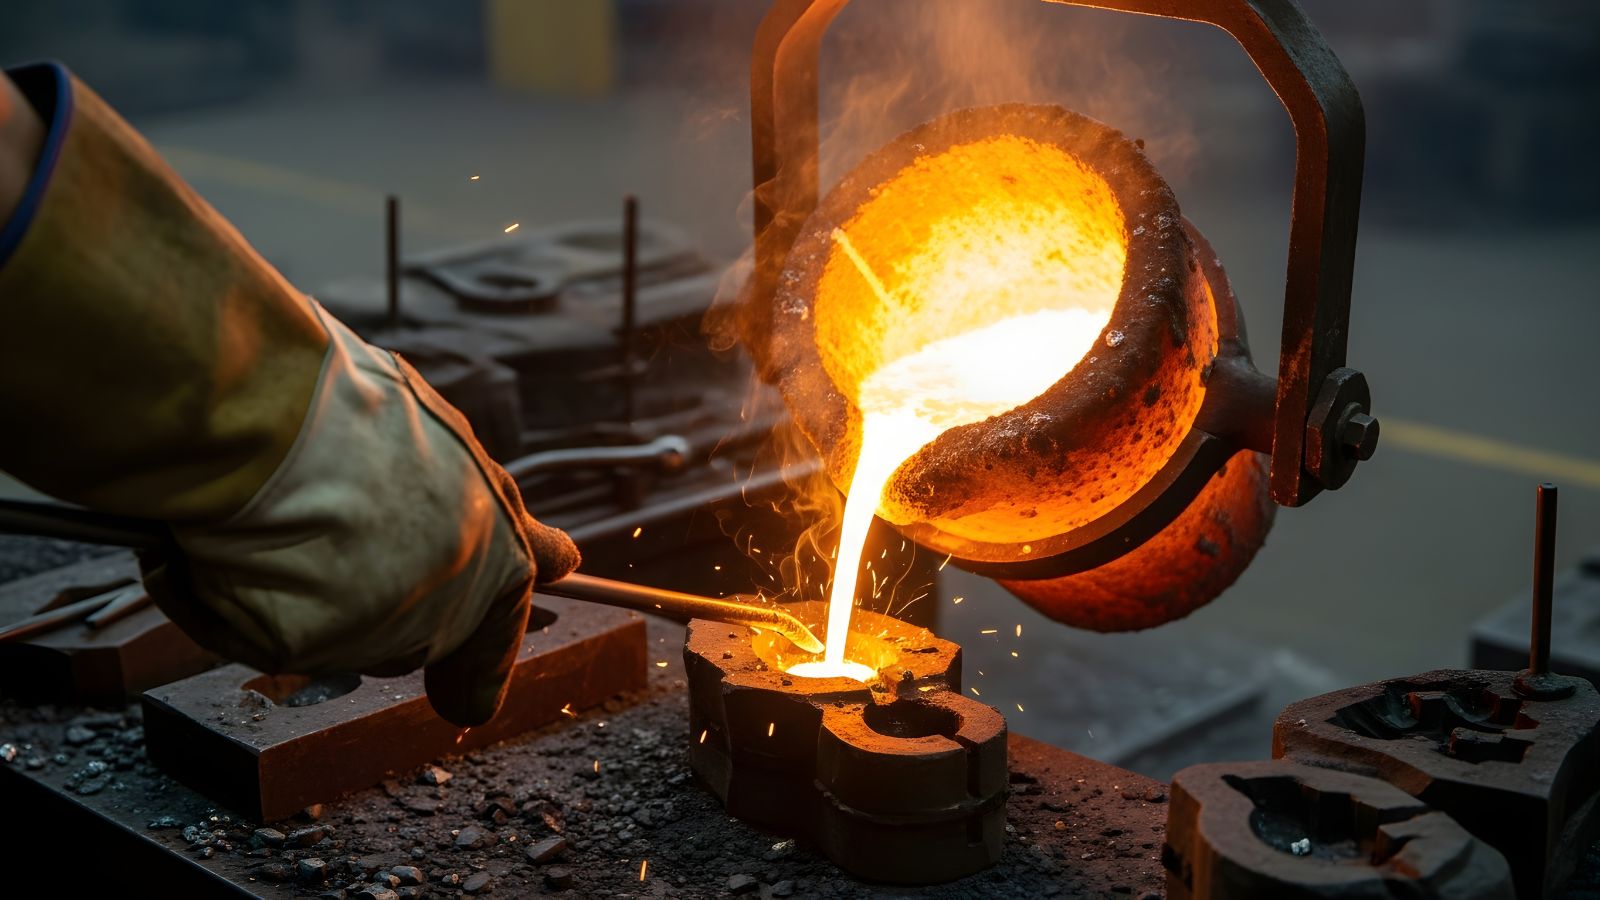
La fusione in stampo permanente utilizza un metodo alimentato per gravità. Gli operatori versano il metallo fuso in uno stampo permanente riscaldato e la gravità lo fa fluire nella cavità. Quando il metallo si raffredda e solidifica, lo stampo viene aperto e il pezzo rimosso. I ritmi di produzione variano spesso da circa 5 a 50 getti all’ora, in base alle dimensioni del pezzo.
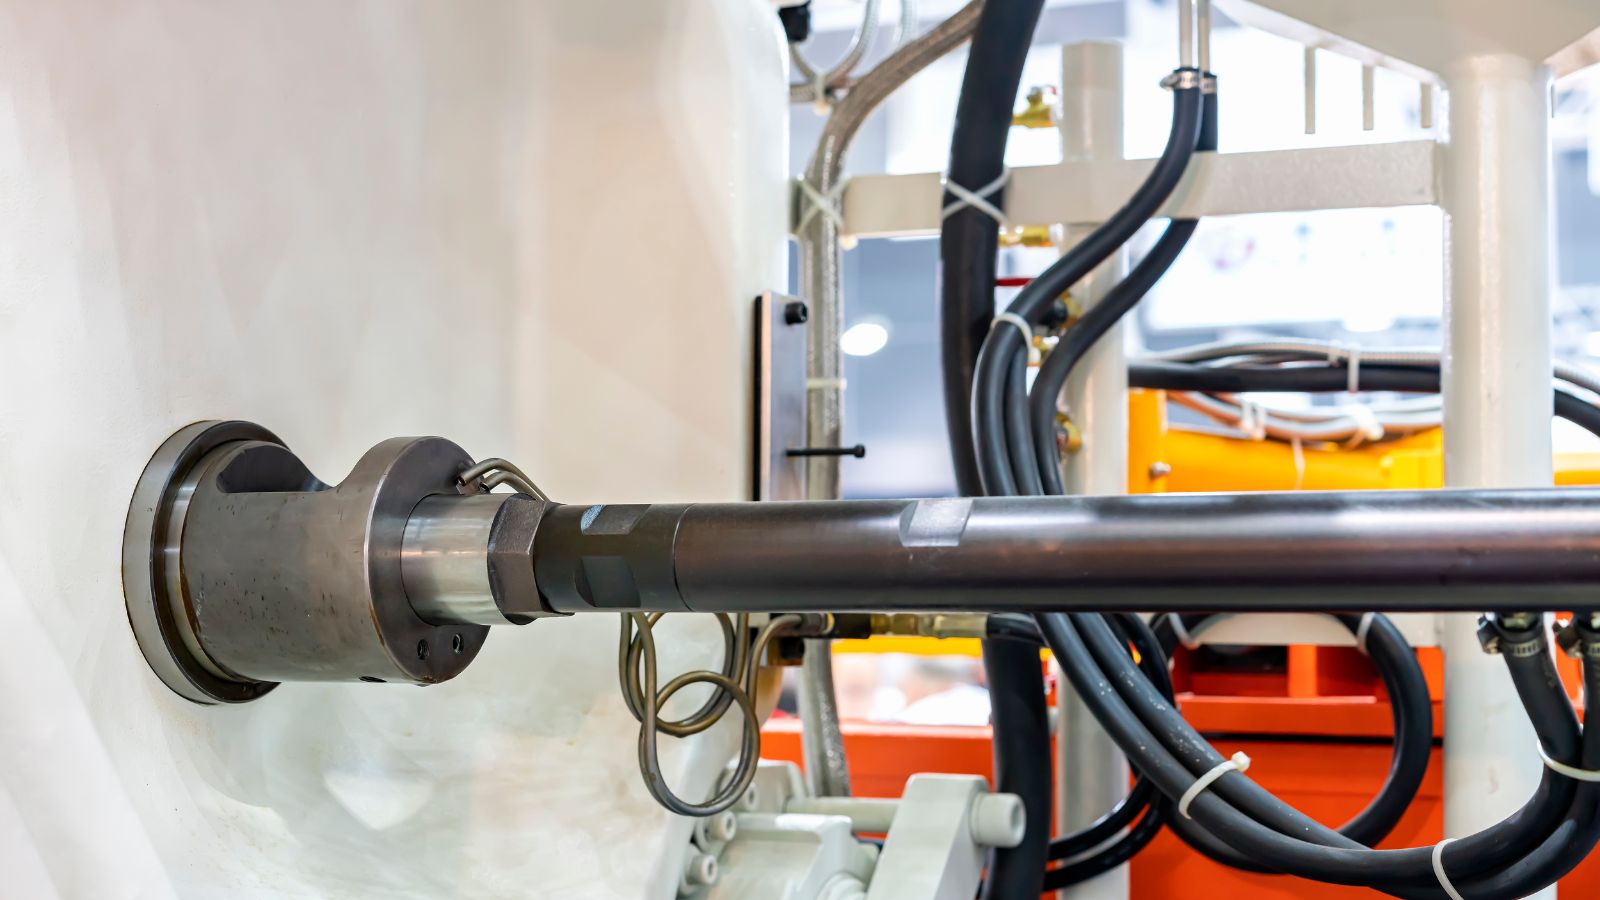
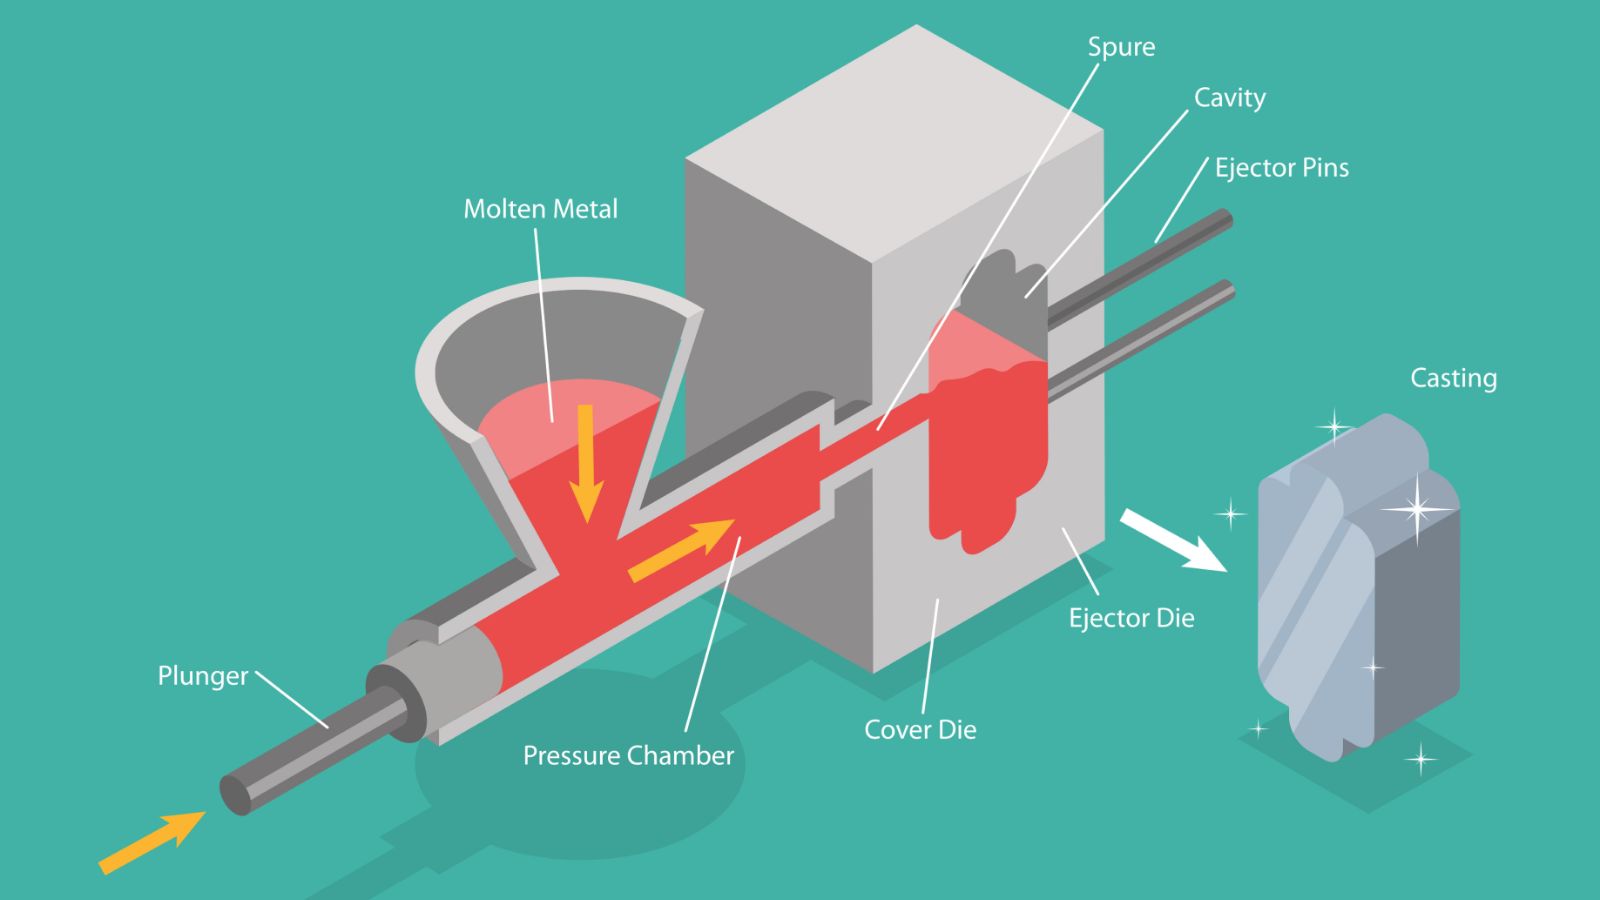
La pressofusione funziona diversamente: spinge il metallo fuso nello stampo ad alta pressione, spesso superiore a 100 bar, garantendo un’elevata efficienza. Alcuni sistemi di pressofusione producono fino a 200 pezzi all’ora, supportando grandi serie produttive.
Entrambi i metodi utilizzano stampi metallici, ma il modo in cui li riempiono e fanno avanzare il ciclo determina tutte le altre differenze.
Costruzione degli stampi riutilizzabili
Entrambi i processi utilizzano stampi riutilizzabili, ma materiali e progettazione dello stampo differiscono.
Nella fusione in stampo permanente, i produttori realizzano spesso lo stampo in ghisa, grafite o acciaio per utensili. Questi stampi devono sopportare cicli ripetuti di riscaldamento e raffreddamento, ma non devono resistere a pressioni d’iniezione estreme. In alcuni casi vengono impiegate anche anime in sabbia.
La pressofusione utilizza invece stampi in acciaio legato temprato e rinvenuto, progettati per resistere ad alte pressioni d’iniezione e forze di serraggio ripetute. Dal punto di vista meccanico, lo stampo include spesso carrelli mobili e perni di espulsione. Questa configurazione consente di estrarre rapidamente il getto e supporta pareti sottili e tolleranze ristrette.
Le attrezzature per pressofusione costano in genere di più perché devono sopportare sollecitazioni superiori e garantire maggiore precisione.
Materiali e leghe utilizzati
La scelta del materiale determina resistenza, peso, resistenza alla corrosione e costo in entrambi i processi. La maggior parte dei componenti è in metalli non ferrosi, ma ciascun metodo favorisce leghe specifiche in base al modo in cui il metallo riempie e si raffredda nello stampo.
Metalli comuni nella fusione in stampo permanente
La fusione in stampo permanente utilizza spesso magnesio, alcune leghe di rame e leghe di alluminio, in particolare A356 e altri gradi della serie 300. Queste leghe scorrono bene per gravità e offrono buona resistenza dopo il trattamento termico.
In alcuni casi, negli stampi permanenti si utilizza la ghisa, anche se è meno comune dell’alluminio. Il processo è adatto a volumi di produzione medi e a pezzi che richiedono una porosità interna ridotta.
Leghe preferite per la pressofusione
La pressofusione richiede leghe adatte all’iniezione ad alta pressione. Le scelte più comuni sono leghe di zinco come Zamak e la lega di alluminio A380, note per fluidità e stabilità dimensionale. I produttori utilizzano frequentemente anche leghe di magnesio nella pressofusione, grazie al loro peso ridotto e alla buona resistenza.
La pressofusione utilizza raramente il ferro, perché le alte temperature di fusione danneggerebbero gli stampi in acciaio e aumenterebbero i costi. Il processo funziona meglio con metalli non ferrosi a basso punto di fusione e facilmente colabili.
In entrambi i processi l’alluminio resta la scelta più comune, mentre zinco, magnesio, leghe di rame e limitate applicazioni del ferro rispondono a obiettivi progettuali specifici.
Finitura superficiale e precisione dimensionale
Finitura superficiale e precisione dimensionale spesso determinano la scelta tra fusione in stampo permanente e pressofusione. I processi offrono livelli diversi di finitura superficiale allo stato di fusione, tolleranze ristrette e necessità di lavorazioni meccaniche secondarie.
Tolleranze e precisione geometrica
Entrambi i metodi utilizzano stampi metallici e producono una finitura superficiale allo stato di fusione più liscia rispetto alla fusione in sabbia. Le pareti rigide dello stampo limitano la rugosità e creano bordi più netti.
Quanto alla precisione dimensionale, la fusione in stampo permanente può garantire buone tolleranze e un buon allineamento lungo la linea di divisione, ma non riempie la cavità mediante pressione. La pressofusione, invece, raggiunge un’elevata precisione dimensionale perché la pressione spinge il metallo in ogni zona della cavità.
Necessità di lavorazioni meccaniche secondarie
I getti ottenuti in stampo permanente richiedono spesso leggere lavorazioni meccaniche sulle superfici critiche. Le officine possono lavorare sedi di cuscinetti, superfici per guarnizioni o zone filettate per raggiungere tolleranze ristrette. In genere, tuttavia, servono meno lavorazioni rispetto alla fusione in sabbia.
Grazie all’elevata precisione e alla finitura liscia, la pressofusione può ridurre le lavorazioni sulle superfici non critiche e molti pezzi escono dallo stampo pronti per l’assemblaggio.
Anche così, in entrambi i processi caratteristiche come fori di precisione o superfici di tenuta richiedono spesso lavorazioni meccaniche secondarie.
Proprietà meccaniche e qualità dei getti
Le prestazioni meccaniche dipendono dal modo in cui il metallo riempie e si raffredda nello stampo. Resistenza, porosità e capacità di formare geometrie complesse influiscono sulle prestazioni finali del pezzo nell’uso reale.
Resistenza strutturale e porosità
La fusione in stampo permanente produce spesso pezzi con resistenza da buona a elevata. Il riempimento per gravità crea un flusso regolare del metallo e il raffreddamento controllato nello stampo metallico migliora la struttura granulare. Il processo può ridurre i vuoti da ritiro rispetto a molti metodi di fusione in sabbia.
La porosità è spesso da moderata a bassa, ma nelle sezioni spesse può restare intrappolata aria se lo sfiato è insufficiente. Progettazione degli attacchi e dello stampo restano fondamentali.
La pressofusione utilizza forze d’iniezione elevate, spesso superiori a 100 bar. La pressione aiuta a riempire pareti sottili e piccoli dettagli e può anche limitare i vuoti superficiali nei pezzi piccoli.
Tuttavia, la pressofusione può presentare problemi di porosità, soprattutto nelle zone più spesse. Aria intrappolata e riempimento rapido possono creare sacche di gas interne, che riducono la duttilità e la capacità di sostenere carichi dei componenti strutturali.
Geometrie complesse e caratteristiche interne
La fusione in stampo permanente può produrre geometrie complesse quando utilizza anime in sabbia o metallo. La soluzione dello stampo semipermanente consente di realizzare gallerie interne, canali e cavità che la pressofusione può faticare a ottenere.
Questa flessibilità è utile per pezzi come alloggiamenti con passaggi interni. Consente anche sezioni trasversali più spesse senza ricorrere a pressioni estreme.
La pressofusione eccelle nella realizzazione di pareti sottili e dettagli precisi. L’alta pressione spinge il metallo nelle cavità strette e consente forme esterne intricate e raggi ridotti.
Le anime mobili permettono di realizzare alcune caratteristiche interne, ma gallerie molto complesse possono aumentare i costi delle attrezzature e i vincoli progettuali. Nella scelta tra i processi, gli ingegneri devono bilanciare complessità della forma, progettazione delle attrezzature e proprietà meccaniche previste.
Attrezzature, volumi di produzione e aspetti economici
La progettazione delle attrezzature, i volumi di produzione previsti e i tempi di ciclo determinano la struttura dei costi di entrambi i processi. Fusione in stampo permanente e pressofusione utilizzano stampi in acciaio, ma differiscono per costi delle attrezzature, durata e scala di produzione ad alto volume supportata.
Costi delle attrezzature e volumi produttivi
La fusione in stampo permanente utilizza stampi in acciaio riutilizzabili riempiti per gravità, mantenendo moderati i costi delle attrezzature. Sebbene siano durevoli, questi stampi si usurano più rapidamente a causa dei cicli termici rispetto agli stampi per pressofusione ad alta pressione.
Gli stampi per pressofusione sono in acciaio temprato e progettati per resistere ad alte pressioni d’iniezione, circuiti di raffreddamento complessi e sistemi automatici di espulsione. Questa complessità aumenta notevolmente il costo iniziale delle attrezzature.
Questi stampi robusti, tuttavia, sono progettati per durare e possono produrre centinaia di migliaia o anche oltre un milione di pezzi durante la loro vita utile. Per questo la pressofusione è specificamente destinata alla produzione di massa ad alto volume, ad esempio di componenti automobilistici o alloggiamenti per elettronica di consumo.
Efficienza produttiva
La fusione in stampo permanente riempie lo stampo in acciaio per gravità o a bassa pressione controllata. I tempi di ciclo sono regolari, ma più lenti rispetto alla pressofusione perché riempimento e solidificazione richiedono più tempo.
Gli operatori gestiscono spesso più fasi manuali, come il preriscaldamento dello stampo e il controllo del rivestimento. Ciò limita la velocità del processo, soprattutto per i pezzi più spessi.
La pressofusione raggiunge ritmi produttivi elevati. Inietta il metallo fuso nello stampo ad alta pressione, riempiendo rapidamente le pareti sottili e riducendo il tempo di solidificazione. I sistemi automatizzati gestiscono spruzzatura, chiusura, iniezione, raffreddamento ed espulsione.
Scegliere il processo più adatto al progetto
Nella scelta del metodo di fusione, i produttori devono valutare volume produttivo, complessità del pezzo, budget delle attrezzature e requisiti dei materiali.
Ecco alcuni esempi di applicazione dei processi nella pratica:
- Automotive: Il settore utilizza entrambi i metodi. I componenti ad alto volume e a parete sottile, come scatole del cambio e staffe, sono generalmente pressofusi. Al contrario, pezzi che richiedono resistenza strutturale estrema e porosità ridotta, come blocchi motore e testate in alluminio, sono spesso prodotti in stampi permanenti.
- Beni di consumo ed elettronica: Questo settore si affida molto alla velocità e alla precisione della pressofusione. È il processo preferito per alloggiamenti di dispositivi, coperture estetiche e telai strutturali che richiedono tolleranze ristrette per ridurre al minimo le lavorazioni successive.
- Attrezzature pesanti e industria: Questi settori preferiscono spesso la fusione permanente (per gravità). Per componenti come alloggiamenti per pompe, corpi valvola e staffe per impieghi gravosi, durata nel tempo e integrità interna contano molto più della massima velocità produttiva.
Affidate a Moldie il vostro prossimo progetto di fusione
La scelta del metodo di fusione ideale non è sempre semplice. Se non sapete quale soluzione offra il miglior ritorno sull’investimento per il vostro componente specifico, Moldie è pronta ad aiutarvi. Contattate oggi Moldie per discutere i vostri obiettivi produttivi, richiedere un preventivo completo e lasciare che i nostri esperti vi guidino verso la soluzione di fusione ideale per il vostro prossimo progetto!







