
La progettazione per la pressofusione determina in modo fondamentale ogni aspetto del componente pressofuso. Un progetto efficace bilancia scelta dei materiali, geometria e requisiti dell’attrezzatura, riducendo anche i difetti, limitando le lavorazioni aggiuntive e prolungando la vita utile dello stampo. Questo articolo presenta le regole di progettazione per la pressofusione in ordine logico, mostrando come un’attenta progettazione orientata alla produzione permetta di ottenere componenti affidabili e una produzione efficiente.

Principi fondamentali e obiettivi della progettazione per pressofusione
La pressofusione consente di produrre componenti uniformi al costo pratico più basso. Fin dall’inizio, gli ingegneri si concentrano sulla qualità della colata, sulla durata dello stampo e sulla riduzione del ciclo.
Gli obiettivi principali includono:
- Ridurre al minimo la porosità e l’intrappolamento d’aria
- Controllare bava e posizione della linea di divisione
- Favorire una corretta disposizione di attacchi e canali
- Proteggere la durata dello stampo in condizioni di alta pressione
Obiettivi di progettazione nella scelta dei materiali per la pressofusione
La scelta del materiale è il fondamento stesso di un progetto di pressofusione. Gli ingegneri iniziano la selezione della lega raccogliendo informazioni, provenienti soprattutto dai requisiti progettuali del cliente. Sulla base di tali informazioni definiscono quindi gli obiettivi desiderati per il progetto.
Riduzione del peso e limiti di densità
In settori come l’automotive, l’aerospaziale e l’elettronica portatile, ridurre la massa di un componente è un obiettivo progettuale primario. La densità fisica della lega scelta determina direttamente il peso finale del pezzo. Gli ingegneri devono valutare attentamente il rapporto resistenza/peso, affinché il componente sia sufficientemente leggero per la propria applicazione senza compromettere l’integrità strutturale essenziale.
Ottimizzazione dei costi ed economia della produzione
Oltre alle prestazioni fisiche, la scelta del materiale è fortemente vincolata dai limiti di budget definiti nel perimetro iniziale del progetto. Una vera ottimizzazione dei costi richiede di bilanciare il prezzo della materia prima con il suo impatto complessivo sul ciclo produttivo e sulla producibilità.
Ad esempio, le leghe con punto di fusione più basso prolungano naturalmente la vita degli costosi stampi in acciaio per colata, ma potrebbero non possedere altre caratteristiche richieste dal prodotto. La chiave è trovare un compromesso e valutare le alternative, così da individuare una soluzione più adatta al progetto rispetto agli altri materiali.
Fisica termica e variabili di produzione
Prima di valutare la resistenza finale del componente, gli ingegneri devono considerare il comportamento del metallo durante il processo effettivo di pressofusione. Le variabili produttive, in particolare la fisica termica e le velocità di raffreddamento e solidificazione nello stampo, modificano in modo sostanziale le caratteristiche intrinseche del materiale. Il raffreddamento rapido nello stampo crea una struttura densa e a grana fine, che aumenta significativamente la resistenza di base del materiale.
Proprietà meccaniche e resistenza in esercizio
Sulla base della struttura definita durante la fase di raffreddamento, la scelta specifica della lega determina direttamente le capacità meccaniche di base del componente. Tra i parametri essenziali figurano resistenza a trazione, carico di snervamento, allungamento (duttilità) e durezza complessiva.
Nel loro insieme, queste proprietà determinano la capacità del pezzo finito di sopportare carichi meccanici continui, urti improvvisi e usura dovuta all’attrito durante la vita utile.
Resistenza alla corrosione e affidabilità nel tempo
Una volta definite le capacità meccaniche, gli ingegneri devono considerare la resistenza ambientale per garantire la durata del prodotto in presenza di agenti corrosivi come sale, umidità ambientale o sostanze chimiche industriali.
Se la lega scelta presenta proprietà meccaniche ideali ma una scarsa resistenza ambientale, occorre prevedere finiture superficiali secondarie per proteggere il prodotto finale.
[La pressofusione consente di utilizzare un’ampia gamma di metalli. Per informazioni sulle singole leghe per pressofusione, consultate la nostra guida completa ai materiali per pressofusione! ]
Progettazione delle geometrie e delle caratteristiche critiche
La geometria determina il modo in cui il metallo riempie lo stampo, si raffredda e viene estratto. I progettisti devono controllare lo spessore delle pareti, applicare angoli di sformo adeguati, definire linee di divisione pulite e usare raccordi e raggi per prevenire concentrazioni di tensione e usura dell’attrezzatura.

Spessore e uniformità delle pareti
Lo spessore delle pareti influenza riempimento, tempo di raffreddamento e rischio di difetti. La maggior parte dei componenti pressofusi in alluminio presenta pareti di 1.5–3.0 mm; lo zinco può consentire spessori inferiori, pari a 0.75–2.5 mm, mentre il magnesio si colloca spesso tra 1.25–2.0 mm. Gli ingegneri verificano lo spessore minimo in base alla lega scelta e ai dati del fornitore.
L’obiettivo è mantenere uniforme lo spessore delle pareti del componente. Variazioni improvvise superiori a 1.5× tra sezioni adiacenti creano punti caldi. Queste zone si raffreddano lentamente e spesso causano avvallamenti o porosità interna.
Quando occorre maggiore resistenza, si evitano anche sezioni solide e spesse. È preferibile svuotare le zone massicce e aggiungere nervature, che mantengono la rigidità preservando uno spessore uniforme e un raffreddamento stabile.
Angoli di sformo e linee di divisione
Un angolo di sformo adeguato consente di estrarre il pezzo dallo stampo senza danneggiarlo. Come regola generale, si applica uno sformo di almeno 1° sulle pareti esterne e 2° sulle caratteristiche interne. Le cavità più profonde richiedono uno sformo maggiore, spesso aumentando di 1° ogni 25 mm di profondità.
I progettisti definiscono inoltre linee di divisione chiare già nelle prime fasi del progetto. Una linea di divisione piana e semplice riduce bave e complessità dello stampo. Una linea posizionata male aumenta disallineamenti, operazioni di rifilatura e costi.
Raccordi, raggi e spigoli
Gli spigoli interni vivi ostacolano il flusso del metallo e creano concentrazioni di tensione. Sotto carico, questi punti possono moltiplicare la tensione locale da due a tre volte. Inoltre riducono la durata dello stampo, perché gli spigoli vivi della cavità possono fessurarsi per effetto di calore e pressione.
I progettisti inseriscono raccordi e raggi in tutte le intersezioni delle pareti. Una regola comune prevede un raggio interno minimo pari a circa 0.5 × lo spessore della parete; in molte applicazioni si adottano valori di almeno 0.75 mm. Raggi più ampi migliorano il flusso e riducono il rischio di porosità.
Anche gli spigoli esterni beneficiano dei raggi. Gli angoli esterni arrotondati riducono le scheggiature e migliorano la copertura del rivestimento.
Elementi strutturali e caratteristiche complesse
Nervature, bossoli, fori e sottosquadri influenzano il riempimento, il raffreddamento e l’estrazione dei componenti pressofusi. Una corretta progettazione di queste caratteristiche controlla porosità, rigidità, durata dello stampo e precisione di assemblaggio.
Progettazione di nervature e bossoli
Le nervature aumentano la rigidità senza aggiungere pareti spesse. I progettisti le utilizzano per controllare la deformazione e ridurre il peso nelle ampie superfici piane.
Una regola comune prevede uno spessore della nervatura pari a 0.6–1.0 × lo spessore nominale della parete (T). L’altezza della nervatura resta spesso inferiore a 5 × T per evitare problemi di riempimento e sezioni alte e deboli.
Alla base della nervatura si aggiunge un raggio di raccordo vicino allo spessore della parete. Si applica inoltre uno sformo di 1–3° per favorire un’estrazione pulita.
La progettazione dei bossoli segue limiti analoghi. Bossoli alti o pieni generano punti caldi e vuoti interni.
Indicazioni principali per i bossoli:
- Mantenere lo spessore della parete del bossolo vicino a T
- Svuotare i bossoli grandi per mantenere pareti uniformi
- Aggiungere nervature di supporto per migliorare resistenza e flusso del metallo
- Mantenere spazio tra bossoli e pareti vicine per proteggere l’acciaio dello stampo
Progettazione di fori, finestre e sottosquadri
Fori e finestre influenzano riempimento, sfiato e resistenza dello stampo. Le caratteristiche piccole o profonde sono più difficili da colare correttamente.
Per molti componenti pressofusi in alluminio, i diametri minimi pratici dei fori partono da circa 2 mm. Quando possibile, la profondità viene limitata a circa 4–6 volte il diametro. I fori più profondi possono richiedere una foratura secondaria.
Quando possibile, si preferiscono fori ottenuti con anime anziché lavorare materiale pieno. Le anime riducono il peso e controllano il ritiro, ma devono lasciare nell’attrezzatura sufficiente acciaio per garantire la resistenza.
Le finestre e le grandi aperture dovrebbero avere:
- Angoli arrotondati per ridurre le tensioni
- Spessore uniforme delle pareti intorno all’apertura
- Transizioni regolari verso nervature o bossoli adiacenti
I sottosquadri aumentano il costo dell’attrezzatura. Richiedono anime laterali o slitte, aggiungono parti mobili e aumentano la manutenzione. Spesso i progettisti modificano la geometria per allineare le caratteristiche alla direzione principale di estrazione ed evitare sottosquadri non necessari.
Caratteristiche speciali e progettazione delle filettature
Filettature e caratteristiche aggiuntive richiedono un’attenta pianificazione nella pressofusione. Nella scelta tra dettagli ottenuti direttamente in colata e lavorazioni secondarie o inserti, i progettisti devono bilanciare costo, durata dello stampo, resistenza e requisiti di assemblaggio.
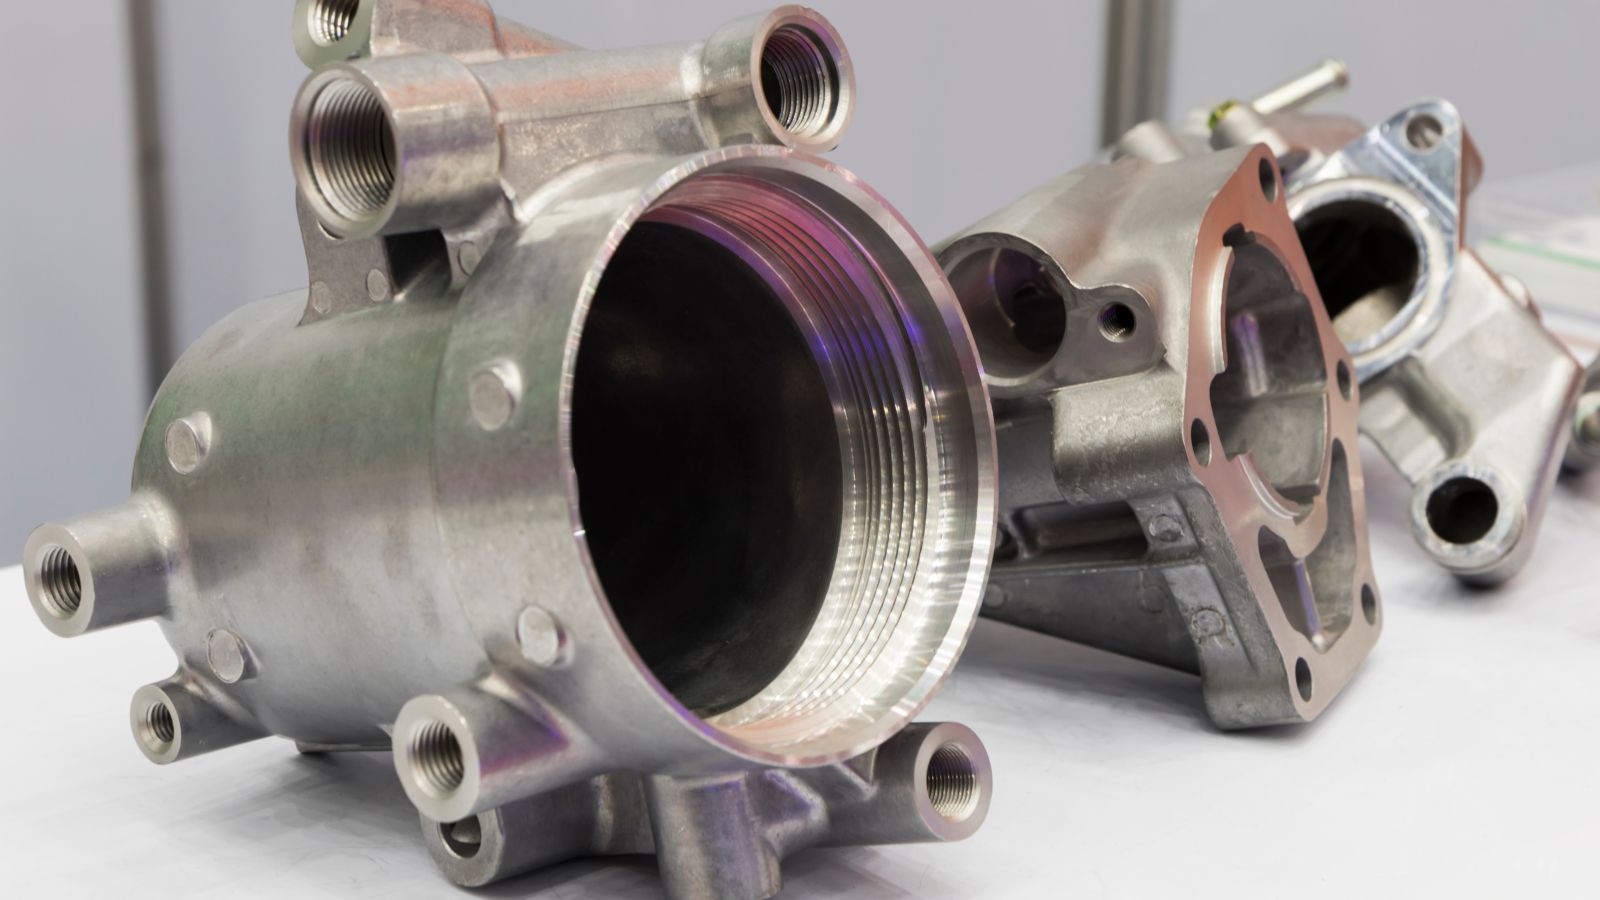
Progettazione delle filettature: ottenute in colata o lavorate successivamente
I progettisti scelgono spesso tra filettature formate nello stampo durante la pressofusione e filettature realizzate dopo la colata.
Filettatura ottenuta in colata: Riduce le lavorazioni secondarie. È adatta a filettature esterne più grandi per le quali è accettabile una leggera variabilità.
Tuttavia, forme complete di filettature esterne possono creare problemi di allineamento della linea di divisione; le filettature interne colate direttamente nel pezzo richiedono in genere anime speciali o movimenti laterali, che aumentano il costo dello stampo e l’usura.
Filettatura lavorata: Le filettature piccole o di precisione spesso funzionano meglio se lavorate dopo la colata. La lavorazione successiva consente tolleranze più strette e superfici più lisce. Evita inoltre di danneggiare l’attrezzatura con anime sottili o fragili.
In molti casi, i team preferiscono forare e maschiare i fori interni anziché colarli. Questo metodo migliora la costanza e prolunga la vita dello stampo. Rispetto allo stampaggio a iniezione, la pressofusione consente filettature metalliche più resistenti, ma resta soggetta a limiti analoghi per sformo ed estrazione.
Inserti funzionali e metodi di assemblaggio
Gli inserti funzionali aumentano la resistenza e migliorano la resistenza all’usura nelle zone sottoposte a carichi elevati. Prima dell’iniezione del metallo, i progettisti possono collocare inserti in acciaio o ottone nello stampo. La lega fusa scorre intorno all’inserto e lo blocca in posizione.
Questo metodo è adatto a bossoli filettati sottoposti ad assemblaggi ripetuti. Riduce lo strappo della filettatura e migliora la durata. Tuttavia, il posizionamento degli inserti allunga il ciclo e richiede attrezzaggi precisi.
Per gli inserti filettati metallici installati dopo la colata, gli ingegneri usano inserti a pressione, Heli-Coils (inserti filettati a filo) o Keenserts (inserti autobloccanti a chiave), avvitati o pressati meccanicamente in un foro preforato o colato, invece di fonderli in posizione.
Quando si aggiungono nervature o bossoli per caratteristiche filettate, i progettisti mantengono uniforme lo spessore delle pareti e inseriscono raccordi alla base. Ciò riduce le tensioni e favorisce un flusso regolare del metallo. Uno sformo adeguato sui bossoli garantisce inoltre un’estrazione pulita e protegge l’attrezzatura.
Operazioni successive alla colata: lavorazioni meccaniche e finiture superficiali
Definire cosa accade dopo l’estrazione del pezzo dallo stampo è un passaggio essenziale nella progettazione per pressofusione. Un coordinamento efficace tra il progetto del grezzo e le operazioni successive riduce gli scarti e accorcia i tempi complessivi di produzione.
Sovrametalli di lavorazione e pianificazione dei riferimenti
La pressofusione produce forme quasi finite, ma molti pezzi richiedono ancora una lavorazione CNC dopo la colata per rispettare tolleranze molto strette. In fase di progettazione, gli ingegneri devono prevedere un sovrametallo definito sulle superfici critiche. Questo materiale aggiuntivo permette agli utensili di asportare variazioni superficiali, porosità minore o scostamenti dimensionali senza intaccare il nucleo strutturale del componente.
Per ottimizzare il processo, gli ingegneri devono pianificare i riferimenti durante la progettazione iniziale dello stampo. Riferimenti chiari garantiscono che il pezzo sia posizionato ogni volta nello stesso modo nell’attrezzatura CNC, migliorando la ripetibilità delle lavorazioni successive e la precisione dell’assemblaggio metallico.
Scelta della finitura superficiale e impatto sul progetto
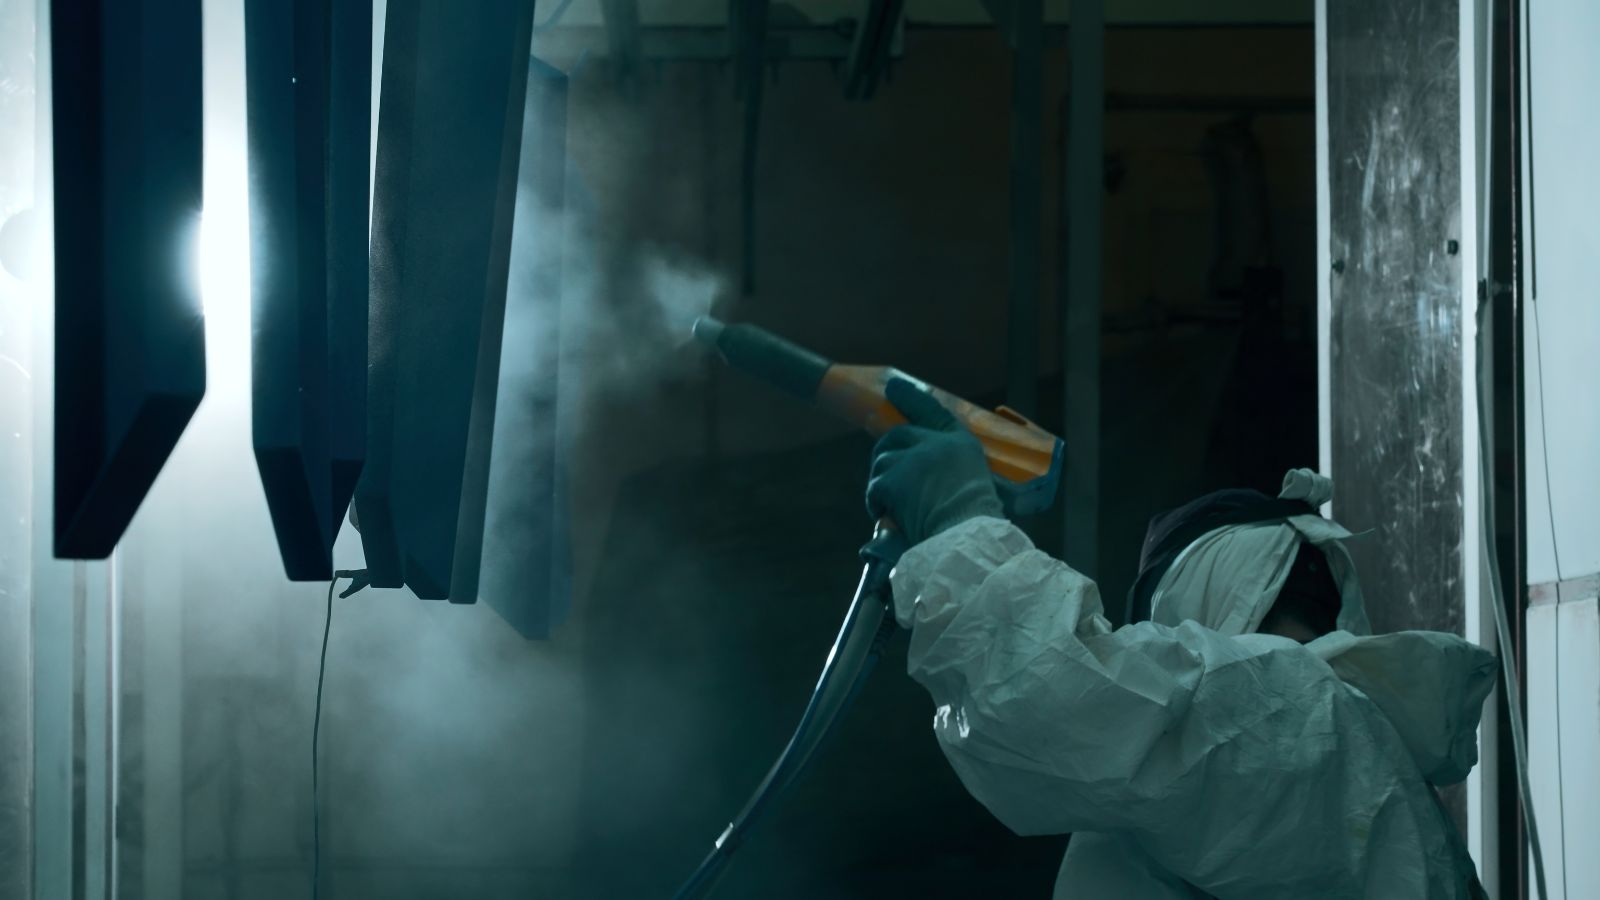
La pressofusione può produrre superfici molto lisce, ma la maggior parte dei componenti richiede un certo livello di post-trattamento meccanico o chimico per rispettare le specifiche estetiche o funzionali finali. Poiché la finitura superficiale interagisce direttamente con il metallo colato, durante la fase CAD i progettisti devono considerare spessori dei rivestimenti, accumuli sugli spigoli e integrità superficiale.
I metodi di post-trattamento più comuni includono:
- Anodizzazione : Forma uno strato protettivo di ossido sui componenti in alluminio.
- Verniciatura a polvere: Applica una polvere secca che, polimerizzando a caldo, forma uno strato molto resistente.
- Verniciatura: Aggiunge protezione di base e migliora l’aspetto a costi inferiori; viene spesso usata per componenti non soggetti a usura estrema.
- Placcatura: Deposita un sottile strato metallico (ad esempio zinco, nichel o cromo) per migliorare notevolmente la resistenza all’usura, la schermatura EMI o le prestazioni elettriche.
- Sbavatura o sabbiatura: Processi meccanici, come burattatura o sabbiatura, che rimuovono spigoli vivi, bave sulla linea di divisione e difetti superficiali prima dell’applicazione di altri rivestimenti liquidi o in polvere.
Come i requisiti di finitura superficiale influenzano la progettazione per pressofusione
La finitura scelta determina concretamente come progettare la geometria del componente. La tabella seguente mostra gli adeguamenti da prevedere nel progetto prima ancora di realizzare lo stampo per ciascun metodo di post-trattamento.
|
Metodo di finitura superficiale
|
Impatto sulle tolleranze del componente
|
Adeguamenti progettuali richiesti
|
|---|---|---|
|
Verniciatura a polvere
|
Aggiunge uno spessore significativo (0.05–0.15 mm per superficie).
|
Ridurre i diametri dei bossoli e aumentare i giochi dei fori per i componenti accoppiati. Le filettature devono essere mascherate o maschiate dopo il rivestimento.
|
|
Placcatura (cromo/nichel)
|
Variazione di spessore minima, ma forte sensibilità alla geometria del pezzo.
|
Richiede raggi esterni ampi, perché la placcatura si accumula molto sugli spigoli vivi. Il progetto deve ridurre al minimo la porosità, poiché il gas intrappolato causa bolle nel rivestimento.
|
|
Anodizzazione
|
Variazione di spessore trascurabile, ma il processo penetra nella superficie metallica.
|
È limitata a determinate leghe, ad esempio leghe speciali a basso contenuto di silicio. Gli angoli di sformo devono essere regolari e gli attacchi devono essere spostati lontano dalle superfici estetiche più visibili.
|
|
Verniciatura
|
Aggiunge uno spessore moderato, in funzione del primer e del numero di mani.
|
Può mascherare lievi segni di flusso e difetti superficiali poco profondi. Occorre pianificare attentamente le linee di divisione, affinché la rimozione delle bave non rovini la superficie verniciata.
|
|
Sabbiatura abrasiva
|
Rimuove uno strato microscopico di materiale e modifica la texture.
|
Richiede angoli di sformo leggermente maggiori sulle pareti testurizzate, per garantire un’estrazione pulita prima che la sabbiatura uniformi la superficie.
|







