
Basınçlı döküm tasarımı, döküm parçasının her yönünü temel düzeyde şekillendirir. Güçlü bir tasarım; malzeme seçimi, geometri ve kalıp gereksinimleri arasında denge kurarak hataları azaltır, ek talaşlı imalat ihtiyacını sınırlar ve kalıp ömrünü uzatır. Bu makale, üretime yönelik özenli tasarımların nasıl güvenilir parçalar ve verimli üretim sağladığını göstermek amacıyla, basınçlı döküm kurallarını mantıksal bir sırayla açıklamaktadır.

Basınçlı Döküm Tasarımının Temel İlkeleri ve Hedefleri
Basınçlı döküm tasarımı, mümkün olan en düşük maliyetle tutarlı parçalar üretmeyi amaçlar. Mühendisler en başından itibaren döküm kalitesine, kalıp ömrüne ve kısa çevrim süresine odaklanırlar.
Temel hedefler şunları içerir:
- Gözenekliliği ve hava sıkışmasını en aza indirmek
- Çapak oluşumunu ve kalıp ayırma hattı konumunu kontrol etmek
- Uygun giriş (gate) ve yolluk düzenini desteklemek
- Kalıp ömrünü korumak yüksek basınç altında
Basınçlı Dökümde Malzeme Seçimi Tasarım Hedefleri
Malzeme seçimi, bir basınçlı döküm projesinin temelini oluşturur. Mühendisler alaşım seçimine, çoğunlukla müşterinin tasarım gereksinimlerinden elde edilen bilgileri toplayarak başlarlar. Ardından, tasarımlar için istenen hedefleri belirlemek üzere bu bilgileri kullanırlar.
Ağırlık Azaltma ve Yoğunluk Sınırları
Otomotiv, havacılık ve taşınabilir elektronik gibi sektörlerde, bir bileşenin kütlesini en aza indirmek temel bir tasarım hedefidir. Seçilen alaşımın fiziksel yoğunluğu, parçanın nihai ağırlığını doğrudan belirler. Mühendisler, kritik yapısal bütünlükten ödün vermeden parçanın belirli uygulaması için yeterince hafif kalmasını sağlamak amacıyla mukavemet/ağırlık oranını dikkatle değerlendirmelidir.
Maliyet Optimizasyonu ve Üretim Ekonomisi
Fiziksel performansın ötesinde, malzeme seçimi, projenin başlangıç kapsamındaki katı bütçe sınırlarıyla büyük ölçüde kısıtlanır. Gerçek maliyet optimizasyonu, daha iyi üretilebilirlik adına metalin ham fiyatı ile üretim döngüsü üzerindeki genel etkisi arasında bir denge kurulmasını gerektirir.
Örneğin, daha düşük erime noktasına sahip alaşımlar doğal olarak pahalı çelik döküm kalıplarının ömrünü uzatır; ancak bu alaşımlar, ürünler için gerekli olan diğer özelliklerden yoksun olabilir. Bu sürecin anahtarı uzlaşma ve değerlendirmedir; böylece mühendisler, diğer malzemelere kıyasla projeler için daha uygun bir çözüme ulaşabilirler.
Termal Fizik ve Üretim Değişkenleri
Bir parçanın nihai mukavemetini değerlendirmeden önce, mühendislerin metalin asıl basınçlı döküm süreci sırasındaki davranışını hesaba katmaları gerekir. Üretim değişkenleri; özellikle termal fizik ile kalıp soğutma ve katılaşma hızları, malzemenin kendine has özelliklerini temelden değiştirir. Kalıp içindeki hızlı soğutma, malzemenin temel mukavemetini önemli ölçüde artıran yoğun ve ince taneli bir yapı oluşturur.
Mekanik Özellikler ve İşletim Mukavemeti
Soğutma aşamasında oluşturulan yapısal temel üzerine inşa edilen özel alaşım seçimi, bileşenin temel mekanik kapasitelerini doğrudan belirler. Bu kritik parametreler arasında çekme mukavemeti, akma mukavemeti, uzama (süneklik) ve genel sertlik yer alır.
Bu belirli özellikler bir araya gelerek, bitmiş parçanın kullanım ömrü boyunca sürekli mekanik yükler, ani fiziksel darbeler ve sürtünme kaynaklı aşınma karşısında tam olarak nasıl bir performans sergileyeceğini belirler.
Korozyon Direnci ve Uzun Vadeli Dayanıklılık
Mekanik özellikler güvence altına alındıktan sonra mühendisler, ürünün tuz, ortam nemi veya endüstriyel kimyasallar gibi aşındırıcı etkenlere maruz kaldığında uzun vadeli dayanıklılığını garanti altına almak için çevresel direnci de göz önünde bulundurmalıdır.
Seçilen alaşımın mekanik özellikleri mükemmel olsa bile çevresel direnci zayıfsa, mühendisler nihai ürünü korumak amacıyla ikincil yüzey işlemleri planlamalıdır.
[Basınçlı dökümde çok çeşitli metaller kullanılır. Belirli basınçlı döküm alaşımları hakkında daha fazla bilgi için kapsamlı basınçlı döküm malzeme kılavuzumuzabakın!]
Kritik Geometri ve Özellik Tasarımı
Geometri; metalin kalıbı nasıl doldurduğunu, soğuduğunu ve kalıptan nasıl çıkarıldığını belirler. Tasarımcılar; et kalınlığını kontrol etmeli, uygun kalıptan çıkarma açılarını (draft açıları) uygulamalı, net kalıp ayırma hatları tanımlamalı ve gerilim yığılmaları ile kalıp aşınmasını önlemek için kavisler (fillet) ve yuvarlatılmış köşeler (radius) kullanmalıdır.

Et Kalınlığı ve Tekdüzelik
Et kalınlığı; dolumu, soğuma süresini ve kusur riskini etkiler. Çoğu alüminyum basınçlı döküm parçasında 1,5–3,0 mm et kalınlığı kullanılırken, çinko parçalarda bu değer 0,75–2,5 mm’ye kadar düşebilir; magnezyumda ise genellikle 1,25–2,0 mm aralığı tercih edilir. Tasarımcılar, minimum et kalınlığını seçilen alaşım ve tedarikçi verilerine göre doğrularlar.
Parça genelinde tekdüze (eşit) bir et kalınlığı hedeflenir. Bitişik bölümler arasında 1,5 katından büyük ani geçişler sıcak noktalar oluşturur. Bu bölgeler yavaş soğur ve genellikle çökme izlerine veya iç gözenekliliğeyol açar.
Mukavemet gerektiğinde, kalın ve dolu kesitlerden de kaçınılır. Bunun yerine, ağır kütleli bölgelerin içi boşaltılabilir ve takviye kaburgaları eklenebilir; böylece tutarlı et kalınlığı ve dengeli soğuma korunurken yapısal rijitlik sağlanmış olur.
Kalıptan Çıkarma Açıları ve Kalıp Ayırma Hatları
Uygun bir kalıptan çıkarma açısı, parçanın kalıptan hasar görmeden ayrılmasını sağlar. Genel bir kural olarak tasarımcılar, dış duvarlarda en az 1° ve iç özelliklerde 2°’lik açı uygular. Daha derin boşluklar daha fazla açı gerektirir; genellikle 1° ilave edilir, her 25 mm derinlik için.
Tasarımcılar ayrıca tasarımın erken aşamalarında net kalıp ayırma hatlarını belirlerler. Düz ve basit bir kalıp ayırma hattı, çapak oluşumunu ve kalıp karmaşıklığını azaltır. Yanlış yerleştirilmiş ayırma çizgileri, uyumsuzluğu, kesme işini ve maliyeti artırır.
Köşe Yuvarlamaları, Yarıçaplar ve Köşeler
Keskin iç köşeler metal akışını kısıtlar ve gerilim yoğunlaşmaları oluşturur. Yük altında, bu köşeler yerel gerilimi iki ila üç kat artırabilir. Ayrıca, kalıp boşluğundaki keskin kenarlar ısı ve basınç altında çatladığı için kalıp ömrünü kısaltırlar.
Tasarımcılar tüm duvar kesişimlerinde köşe yuvarlatmaları ve yarıçaplar kullanır. Yaygın bir kural, minimum iç yarıçapı yaklaşık 0,5 × duvar kalınlığı olarak belirler; birçok uygulamada 0,75 mm veya daha fazlası kullanılır. Daha büyük yarıçaplar akışı iyileştirir ve gözeneklilik riskini azaltır.
Dış köşeler de yarıçaplardan faydalanır. Yuvarlak dış köşeler, talaşlanmayı azaltır ve kaplama kapsamını iyileştirir.
Yapısal Elemanlar ve Karmaşık Özellikler
Kaburgalar, çıkıntılar, delikler ve alt kesimler, döküm parçalarının kalıptan nasıl doldurulduğunu, soğutulduğunu ve çıkarıldığını şekillendirir. Bu özelliklerin doğru tasarımı, gözenekliliği, sertliği, takım ömrünü ve montaj doğruluğunu kontrol eder.
Kaburga ve Çıkıntı Tasarımı
Kaburgalar, kalın duvarlar eklemeden sertliği artırır. Tasarımcılar, geniş düz alanlarda eğrilmeyi kontrol etmek ve ağırlığı azaltmak için kaburgalar kullanır.
Yaygın bir kural, kaburga kalınlığını nominal duvar kalınlığının (T) 0,6–1,0 katı olarak belirler. Kaburga yüksekliğine gelince, doldurma sorunlarını ve zayıf uzun bölümleri önlemek için genellikle 5 × T’nin altında kalır.
Tasarımcılar, kanat tabanında duvar kalınlığına yakın bir köşe yuvarlatma yarıçapı eklerler. Ayrıca, temiz bir şekilde dışarı atılmayı desteklemek için 1-3°’lik bir eğim uygularlar.
Göbek tasarımı benzer sınırlamalara tabidir. Yüksek veya dolu göbekler, sıcak noktalar ve iç boşluklar oluşturur.
Temel bağlantı çıkıntısı (boss) tasarım ilkeleri:
- Çıkıntı duvar kalınlığını T değerine yakın tutun
- Duvar kalınlıklarını homojen tutmak için büyük çıkıntıların içini boşaltın (maça kullanın)
- Mukavemeti ve metal akışını iyileştirmek için destek kaburgaları ekleyin
- Kalıp çeliğini korumak amacıyla çıkıntılar ile yakındaki duvarlar arasında boşluk bırakın
Delik, Pencere ve Ters Açı (Undercut) Tasarımı
Delikler ve pencereler; dolumu, hava tahliyesini ve kalıp mukavemetini etkiler. Küçük veya derin unsurların temiz bir şekilde dökülmesi daha zordur.
Birçok alüminyum basınçlı döküm parçasında, pratik minimum delik çapları yaklaşık 2 mm’den başlar. Tasarımcılar, mümkün olduğunda derinliği çapın yaklaşık 4-6 katı ile sınırlandırır. Daha derin delikler, ikincil bir delme işlemi gerektirebilir.
Mümkün olan her durumda, dolu malzemeyi talaşlı imalatla işlemek yerine maça ile oluşturulan delikler tercih edilir. Maçalar ağırlığı azaltır ve büzülmeyi kontrol altında tutar; ancak kalıpta mukavemet için yeterli çelik bırakılmasını sağlamalıdırlar.
Pencereler ve büyük boşluklar şunlara sahip olmalıdır:
- Gerilimi azaltmak için yuvarlatılmış köşeler
- Açıklık çevresinde homojen duvar kalınlığı
- Yakındaki kaburgalara veya çıkıntılara yumuşak geçişler
Alttan kesimler (undercut) kalıp maliyetini artırır. Bunlar, hareketli parçalar ekleyen ve bakım gereksinimlerini artıran yan maçalar veya kızaklar gerektirir. Tasarımcılar genellikle, özellikleri ana kalıp açılma yönüyle hizalamak ve gereksiz alttan kesimlerden kaçınmak için geometride revizyon yaparlar.
Özel Özellikler ve Diş Tasarımı
Basınçlı dökümde dişler ve ek özellikler dikkatli bir planlama gerektirir. Tasarımcılar; döküm sırasında oluşturulan detaylar ile ikincil talaşlı imalat veya insert (gömme parça) kullanımı arasında seçim yaparken maliyet, kalıp ömrü, mukavemet ve montaj gereksinimlerini dengelemelidir.
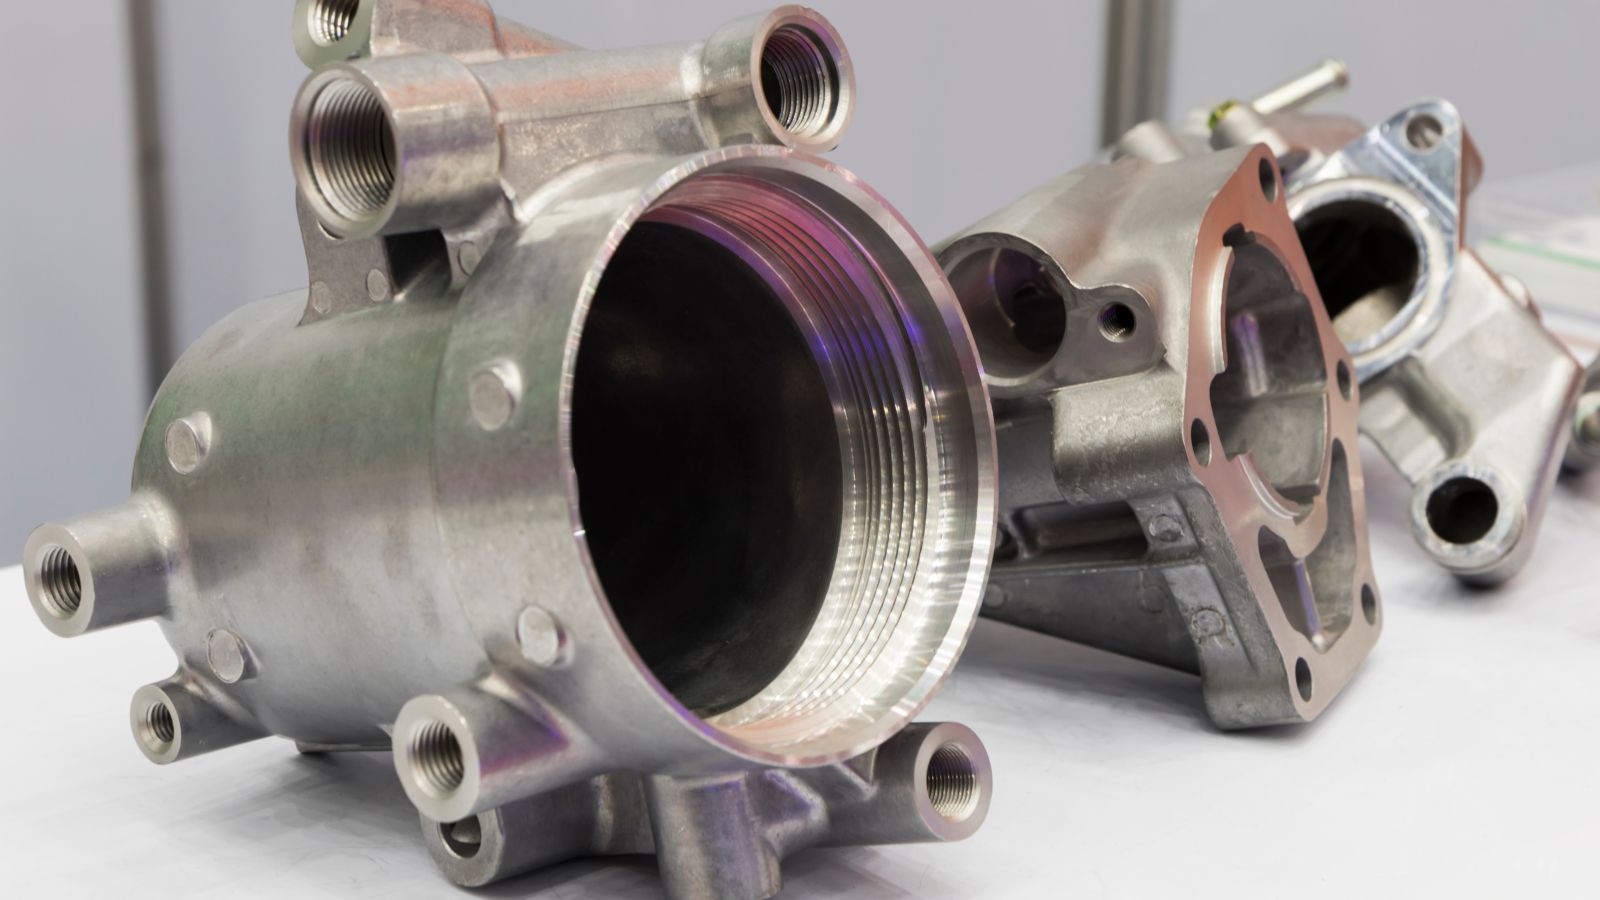
Diş Tasarımı: Dökümle Oluşturulan vs. Sonradan İşlenen Dişler
Tasarımcılar genellikle, kalıp içinde oluşturulan döküm dişler ile döküm sonrasında açılan dişler arasında bir seçim yaparlar.
Dökümle Oluşturulan Diş: İkincil işlemleri azaltır. Hafif sapmaların kabul edilebilir olduğu daha büyük dış dişler için uygundur.
Bununla birlikte, tam dış diş formları kalıp ayırma hattı hizalama sorunlarına yol açabilir; ayrıca parçanın içine doğrudan dökülen iç dişler genellikle özel maçalar veya yan hareketli mekanizmalar gerektirir, bu da kalıp maliyetini ve aşınmayı artırır.
Talaşlı İmalatla Açılan Diş: Küçük veya hassas dişler, döküm sonrasında işlendiklerinde genellikle daha iyi performans gösterir. Sonradan işlenen dişler daha sıkı toleranslar ve daha pürüzsüz yüzey kalitesi sağlar. Ayrıca ince veya kırılgan maçalardan kaynaklanabilecek kalıp hasarlarını da önler.
Birçok durumda ekipler, iç delikleri dökümle oluşturmak yerine delme ve diş açma (kılavuz çekme) işlemlerini tercih eder. Bu yöntem tutarlılığı artırır ve kalıp ömrünü uzatır. Enjeksiyon kalıplamaya kıyasla basınçlı döküm, metal dişler konusunda daha yüksek mukavemet sunar ancak yine de benzer kalıp açısı (draft) ve parça çıkarma sınırlarına tabidir.
Fonksiyonel Insertler ve Montaj Yöntemleri
Fonksiyonel insertler, yüksek yük altındaki bölgelerde mukavemeti artırır ve aşınma direncini iyileştirir. Tasarımcılar, metal enjeksiyonu öncesinde kalıba çelik veya pirinç ek parçalar yerleştirebilirler. Erimiş alaşım bu ek parçanın etrafına dolar ve onu yerine sabitler.
Bu yöntem, tekrar tekrar montaj işlemine tabi tutulan dişli çıkıntılar (boss’lar) için oldukça uygundur. Diş sıyırma riskini azaltır ve uzun vadeli dayanıklılığı artırır. Ancak, ek parça yerleştirme işlemi çevrim süresini uzatır ve hassas bir sabitleme düzeneği gerektirir.
Döküm sonrası metal parçalara dişli ek parçalar yerleştirilirken mühendisler; eritilerek yerleştirilmek yerine, önceden delinmiş veya dökümle oluşturulmuş bir deliğe mekanik yollarla vidalanan ya da preslenen “press-fit” (presle geçme) ek parçalar, Heli-Coil (tel diş ekleri) veya Keensert (kama kilitli ekler) gibi çözümler kullanırlar.
Dişli bağlantı noktaları için kaburga veya çıkıntılar eklenirken, tasarımcılar et kalınlığını sabit tutmaya ve taban kısımlarına kavisler (fillet) eklemeye özen gösterirler. Bu adım, gerilimi azaltır ve metalin akışını kolaylaştırır. Çıkıntılarda uygun bir kalıp açısı (draft) kullanılması, parçanın kalıptan sorunsuz bir şekilde çıkarılmasını sağlar ve kalıbı korur.
Döküm Sonrası İşlemler: Talaşlı İmalat ve Yüzey İşlemleri
Parçanın kalıptan çıktıktan sonraki sürecine karar vermek, basınçlı döküm tasarımında kritik bir adımdır. Ham döküm tasarımı ile döküm sonrası işlemler arasında sağlanacak verimli bir koordinasyon, hurda oranlarını düşürür ve toplam üretim süresini kısaltır.
Talaşlı İmalat Payları ve Referans (Datum) Planlaması
Basınçlı döküm yöntemiyle nihai şekle çok yakın parçalar elde edilse de, birçok parça yine de CNC ile işleme işlemine ihtiyaç duyar. Mühendisler, tasarım aşamasında kritik yüzeyler için belirli bir talaşlı imalat payı öngörmelidir. Bu fazladan malzeme, kesici takımların; parçanın yapısal gövdesine zarar vermeden yüzeydeki pürüzleri, küçük gözenekleri veya boyutsal sapmaları giderebilmesini sağlar.
Bu süreci optimize etmek için mühendisler, kalıp tasarımının ilk aşamasında referans noktası (datum) konumlarını planlamalıdır. Net bir referans noktası kontrolü, parçanın CNC fikstürüne her seferinde aynı şekilde yerleşmesini garanti eder; bu da işleme sonrası süreçte tekrarlanabilirliği artırır ve hassas metal montajını destekler.
Yüzey İşlemi Seçimi ve Tasarım Üzerindeki Etkisi
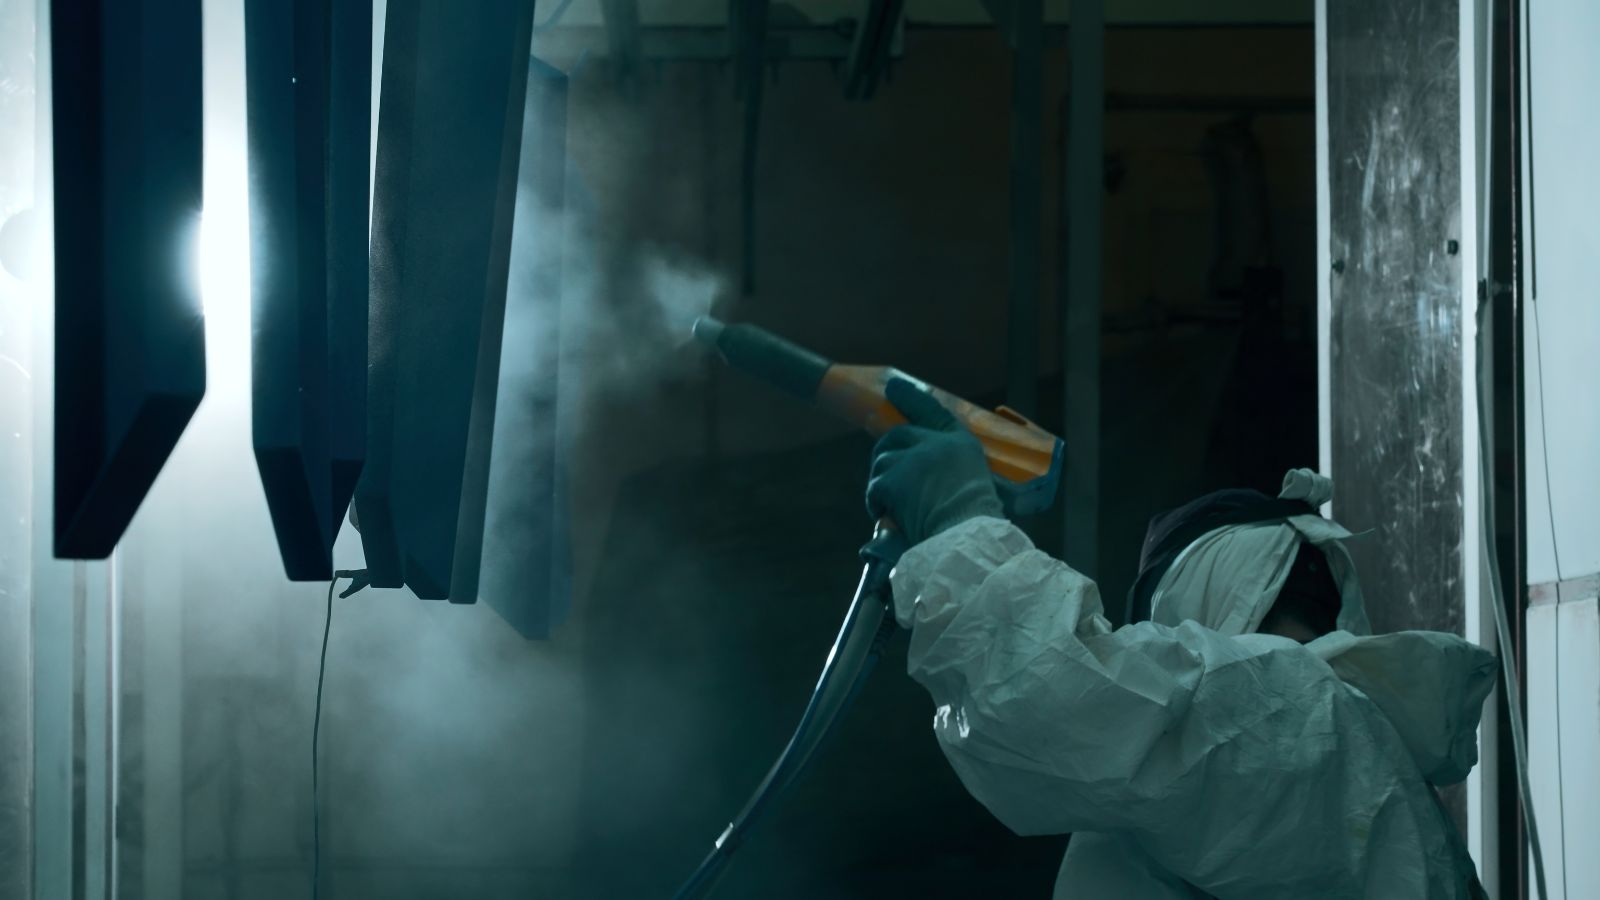
Basınçlı döküm yöntemiyle son derece pürüzsüz yüzeyler elde edilebilir; ancak çoğu parça, nihai estetik veya işlevsel gereksinimleri karşılamak için bir miktar mekanik veya kimyasal işlem sonrası işlem (post-processing) gerektirir. Seçilen yüzey işlemi döküm metaliyle doğrudan etkileşime girdiğinden, tasarımcılar CAD aşamasında kaplama kalınlıklarını, kenar birikimlerini ve yüzey bütünlüğünü dikkate almalıdır.
Yaygın işlem sonrası yöntemler şunlardır:
- Eloksal (Anodizasyon): Alüminyum parçalar üzerinde koruyucu bir oksit tabakası oluşturur.
- Toz boyama: Isı etkisiyle kürlenerek son derece dayanıklı bir katmana dönüşen kuru bir tozun uygulanması işlemidir.
- Boya: Daha düşük maliyetle temel koruma ve görsel estetik sağlar; genellikle aşırı aşınmaya maruz kalmayan parçalar için kullanılır.
- Kaplama: Aşınma direncini, EMI (elektromanyetik girişim) yalıtımını veya elektriksel performansı önemli ölçüde artırmak için ince bir metal katmanı (çinko, nikel veya krom gibi) biriktirir.
- Çapak alma veya kumlama: Diğer sıvı veya toz kaplamalar uygulanmadan önce keskin kenarları, kalıp ayrım hattı çapaklarını ve yüzey kusurlarını gideren mekanik işlemler (tamburlama veya kumlama gibi).
Yüzey İşlem Gereksinimleri Basınçlı Döküm Tasarımını Nasıl Etkiler?
Seçtiğiniz yüzey işlemi, parçanın geometrisini nasıl tasarlamanız gerektiğini doğrudan belirler. Aşağıdaki tablo, farklı işlem sonrası yöntemlerin, kalıp henüz işlenmeden önce ne tür özel tasarım ayarlamaları gerektirdiğini göstermektedir.
|
Yüzey İşlem Yöntemi
|
Parça Toleranslarına Etkisi
|
Gerekli Temel Tasarım Ayarlamaları
|
|---|---|---|
|
Toz Boya
|
Önemli ölçüde kalınlık ekler (yüzey başına 0,05–0,15 mm).
|
Bağlantı parçaları için montaj çıkıntısı (boss) çaplarını küçültün ve delik boşluklarını genişletin. Dişler, kaplama işleminden *sonra* maskelenmeli veya diş açma işlemi yapılmalıdır.
|
|
Kaplama (Krom/Nikel)
|
Minimum kalınlık değişimi, ancak parça geometrisine karşı oldukça hassastır.
|
Kaplama keskin köşelerde yoğun bir şekilde biriktiği için geniş dış köşe radyusları (kavisleri) gerektirir. Hapsolan gaz kaplamada kabarcıklanmaya yol açtığından, tasarım gözenekliliği en aza indirmelidir.
|
|
Eloksal Kaplama (Anodizasyon)
|
Kalınlık değişimi ihmal edilebilir düzeydedir ancak işlem metal yüzeyine nüfuz eder.
|
Yalnızca özel düşük silikonlu alaşımlar gibi belirli alaşımlarla sınırlıdır. Kalıp ayırma açıları pürüzsüz olmalı ve giriş (gate) noktaları, görünürlüğü yüksek estetik yüzeylerden uzağa taşınmalıdır.
|
|
Boyama
|
Astar ve kat sayısına bağlı olarak kalınlıkta makul bir artış sağlar.
|
Küçük akış izlerini ve yüzeysel kusurları gizleyebilir. Çapak alma işleminin boyalı yüzeye zarar vermemesi için kalıp ayırma hatlarının dikkatlice planlanmasını gerektirir.
|
|
Aşındırıcı Kumlama
|
Mikroskobik düzeyde bir malzeme katmanını kaldırır; yüzey dokusunu değiştirir.
|
Kumlama işlemi yüzeyi homojen hale getirmeden önce temiz bir kalıptan çıkarma işlemi sağlamak adına, dokulu duvarlarda biraz daha geniş kalıp ayırma açıları gerektirir.
|







