
Basınçlı döküm, güvenilir üretimi ve yüksek kaliteli ürünleriyle modern imalatın temel taşlarından biridir. Projenizde bu metal döküm sürecini kullanmak istiyorsanız doğru üreticiyi seçebilmek için süreci açıkça anlamanız gerekir. Bu rehber tam da bu nedenle hazırlandı ve size şunları sunuyor:
- Basınçlı döküm sürecinin ayrıntılı adım adım anlatımı.
- Bir üreticinin iş akışında nelere dikkat etmeniz gerektiği.
Basınçlı Döküm Sürecinin Temelleri
Basınçlı döküm, erimiş metali tekrar kullanılabilir çelik takımlar içinde şekillendirmek için yüksek basınç kullanılmasıyla tanımlanan bir üretim yetkinliğidir. Bu yöntem, başka süreçlerle üretimi zor olan karmaşık geometrilere, ayrıntılı özelliklere ve ince cidarlara sahip parçaların imalatını sağlar.
Daha düşük erime noktaları nedeniyle süreç özellikle alüminyum, çinko, magnezyum ve bakır esaslı alaşımlar gibi demir dışı metaller için tasarlanmıştır.
Üretim açısından basınçlı dökümün temel değeri, tekrarlanabilirliği ve yüksek hacimli uygulamalara uygunluğudur. Çelik kalıplar rijit ve dayanıklı olduğundan binlerce çevrim boyunca hassas ölçülerini korur. Bu kararlılık, büyük partilerdeki parçaların tutarlı doğruluk ve pürüzsüz yüzey kalitesiyle üretilmesini sağlar; bu nedenle tekdüzeliğin kritik olduğu seri üretimde tercih edilir.
Basınçlı Döküm İmalat Süreci: Adım Adım
Basınçlı döküm süreci metal akışını, basıncı ve soğumayı kontrol eden açık bir sıralamayı izler. Her adım parça kalitesini, çevrim süresini, takım maliyetini ve teslim sürelerini etkiler.
Kalıbın Hazırlanması ve Sıkıştırılması
Çevrim kalıp hazırlığıyla başlar. Operatörler önceki enjeksiyondan kalan metal kalıntılarını ve artıkları gidermek için basınçlı döküm kalıbını temizler.
Ardından boşluk yüzeyine ince bir yağlayıcı veya ayırıcı madde tabakası püskürtürler. Bu kaplama sıcaklığın kontrolüne yardımcı olur ve parçanın hasar görmeden kalıptan çıkmasını sağlar.
Basınçlı döküm makinesi, enjeksiyon sırasında kalıbın kapalı kalması için iki kalıp yarısını tonajla ölçülen sıkıştırma kuvvetiyle kapatır.
Hassas kalıp tasarımı da bu aşamada önemli rol oynar. Kalıp şunları içerir:
- İyi tanımlanmış bir yolluk giriş sistemi
- Dengeli yolluklar
- İç soğutma kanalları
- Alan: itici pimler
Erimiş Metalin Enjeksiyonu
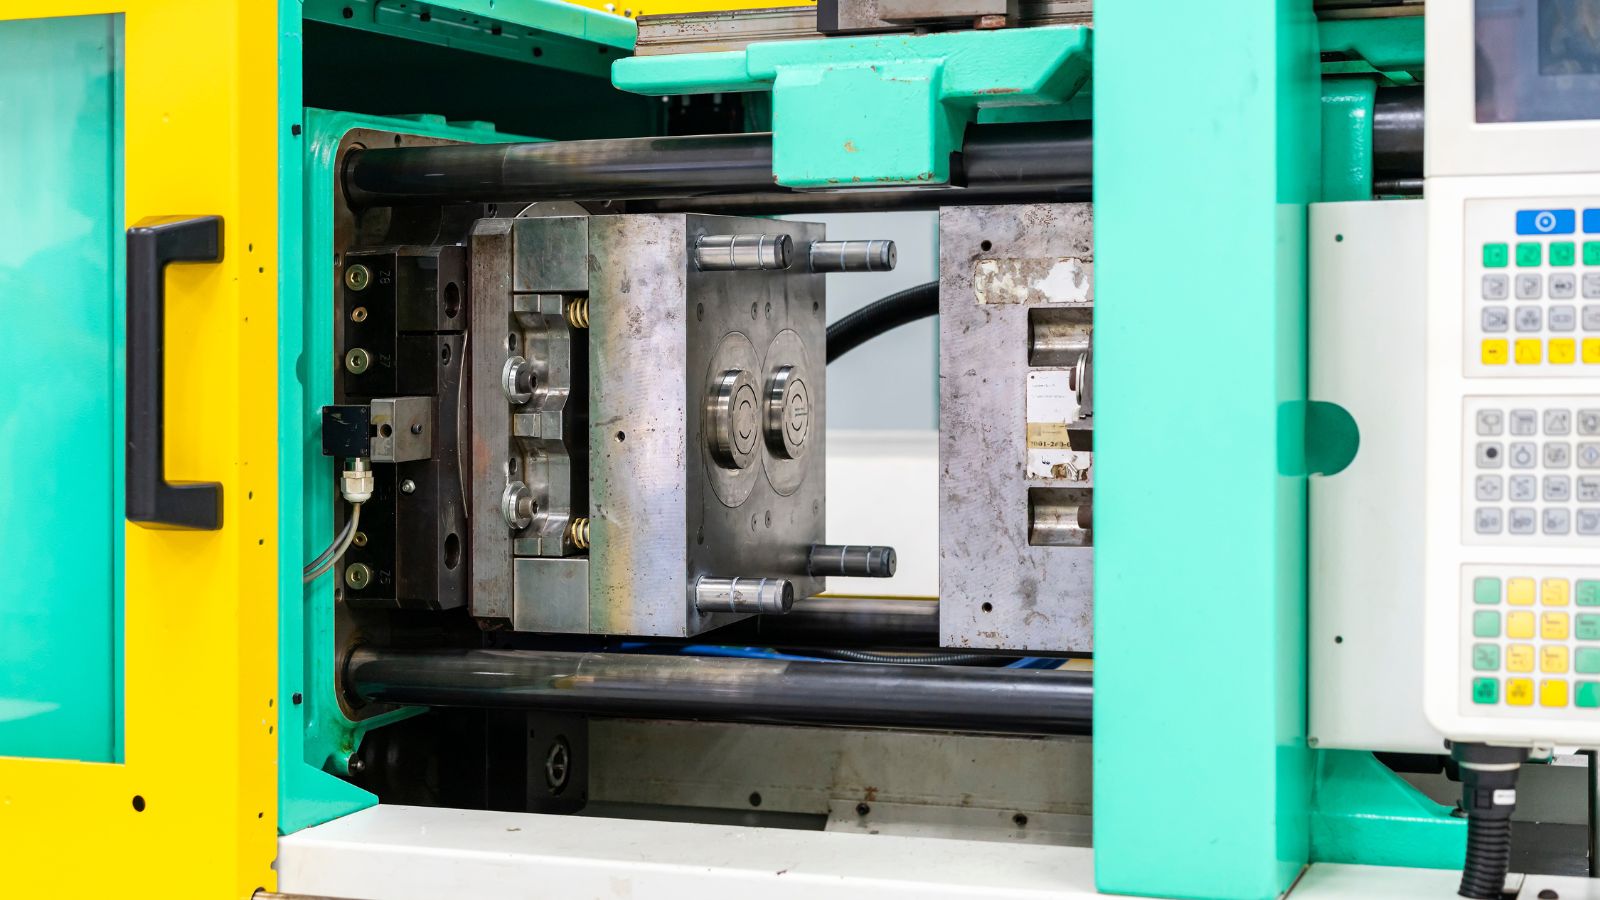
Kalıp sıkıştırıldıktan sonra makine erimiş metali boşluğa enjekte eder. Farklı basınçlı döküm tekniklerinin enjeksiyon prosedürünü de etkilediğine dikkat edilmelidir.
Fırının makinenin içinde bulunduğu sıcak hazneli basınçlı dökümde, daldırılmış bir piston metali doğrudan fırından kalıba iter.
Metalin makinenin dışında eritildiği soğuk hazneli basınçlı döküm sistemlerinde erimiş malzeme kepçeyle taşınır ve enjeksiyon haznesine dökülür.
Genel olarak enjeksiyon, metali kovan içinden yolluk sistemine iten hidrolik bir pistonla gerçekleşir. Metal döküm ağzından yolluklara, ardından kalıp boşluğuna akar.
Enjeksiyon iki temel aşamada gerçekleşir:
- Havanın hapsolmasını önlemek için yavaş dolum
- Boşluğu tamamen doldurmak için yüksek hızlı enjeksiyon
Yüksek basınç, metalin ince cidarları ve karmaşık detayları doldurmasını sağlar. Çekintiyi azaltmak için makine kısa bir tutma süresi boyunca basıncı korur.
Soğutma ve Katılaşma
Dolumdan sonra erimiş metal kalıbın içinde soğumaya ve katılaşmaya başlar. Kalıbın içindeki soğutma kanalları sıcaklığı kontrol etmek için su veya yağ dolaştırır.
Düzgün soğutma kritik önemdedir. Eşit olmayan sıcaklık çarpılmaya, iç gerilime veya çatlaklara neden olabilir.
Metal basınç altında katılaşırken kalıp kapalı kalır. Bu basınç boyutsal doğruluğu ve yüzey ayrıntılarını korumaya yardımcı olur.
Soğuma süresi şunlara bağlıdır:
- Alaşım türü (alüminyum, çinko, magnezyum)
- Cidar kalınlığı
- Kalıp sıcaklığı
- Parça geometrisi
Mühendisler deformasyona yol açmadan soğuma süresini kısaltmayı hedefler. Daha hızlı çevrimler verimliliği artırır; ancak aşırı hız parça kalitesini düşürebilir veya basınçlı döküm kalıbına zarar verebilir.
Parçanın Çıkarılması ve Çapak Alma
Parça katılaştığında kalıp ayırma çizgisi boyunca açılır. Makine, döküm parçasını boşluktan dışarı itmek için itici pimleri devreye sokar.
Çıkarılan döküm parçasında yolluk sisteminden gelen fazla malzeme hâlâ bulunur. Bu malzemeler şunları içerebilir:
- Yolluklar
- Döküm ağzı
- Taşma havuzları
- Çapak
Operatörler bu fazlalığı çapak alma veya mekanik kesme yoluyla giderir. Otomatik çapak alma kalıpları, yüksek hacimli üretimde bu aşamayı hızlandırır.
Son İşleme ve Yüzey Bitirme
Basınçlı döküm parçalarının çoğu belirli ölçüde son işlem gerektirir. Gereken işlem miktarı toleransa, yüzey kalitesine ve işleve bağlıdır.
Yaygın son işlem adımları:
- Keskin kenarları gidermek için çapak alma
- Yüzey görünümünü iyileştirmek için parlatma
- Tekdüze doku için bilyalı kumlama
Bazı parçaların dar toleransları karşılaması için ikincil işleme gerekir. Atölyeler delik delmek, diş açmak veya kritik yüzeyleri işlemek için çoğu zaman CNC işleme kullanır.
Bu ek adımlar takım maliyetini ve teslim sürelerini artırır. Ancak uyumu, performansı ve montaj doğruluğunu iyileştirir. İdeal olarak iyi tasarlanmış bir basınçlı döküm süreci hız, maliyet ve nihai parça kalitesini dengeler.
Doğru Üreticiyi Seçme: Süreç Bilgisini Uygulama
Basınçlı dökümün işleyişini anlamak, potansiyel üretim ortaklarını değerlendirmek için en etkili yöntemdir. Teknik bilgileri ele aldığımıza göre şimdi bu bilgileri üreticileri dört kritik açıdan değerlendirmek için kullanabiliriz.
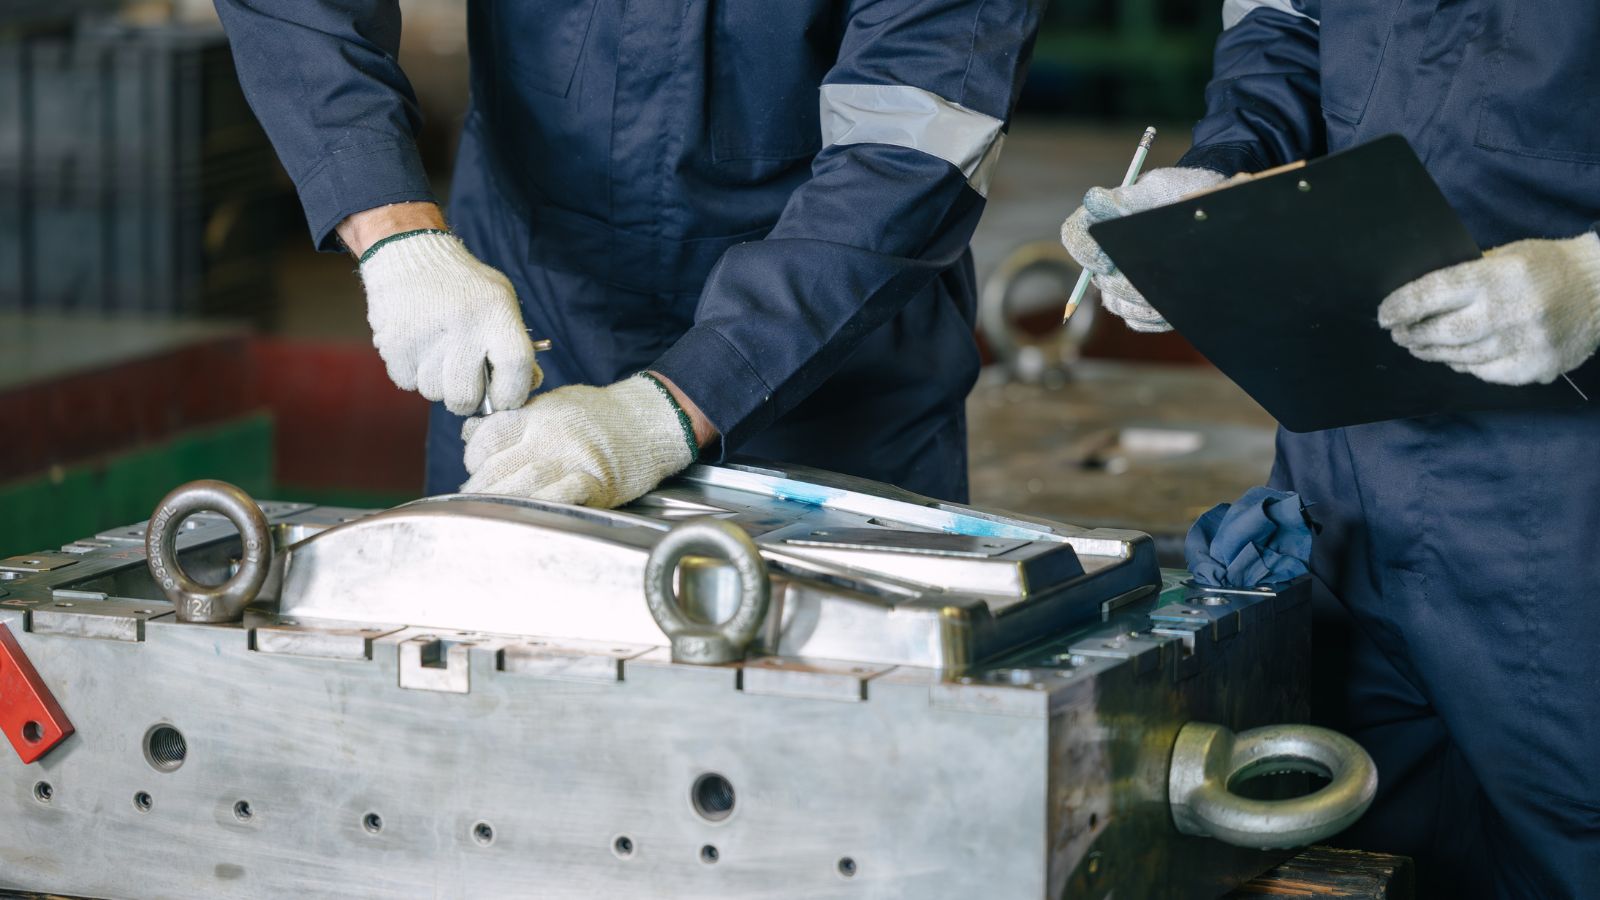
Basınçlı Döküm Türlerini Malzeme ve İhtiyaçlarla Eşleştirme
Enjeksiyon aşamasında belirtildiği gibi sıcak hazneli ve soğuk hazneli süreçler arasındaki fark temel önemdedir.
Çinko ve Magnezyum için (Sıcak Hazne) – Projeniz çinko veya magnezyumdan yapılmış küçük ve karmaşık parçalar gerektiriyorsa üreticinin sıcak hazneli makinelerde uzmanlaştığını doğrulayın. Metal makinenin içinde eritildiği için bu makineler saatte 1000 çevrime kadar daha hızlı çevrim süreleri sunar.
Alüminyum ve Pirinç için (Soğuk Hazne) – Alüminyumun dayanımına ve ısı direncine ihtiyacınız varsa sağlam soğuk hazneli sistemler şarttır. Alüminyumun demire yüksek afinitesi olduğundan ve demiri eriyik içinde “çözebildiğinden” veya “yıkayabildiğinden”, safsızlığı önlemek için haricen eritilmesi gerekir.
Verimliliği ve parça bütünlüğünü en üst düzeye çıkarmak için üreticinin belirli alaşımınıza en uygun makine türünü kullandığından emin olun. Bunu web sitelerini inceleyerek veya bilgi almak üzere teklif isteyerek yapabilirsiniz.
Kalıp Tasarımı, Üretimi ve Süreç Kontrolü
“Kalıbın Hazırlanması” bölümünde kalıp tasarımının önemini vurguladık; çünkü bu, döküm metal parçaların temelini oluşturur.
Bu nedenle üreticilerle görüşürken potansiyel ortağınızın kalıp tasarımı uzmanlığını önceden araştırmalısınız:
- Uzman mühendisler – Kalıp tasarımı için şirket içinde bir mühendis ekibi var mı? Kalıp üretimini kendi bünyelerinde yapabiliyorlar mı?
- Teknoloji destekli tasarım – Enjeksiyon aşamasının akış simülasyonu için yazılımlar (Magmasoft veya Moldflow gibi) kullanıyorlar mı?
- Kanıtlanmış endüstriyel deneyim – Yerleşik kalıp tasarımı prosedürlerinden oluşan kanıtlanmış bir sistemleri var mı?
Enjeksiyon sürecine geçerken kalite kontrol önlemlerinin yetkin üreticileri olağanüstü üreticilerden ayırdığını unutmayın. Güvenilir bir ortak, her enjeksiyon çevriminde enjeksiyon basıncını, piston hızını ve metal sıcaklığını izleyen gerçek zamanlı takip sistemleri kullanır.
Entegre Son İşleme Çözümleri
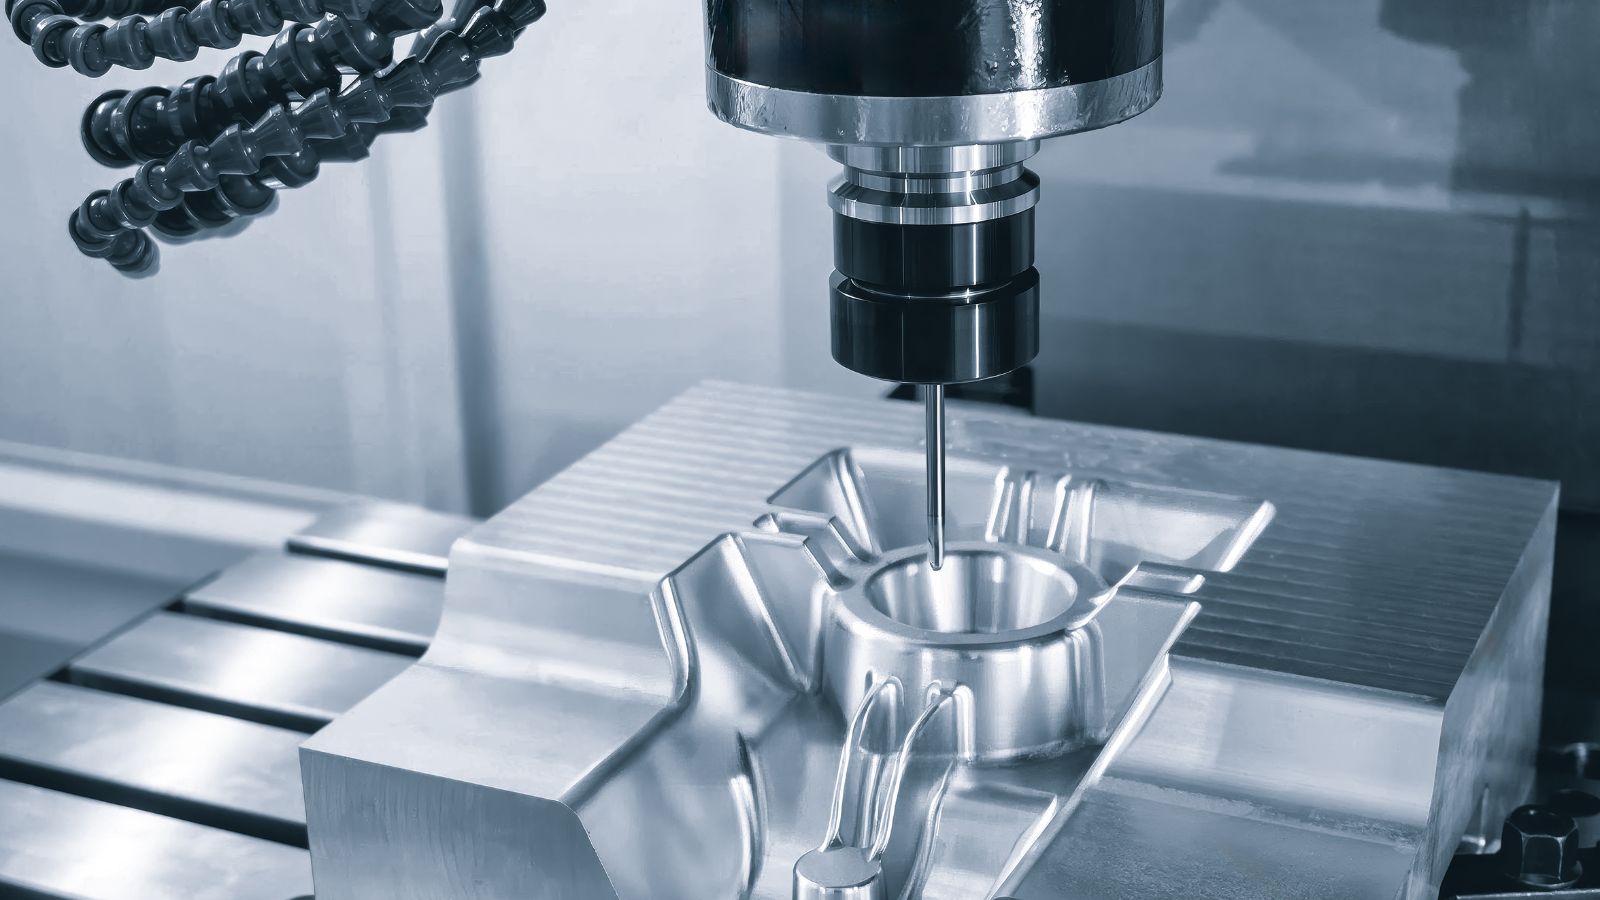
Basınçlı döküm parçalar çıkarılır çıkarılmaz nadiren bitmiş olur. Çapak, yolluk ve taşmalar bulunduğundan çapak alma ve yüzey bitirme zorunlu adımlardır.
Lojistik maliyetlerini ve teslim sürelerini azaltmak için “son işlem” zincirini kendi bünyesinde yöneten bir üretici arayın:
- Çapak Alma Kalıpları ve Manuel Giderme – Yüksek hacimli siparişlerde tutarsız manuel kırma yöntemine güvenmek yerine üreticinin otomatik çapak alma kalıpları geliştirdiğinden emin olun.
- İşleme Yetkinlikleri – Parçanız dar toleranslar (ör. dişli delikler veya hassas eşleşme yüzeyleri) gerektiriyorsa şirket içi CNC işleme merkezleri olan bir tedarikçi, dökümden bitmiş ürüne kesintisiz geçiş sağlar ve toplam kalite sorumluluğunu tek bir tedarikçide toplar.
Bugün Doğru Basınçlı Döküm Ortağını Seçin
Basınçlı döküm; enjeksiyon basıncı, ısıl yönetim ve son işlem operasyonlarında hassas kontrol gerektirir. İdeal üreticiniz, maliyetleri ve teslim sürelerini azaltırken tasarımınızı üretilebilirlik için optimize eden mühendislik uzmanlığı sunmalıdır.
Moldie olarak yıllar süren uzmanlıkla basınçlı dökümü geliştirdik. Kalıp imalatından CNC işlemeye kadar hem sıcak hazneli çinko bileşenler hem de soğuk hazneli alüminyum parçalar için eksiksiz çözümler sunuyoruz.
Projenize başlamaya hazır mısınız? Bugün Moldie ile iletişime geçin ücretsiz tasarım incelemesi ve teklif için.







