
Tlakové lití představuje pilíř moderní výroby díky spolehlivým výsledkům a vysoké kvalitě produktů. Pokud chcete tento proces odlévání kovů využít ve svém projektu, je pro výběr správného výrobce nezbytné mu dobře porozumět. Právě proto vznikl tento průvodce, který vám přináší:
- Podrobný popis procesu tlakového lití.
- Informace o tom, na co se zaměřit při posuzování výrobních postupů dodavatele.
Základy procesu tlakového lití
Tlakové lití je výrobní metoda, která využívá vysoký tlak k tvarování roztaveného kovu v opakovaně použitelných ocelových formách. Umožňuje výrobu dílů se složitou geometrií, komplexními prvky a tenkými stěnami, jejichž dosažení by bylo jinými metodami obtížné.
Tento proces je speciálně určen pro neželezné kovy – například hliník, zinek, hořčík a slitiny na bázi mědi – a to díky jejich nižším teplotám tání.
Z hlediska výroby spočívá hlavní přínos tlakového lití v opakovatelnosti a vhodnosti pro velkoobjemovou produkci. Jelikož jsou ocelové formy pevné a odolné, zachovávají si přesné rozměry i po tisících cyklů. Tato stabilita zaručuje, že velké série dílů jsou vyráběny s konzistentní přesností a hladkým povrchem, což z této metody činí preferovanou volbu pro sériovou výrobu, kde je klíčová jednotnost.
Výrobní proces tlakového lití krok za krokem
Proces tlakového lití probíhá podle jasně daného postupu, který řídí tok kovu, tlak a chlazení. Každý krok ovlivňuje kvalitu dílu, dobu cyklu, náklady na nástrojea dodací lhůty.
Příprava a upnutí formy
Cyklus začíná přípravou formy. Obsluha čistí licí formu, aby odstranila zbytky kovu a nečistoty z předchozího vstřiku.
Poté na povrch dutiny nastříká tenkou vrstvu maziva nebo separačního prostředku. Tato vrstva pomáhá regulovat teplotu a umožňuje vyjmutí dílu z formy bez poškození.
Licí stroj sevře obě poloviny formy upínací silou (udávanou v tunách), aby forma zůstala během vstřikování těsně uzavřená.
V této fázi hraje klíčovou roli také přesná konstrukce formy. Forma zahrnuje:
- Dobře navržený vtokový systém
- Vyvážené rozvody taveniny (kanály)
- Vnitřní chladicí kanály
- Prostor pro vyhazovače
Vstřikování roztaveného kovu
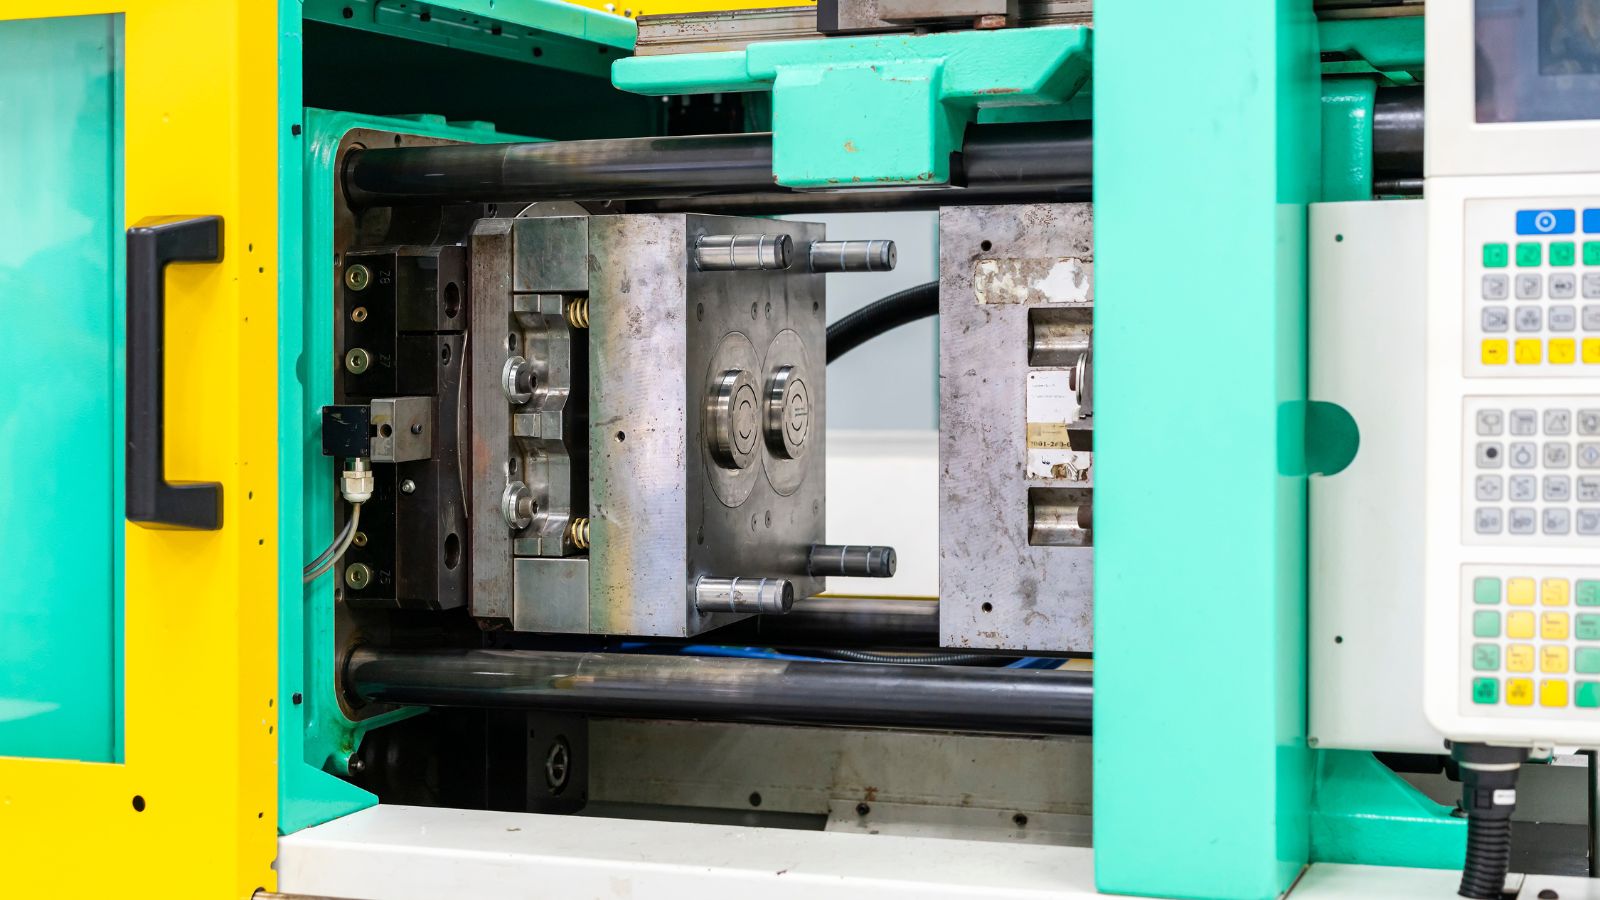
Jakmile je forma sevřena, stroj vstříkne roztavený kov do dutiny. Je třeba poznamenat, že postup vstřikování ovlivňují i různé techniky tlakového lití.
Při tlakovém lití s horkou komorou, kde je pec umístěna přímo ve stroji, tlačí ponořený píst kov z pece přímo do formy.
U systémů tlakového lití se studenou komorou, kde se kov taví mimo stroj, se roztavený materiál přenáší pomocí licí pánve a vlévá se do plnicí komory.
Obecně vzato proces vstřikování spočívá v tom, že hydraulický píst tlačí kov skrz komoru do vtokové soustavy. Kov proudí od hlavního vtoku do rozdělovacích kanálů a následně do dutiny formy.
Vstřikování probíhá ve dvou hlavních fázích:
- Pomalé plnění, aby se zabránilo uzavření vzduchu
- Vstřikování vysokou rychlostí pro úplné zaplnění dutiny
Vysoký tlak zajišťuje, že kov vyplní i tenké stěny a složité tvary. Stroj udržuje tlak po krátkou dobu (tzv. doba dotlaku), aby se omezilo smršťování.
Chlazení a tuhnutí
Po naplnění začíná roztavený kov uvnitř formy chladnout a tuhnout. Chladicí kanály uvnitř formy zajišťují cirkulaci vody nebo oleje pro regulaci teploty.
Klíčové je rovnoměrné chlazení. Nerovnoměrná teplota může způsobit deformaci, vnitřní pnutí nebo praskliny.
Forma zůstává sevřená, zatímco kov pod tlakem tuhne. Tento tlak pomáhá udržet rozměrovou přesnost a věrnost povrchových detailů.
Doba chlazení závisí na:
- Typu slitiny (hliník, zinek, hořčík)
- Tloušťce stěny
- Teplotě formy
- Geometrii dílu
Cílem inženýrů je zkrátit dobu chlazení, aniž by došlo k deformaci. Rychlejší cykly zvyšují produktivitu, avšak nadměrná rychlost může snížit kvalitu dílu nebo poškodit licí formu.
Vyhazování a ořezávání
Jakmile díl ztuhne, forma se otevře v dělicí rovině. Stroj aktivuje vyhazovací kolíky, které vytlačí odlitek z dutiny formy.
Vyjmutý odlitek stále obsahuje přebytečný materiál ze vtokové soustavy. Tento materiál může zahrnovat:
- Rozváděcí kanály
- Hlavní vtok
- Přepadové jímky
- Otřepy
Obsluha tento přebytečný materiál odstraňuje ořezáváním nebo mechanickým oddělováním. Při velkosériové výrobě tento krok často urychlují automatizované ořezávací nástroje.
Následné zpracování a konečná úprava
Většina tlakově litých dílů vyžaduje určitou míru následného zpracování. Rozsah závisí na tolerancích, povrchové úpravěa funkci dílu.
Mezi běžné kroky konečné úpravy patří:
- Odstraňování otřepů (zbavení se ostrých hran)
- Leštění pro zlepšení vzhledu povrchu
- Tryskání pro dosažení jednotné textury
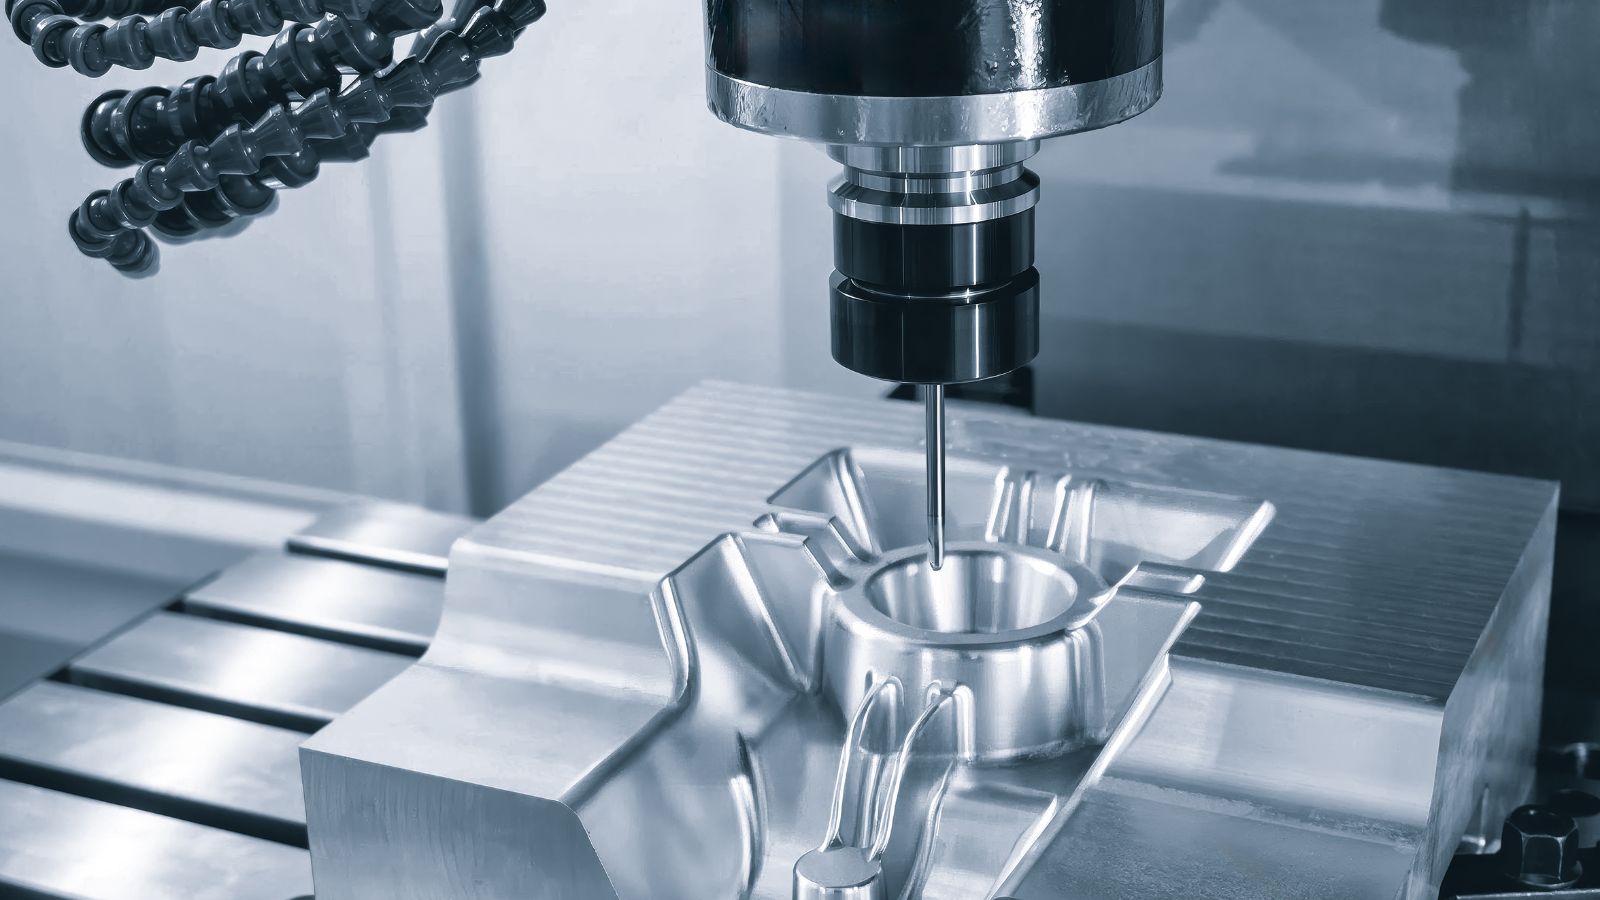
Některé díly vyžadují dodatečné obrábění, aby splnily přísné tolerance. Výrobci často využívají CNC obrábění k vrtání otvorů, řezání závitů nebo obrábění kritických ploch.
Tyto další kroky zvyšují náklady na nástroje a prodlužují dobu výroby. Zlepšují však lícování, funkčnost a přesnost montáže. Ideální proces tlakového lití by měl vyvažovat rychlost, náklady a výslednou kvalitu dílu.
Výběr správného výrobce: Využití znalostí o procesu
Pochopení principů tlakového lití je nejúčinnějším způsobem, jak prověřit potenciální výrobní partnery. Nyní, když jsme si prošli technické základy, je čas tyto znalosti využít k hodnocení výrobců na základě čtyř klíčových aspektů.
Sladění typu tlakového lití s materiálem a požadavky
Jak již bylo zmíněno v části věnované fázi vstřikování, zásadní je rozlišení mezi procesy s horkou a studenou komorou.
Pro zinek a hořčík (horká komora) – Pokud váš projekt vyžaduje malé, složité díly ze zinku nebo hořčíku, ověřte si, zda se výrobce specializuje na stroje s horkou komorou. Tyto stroje nabízejí kratší časy cyklu (až 1000 vstřiků za hodinu), protože kov se taví přímo uvnitř stroje.
Pro hliník a mosaz (studená komora) – Pokud vyžadujete pevnost a tepelnou odolnost hliníku, jsou nezbytné robustní systémy se studenou komorou. Vzhledem k tomu, že hliník má vysokou afinitu k železu a může železo „rozpouštět“ nebo „vymývat“ do taveniny, musí se tavit externě, aby se předešlo znečištění.
Musíte zajistit, aby výrobce používal typ stroje nejvhodnější pro vaši konkrétní slitinu a maximalizoval tak efektivitu i celistvost dílu; toho lze dosáhnout návštěvou webových stránek výrobce nebo zasláním poptávky.
Konstrukce, výroba a řízení procesu výroby forem
Význam konstrukce forem jsme zdůraznili již v části „Příprava formy“, neboť představuje samotný základ výroby kovových dílů metodou tlakového lití.
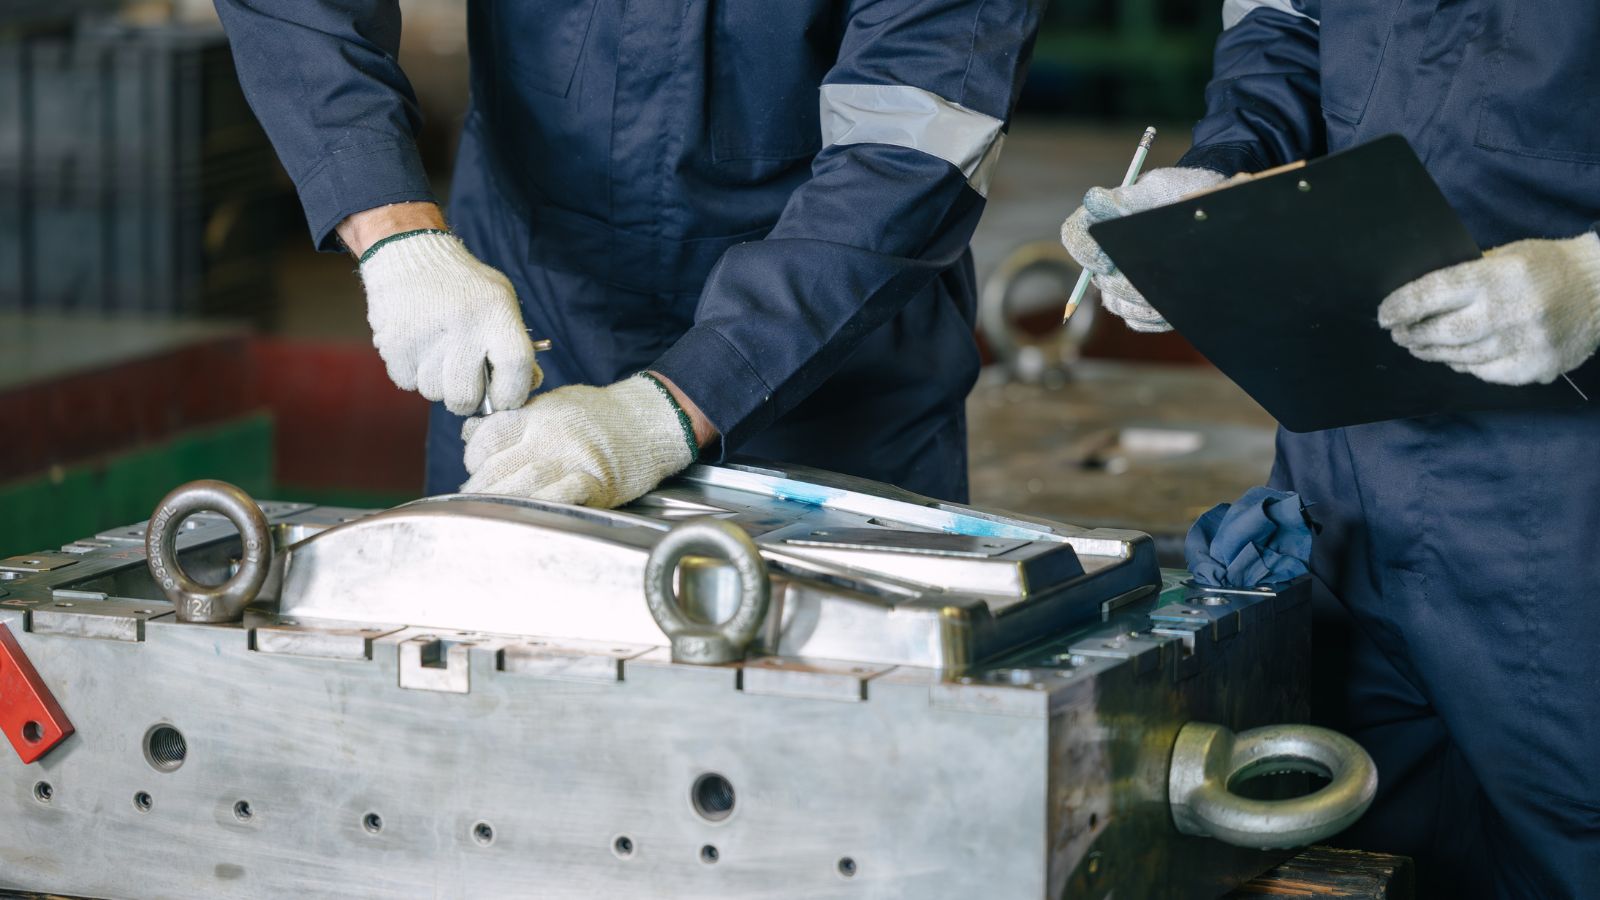
Při jednání s výrobci byste si proto měli předem ověřit odbornost potenciálního partnera v oblasti konstrukce forem:
- Specializovaní inženýři – Disponují vlastním týmem inženýrů pro konstrukci forem? Jsou schopni zajistit výrobu forem vlastními silami?
- Konstrukce s využitím technologií – Využívají k simulaci toku taveniny ve fázi vstřikování software (např. Magmasoft nebo Moldflow)?
- Odborné zkušenosti z oboru – Mají zavedený a osvědčený systém postupů při konstrukci forem?
Pokud jde o samotný proces vstřikování, je třeba poznamenat, že právě opatření pro kontrolu kvality odlišují schopné výrobce od těch vynikajících. Spolehlivý partner zavádí systémy monitorování v reálném čase, které v každém vstřikovacím cyklu sledují vstřikovací tlak, rychlost pístu a teplotu kovu.
Integrovaná řešení pro následné zpracování
Díly vyrobené tlakovým litím jsou po vyjmutí z formy jen zřídka hotové. Výskyt otřepů, vtokových soustav a přetoků znamená, že nezbytnými kroky jsou ořezávání a konečná úprava.
Chcete-li snížit náklady na logistiku a zkrátit dodací lhůty, hledejte výrobce, který zajišťuje procesy následného zpracování (tzv. post-processing) interně:
- Ořezové nástroje vs. ruční odstraňování – U velkoobjemových zakázek zajistěte, aby výrobce používal automatizované ořezové nástroje namísto spoléhání se na ruční odlamování, které je nekonzistentní.
- Možnosti obrábění – Pokud váš díl vyžaduje dodržení přísných tolerancí (např. u závitových otvorů nebo přesných dosedacích ploch), spolupráce s dodavatelem disponujícím vlastními CNC obráběcími centry umožňuje hladký přechod od odlitku k hotovému výrobku, čímž se odpovědnost za celkovou kvalitu soustředí u jednoho partnera.
Výběr správného partnera pro tlakové lití v dnešní době
Tlakové lití vyžaduje přesnou kontrolu vstřikovacího tlaku, řízení teploty a následných dokončovacích operací. Ideální výrobce by měl disponovat technickými znalostmi, které umožní optimalizovat návrh z hlediska vyrobitelnosti a zároveň snížit náklady i dodací lhůty.
Ve společnosti Moldie jsme proces tlakového lití zdokonalili díky dlouholetým odborným zkušenostem. Od výroby forem až po CNC obrábění poskytujeme komplexní řešení pro zinkové díly (technologie s horkou komorou) i hliníkové díly (technologie se studenou komorou).
Chcete zahájit svůj projekt? Kontaktujte společnost Moldie ještě dnes a získejte bezplatné posouzení návrhu a cenovou nabídku.







