
Při výběru výrobního procesu pro konkrétní projekt potřebujete jasná fakta o nákladech, rychlosti, pevnosti a limitech; tlakové lití představuje rychlé a přesné řešení. Tento specifický proces však s sebou přináší i určitá omezení a nevýhody.
Proto je klíčové vědět, které výhody tlakového lití zvyšují efektivitu vašeho výrobního partnera a jakým způsobem výrobce eliminuje nevýhody, aby zajistil splnění výrobních cílů.
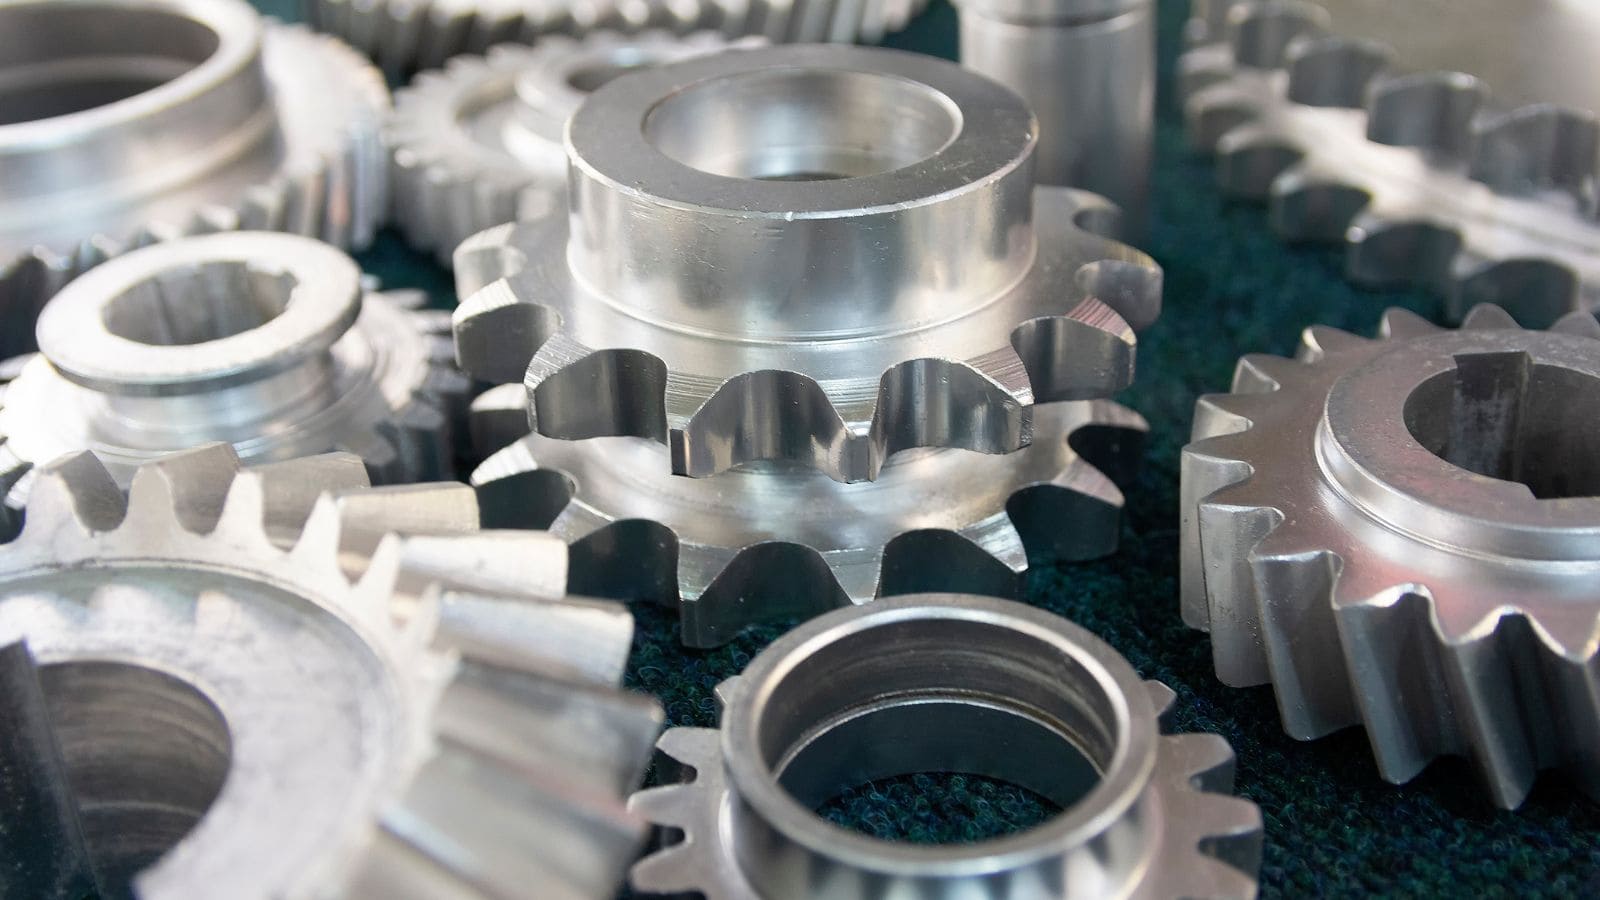
Hlavní výhody tlakového lití
Tlakové lití umožňuje dosáhnout úzkých tolerancí, krátkých výrobních cyklů a opakovatelné kvality; výsledkem jsou složité kovové díly s hladkým povrchem, které vyžadují jen minimální následné opracování.
Vysoká efektivita a hospodárnost
Hlavní ekonomickou výhodou tlakového lití je rychlost. Proces probíhá v krátkých výrobních cyklech – často trvajících jen několik sekund – během nichž se roztavený kov vstříkne do formy, ochladí a následně vyjme.
Přestože jsou počáteční náklady na nástroje (formy) vysoké, tato investice se při velkých objemech výroby vyplatí. S rostoucím objemem výroby výrazně klesají náklady na kus díky nižší pracnosti a menšímu množství odpadního materiálu. Efektivitu dále zvyšuje automatizace; systémy pro automatické dávkování kovu a vyjímání dílů zajišťují stabilní výkon a omezují prostoje.
Vliv objemu výroby na náklady:
|
Faktor
|
Nízký objem
|
Vysoký objem
|
|---|---|---|
|
Podíl nákladů na nástroje na jeden díl
|
Vysoký
|
Nízký
|
|
Náklady na kus
|
Vyšší
|
Nižší
|
|
Rychlost výroby
|
Střední
|
Velmi vysoká
|
Přesnost, geometrie a efektivní využití materiálu
Tlakové lití umožňuje výrobu dílů s úzkými tolerancemi a stálými rozměry. Ocelové formy si zachovávají svůj tvar i při vysokém tlaku, což zaručuje, že tisící kus je prakticky totožný s tím prvním.
Tato přesnost umožňuje:
- Složité geometrie: Lze vytvářet prvky, jako jsou zpevňující žebra, výstupky pro vložky a detailní loga přímo na součásti.
- Sloučení dílů: Namísto svařování nebo spojování jednotlivých komponent lze součást odlít jako celek, což zjednodušuje montáž.
- Efektivní využití materiálu: Proces umožňuje vytvářet tenké stěny a složité tvary bez nutnosti velkých přídavků na obrábění. To snižuje hmotnost součásti – což je klíčové pro automobilový a letecký průmysl – a minimalizuje množství odpadu.
Vynikající kvalita povrchu a omezení následného obrábění
Ocelová forma přenáší svou hladkou texturu na odlitek, čímž omezuje potřebu náročných dokončovacích prací, jako je frézování nebo broušení.
- Estetická flexibilita: Součásti opouštějí formu připravené k povrchové úpravě, například lakování, pokovování nebo práškovému lakování.
- Konzistentní vlastnosti: Vysokotlaké vstřikování snižuje smrštění a vytváří stejnoměrnou strukturu materiálu, což zajišťuje stálou pevnost a tvrdost.
- Nižší pracnost: Následné operace zahrnují převážně jednoduché úkony, jako je vrtání nebo řezání závitů, což šetří čas a umožňuje rychlejší přesun dílů do finální montáže.
Hlavní nevýhody tlakového lití
Tlakové lití umožňuje rychlou výrobu přesných kovových dílů, avšak přináší i určitá omezení. Před rozhodnutím pro tento výrobní postup je nutné zvážit vysoké počáteční náklady a pečlivě posoudit volbu materiálu i objem výroby.
Vysoké počáteční investice a požadavky na objem výroby
Jak již bylo zmíněno, volba tlakového lití s sebou nese vysoké počáteční náklady na nástroje (formy), neboť proces vyžaduje formy z kalené oceli, které musí odolávat vysokému tlaku a opakovaným teplotním cyklům.
Návrh a výroba těchto forem jsou časově náročné a vyžadují kvalifikovanou práci. Náklady dále zvyšují složité tvary dílů, přísné tolerance a vícenásobné dutiny ve formě.
Tato investice dává ekonomický smysl především při plánování velkých objemů výroby. Při výrobě malého množství se náklady na nástroje rozpočítávají na příliš malý počet kusů, což udržuje vysokou cenu za jednotku.
Omezení týkající se materiálů a velikosti
Tlakové lití je vhodné především pro neželezné kovy. Často se využívají slitiny hliníku, zinku nebo hořčíku. Železné kovy, jako je uhlíková nebo nerezová ocel, se při běžném tlakovém lití nepoužívají, protože jejich vysoké teploty tání mohou snadno poškodit formy a zkrátit jejich životnost.
To omezuje možnosti návrhu. Pokud díl vyžaduje pevnost, odolnost proti opotřebení nebo tepelnou odolnost oceli, může být nutné zvolit jiný výrobní postup, například přesné lití (metodou vytavitelného modelu) nebo kování.
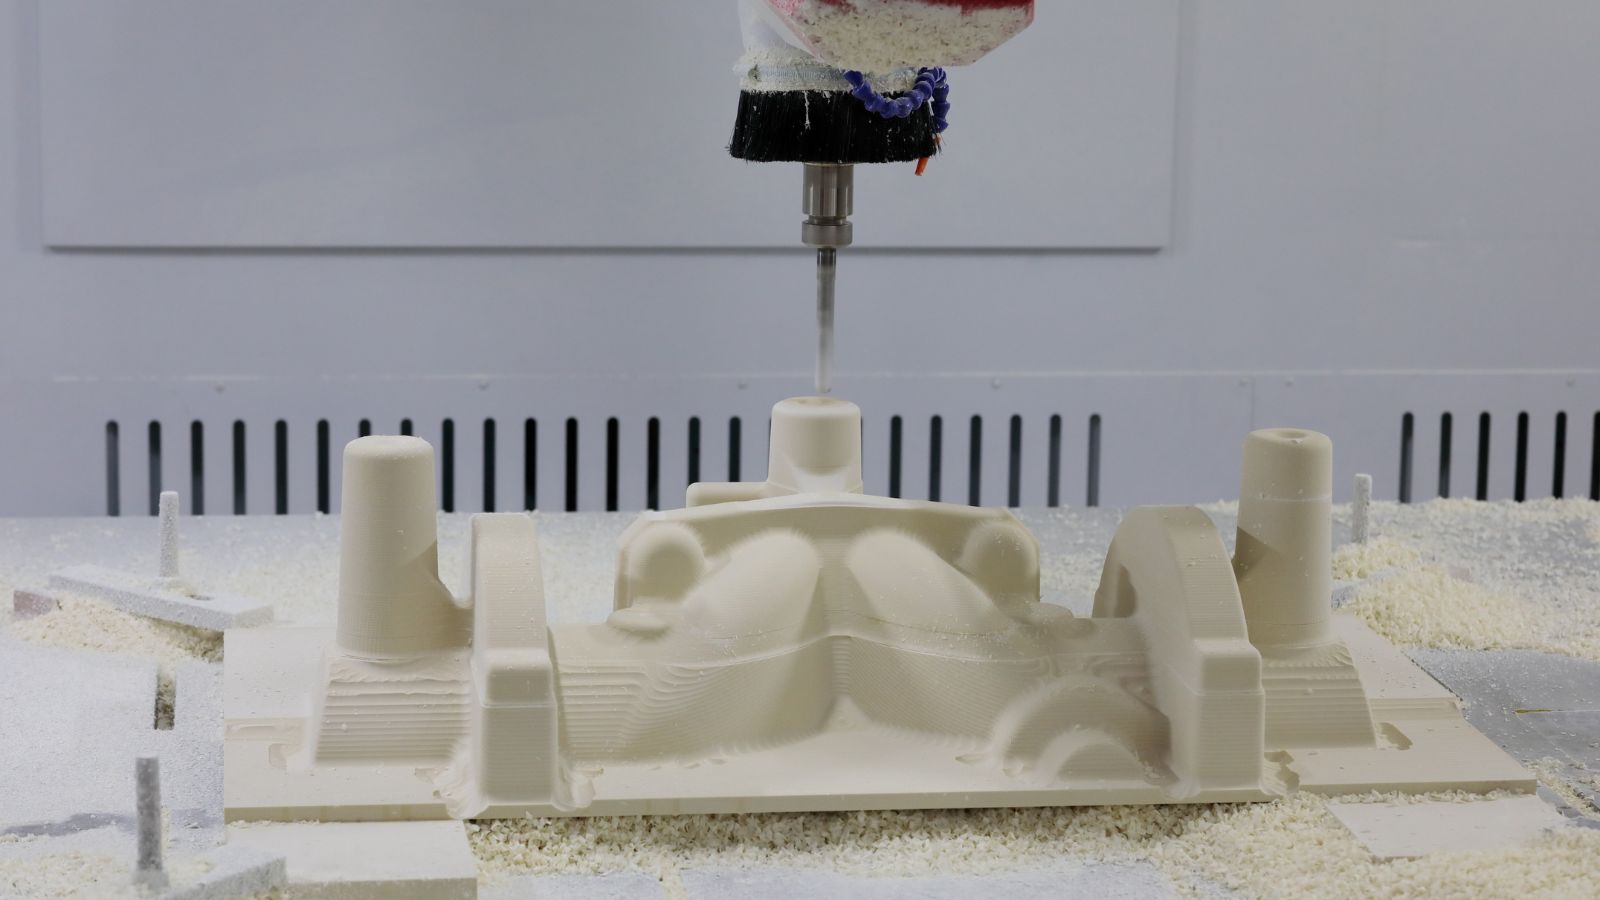
Shrnutí vhodnosti použití
Namísto opakování konkrétních technických parametrů by se rozhodnutí o využití tlakového lití mělo nakonec opírat o vzájemnou kombinaci tří faktorů: škálovatelnost objemu výroby, vyspělost návrhu a způsob aplikace materiálu.
Zvolte proces, který odpovídá vašemu rozpočtu, požadavkům na materiál a očekávanému objemu výroby. Při vzájemném souladu těchto faktorů představuje tlakové lití praktické, efektivní a nákladově výhodné výrobní řešení, které se při sériové výrobě jen těžko vyrovná jiným metodám.
Jste připraveni optimalizovat svůj další výrobní projekt? Ať už potřebujete nástroje pro rychlou výrobu prototypů, nebo hladký průběh velkosériové výroby, odborníci ze společnosti Moldie jsou tu pro vás. Kontaktujte nás ještě dnes a společně proměníme vaši vizi ve skutečnost!







