
Ao escolher um processo de fabricação para um projeto, você precisa de informações claras sobre custo, velocidade, resistência e limitações. A fundição sob pressão oferece uma solução rápida e precisa, mas também apresenta limitações e desvantagens próprias.
Por isso, é fundamental entender quais vantagens da fundição sob pressão melhoram o desempenho do seu parceiro de fabricação e como o fabricante contorna as desvantagens para atender às metas de produção.
Principais vantagens da fundição sob pressão
A fundição sob pressão oferece tolerâncias rigorosas, ciclos rápidos e qualidade repetível, produzindo peças metálicas complexas com superfícies lisas e pouca necessidade de trabalho adicional.
Rapidez, eficiência e custo-benefício
A principal vantagem econômica da fundição sob pressão é a velocidade. O processo opera em ciclos curtos de produção — muitas vezes medidos em segundos —, nos quais o metal fundido é injetado, resfriado e extraído rapidamente.
Embora o custo inicial do ferramental seja alto, o investimento se paga em grandes séries de produção. À medida que o volume aumenta, o custo por unidade cai significativamente graças à redução da mão de obra e do desperdício de material. A automação aumenta ainda mais essa eficiência: sistemas automatizados de vazamento com concha e extração apoiam uma produção estável e com menos atrasos.
Fatores de custo por volume:
|
Fator
|
Baixo volume
|
Alto volume
|
|---|---|---|
|
Impacto do ferramental por peça
|
Alto
|
Baixo
|
|
Custo unitário
|
Mais alto
|
Mais baixo
|
|
Velocidade de produção
|
Moderada
|
Muito alta
|
Precisão, geometria e eficiência de material
A fundição sob pressão permite produzir peças com tolerâncias rigorosas e dimensões consistentes. As matrizes de aço mantêm o formato sob alta pressão, garantindo que a milésima peça seja praticamente idêntica à primeira.
Essa precisão permite:
- Geometrias complexas: é possível incorporar diretamente à peça detalhes como nervuras de reforço, ressaltos para insertos e logotipos detalhados.
- Consolidação de peças: em vez de soldar ou fixar componentes separados, a peça pode ser fundida inteira, simplificando a montagem.
- Eficiência de material: o processo forma paredes finas e geometrias complexas sem excesso de material. Isso reduz o peso da peça — fator crucial nas aplicações automotivas e aeroespaciais — e minimiza a sucata.
Acabamento superior e menos usinagem secundária
A matriz de aço transfere sua textura lisa à peça fundida, limitando a necessidade de pós-processamentos extensos, como fresamento ou retífica.
- Flexibilidade estética: as peças saem do molde prontas para acabamentos superficiais, como pintura, galvanoplastia ou revestimento a pó.
- Propriedades consistentes: a injeção de alta pressão reduz a contração e cria uma estrutura uniforme dos grãos, resultando em resistência e dureza estáveis.
- Menos mão de obra: o trabalho secundário geralmente se limita a tarefas simples, como furar ou abrir roscas, economizando tempo e agilizando a montagem final das peças.
Principais desvantagens da fundição sob pressão
A fundição sob pressão produz peças metálicas precisas em alta velocidade, mas também apresenta limitações claras. Para contornar essas desvantagens, é preciso considerar os altos custos iniciais e avaliar a escolha de materiais e o volume de produção antes de optar pelo processo.
Alto investimento inicial e requisitos de volume
Como mencionado, escolher a fundição sob pressão implica um alto custo inicial de ferramental, pois o processo exige matrizes de aço temperado capazes de suportar alta pressão e ciclos térmicos repetidos.
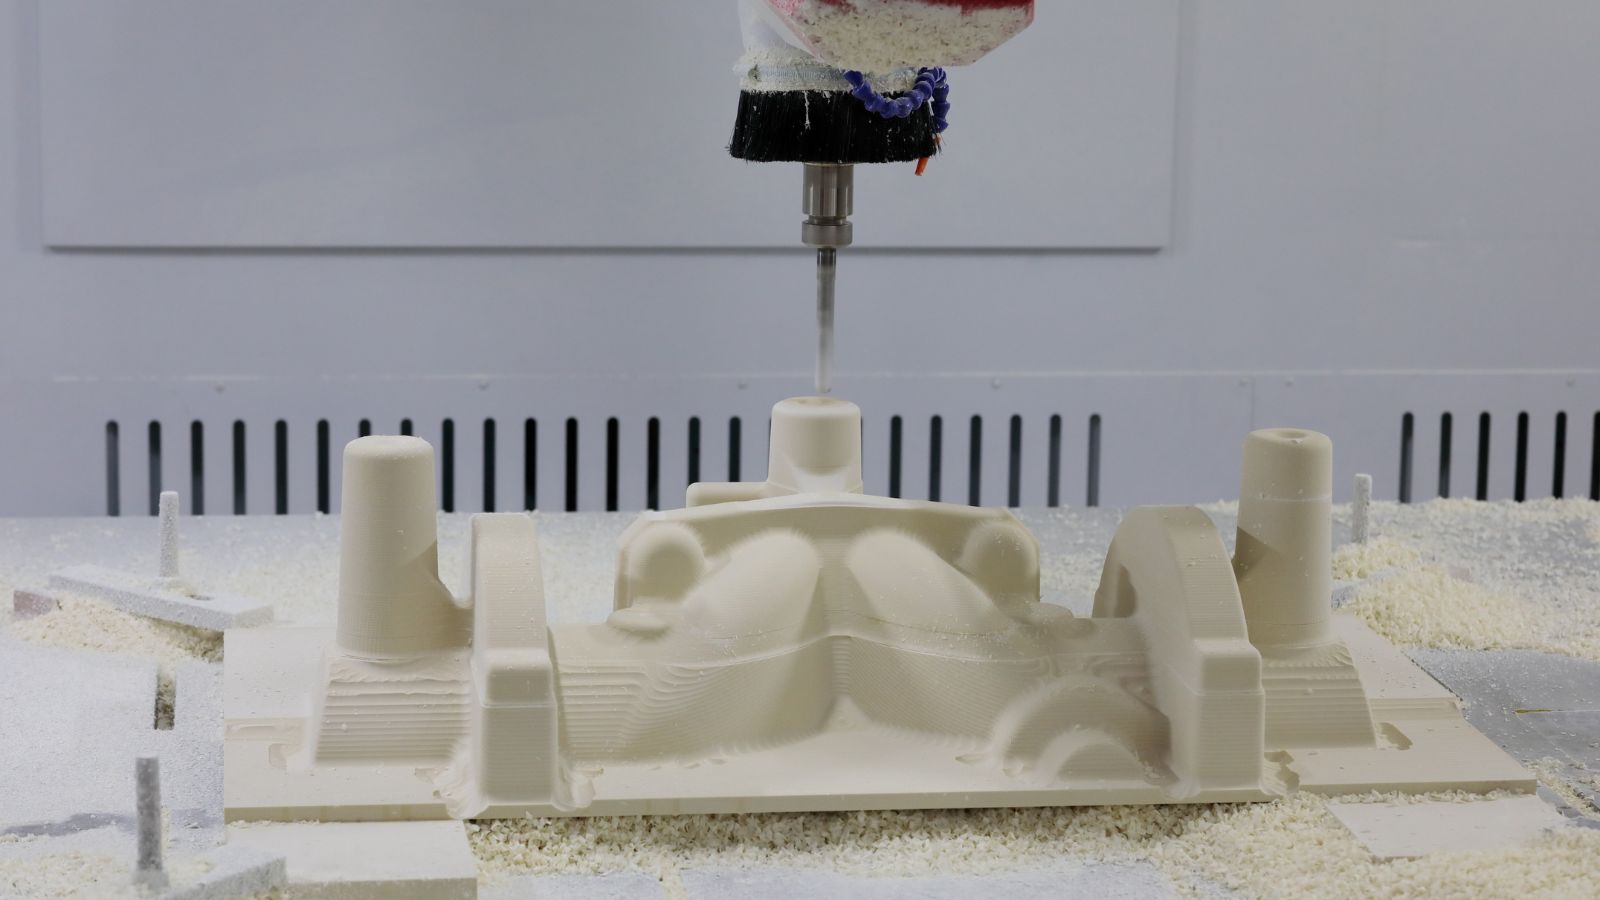
O projeto e a usinagem dessas matrizes exigem tempo e mão de obra qualificada. Formatos complexos de peças, tolerâncias rigorosas e múltiplas cavidades aumentam ainda mais o custo.
Esse investimento faz mais sentido quando se planejam grandes volumes de produção. Se a quantidade for pequena, o custo do ferramental será diluído em poucas peças, mantendo alto o custo por unidade.
Restrições de material e tamanho
A fundição sob pressão atende principalmente a metais não ferrosos. O processo costuma ser usado com ligas de alumínio, zinco ou magnésio. Metais ferrosos, como aço carbono ou aço inoxidável, não são comuns na fundição sob pressão padrão, pois seus altos pontos de fusão danificam facilmente as matrizes e reduzem a vida útil das ferramentas.
Isso limita as opções de projeto. Se a peça exigir a resistência, a resistência ao desgaste ou a resistência térmica do aço, talvez seja necessário usar outro processo, como fundição por cera perdida ou forjamento.
Resumo de adequação
Em vez de repetir indicadores técnicos específicos, a decisão de usar fundição sob pressão deve se basear na combinação de três fatores: escalabilidade do volume, maturidade do projeto e aplicação do material.
Ajuste o processo ao orçamento, aos requisitos de material e ao volume de produção previsto. Quando esses fatores se alinham, a fundição sob pressão oferece uma solução prática, eficiente e econômica que poucos outros processos conseguem igualar em escala.
Pronto para otimizar seu próximo projeto de fabricação? Se você precisa de ferramental rápido para protótipos ou de produção contínua em alto volume, os especialistas da Moldie estão prontos para ajudar. Entre em contato conosco hoje mesmo e vamos transformar sua ideia em realidade!







