
Escolher entre fundição sob pressão e forjamento define a resistência, o custo e o desempenho de uma peça metálica. Cada processo conforma o metal de uma maneira diferente, e isso afeta tudo, da estrutura interna aos detalhes da superfície. Uma comparação clara entre os dois métodos de fabricação ajuda a selecionar o processo certo e tomar decisões de projeto melhores, resultando em produtos mais confiáveis.
Diferenças fundamentais entre fundição sob pressão e forjamento
A fundição sob pressão e o forjamento conformam o metal de maneiras muito diferentes. Um processo usa metal fundido em um molde; o outro remodela metal sólido aplicando força. Essas diferenças entre forjamento e fundição afetam a resistência, os limites de projeto, o custo e as aplicações mais comuns.
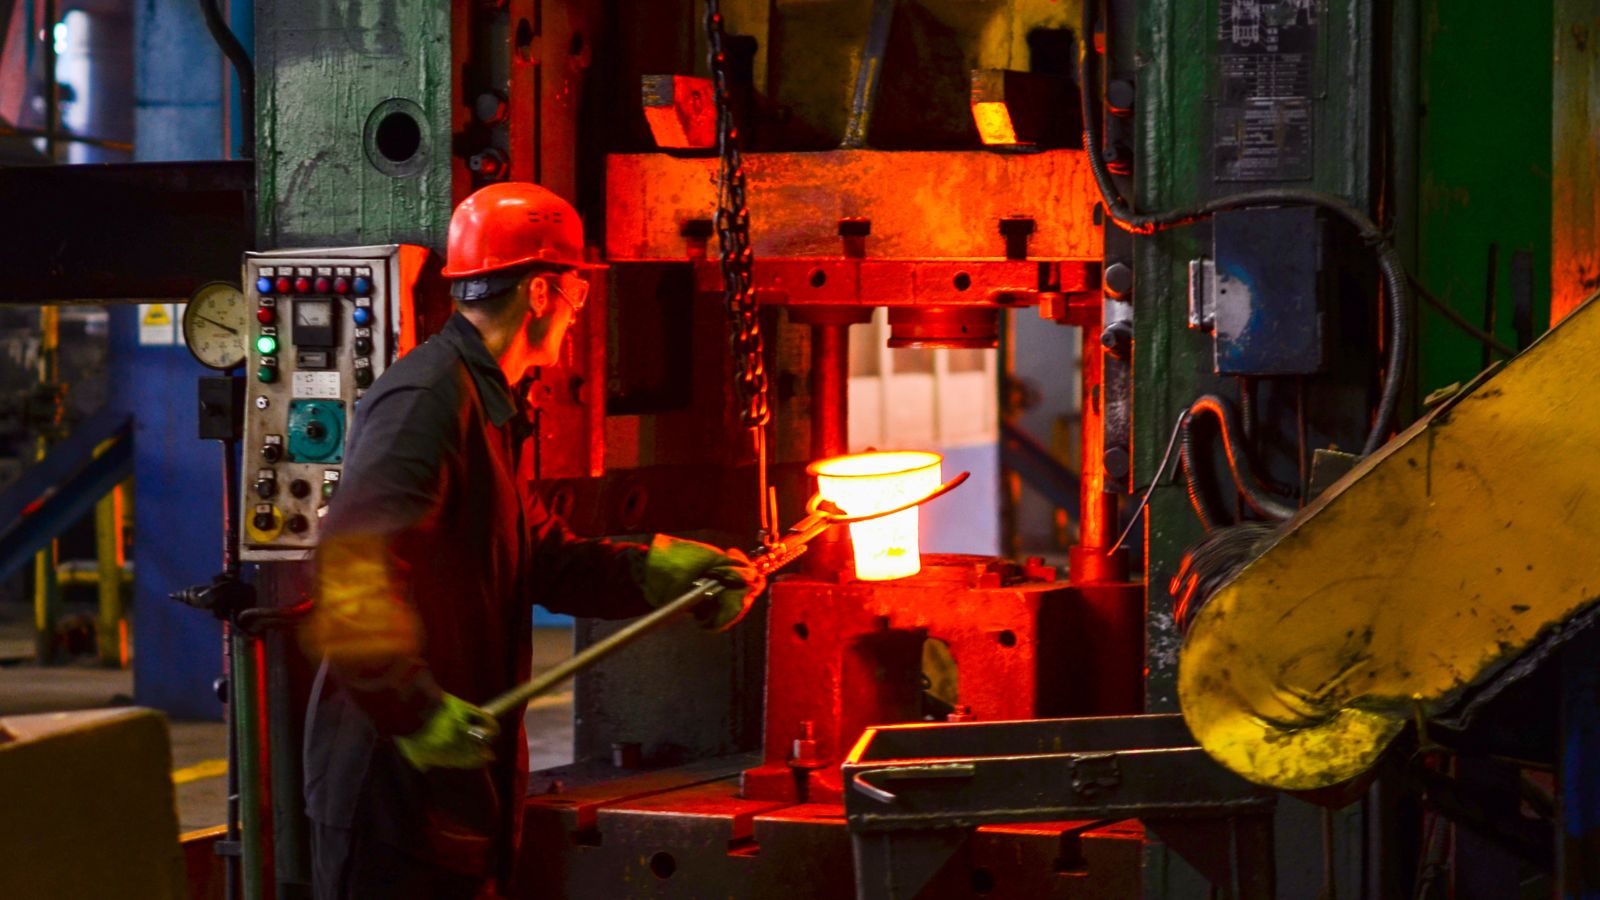
Estado do material: metal fundido vs. metal sólido
A fundição sob pressão é um processo de fundição de metais. O metal fundido é injetado sob alta pressão em uma matriz de aço temperado. O metal líquido preenche a cavidade, esfria e se solidifica no formato final.
Já o forjamento é um processo de conformação de metais por forjamento. Ele dá forma ao metal sólido por meio da força de compressão aplicada por martelos ou prensas. O metal não derrete; o aquecimento apenas o amolece o suficiente para que possa se deformar sem se romper.
Aplicações típicas de cada método
Os fabricantes escolhem a fundição sob pressão quando precisam produzir grandes volumes de peças com geometrias complexas. O processo é adequado para componentes de alumínio, zinco e magnésio.
Entre as aplicações comuns da fundição sob pressão estão:
- Carcaças e suportes automotivos
- Carcaças de caixas de engrenagens e motores
- Dissipadores de calor e gabinetes eletrônicos
- Estruturas de produtos de consumo
Essas peças costumam exigir tolerâncias estreitas e acabamento superficial liso, com o mínimo de usinagem.
O forjamento é escolhido quando a resistência mecânica e a durabilidade são prioritárias. Componentes forjados suportam cargas elevadas e esforços repetidos.
As aplicações típicas do forjamento incluem:
- Virabrequins e bielas de motores
- Engrenagens e eixos
- Ferramentas manuais e ferragens
- Peças estruturais aeroespaciais
Nesses casos, o processo de forjamento proporciona a integridade estrutural necessária para condições de serviço exigentes.
Integridade estrutural e propriedades mecânicas
Peças forjadas costumam apresentar estrutura granular melhor, maior resistência à tração, limite de escoamento e tenacidade do que peças fundidas sob pressão feitas com a mesma liga. Além disso, a força de compressão também reduz vazios internos e limita defeitos de grandes dimensões.
Na fundição sob pressão, as peças são formadas pela injeção de metal fundido em um molde de aço sob pressão. O processo oferece boa precisão dimensional e acabamento superficial uniforme. No entanto, o preenchimento rápido pode aprisionar ar e gerar porosidade interna.
Essa porosidade pode prejudicar as propriedades mecânicas e reduzir a resistência máxima à tração. Embora controles modernos e sistemas a vácuo possam reduzir significativamente os defeitos de fundição, peças fundidas sob pressão geralmente não alcançam os níveis máximos de resistência e tenacidade de componentes forjados.
Precisão, acabamento superficial e complexidade do projeto
A fundição sob pressão e o forjamento diferem na precisão dimensional, na lisura da superfície e na liberdade de projeto que oferecem. Esses fatores afetam o tempo de usinagem, o custo do ferramental e o desempenho da peça.
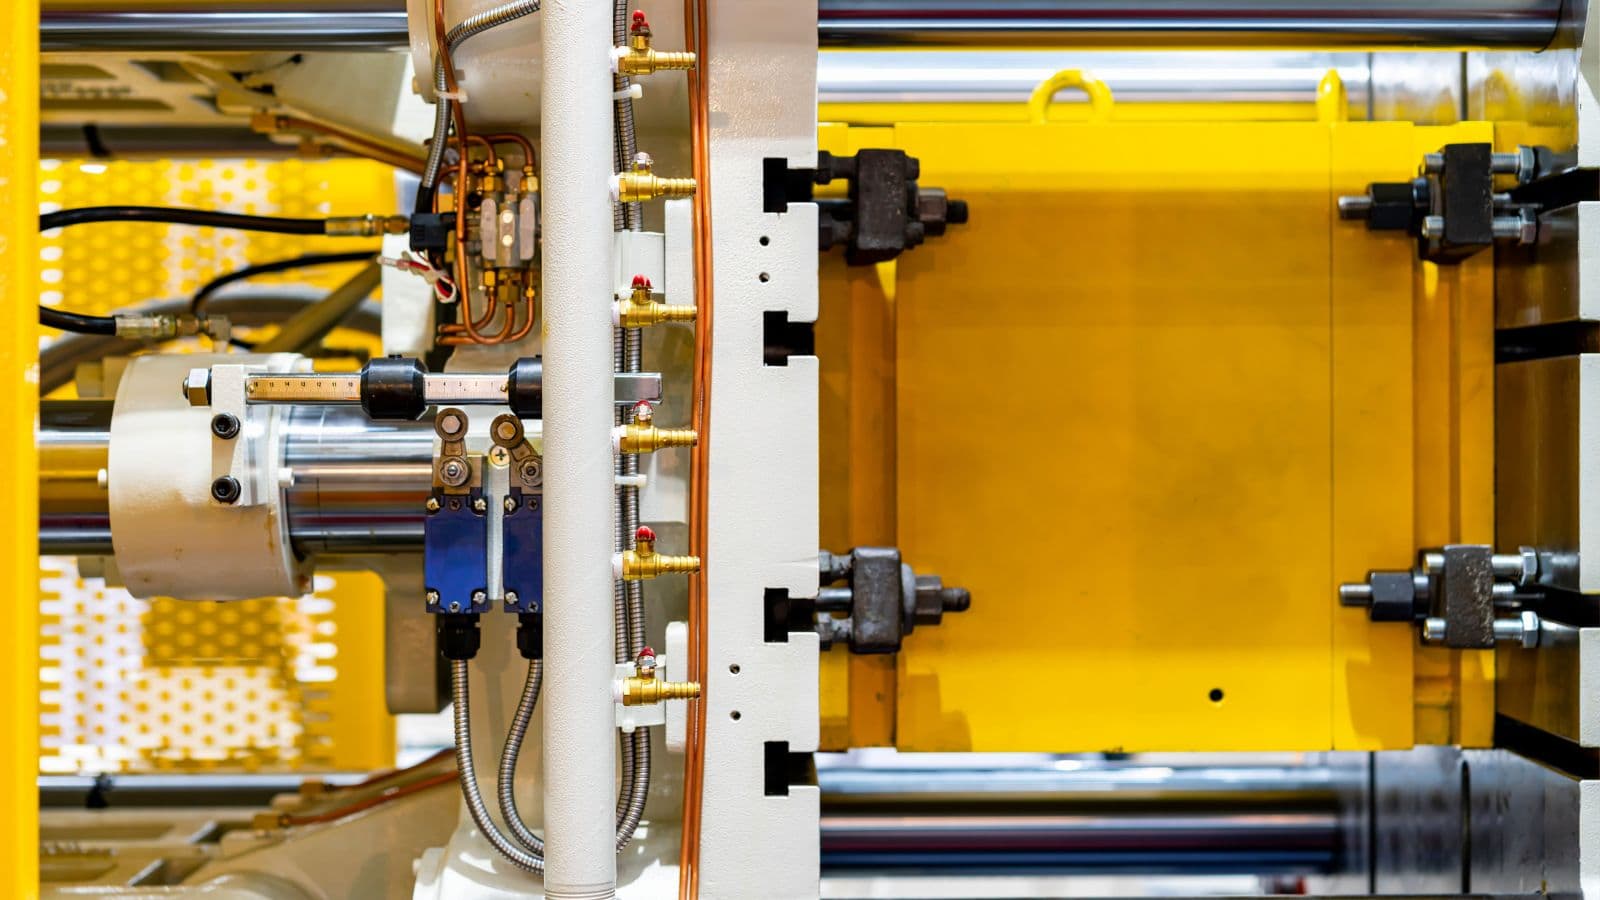
Consistência dimensional
O mecanismo automatizado da fundição sob pressão e o projeto rígido da matriz favorecem uma alta precisão dimensional em lotes de grande volume. Os fabricantes costumam usar esse processo em peças pequenas e médias que exigem medidas repetíveis. Depois que a matriz é ajustada e calibrada, ela pode produzir milhares de peças com dimensões semelhantes.
O forjamento em matriz fechada também pode oferecer boa consistência dimensional, especialmente em peças próximas ao formato final. No entanto, o fluxo do metal e o desgaste da matriz podem causar pequenas variações; por isso, os fabricantes frequentemente acrescentam etapas de usinagem para atingir as tolerâncias finais.
Em muitos casos, o forjamento exige mais pós-processamento do que a fundição sob pressão para alcançar dimensões exatas, sobretudo em peças complexas.
Qualidade do acabamento superficial
A fundição sob pressão frequentemente produz uma superfície lisa diretamente do molde. Como o metal fundido preenche sob pressão os detalhes finos da cavidade da matriz, é possível obter arestas definidas e superfícies uniformes.
Esse acabamento liso reduz a necessidade de usinagem pesada. Ainda pode ser necessário remover rebarbas, fazer furos ou aplicar revestimentos, mas muitas vezes não é preciso remover grandes quantidades de material. Isso reduz o tempo de acabamento em muitas aplicações de fundição.
Em contrapartida, o forjamento forma peças por aplicação de força, e não pelo fluxo do metal. Por isso, o processo pode deixar carepa, marcas da matriz ou pequenas irregularidades na superfície. Como resultado, peças forjadas frequentemente precisam de usinagem, retificação ou jateamento para melhorar a aparência e atender aos requisitos superficiais.
O forjamento pode melhorar a densidade do material e a estrutura interna, mas raramente reproduz os detalhes superficiais obtidos na fundição sob pressão de alta pressão.
Geometrias complexas e características internas
A fundição sob pressão se destaca na produção de formas complexas. Os engenheiros podem integrar paredes finas, nervuras, ressaltos e detalhes externos em uma única peça. O processo também permite certas características internas, como canais ou cavidades, quando a matriz inclui machos ou gavetas.
O forjamento funciona melhor com formas externas mais simples. Embora o forjamento em matriz fechada possa produzir detalhes moderados, o metal sólido resiste ao preenchimento de seções muito finas ou cavidades internas profundas.
Se o projeto exigir passagens internas complexas ou detalhes definidos, os fabricantes geralmente escolhem a fundição sob pressão. Se exigir alta resistência com geometria mais simples, geralmente escolhem o forjamento.
Considerações sobre volume de produção, custo e eficiência
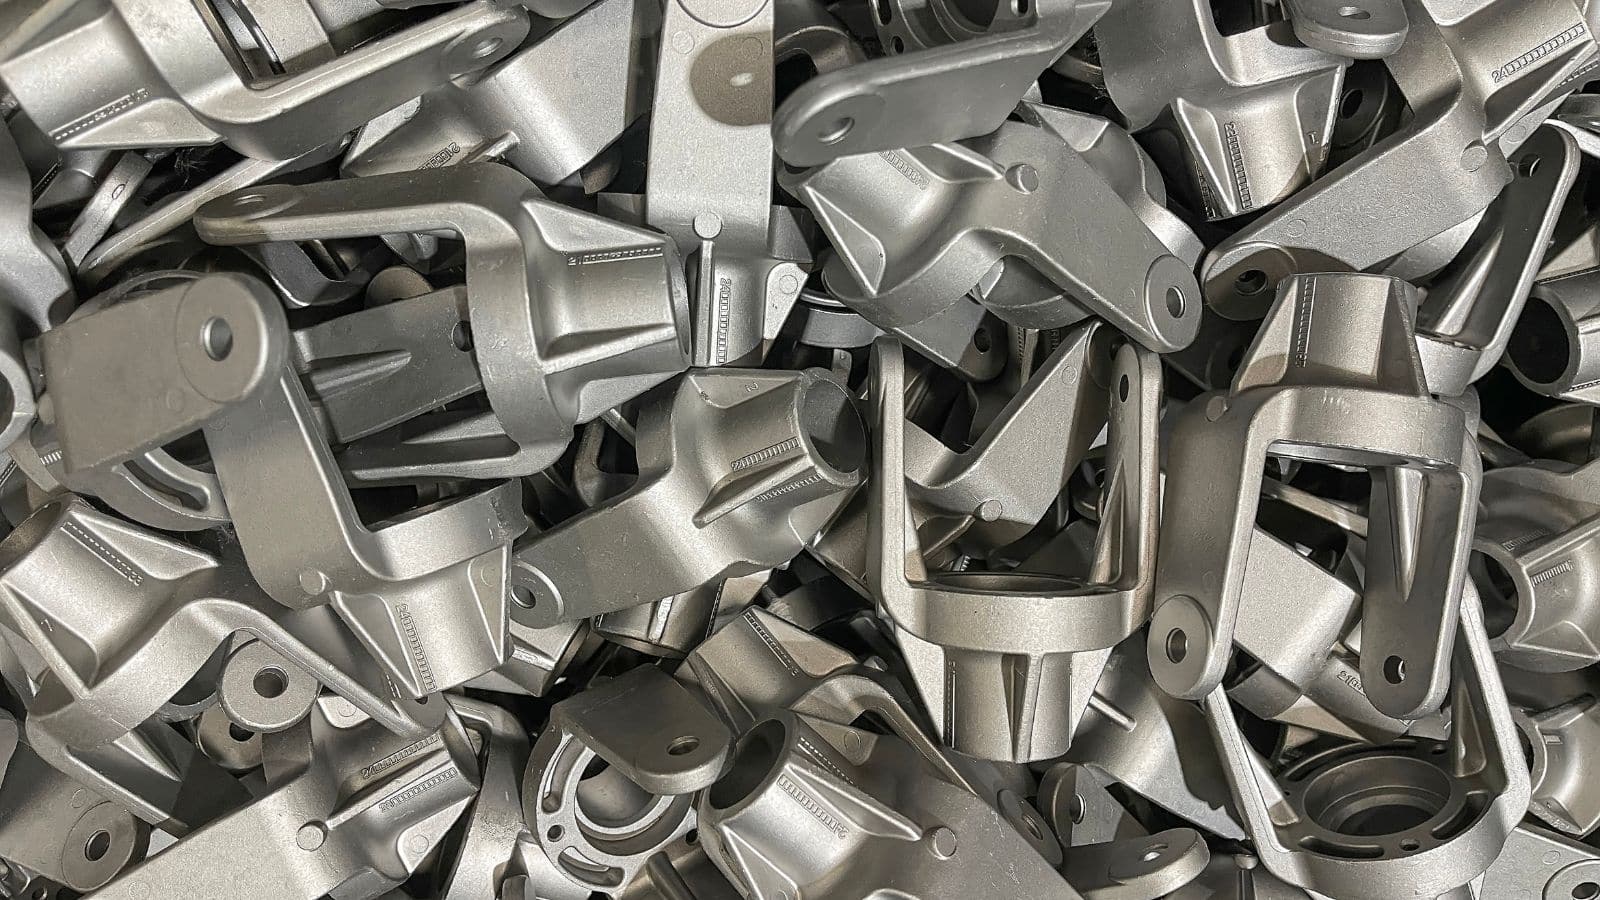
O volume de produção é o principal fator que determina o custo do ferramental, o custo por peça e a eficiência econômica no longo prazo da fabricação industrial.
Tanto a fundição sob pressão quanto o forjamento exigem investimentos iniciais consideráveis em ferramental, que aumentam conforme a complexidade da peça; por isso, ambos são pouco viáveis para pequenos volumes. Uma vez justificado o investimento inicial, porém, os dois processos oferecem excelente consistência e podem ser ampliados com eficiência por meio da automação.
A fundição sob pressão alcança ciclos mais rápidos, o que a torna muito eficiente para a produção acelerada de componentes menores e dimensionalmente estáveis. Já os componentes forjados frequentemente exigem usinagem ou rebarbação secundária, o que pode afetar a velocidade geral e o tempo de processamento.
A dinâmica financeira muda de forma previsível à medida que os lotes aumentam:
- Baixo volume: os dois processos apresentam alto custo por unidade devido às despesas elevadas com ferramental, ainda não amortizadas.
- Volume médio: o custo por peça cai significativamente à medida que o investimento inicial em ferramental é distribuído de forma eficiente por lotes maiores.
- Alto volume: ambos os métodos atingem a máxima eficiência econômica. A fundição sob pressão aproveita ciclos rápidos que reduzem a necessidade de mão de obra, enquanto o forjamento proporciona economia ao longo da vida útil ao produzir peças muito duráveis, reduzindo futuras reclamações de garantia.
Forjamento vs. fundição: critérios de seleção
Os engenheiros escolhem entre esses processos de conformação de metais avaliando as cargas previstas, os limites dos materiais, a geometria da peça e o custo total. Cada fator afeta diretamente a resistência, a durabilidade, o custo do ferramental e a velocidade de produção.
- Etapa 1: avalie as exigências mecânicas: escolha o forjamento para peças sujeitas a altas tensões e críticas para a segurança (por exemplo, componentes aeroespaciais e bielas), pois a compressão do metal sólido proporciona maior resistência à tração e durabilidade. Opte pela fundição sob pressão se uma resistência moderada for suficiente, já que o resfriamento rápido do metal fundido pode gerar poros microscópicos que reduzem a resistência.
- Etapa 2: avalie a complexidade do projeto: escolha a fundição sob pressão para projetos muito complexos que exijam paredes finas, cavidades internas ou características precisas em uma única etapa de produção. Use o forjamento para formas mais simples e robustas, lembrando que o metal sólido não consegue fluir por moldes complexos sem operações secundárias extensas de conformação.
- Etapa 3: analise a economia da produção: ambos os métodos exigem custos iniciais significativos com ferramental e precisam de volumes altos para justificar o investimento. A fundição sob pressão compensa o custo elevado da matriz ao produzir peças próximas ao formato final em ciclos extremamente rápidos. Em geral, o forjamento exige usinagem CNC adicional e dispendiosa para atingir tolerâncias finais estreitas.
Resumo
Ao decidir entre fundição sob pressão e forjamento, escolha sempre o processo mais adequado à sua peça específica.
Escolha a fundição sob pressão se precisar de formas complexas, tolerâncias estreitas e superfícies lisas em grandes volumes de produção, e se a aplicação admitir propriedades mecânicas moderadas.
Escolha o forjamento se a peça tiver de suportar cargas elevadas, esforços repetidos ou condições críticas para a segurança, e se você estiver disposto a investir em usinagem adicional para alcançar as dimensões finais.
Ambos exigem investimentos iniciais significativos em ferramental, o que os torna viáveis sobretudo para produção em grande volume. Deixe a função da peça orientar a escolha: geometrias complexas e foco estético favorecem a fundição sob pressão; resistência e função estrutural favorecem o forjamento.







