
Výber medzi tlakovým liatím a kovaním ovplyvňuje pevnosť, cenu a výkonnosť kovového dielu. Každý proces tvaruje kov iným spôsobom a tento rozdiel ovplyvňuje všetko od vnútornej štruktúry až po povrchové detaily. Jasné porovnanie týchto výrobných metód vám pomôže zvoliť vhodný postup a prijímať lepšie konštrukčné rozhodnutia pre spoľahlivejšie výrobky.
Základné rozdiely medzi tlakovým liatím a kovaním
Tlakové liatie a kovanie tvarujú kov veľmi odlišným spôsobom. Pri jednom sa používa roztavený kov vo forme, pri druhom sa pevný kov pretvára pôsobením sily. Tieto rozdiely ovplyvňujú pevnosť, konštrukčné možnosti, náklady aj typické použitie.
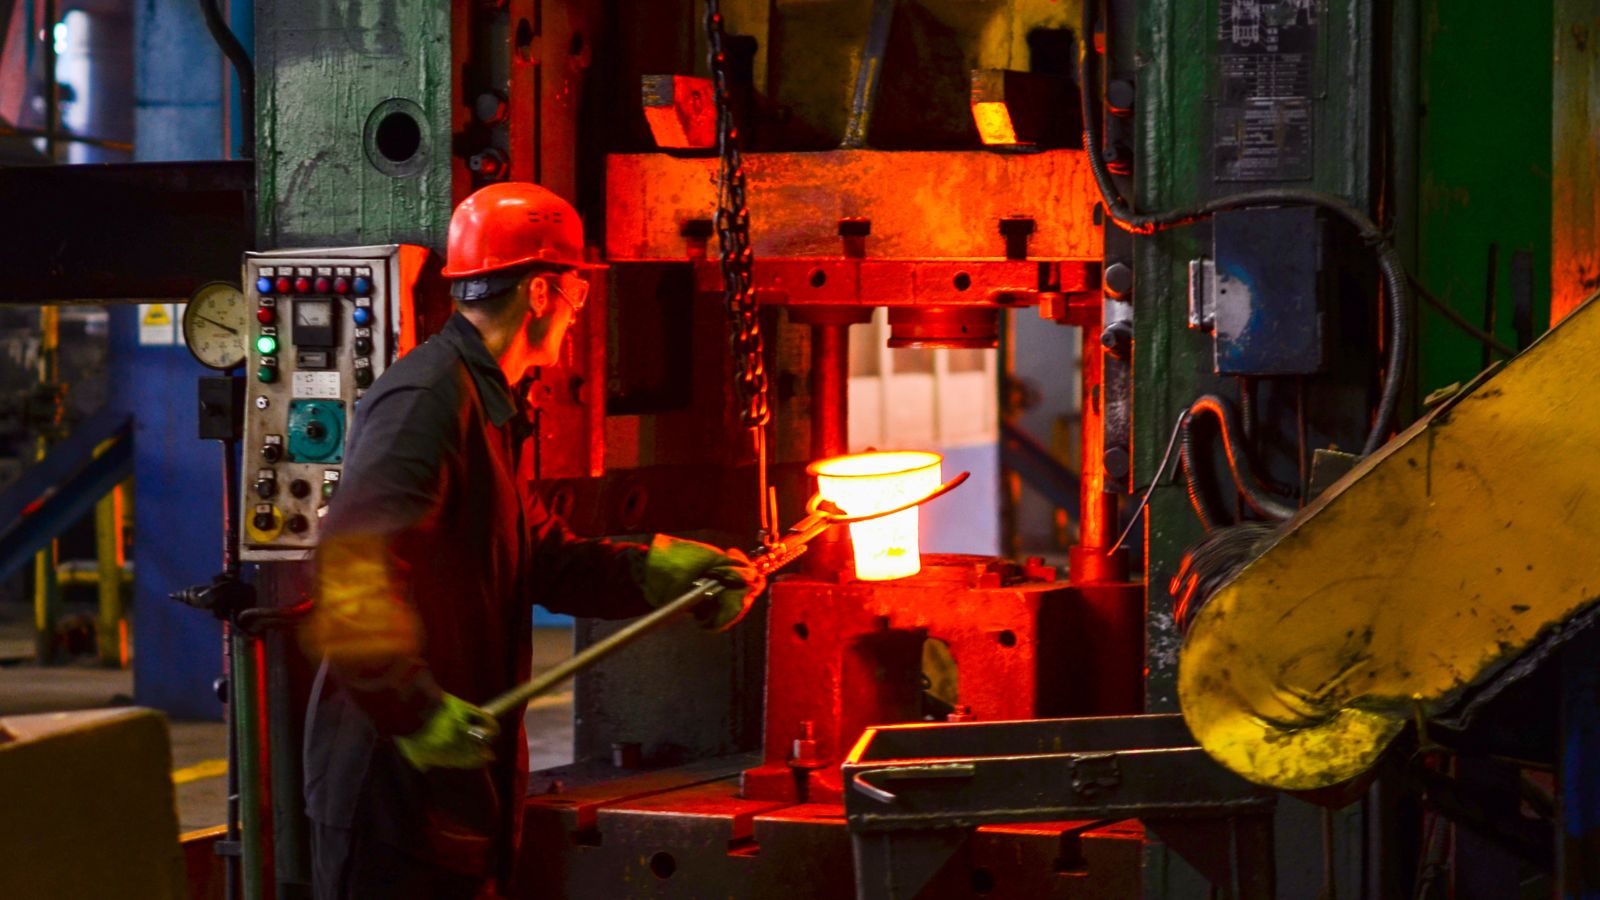
Stav materiálu: roztavený alebo pevný kov
Tlakové liatie je proces odlievania kovov. Roztavený kov sa pod vysokým tlakom vstrekuje do kalenej oceľovej formy. Tekutý kov vyplní dutinu, ochladí sa a stuhne do konečného tvaru.
Kovanie je naopak proces tvárnenia kovu. Pevný kov sa tvaruje tlakovou silou kladív alebo lisov. Kov sa neroztaví; teplo ho iba zmäkčí natoľko, aby sa dal deformovať bez porušenia.
Typické použitie jednotlivých metód
Výrobcovia volia tlakové liatie, keď potrebujú veľký objem výroby a zložité tvary. Je vhodné na hliníkové, zinkové a horčíkové diely.
Medzi bežné aplikácie tlakového liatia patria:
- Automobilové kryty a konzoly
- Kryty prevodoviek a motorov
- Chladiče a elektronické kryty
- Rámy spotrebných výrobkov
Tieto diely často vyžadujú úzke tolerancie a hladký povrch s minimálnym obrábaním.
Kovanie sa volí vtedy, keď sú najdôležitejšie mechanická pevnosť a životnosť. Kované komponenty zvládajú veľké zaťaženie a opakované namáhanie.
Medzi typické aplikácie kovania patria:
- Kľukové hriadele a ojnice motorov
- Ozubené kolesá a hriadele
- Ručné náradie a kovanie
- Konštrukčné diely pre letectvo a kozmonautiku
V týchto prípadoch poskytuje kovanie konštrukčnú celistvosť potrebnú pri náročných prevádzkových podmienkach.
Konštrukčná celistvosť a mechanické vlastnosti
Kované diely často dosahujú lepšiu štruktúru zŕn, vyššiu pevnosť v ťahu, medzu klzu a húževnatosť než tlakovo liate diely z rovnakej zliatiny. Tlaková sila zároveň znižuje počet vnútorných dutín a obmedzuje veľké chyby.
Pri tlakovom liatí sa kov vstrekuje pod tlakom do oceľovej formy. Výsledkom je dobrá rozmerová presnosť a konzistentná kvalita povrchu. Rýchle plnenie však môže zachytiť vzduch a spôsobiť vnútornú pórovitosť.
Pórovitosť môže zhoršiť mechanické vlastnosti a znížiť medznú pevnosť v ťahu. Moderné riadenie procesu a vákuové systémy môžu výrazne obmedziť chyby odliatkov, tlakovo liate diely však zvyčajne nedosahujú maximálnu pevnosť a húževnatosť kovaných komponentov.
Presnosť, kvalita povrchu a zložitosť konštrukcie
Tlakové liatie a kovanie sa líšia dosahovanou rozmerovou presnosťou, hladkosťou povrchu aj konštrukčnou voľnosťou. Tieto faktory ovplyvňujú čas obrábania, náklady na nástroje a vlastnosti dielu.
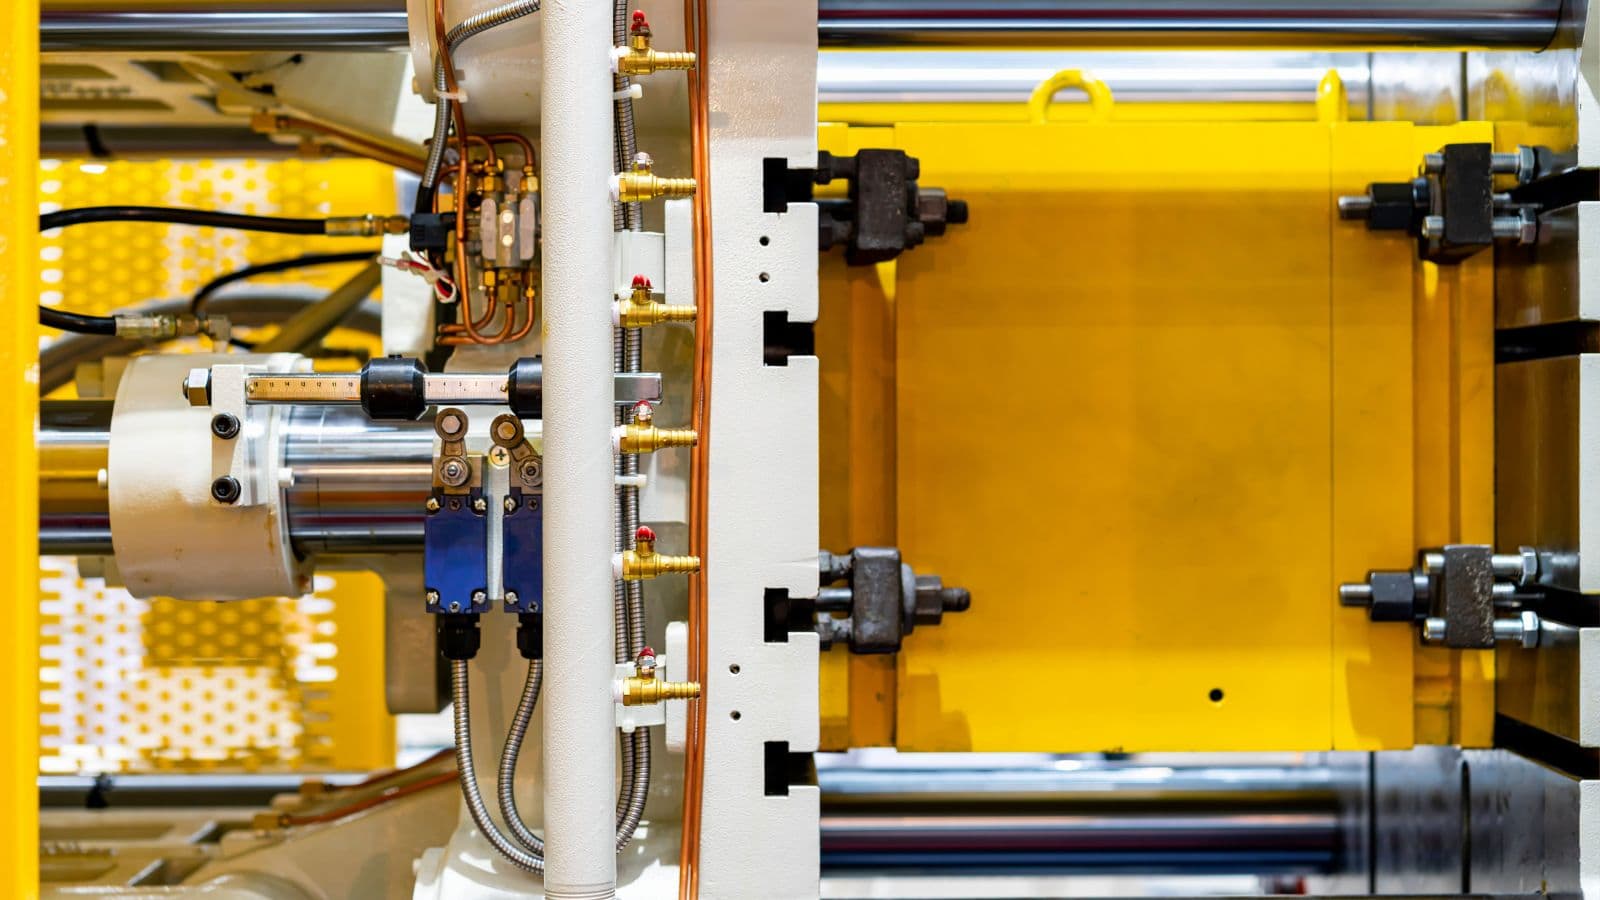
Rozmerová stálosť
automatizovaný mechanizmus tlakového liatia a pevná konštrukcia formy umožňujú dosahovať úzke tolerancie pri veľkosériovej výrobe. Tlakové liatie sa často používa na malé až stredne veľké diely s požiadavkou na opakovateľné rozmery. Po nastavení a vyladení formy možno vyrábať tisíce dielov s podobnými rozmermi.
Uzavreté kovanie môže dosahovať dobrú rozmerovú stálosť, najmä pri výrobe tvarov blízkych konečnému tvaru. Prúdenie kovu a opotrebovanie formy však môžu spôsobiť malé odchýlky, preto výrobcovia často pridávajú obrábacie operácie na dosiahnutie konečných tolerancií.
V mnohých prípadoch si kovanie vyžaduje viac dodatočného spracovania než tlakové liatie, najmä pri zložitých dieloch.
Kvalita povrchu
Tlakové liatie často poskytuje hladký povrch priamo z formy. Roztavený kov pod tlakom vyplní jemné detaily dutiny, čím vznikajú ostré hrany a čisté povrchy.
Tento hladký povrch znižuje potrebu náročného obrábania. Výrobcovia môžu ešte odstrániť deliace otrepy, vyvŕtať otvory alebo naniesť povrchovú úpravu, často sa však vyhnú veľkému úberu materiálu. Pri mnohých odliatkoch sa tým skracuje čas dokončovania.
Kovanie naopak tvaruje kov silou, nie prúdením, preto môže na povrchu zanechať okuje, stopy formy alebo drobné nerovnosti. Kované diely preto často vyžadujú obrábanie, brúsenie alebo otryskávanie, aby mali lepší vzhľad a spĺňali požiadavky na povrch.
Kovanie môže zlepšiť hustotu materiálu a vnútornú štruktúru, zriedka však dosahuje detail povrchu odliatku vytvoreného vysokotlakovým liatím.
Zložité geometrie a vnútorné prvky
Tlakové liatie vyniká pri výrobe zložitých tvarov. Konštruktéri môžu do jedného dielu začleniť tenké steny, rebrá, nálitky a detailné vonkajšie povrchy. Pri použití jadier alebo posúvačov možno vytvárať aj niektoré vnútorné prvky, napríklad kanály či dutiny.
Kovanie je najvhodnejšie pre jednoduchšie vonkajšie tvary. Uzavreté kovanie síce dokáže vytvárať stredne zložité detaily, no pevný kov sa ťažko dostáva do veľmi tenkých častí alebo hlbokých vnútorných dutín.
Pri zložitých vnútorných kanáloch alebo ostrých detailoch výrobcovia často volia tlakové liatie. Ak je dôležitá vysoká pevnosť a jednoduchší tvar, častejšie volia kovanie.
Objem výroby, náklady a efektivita
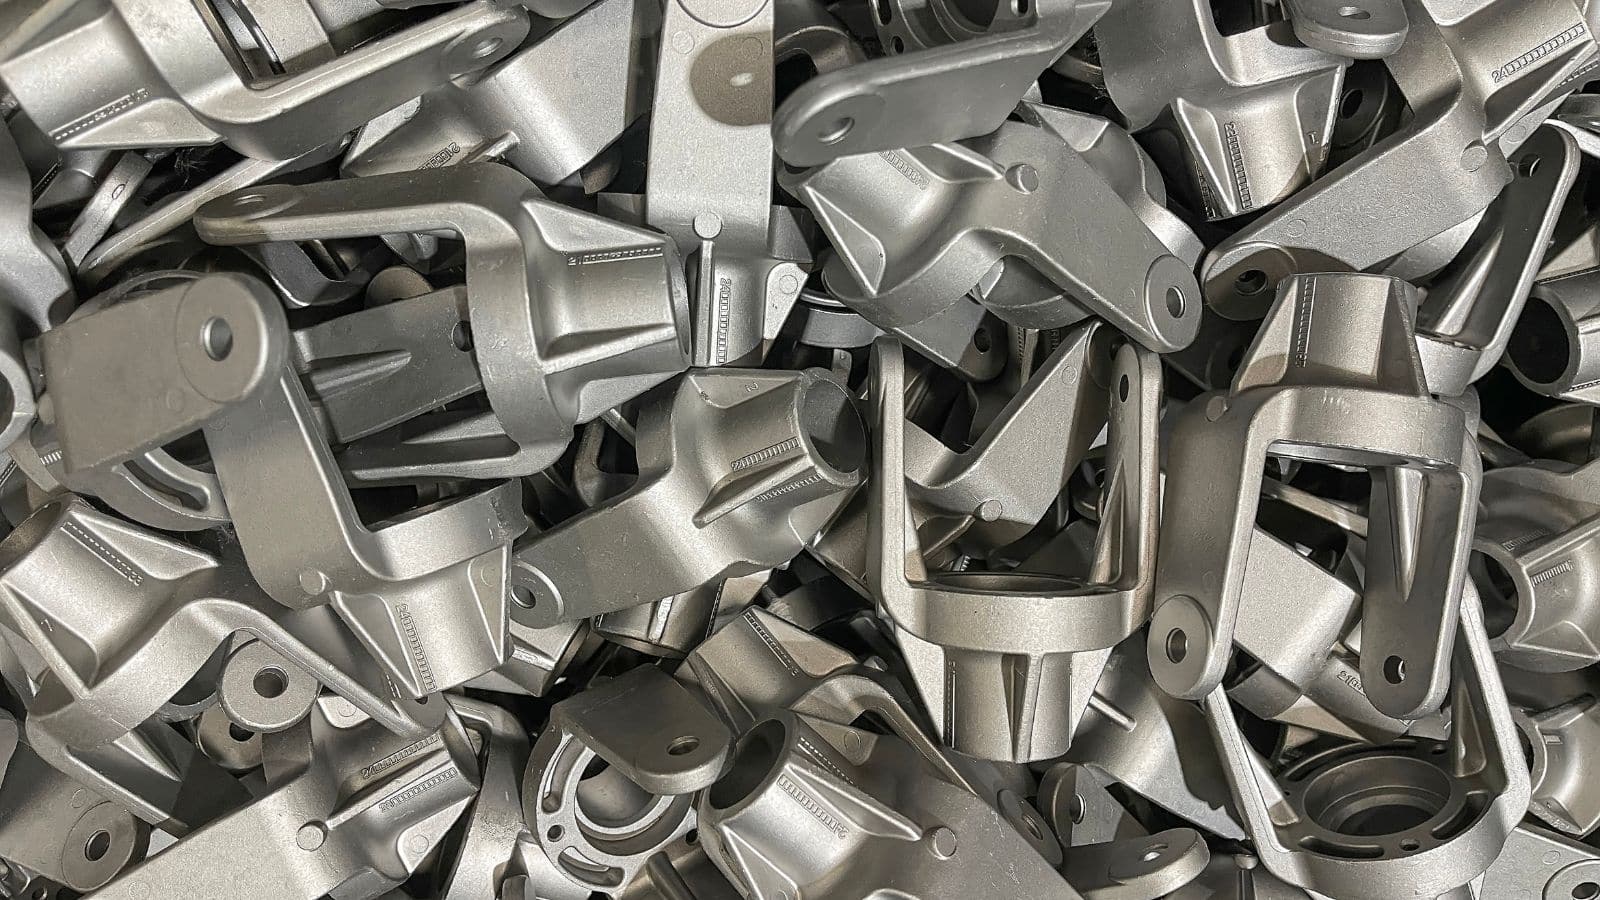
Objem výroby je hlavným faktorom, ktorý určuje náklady na nástroje, náklady na jeden diel a dlhodobú nákladovú efektivitu pri priemyselnej výrobe.
Tlakové liatie aj kovanie si vyžadujú značné počiatočné investície do nástrojov, ktoré rastú so zložitosťou dielu, preto sú pri malých sériách väčšinou nepraktické. Keď sa však počiatočná investícia oplatí, oba výrobné procesy poskytujú výnimočnú konzistentnosť a vďaka automatizácii sa efektívne škálujú.
Tlakové liatie dosahuje kratšie cykly, preto je veľmi účinné pri rýchlej výrobe menších dielov so stabilnými rozmermi. Kované diely naopak často vyžadujú následné obrábanie alebo orezávanie, čo môže predĺžiť celkový čas výroby a spracovania.
Ekonomika výroby sa s rastúcou veľkosťou dávky predvídateľne mení:
- Malý objem: Pri oboch procesoch sú jednotkové náklady vysoké, pretože veľké náklady na nástroje sa rozpočítavajú na malý počet dielov.
- Stredný objem: Náklady na diel výrazne klesajú, keď sa počiatočná investícia do nástrojov efektívne rozloží na väčšie výrobné dávky.
- Veľký objem: Oba postupy dosahujú maximálnu ekonomickú efektivitu. Tlakové liatie využíva rýchle cykly s nízkou potrebou práce, zatiaľ čo kovanie prináša dlhodobé úspory tým, že vyrába veľmi odolné diely a znižuje budúce náklady na záručné opravy.
Kovanie alebo odlievanie: kritériá výberu
Pri výbere medzi týmito postupmi obrábania kovov inžinieri zvažujú požadované zaťaženie, materiálové obmedzenia, geometriu dielu a celkové náklady. Každý faktor priamo ovplyvňuje pevnosť, životnosť, náklady na nástroje aj rýchlosť výroby.
- Krok 1: Posúďte mechanické požiadavky: Pre diely vystavené vysokému namáhaniu a dôležité z hľadiska bezpečnosti (napríklad letecké komponenty alebo ojnice) zvoľte kovanie, pretože stláčaním pevného kovu sa dosahuje vyššia pevnosť v ťahu a životnosť. Tlakové liatie zvoľte, ak postačuje stredná pevnosť; rýchle chladenie pri tomto procese môže vytvoriť mikroskopické póry, ktoré pevnosť znižujú.
- Krok 2: Zhodnoťte zložitosť konštrukcie: Tlakové liatie vyberte pre veľmi zložité konštrukcie vyžadujúce tenké steny, vnútorné dutiny alebo presné prvky vytvorené v jednom výrobnom cykle. Kovanie použite pre jednoduchšie a masívnejšie tvary; pamätajte, že pevný kov bez rozsiahleho dodatočného tvarovania nedokáže vyplniť zložité formy.
- Krok 3: Analyzujte ekonomiku výroby: Oba procesy si vyžadujú značné počiatočné náklady na nástroje, ktoré sa oplatia až pri vysokých objemoch výroby. Tlakové liatie kompenzuje vysoké náklady na formu výrobou takmer hotových dielov vo veľmi krátkych cykloch. Kovanie si zvyčajne vyžaduje dodatočné, nákladné CNC obrábanie na dosiahnutie konečných úzkych tolerancií.
Zhrnutie
Pri rozhodovaní medzi tlakovým liatím a kovaním vždy vyberte postup, ktorý najlepšie vyhovuje konkrétnemu dielu.
Vyberte tlakové liatie ak potrebujete zložité tvary, úzke tolerancie a hladký povrch pri veľkosériovej výrobe a vo vašej aplikácii postačujú stredné mechanické vlastnosti.
Vyberte kovanie ak musí diel odolávať veľkému zaťaženiu, opakovanému namáhaniu alebo podmienkam kritickým z hľadiska bezpečnosti a ste pripravení investovať do dodatočného obrábania na dosiahnutie konečných rozmerov.
Oba procesy si vyžadujú značné počiatočné náklady na nástroje, preto sú praktické najmä pri veľkosériovej výrobe. Rozhodnite sa podľa funkcie dielu: zložité a pohľadové diely patria k tlakovému liatiu, pevné a nosné diely ku kovaniu.







