
Alegerea dintre turnarea sub presiune și forjare influențează rezistența, costul și performanța unei piese metalice. Fiecare proces modelează metalul în alt mod, iar această diferență afectează totul, de la structura internă până la detaliile suprafeței. O comparație clară a celor două metode de fabricație vă ajută să alegeți procesul potrivit și să luați decizii de proiectare mai bune, obținând produse mai fiabile.
Diferențe fundamentale între turnarea sub presiune și forjare
Turnarea sub presiune și forjarea modelează metalul în moduri foarte diferite. Una folosește metal topit într-o matriță, iar cealaltă remodelează metalul solid prin forță. Aceste diferențe influențează rezistența, limitele de proiectare, costul și utilizările obișnuite.
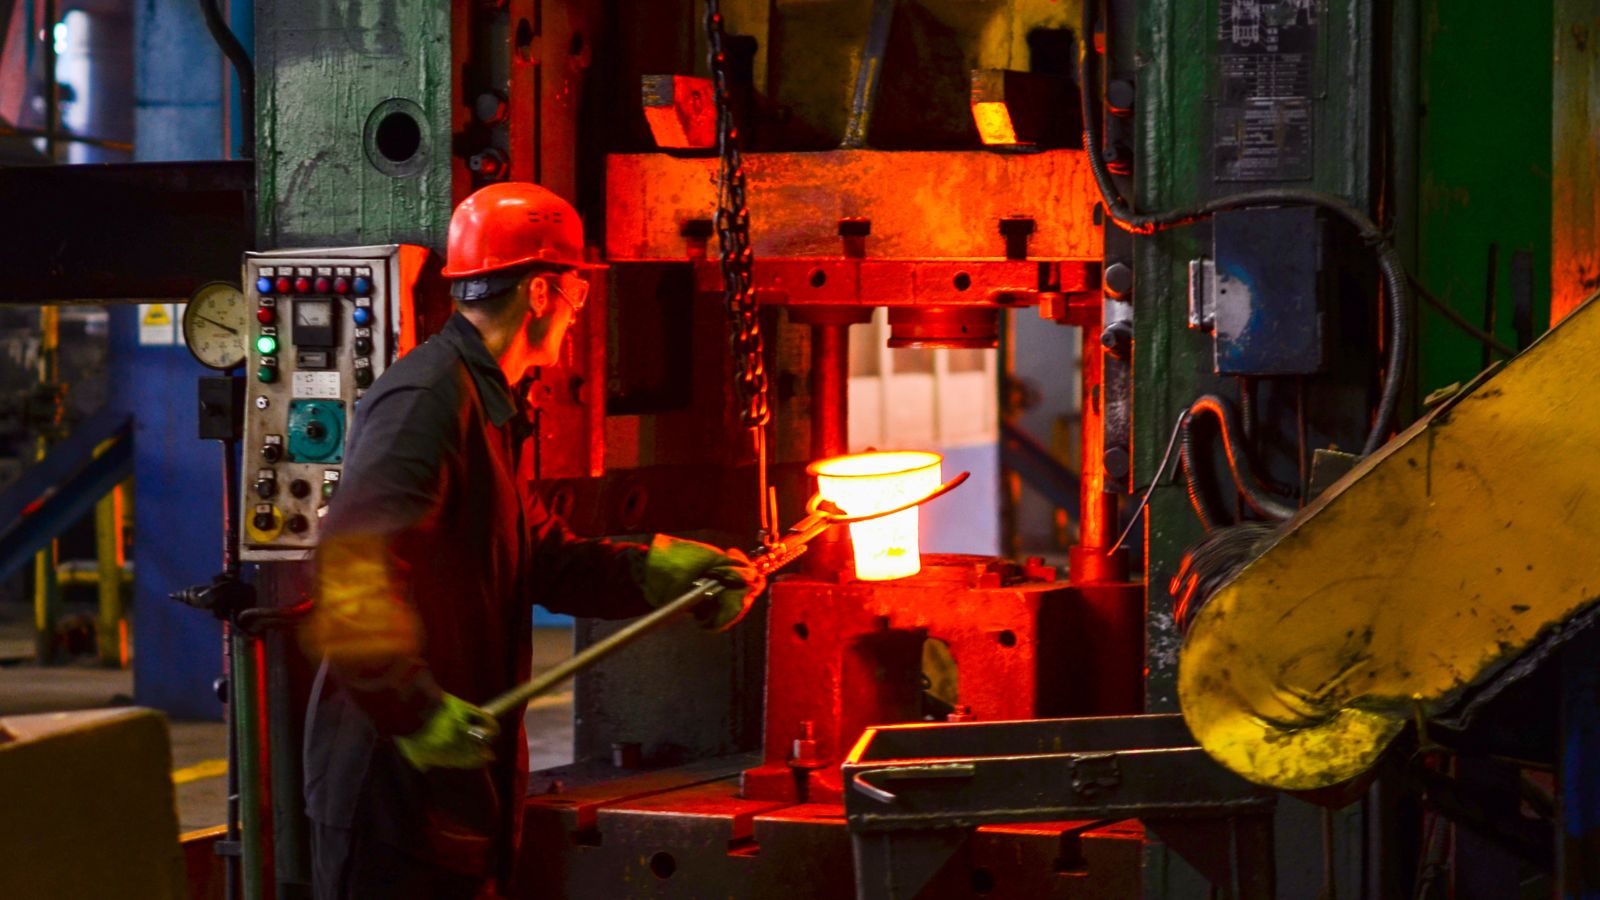
Starea materialului: metal topit versus metal solid
Turnarea sub presiune este un proces de turnare a metalelor. Metalul topit este injectat la presiune înaltă într-o matriță din oțel călit. Lichidul umple cavitatea, se răcește și se solidifică în forma finală.
În schimb, forjarea este un proces de deformare a metalului. Aceasta modelează metalul solid prin forțe de compresiune aplicate cu ciocane sau prese. Metalul nu se topește; căldura îl înmoaie suficient pentru a putea fi deformat fără să se rupă.
Aplicații tipice pentru fiecare metodă
Producătorii aleg turnarea sub presiune când au nevoie de volume mari și forme complexe. Procesul este potrivit pentru piese din aluminiu, zinc și magneziu.
Aplicațiile obișnuite ale turnării sub presiune includ:
- Carcase și suporturi auto
- Capace pentru cutii de viteze și motoare
- Radiatoare și carcase electronice
- Cadre pentru produse de consum
Aceste piese necesită adesea toleranțe stricte și finisaje netede, cu prelucrare mecanică minimă.
Forjarea este aleasă când rezistența mecanică și durabilitatea sunt prioritare. Componentele forjate suportă sarcini mari și solicitări repetate.
Aplicațiile tipice ale forjării includ:
- Arbori cotiți și biele pentru motoare
- Angrenaje și arbori
- Scule de mână și feronerie
- Piese structurale pentru industria aerospațială
În astfel de cazuri, procesul de forjare conferă integritatea structurală necesară pentru condiții de exploatare solicitante.
Integritatea structurală și proprietățile mecanice
Piesele forjate prezintă adesea o structură granulară mai bună, rezistență la tracțiune și limită de curgere mai ridicate și tenacitate superioară față de piesele turnate sub presiune din același aliaj. Forța de compresiune reduce, de asemenea, golurile interne și limitează defectele majore.
Turnarea sub presiune formează piesele prin injectarea metalului topit într-o matriță din oțel, sub presiune. Procesul oferă precizie dimensională bună și finisaj uniform al suprafeței. Totuși, umplerea rapidă poate capta aer și crea porozitate internă.
Această porozitate poate reduce proprietățile mecanice și rezistența maximă la tracțiune. Deși sistemele moderne de control și vid pot reduce semnificativ defectele de turnare, piesele turnate sub presiune nu ating de obicei nivelul maxim de rezistență și tenacitate al componentelor forjate.
Precizie, finisaj de suprafață și complexitatea proiectării
Turnarea sub presiune și forjarea diferă prin precizia dimensională, netezimea suprafeței și libertatea de proiectare. Acești factori influențează timpul de prelucrare mecanică, costul sculelor și performanța piesei.
Constanța dimensională
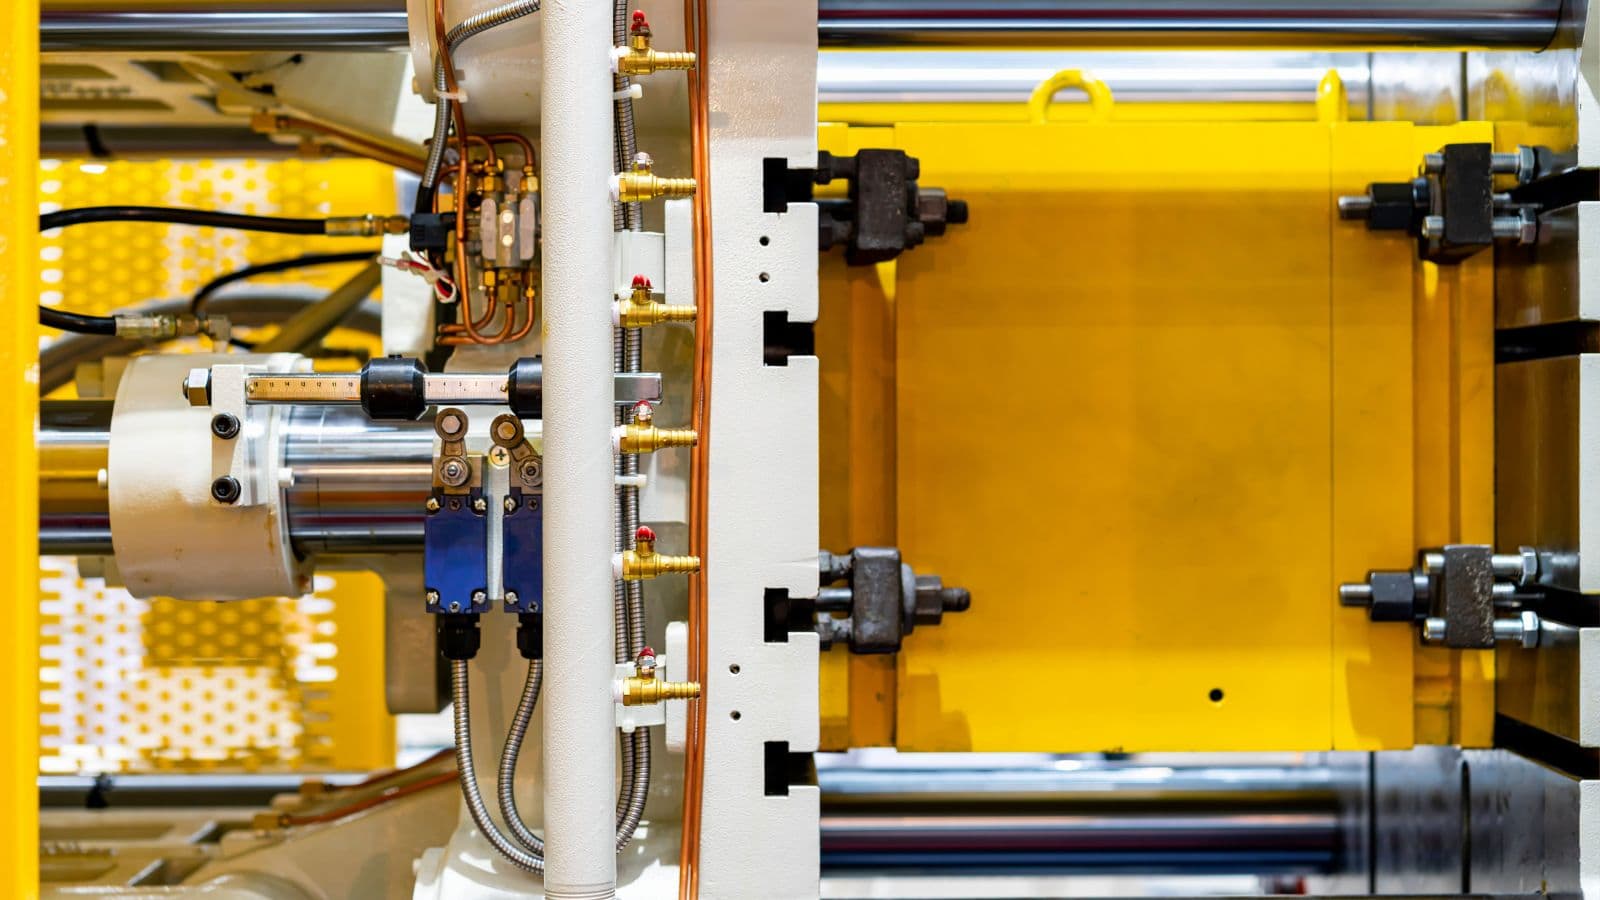
Mecanismul automatizat al turnării sub presiune și proiectarea rigidă a matriței asigură precizie dimensională ridicată în seriile de volum mare. Producătorii folosesc adesea turnarea sub presiune pentru piese mici și medii care necesită dimensiuni repetabile. După reglarea și calibrarea matriței, aceasta poate produce mii de piese cu dimensiuni similare.
În schimb, forjarea în matriță închisă poate asigura o bună constanță dimensională, în special pentru piesele cu formă aproape finală. Totuși, curgerea metalului și uzura matriței pot provoca variații ușoare, astfel că producătorii adaugă adesea etape de prelucrare pentru a respecta toleranțele finale.
În multe cazuri, forjarea necesită mai multă postprocesare decât turnarea sub presiune pentru obținerea dimensiunilor exacte, mai ales la piesele complexe.
Calitatea finisajului suprafeței
Turnarea sub presiune oferă adesea o suprafață netedă direct după scoaterea din matriță. Metalul topit umple sub presiune detaliile fine ale cavității, ceea ce permite muchii bine definite și suprafețe curate.
Acest finisaj neted reduce necesitatea prelucrărilor mecanice ample. Producătorii pot debavura, găuri sau aplica acoperiri, dar evită adesea îndepărtarea unei cantități mari de material. Astfel se reduce timpul de finisare pentru numeroase aplicații de turnare.
În schimb, forjarea formează piesele prin forță, nu prin curgerea metalului, astfel că suprafața poate prezenta țunder, urme de matriță sau mici neregularități. Prin urmare, piesele forjate necesită adesea prelucrare mecanică, rectificare sau sablare pentru îmbunătățirea aspectului și respectarea cerințelor de suprafață.
Forjarea poate îmbunătăți densitatea materialului și structura internă, dar rareori reproduce detaliile suprafeței obținute prin turnarea sub presiune la înaltă presiune.
Geometrii complexe și caracteristici interne
Turnarea sub presiune permite realizarea unor forme foarte complexe. Inginerii pot integra într-o singură piesă pereți subțiri, nervuri, bosaje și suprafețe exterioare detaliate. Procesul permite și anumite caracteristici interne, precum canale sau cavități, dacă matrița include miezuri sau glisiere.
Forjarea este potrivită mai ales pentru forme exterioare mai simple. Deși forjarea în matriță închisă poate crea detalii moderate, metalul solid rezistă la deformarea în secțiuni foarte subțiri sau cavități interne adânci.
Dacă proiectarea necesită pasaje interne complicate sau detalii fine, producătorii aleg adesea turnarea sub presiune. Dacă este necesară rezistență ridicată și geometria este mai simplă, aleg de obicei forjarea.
Volumul producției, costul și eficiența
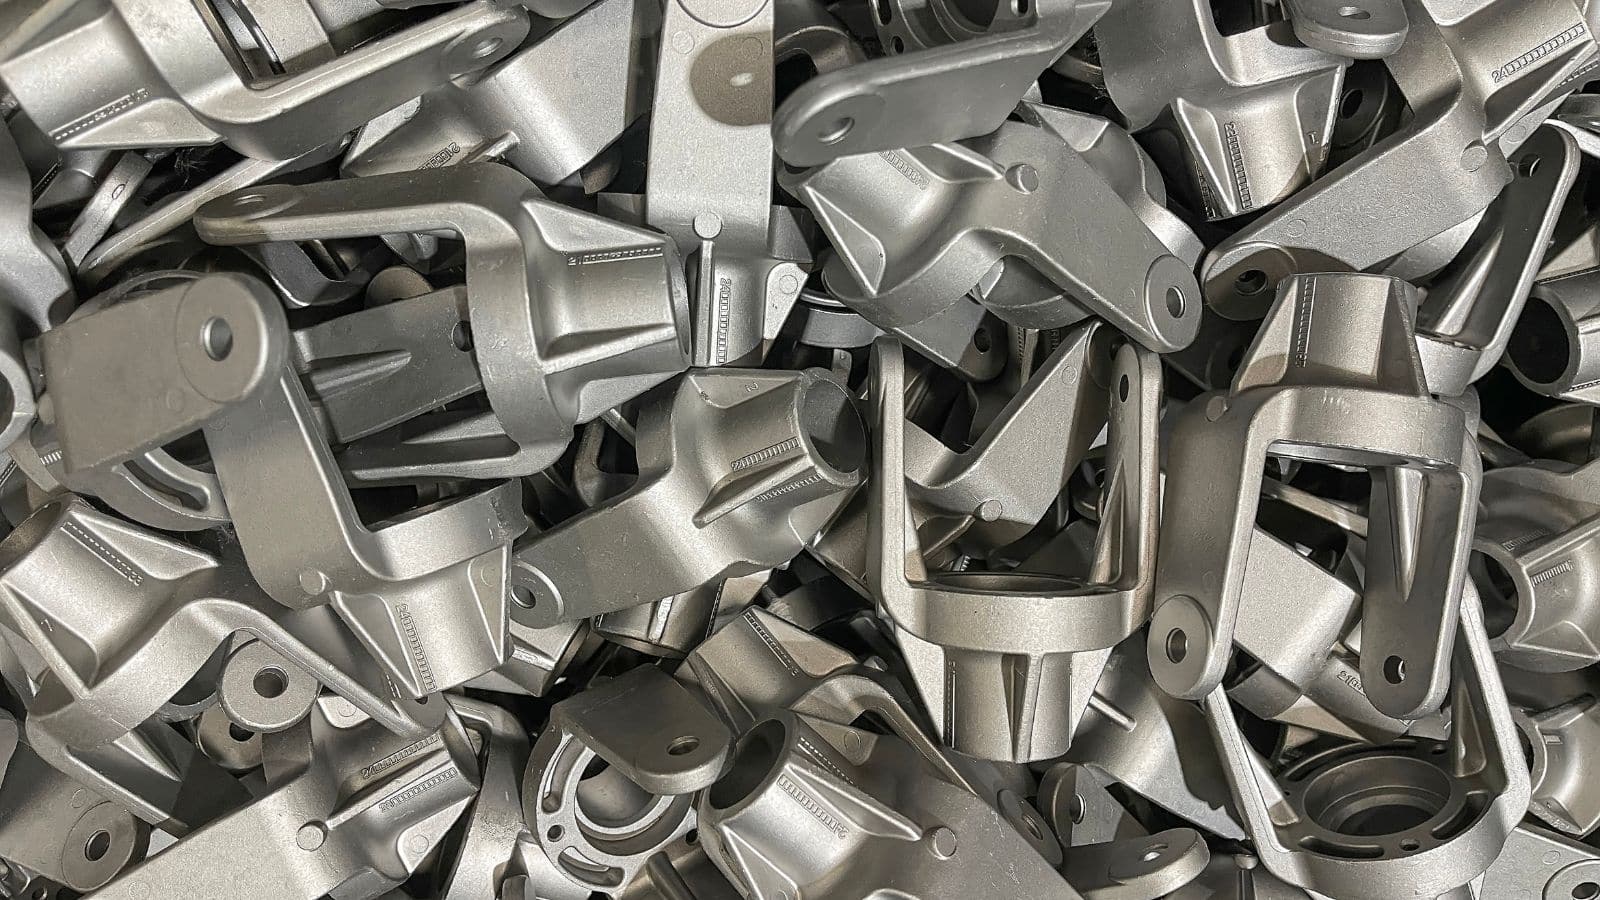
Volumul producției este factorul principal care determină costul sculelor, cheltuielile pe piesă și eficiența costurilor pe termen lung în producția industrială.
Atât turnarea sub presiune, cât și forjarea necesită investiții inițiale importante în scule, care cresc odată cu complexitatea piesei, ceea ce le face în mare parte nepractice pentru seriile mici. Odată justificată investiția inițială, ambele procese asigură o constanță excepțională și se extind eficient prin automatizare.
Turnarea sub presiune oferă cicluri mai rapide și este foarte eficientă pentru producția rapidă de componente mai mici, cu dimensiuni stabile. În schimb, piesele forjate necesită frecvent prelucrări mecanice secundare sau debavurare, ceea ce poate afecta viteza și durata totală a producției.
Pe măsură ce dimensiunea loturilor crește, aspectele economice evoluează în mod previzibil:
- Volum mic: Ambele procese au costuri ridicate pe unitate din cauza cheltuielilor mari cu sculele, care nu pot fi amortizate.
- Volum mediu: Costul pe piesă scade semnificativ pe măsură ce investiția inițială în scule este distribuită eficient pe loturi de producție mai mari.
- Volum mare: Ambele metode ating eficiența economică maximă. Turnarea sub presiune valorifică ciclurile rapide, care reduc necesarul de manoperă, în timp ce forjarea aduce economii pe termen lung prin piese foarte durabile, care reduc solicitările viitoare de garanție.
Forjare versus turnare: criteriile de selecție
Inginerii aleg între aceste procese de prelucrare a metalelor evaluând sarcinile, limitele materialului, geometria piesei și costul total. Fiecare factor influențează direct rezistența, durabilitatea, costul sculelor și viteza de producție.
- Pasul 1: Evaluați solicitările mecanice: Alegeți forjarea pentru piesele supuse unor solicitări mari și critice pentru siguranță (de exemplu, componente aerospațiale sau biele), deoarece comprimarea metalului solid oferă rezistență la tracțiune și durabilitate superioare. Alegeți turnarea sub presiune dacă este suficientă o rezistență moderată, întrucât răcirea rapidă a metalului topit poate introduce pori microscopici care reduc rezistența.
- Pasul 2: Evaluați complexitatea proiectării: Alegeți turnarea sub presiune pentru proiecte foarte complexe, cu pereți subțiri, cavități interne sau detalii precise realizate într-o singură injecție. Folosiți forjarea pentru forme mai simple și masive, ținând cont că metalul solid nu poate curge în matrițe complexe fără operații ample de deformare secundară.
- Pasul 3: Analizați economia producției: Ambele metode presupun costuri inițiale semnificative pentru scule și necesită volume mari pentru justificarea investiției. Turnarea sub presiune compensează costul ridicat al matriței prin producerea pieselor cu formă aproape finală și cicluri extrem de rapide. Forjarea necesită, în general, prelucrări CNC suplimentare și costisitoare pentru obținerea toleranțelor finale stricte.
Rezumat
Când decideți între turnarea sub presiune și forjare, alegeți întotdeauna procesul potrivit piesei dumneavoastră.
Alegeți turnarea sub presiune dacă aveți nevoie de forme complexe, toleranțe stricte și suprafețe netede în volume mari de producție, iar aplicația poate funcționa cu proprietăți mecanice moderate.
Alegeți forjarea dacă piesa trebuie să reziste la sarcini mari, solicitări repetate sau condiții critice pentru siguranță și sunteți dispus să investiți în prelucrări suplimentare pentru dimensiunile finale.
Ambele procese implică investiții inițiale considerabile în scule, fiind practice mai ales pentru producția în volume mari. Lăsați funcția piesei să dicteze alegerea: formele complexe și aspectul cosmetic favorizează turnarea sub presiune, iar rezistența și funcția structurală favorizează forjarea.







