
A nyomásos öntés és a kovácsolás közötti választás meghatározza a fémalkatrész szilárdságát, költségeit és teljesítményét. Mindkét eljárás eltérő módon alakítja a fémet, és ez a különbség mindenre hatással van, a belső szerkezettől kezdve egészen a felületi részletekig. A két gyártási módszer világos összehasonlítása segít a megfelelő eljárás kiválasztásában, ami jobb tervezési döntéseket és megbízhatóbb termékeket eredményez.
Alapvető különbségek a nyomásos öntés és a kovácsolás között
A nyomásos öntés és a kovácsolás nagyon eltérő módon alakítja a fémet. Az egyik eljárás során olvadt fémet használnak öntőformában, míg a másiknál erőhatással alakítják át a szilárd fémet. A két eljárás közötti különbségek hatással vannak a szilárdságra, a tervezési korlátokra, a költségekre és az alkalmazási területekre.
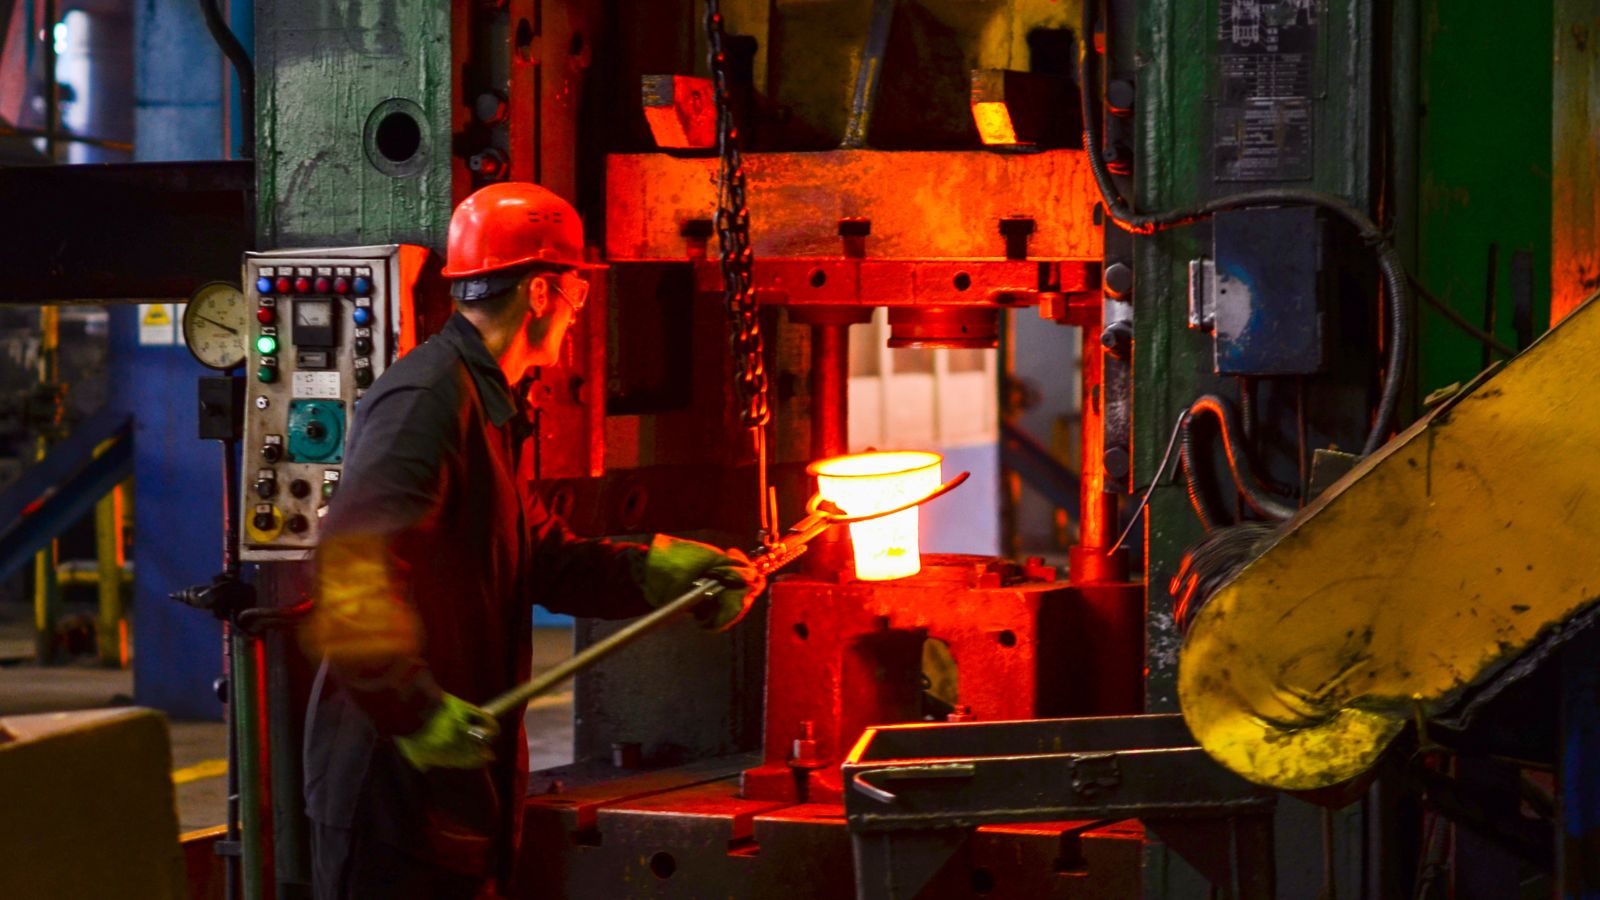
Az anyag állapota: olvadt fém kontra szilárd fém
A nyomásos öntés egy fémöntési eljárás. Ennek során olvadt fémet préselnek nagy nyomáson egy edzett acél öntőformába. A folyékony fém kitölti az üreget, lehűl, és megszilárdulva felveszi a végleges alakját.
Ezzel szemben a kovácsolás egy fémalakító eljárás. Szilárd fémet formálnak meg kalapácsok vagy prések által kifejtett nyomóerő segítségével. A fém nem olvad meg; a hő hatására csupán annyira lágyul meg, hogy törés nélkül alakítható legyen.
Tipikus alkalmazások eljárásonként
A gyártók akkor választják a nyomásos öntést, ha nagy gyártási volumenre és összetett formákra van szükség. Jól alkalmazható alumínium-, cink- és magnéziumalkatrészek esetében.
A nyomásos öntés gyakori alkalmazásai közé tartoznak:
- Autóipari házak és tartóelemek
- Sebességváltó- és motorburkolatok
- Hűtőbordák és elektronikai készülékházak
- Fogyasztói termékek keretei
Ezek az alkatrészek gyakran szigorú tűréshatárokat és sima felületkiképzést igényelnek, minimális utólagos megmunkálás mellett.
A kovácsolást akkor választják, ha a mechanikai szilárdság és a tartósság a legfontosabb szempont. A kovácsolt alkatrészek jól bírják a nagy terhelést és az ismétlődő igénybevételt.
A kovácsolás tipikus alkalmazási területei közé tartoznak:
- Motorok főtengelyei és hajtókarjai
- Fogaskerekek és tengelyek
- Kézi szerszámok és szerelvények
- Repülőgépipari szerkezeti elemek
Ezekben az esetekben a fémkovácsolási eljárás biztosítja a nagy igénybevételt jelentő üzemi körülményekhez szükséges szerkezeti szilárdságot.
Szerkezeti szilárdság és mechanikai tulajdonságok
A kovácsolt alkatrészek szemcseszerkezete, szakítószilárdsága, folyáshatára és szívóssága gyakran kedvezőbb, mint az ugyanabból az ötvözetből készült nyomásos öntvényeké. Emellett a nyomóerő csökkenti a belső üregek kialakulását és mérsékli a nagyobb hibák előfordulását.
A nyomásos öntés során az alkatrészeket úgy állítják elő, hogy az olvadékot nyomás alatt acélformába préselik. Az eljárás jó méretpontosságot és egyenletes felületi minőséget eredményez. A gyors kitöltés azonban levegő bezáródását és belső porozitás kialakulását okozhatja.
Az ilyen porozitás ronthatja a mechanikai tulajdonságokat és csökkentheti a szakítószilárdságot. Bár a modern vezérlőrendszerek és vákuumrendszerek jelentősen csökkenthetik az öntési hibákat, a nyomásos öntvények szilárdsága és szívóssága általában nem éri el a kovácsolt alkatrészekét.
Pontosság, felületi minőség és tervezési összetettség
A nyomásos öntés és a kovácsolás között különbség van a mérettartás pontossága, a felület simasága és a tervezési szabadság mértéke tekintetében. Ezek a tényezők befolyásolják a megmunkálási időt, a szerszámozási költségeket és az alkatrész teljesítményét.
Mérethűség
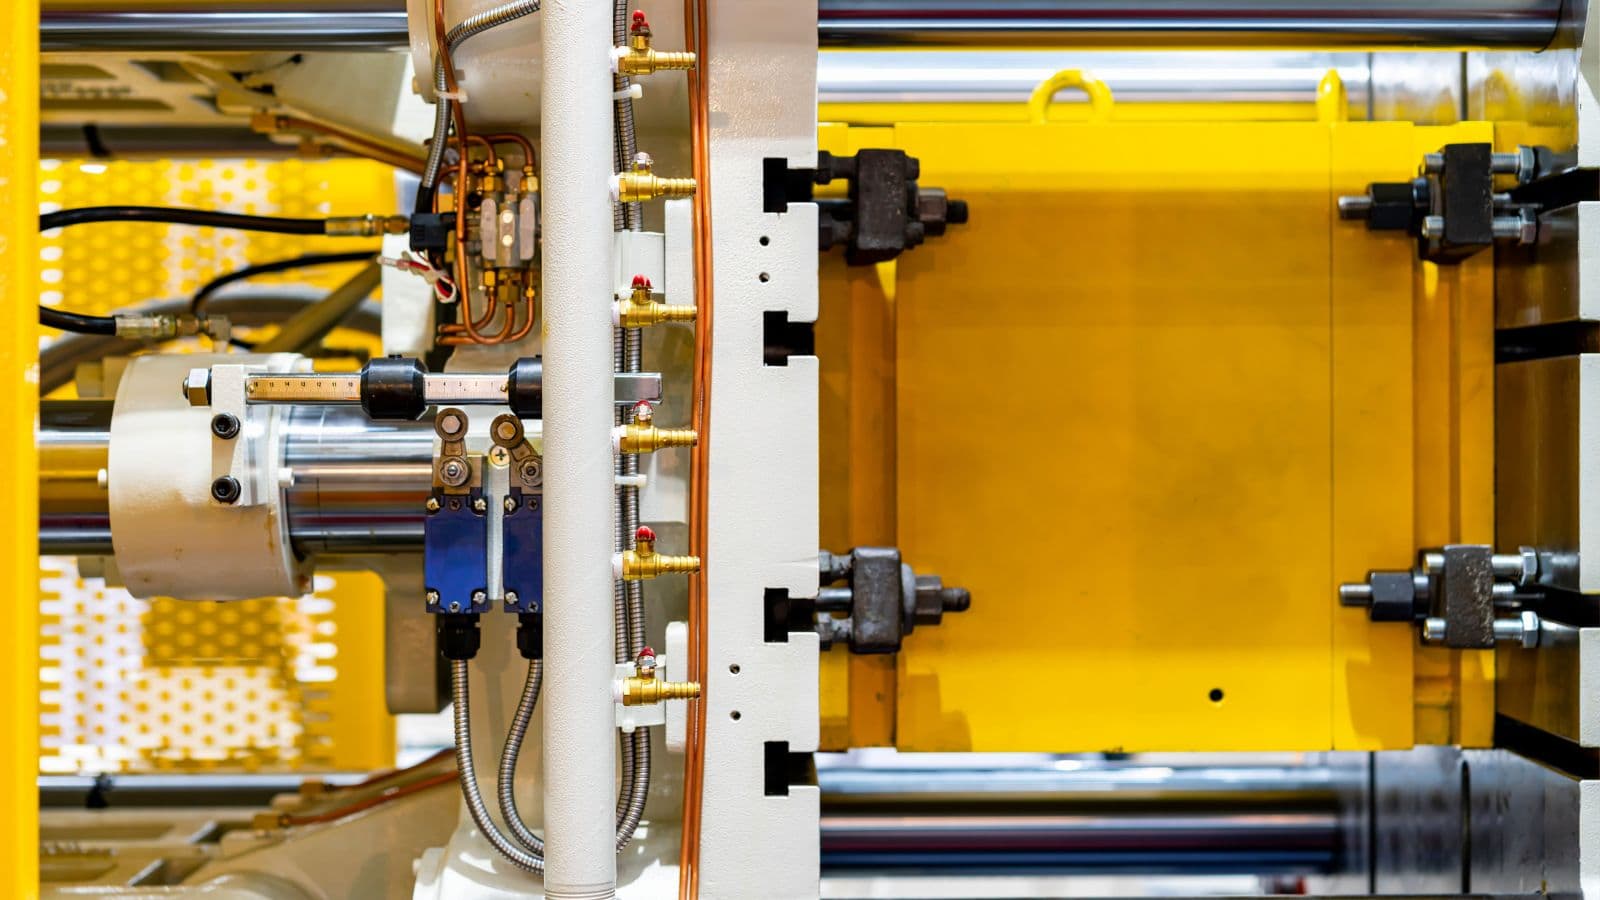
A nyomásos öntés automatizált mechanizmusa és a merev szerszámkialakítás lehetővé teszi a szigorú méretpontosságot nagy sorozatú gyártás esetén. A gyártók gyakran alkalmazzák a nyomásos öntést olyan kis és közepes méretű alkatrészeknél, amelyeknél fontos a méretek ismételhetősége. A szerszám beállítása és finomhangolása után több ezer, azonos méretű alkatrész gyártható vele.
Ugyanakkor a zárt szerszámos kovácsolás is jó mérethűséget biztosíthat, különösen a végleges alakhoz közeli (ún. „near-net-shape”) alkatrészek esetében. A fém áramlása és a szerszám kopása azonban okozhat kisebb eltéréseket, ezért a gyártók gyakran további megmunkálási lépéseket iktatnak be a végső tűréshatárok elérése érdekében.
Sok esetben a kovácsolás több utómunkálatot igényel a pontos méretek eléréséhez, mint a nyomásos öntés, különösen összetett alkatrészeknél.
Felületminőség
A nyomásos öntés gyakran már a formából kivéve is sima felületet eredményez. Ennek oka, hogy az olvadt fém nyomás alatt tölti ki a szerszámüreg finom részleteit, lehetővé téve az éles peremek és tiszta felületek kialakítását.
Ez a sima felület csökkenti a jelentős mértékű megmunkálás szükségességét. Bár a gyártók végezhetnek sorjázást, furatkészítést vagy bevonatolást, gyakran elkerülik a nagy anyagleválasztással járó műveleteket. Ez számos öntési eljárásnál lerövidíti a készre munkálás idejét.
Ezzel szemben a kovácsolás erőhatás révén – és nem anyagáramlás útján – hozza létre az alkatrészeket, így a folyamat során vízkőréteg (revé), szerszámnyomok vagy kisebb felületi egyenetlenségek keletkezhetnek. Ennek következtében a kovácsolt alkatrészek gyakran további megmunkálást, köszörülést vagy szemcseszórást igényelnek a megjelenés javítása és a felületi előírások teljesítése érdekében.
A kovácsolás javíthatja az anyag sűrűségét és belső szerkezetét, de ritkán éri el a nagynyomású öntésnél tapasztalható, közvetlenül öntéssel kialakított felületi részletgazdagságot.
Összetett geometriák és belső kialakítások
A nyomásos öntés kiválóan alkalmas nagyfokú formai összetettség megvalósítására. A mérnökök vékony falakat, bordákat, rögzítőcsapokat és részletgazdag külső felületeket tervezhetnek egyetlen alkatrészbe. Az eljárás lehetővé teszi bizonyos belső elemek – például csatornák vagy üregek – kialakítását is, amennyiben a szerszám magokat vagy csúszkákat tartalmaz.
A kovácsolás egyszerűbb külső formák esetén a leghatékonyabb. Bár a zárt szerszámú kovácsolás képes mérsékelt részletgazdagságot biztosítani, a tömör fém nehezen áramlik be a nagyon vékony részekbe vagy a mély belső üregekbe.
Ha a terv bonyolult belső járatokat vagy éles részleteket igényel, a gyártók gyakran a nyomásos öntést választják. Ha nagy szilárdságra van szükség egyszerűbb geometria mellett, gyakran a kovácsolás mellett döntenek.
Gyártási mennyiség, költségek és hatékonysági szempontok
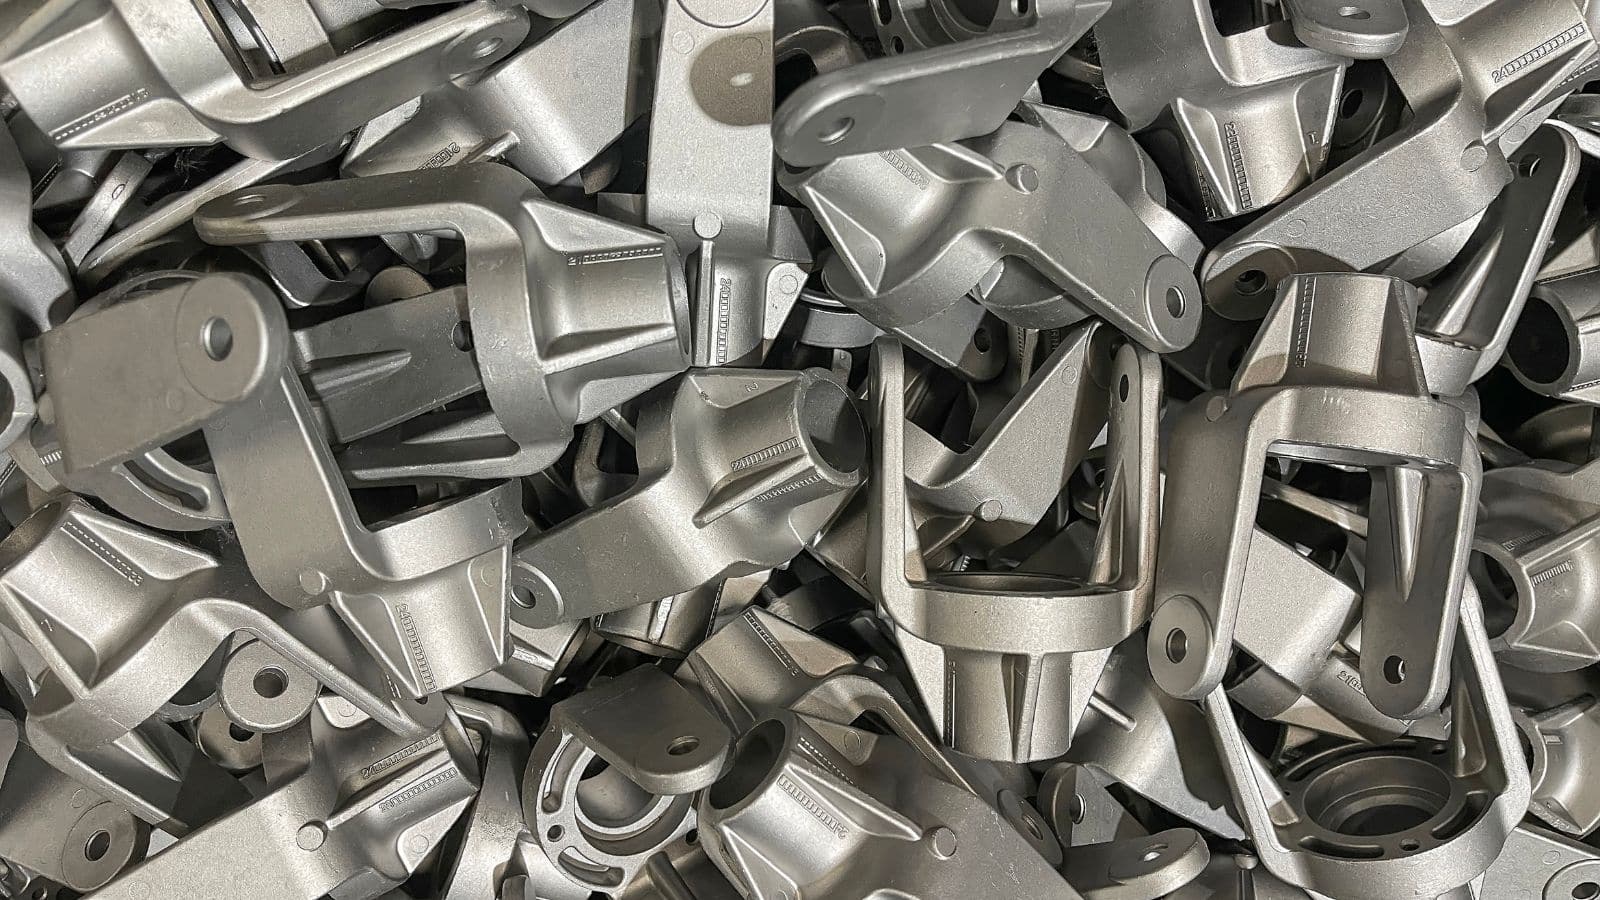
Az ipari gyártásban a gyártási mennyiség a legfőbb meghatározó tényezője a szerszámozási költségeknek, az alkatrészenkénti költségeknek és a hosszú távú költséghatékonyságnak.
Mind a nyomásos öntés, mind a kovácsolás jelentős kezdeti szerszámozási beruházást igényel – amelynek mértéke az alkatrész összetettségével arányosan nő –, így kis sorozatok esetén nagyrészt gazdaságtalanok. Ha azonban a kezdeti beruházás megtérülése biztosított, mindkét gyártási eljárás kivételes egyenletességet biztosít, és automatizálás révén hatékonyan skálázható.
A nyomásos öntés rövidebb ciklusidőt tesz lehetővé, így rendkívül hatékony kisebb, mérettartó alkatrészek gyors gyártásához. Ezzel szemben a kovácsolt alkatrészek gyakran utólagos megmunkálást vagy sorjázást igényelnek, ami befolyásolhatja a teljes gyártási sebességet és a feldolgozási időt.
A pénzügyi dinamika kiszámítható módon változik a gyártási tételek méretének növekedésével:
- Kis darabszám: Mindkét eljárásnál magas az egységnyi költség a jelentős, még meg nem térült szerszámozási kiadások miatt.
- Közepes darabszám: Az alkatrészenkénti költség jelentősen csökken, mivel a kezdeti szerszámozási beruházás költsége hatékonyan oszlik meg a nagyobb gyártási tételek között.
- Nagy darabszám: Mindkét módszer esetében elérhető a maximális gazdasági hatékonyság. A nyomásos öntés előnye a gyors, munkaerő-takarékos ciklusidő, míg a kovácsolás hosszú távú megtakarítást kínál azáltal, hogy rendkívül tartós alkatrészeket állít elő, csökkentve ezzel a jövőbeli garanciális igények számát.
Kovácsolás kontra öntés: Kiválasztási szempontok
A mérnökök a terhelési követelmények, az anyagjellemzők, az alkatrészgeometria és a teljes költség mérlegelésével döntenek a két fémmegmunkálási eljárás között. Mindegyik tényező közvetlen hatással van a szilárdságra, a tartósságra, a szerszámozási költségekre és a gyártási sebességre.
- 1. lépés: Mechanikai követelmények felmérése: Válassza a kovácsolást nagy igénybevételnek kitett, biztonsági szempontból kritikus alkatrészek (pl. repülőgép-alkatrészek, hajtókarok) esetében, mivel a tömör fém összenyomása kiváló szakítószilárdságot és tartósságot eredményez. Döntsön a nyomásos öntés mellett, ha a mérsékelt szilárdság is megfelelő, mivel az olvadék gyors hűlése mikroszkopikus, szilárdságcsökkentő pórusokat hozhat létre.
- 2. lépés: A kialakítás összetettségének felmérése: Válassza a nyomásos öntést olyan bonyolult kialakításoknál, amelyek vékony falakat, belső üregeket vagy precíz részleteket igényelnek egyetlen gyártási lépésben. Alkalmazza a kovácsolást egyszerűbb, tömbszerűbb formákhoz, szem előtt tartva, hogy a tömör fém nem képes bonyolult öntőformákba áramlani kiterjedt utólagos alakítás nélkül.
- 3. lépés: A gyártás gazdaságosságának elemzése: Mindkét eljárás jelentős kezdeti szerszámozási költségekkel jár, amelyek megtérüléséhez nagy gyártási volumenre van szükség. A nyomásos öntés a magas szerszámköltségeket azzal ellensúlyozza, hogy rendkívül rövid ciklusidővel, a végleges mérethez nagyon közeli (ún. „near-net-shape”) alkatrészeket állít elő. A kovácsolásnál általában további, költséges CNC-megmunkálásra van szükség a szigorú tűréshatárok eléréséhez.
Összefoglalás
A nyomásos öntés és a kovácsolás közötti választáskor mindig azt az eljárást részesítse előnyben, amely a legjobban illik az adott alkatrészhez.
Válassza a nyomásos öntést, ha nagy gyártási volumen mellett összetett formákra, szigorú tűréshatárokra és sima felületekre van szüksége, és az alkalmazás megfelel a mérsékelt mechanikai tulajdonságoknak.
Válassza a kovácsolást, ha az alkatrésznek nagy terhelést, ismétlődő igénybevételt vagy biztonsági szempontból kritikus körülményeket kell elviselnie, és hajlandó további megmunkálást végezni a végleges méretek elérése érdekében.
Mindkét eljárás jelentős kezdeti szerszámozási költséggel jár, így csak nagy sorozatú gyártás esetén gazdaságosak. A döntést az alkatrész funkciója határozza meg: a bonyolult formájú vagy esztétikai szempontból igényes alkatrészeknél a nyomásos öntés, a nagy szilárdságú, teherviselő alkatrészeknél pedig a kovácsolás a megfelelő választás.







