
A gyártók gyakran hasonlítják össze a tartós öntőformás öntést és a nyomásos öntést, amikor erős, precíz fémalkatrészekre van szükségük. Mindkét eljárás újrafelhasználható fémformákat alkalmaz, ám a formák kitöltésének módja jelentősen eltér egymástól. Ez az egyetlen különbség hatással van a költségekre, a gyártási sebességre, a felületi minőségre és az alkatrész szilárdságára.
Nyomásos öntés kontra állandó formás öntés: Az alapvető különbségek
Az állandó formás öntés és a nyomásos öntés egyaránt újrafelhasználható formát alkalmaz, azonban a forma kialakítása és az olvadt fém formüregbe juttatásának módja jelentősen eltér.
Kitöltési mechanizmusok és az eljárás áttekintése
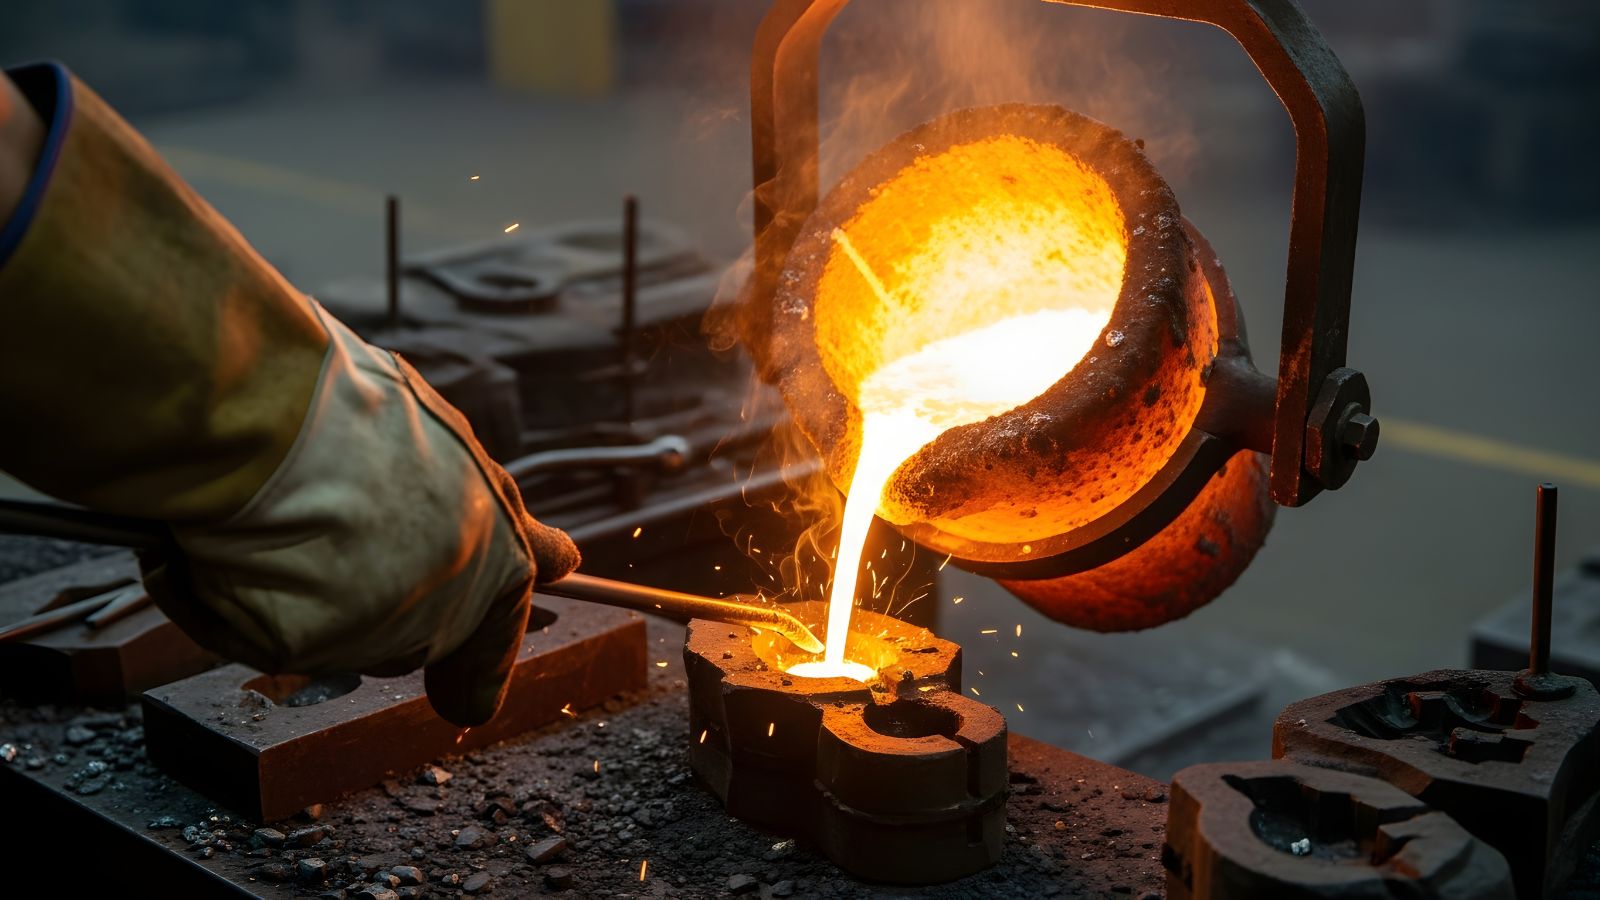
Az állandó formás öntés gravitációs elven alapul. A kezelők az olvadt fémet egy előmelegített, állandó formába öntik, és a gravitáció juttatja a fémet a formüregbe. Miután a fém lehűlt és megszilárdult, a dolgozók kinyitják a formát, és kiveszik az alkatrészt. A termelési sebesség – az alkatrész méretétől függően – jellemzően óránként 5 és 50 darab öntvény között mozog.
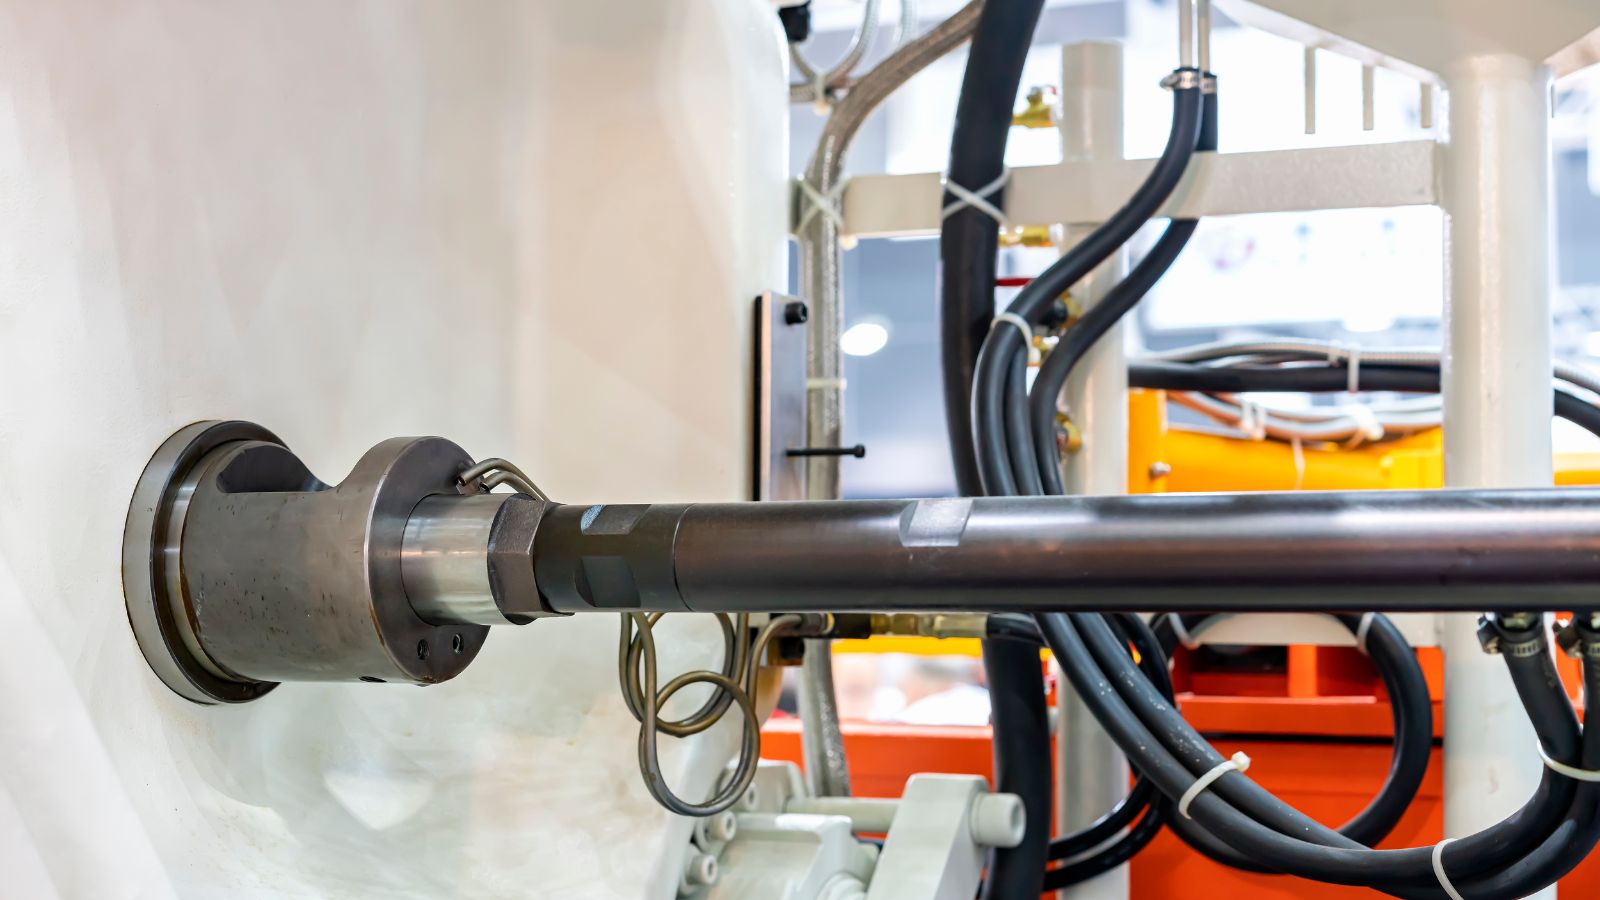
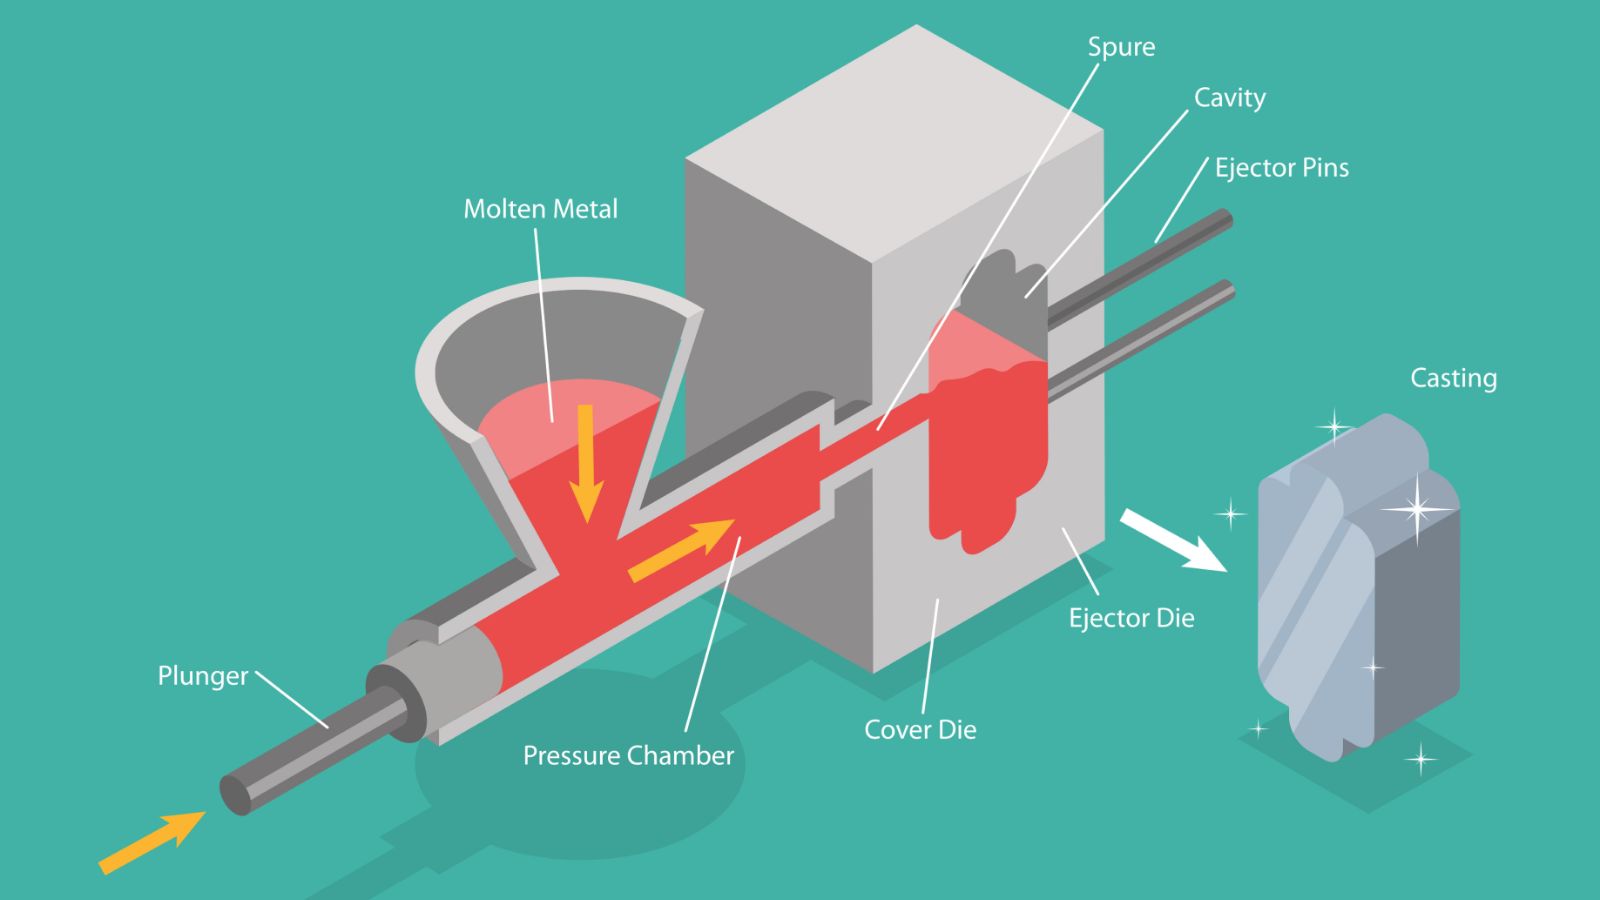
A nyomásos öntés más elven működik. Itt nagy nyomáson – gyakran 100 bar feletti értéken – préselik az olvadt fémet a formába, ami nagy hatékonyságot tesz lehetővé. Egyes nyomásos öntőrendszerek akár óránként 200 alkatrész előállítására is képesek, ami ideális a nagy sorozatú gyártáshoz.
Mindkét módszer fémformákat használ, de a formák kitöltésének és a ciklusok lefolytatásának módja határozza meg az összes többi különbséget.
Az újrafelhasználható forma felépítése
Mindkét eljárás újrafelhasználható formát alkalmaz, ám a forma anyaga és kialakítása eltérő.
Állandó formás öntésnél a gyártók gyakran öntöttvasból, grafitból vagy szerszámacélból készítik a formát. Ezeknek a formáknak el kell viselniük az ismétlődő felmelegedést és lehűlést, de nem kell ellenállniuk a rendkívül nagy befecskendezési nyomásnak. Bizonyos esetekben homokmagokat is alkalmaznak.
Ezzel szemben a nyomásos öntésnél edzett és megeresztett ötvözött acélból készült formákat használnak, mivel ezeknek ellen kell állniuk a nagy befecskendezési nyomásnak és az ismétlődő záróerőnek. A mechanikai felépítést tekintve a szerszám gyakran tartalmaz mozgó csúszkákat és kidobócsapokat. Ez a kialakítás lehetővé teszi az öntvény gyors eltávolítását, valamint támogatja a vékony falak és a szoros tűrések megvalósítását.
A nyomásos öntéshez használt szerszámok általában költségesebbek, mivel nagyobb igénybevételnek és szigorúbb pontossági követelményeknek kell megfelelniük.
Felhasznált anyagok és ötvözetek
Mindkét eljárásnál az anyagválasztás határozza meg a szilárdságot, a tömeget, a korrózióállóságot és a költségeket. A legtöbb alkatrész esetében színesfémeket használnak, de az egyes módszerek eltérő ötvözeteket részesítenek előnyben attól függően, hogyan tölti ki a fém a formát és hogyan hűl le benne.
Általánosan használt fémek tartós öntőformás öntésnél
A tartós öntőformás öntésnél gyakran alkalmaznak magnéziumot, bizonyos rézötvözeteket, valamint alumíniumötvözeteket, különösen az A356-os és más 300-as sorozatú ötvözeteket. Ezek az ötvözetek gravitációs hatásra jól folynak, hőkezelés után pedig jó szilárdságot biztosítanak.
Bizonyos esetekben a gyártók öntöttvasat használnak tartós öntőformákhoz, bár ez kevésbé elterjedt, mint az alumínium. Az eljárás közepes gyártási mennyiségek esetén alkalmazható, és olyan alkatrészek előállítását teszi lehetővé, amelyeknél alacsonyabb belső porozitás szükséges.
Nyomásos öntéshez előnyben részesített ötvözetek
A nyomásos öntés olyan ötvözeteket igényel, amelyek bírják a nagynyomású befecskendezést. A leggyakoribb választás a cinkötvözet (például a Zamak) és az A380-as alumíniumötvözet, amelyek kiváló folyási tulajdonságaikról és méretstabilitásukról ismertek. A gyártók gyakran alkalmaznak magnéziumötvözeteket is a nyomásos öntés során, mivel kis tömeg és jó szilárdság jellemzi őket.
Vasat ritkán használnak nyomásos öntésnél, mivel a magas olvadáspont károsítaná az acél öntőformákat és növelné a költségeket. Az eljárás az alacsonyabb olvadáspontú, kiválóan önthető színesfémekkel működik a legjobban.
Mindkét eljárásnál az alumínium a leggyakoribb választás, de a cink, a magnézium, a rézötvözetek és – korlátozott mértékben – a vas is szolgálhat speciális tervezési célokat.
Felületi minőség és méretpontosság
A felületi minőség és a méretpontosság gyakran meghatározó tényező a tartós öntőformás öntés és a nyomásos öntés közötti választásnál. Az egyes eljárások eltérő szintű öntés utáni felületi minőséget, szigorú tűréshatárokat és utólagos megmunkálási igényt eredményeznek.
Tűrések és geometriai pontosság
Mindkét módszer fém öntőformát használ, így simább felületet eredményeznek öntés után, mint a homoköntés. A merev formafalak korlátozzák a felületi érdességet, és tisztább éleket hoznak létre.
Ami a méretpontosságot illeti, a tartós öntőformás öntés jó mérettűréseket és megfelelő illeszkedést biztosít az osztósíknál, de nem préseli erővel az anyagot az üregbe. Ezzel szemben a nyomásos öntés nagy méretpontosságot tesz lehetővé, mivel a nyomás minden részre bepréseli a fémet az üregbe.
Utólagos megmunkálási követelmények
Az állandó öntőformás öntés (kokillaöntés) folyamata gyakran igényel kismértékű megmunkálást a kritikus felületeken. A műhelyek megmunkálhatják a csapágyfészkeket, a tömítőfelületeket vagy a menetes részeket a szigorú tűréshatárok betartása érdekében. Ez azonban általában kevesebb megmunkálást igényel a homoköntéshez képest.
A nyomásos öntés (die casting) nagy pontossága és sima felületi minősége révén minimálisra csökkentheti a nem kritikus felületek megmunkálását; számos alkatrész már az öntőformából kivéve összeszerelésre kész állapotban van.
Ennek ellenére bizonyos jellemzők – például a precíziós furatok vagy a tömítőfelületek – mindkét eljárásnál gyakran igényelnek utólagos megmunkálást.
Mechanikai tulajdonságok és öntvényminőség
A mechanikai teljesítmény attól függ, hogyan tölti ki a fém az öntőformát, és hogyan hűl le benne. A szilárdság, a porozitás mértéke és az összetett formák kialakításának képessége mind befolyásolja, hogyan teljesít a kész alkatrész a gyakorlati használat során.
Szerkezeti szilárdság és porozitás
Az állandó öntőformás öntés gyakran jó vagy kiváló szilárdságú alkatrészeket eredményez. A gravitációs öntés egyenletes fémáramlást biztosít, a fémformában történő szabályozott hűtés pedig javítja a szemcseszerkezetet. Ez az eljárás számos homoköntési módszernél jobban csökkentheti a zsugorodási üregek kialakulását.
A porozitás mértéke gyakran mérsékelt vagy alacsony, de a vastagabb falú részeknél – nem megfelelő légtelenítés esetén – továbbra is rekedhetnek bent gázok. A megfelelő kapuzás és öntőforma-kialakítás továbbra is kritikus fontosságú.
A nyomásos öntés nagy – gyakran 100 bar feletti – befecskendezési erőt alkalmaz. A nyomás segíti a vékony falak és az apró részletek kitöltését, valamint csökkentheti a felületi üregek kialakulását a kis méretű alkatrészeknél.
A nyomásos öntésnél azonban porozitási problémák is felmerülhetnek, különösen a vastagabb részeken. A bezárt levegő és a gyors kitöltés belső gázbuborékokat hozhat létre. Ezek az üregek csökkenthetik a szerkezeti elemek alakváltozási képességét (duktilitását) és teherbírását.
Összetett geometriák és belső kialakítások
Az állandó öntőformás öntés (kokillaöntés) homok- vagy fémmagok alkalmazásával összetett geometriák létrehozását is lehetővé teszi. A félállandó öntőformás eljárás olyan belső járatok, csatornák és üreges részek kialakítását is lehetővé teszi, amelyek a nagynyomású öntésnél nehézségekbe ütközhetnek.
Ez a rugalmasság előnyös az olyan alkatrészeknél, mint például a belső járatokkal rendelkező házak. Emellett lehetővé teszi a vastagabb keresztmetszetek kialakítását is anélkül, hogy rendkívül nagy nyomásra lenne szükség.
A nagynyomású öntés kiválóan alkalmas vékony falak és éles részletek kialakítására. A nagy nyomás a fémet a szűk üregekbe préseli, ami lehetővé teszi a bonyolult külső formák és a kis lekerekítési sugarak megvalósítását.
A mozgatható magok lehetővé teszik bizonyos belső részletek kialakítását, ám a rendkívül összetett belső járatok növelhetik a szerszámköltségeket és korlátozhatják a tervezési lehetőségeket. A két eljárás közötti választáskor a mérnököknek egyensúlyt kell teremteniük az alak összetettsége, a szerszámkialakítás és az elvárt mechanikai tulajdonságok között.
Szerszámozás, gyártási mennyiség és gazdasági szempontok
A szerszámkialakítás, a várható gyártási mennyiség és a ciklusidő határozza meg mindkét eljárás költségszerkezetét. Az állandó öntőformás öntés és a nyomásos öntés során acélformákat használnak, ám különböznek egymástól a szerszámköltségek, az élettartam és a támogatható sorozatnagyság tekintetében.
Szerszámköltségek és gyártási mennyiségek
Az állandó öntőformás öntés során újrafelhasználható acélformákat alkalmaznak, amelyeket gravitációs úton töltenek meg, így a szerszámköltségek mérsékeltek maradnak. Bár ezek a formák tartósak, a hőciklusok hatására gyorsabban kopnak, mint a nagynyomású eljárásokhoz használt szerszámok.
A nyomásos öntéshez használt formák edzett acélt igényelnek, és úgy tervezik őket, hogy ellenálljanak a nagy befecskendezési nyomásnak, valamint alkalmasak legyenek összetett hűtőcsatornák és automatizált kidobórendszerek befogadására. Ez a bonyolultság jelentősen megnöveli a kezdeti szerszámköltségeket.
Ugyanakkor ezeket a robusztus szerszámokat hosszú élettartamra tervezik, így működésük során akár több százezer vagy egymilliónál is több alkatrész gyártható velük; ezért is irányul a nyomásos öntés kifejezetten a nagy volumenű sorozatgyártásra, például autóalkatrészek vagy szórakoztatóelektronikai eszközök házának előállítására.
Gyártási hatékonyság
Az állandó öntőformás öntésnél gravitáció vagy szabályozott alacsony nyomás biztosítja az acélforma megtöltését. A ciklusidők állandóak, de lassabbak, mint a nyomásos öntésnél, mivel a forma kitöltése és az anyag megszilárdulása több időt vesz igénybe.
A kezelők gyakran több manuális feladatot is ellátnak, például a forma előmelegítését és a bevonat ellenőrzését. Ez korlátozza az eljárás sebességét, különösen vastagabb falú alkatrészek esetében.
A nyomásos öntés nagy gyártási sebességgel zajlik. Az olvadt fémet nagy nyomással fecskendezik a formába, ami lehetővé teszi a vékony falak gyors kitöltését és csökkenti a megszilárdulási időt. Automatizált rendszerek végzik a formaleválasztó permetezését, a forma zárását, az anyag befecskendezését, a hűtést és a késztermék kidobását.
A projekthez legmegfelelőbb eljárás kiválasztása
A gyártóknak mérlegelniük kell a gyártási volument, az alkatrész összetettségét, a szerszámozási költségvetést és az anyagigényt, amikor kiválasztják az adott projekthez illő öntési eljárást.
Az alábbiakban néhány példát mutatunk be arra, hogyan alkalmazzák ezeket az eljárásokat a gyakorlatban:
- Autóipar: Az iparág mindkét módszert alkalmazza. A nagy sorozatban gyártott, vékony falú alkatrészeket – például sebességváltó-házakat és tartóelemeket – jellemzően nyomásos öntéssel állítják elő. Ezzel szemben a rendkívüli szerkezeti szilárdságot és alacsony porozitást igénylő alkatrészeknél – mint amilyenek az alumínium motorblokkok és hengerfejek – gyakran alkalmazzák a kokillás öntést.
- Fogyasztási cikkek és elektronika: Ez az ágazat nagymértékben támaszkodik a nyomásos öntés gyorsaságára és pontosságára. Ez a preferált eljárás olyan eszközházak, esztétikai burkolatok és szerkezeti keretek gyártásánál, ahol szigorú tűréshatárokra van szükség a további megmunkálási műveletek minimalizálása érdekében.
- Nehézgépgyártás és ipari szektor: Ezek az ágazatok gyakran a kokillás (gravitációs) öntést részesítik előnyben. Az olyan alkatrészek esetében, mint a szivattyúházak, szeleptestek és nagy teherbírású tartóelemek, a hosszú távú tartósság és a belső szerkezeti épség sokkal fontosabb szempont, mint a lehető leggyorsabb gyártási sebesség elérése.
Bízza következő öntési projektjét a Moldie-ra
Az ideális öntési eljárás kiválasztása nem mindig egyszerű döntés. Ha bizonytalan abban, melyik módszer biztosítja a legjobb megtérülést az adott alkatrész esetében, a Moldie készséggel segít. Vegye fel a kapcsolatot a Moldie-val még ma, hogy egyeztessünk gyártási céljairól, részletes árajánlatot kérjen, és szakértőink segítségével megtalálja a tökéletes öntési megoldást következő projektjéhez!







