
Producătorii compară adesea turnarea în matriță permanentă cu turnarea sub presiune atunci când au nevoie de piese metalice rezistente și precise. Ambele procese folosesc matrițe metalice reutilizabile, însă acestea sunt umplute în moduri foarte diferite. Această singură diferență influențează costul, viteza, finisajul suprafeței și rezistența piesei.
Turnarea sub presiune versus turnarea în matriță permanentă: diferențele fundamentale
Atât turnarea în matriță permanentă, cât și turnarea sub presiune folosesc matrițe reutilizabile, însă proiectarea matriței și modul de introducere a metalului topit în cavitate diferă considerabil.
Mecanisme de umplere și prezentarea procesului
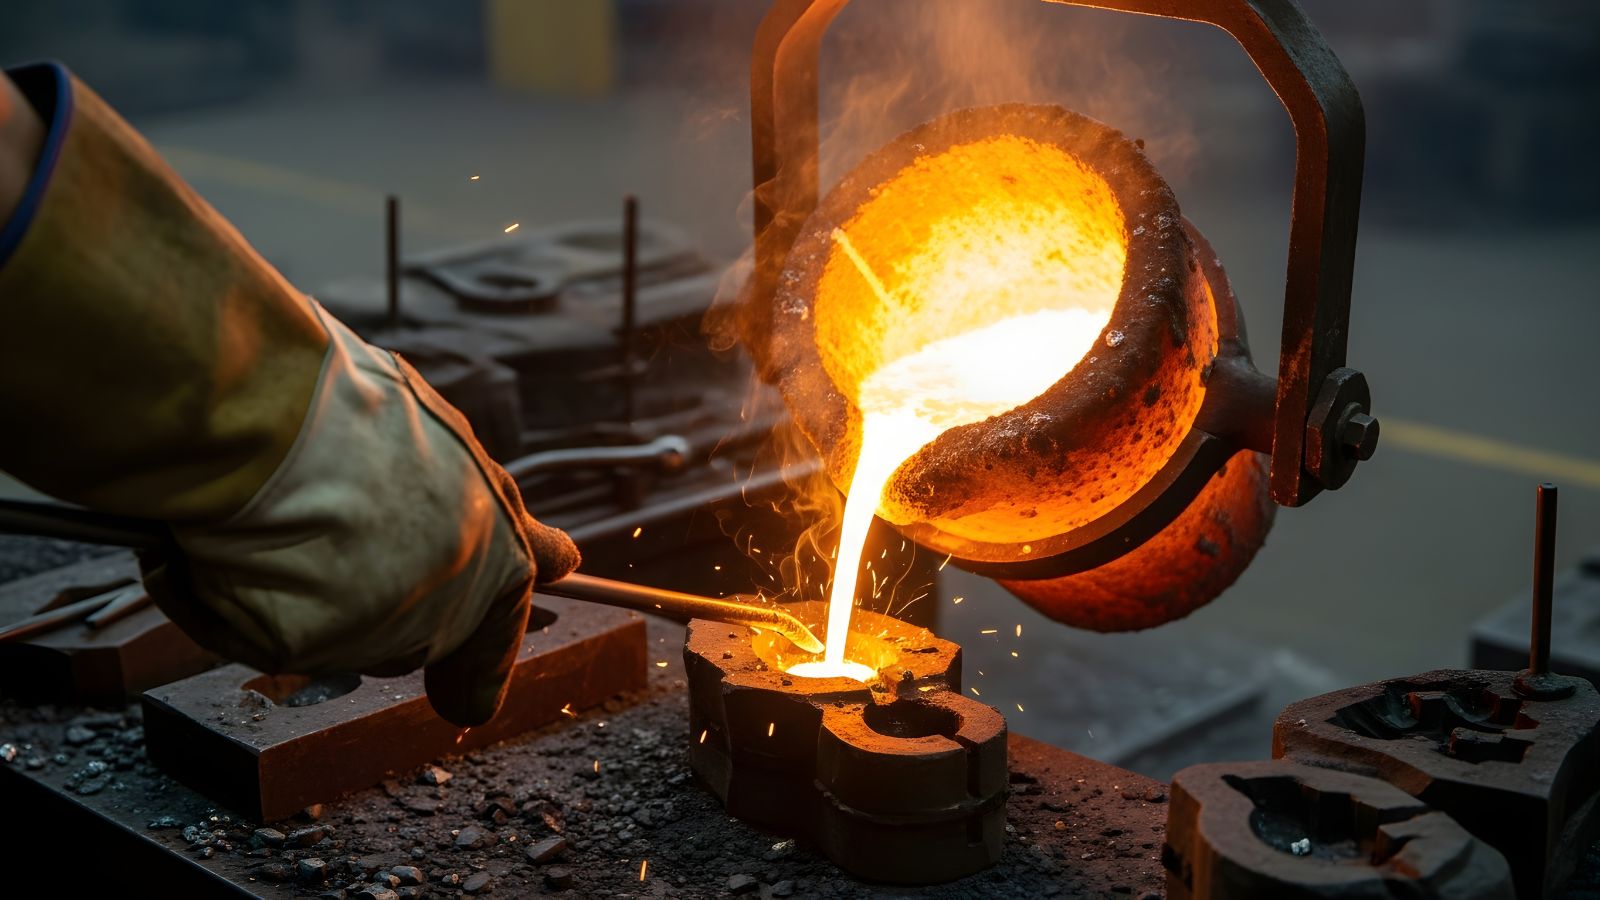
Turnarea în matriță permanentă folosește alimentarea gravitațională. Operatorii toarnă metalul topit într-o matriță permanentă încălzită, iar gravitația îl conduce în cavitate. După răcirea și solidificarea metalului, lucrătorii deschid matrița și scot piesa. În funcție de dimensiunea piesei, ratele de producție variază adesea între aproximativ 5 și 50 de piese turnate pe oră.
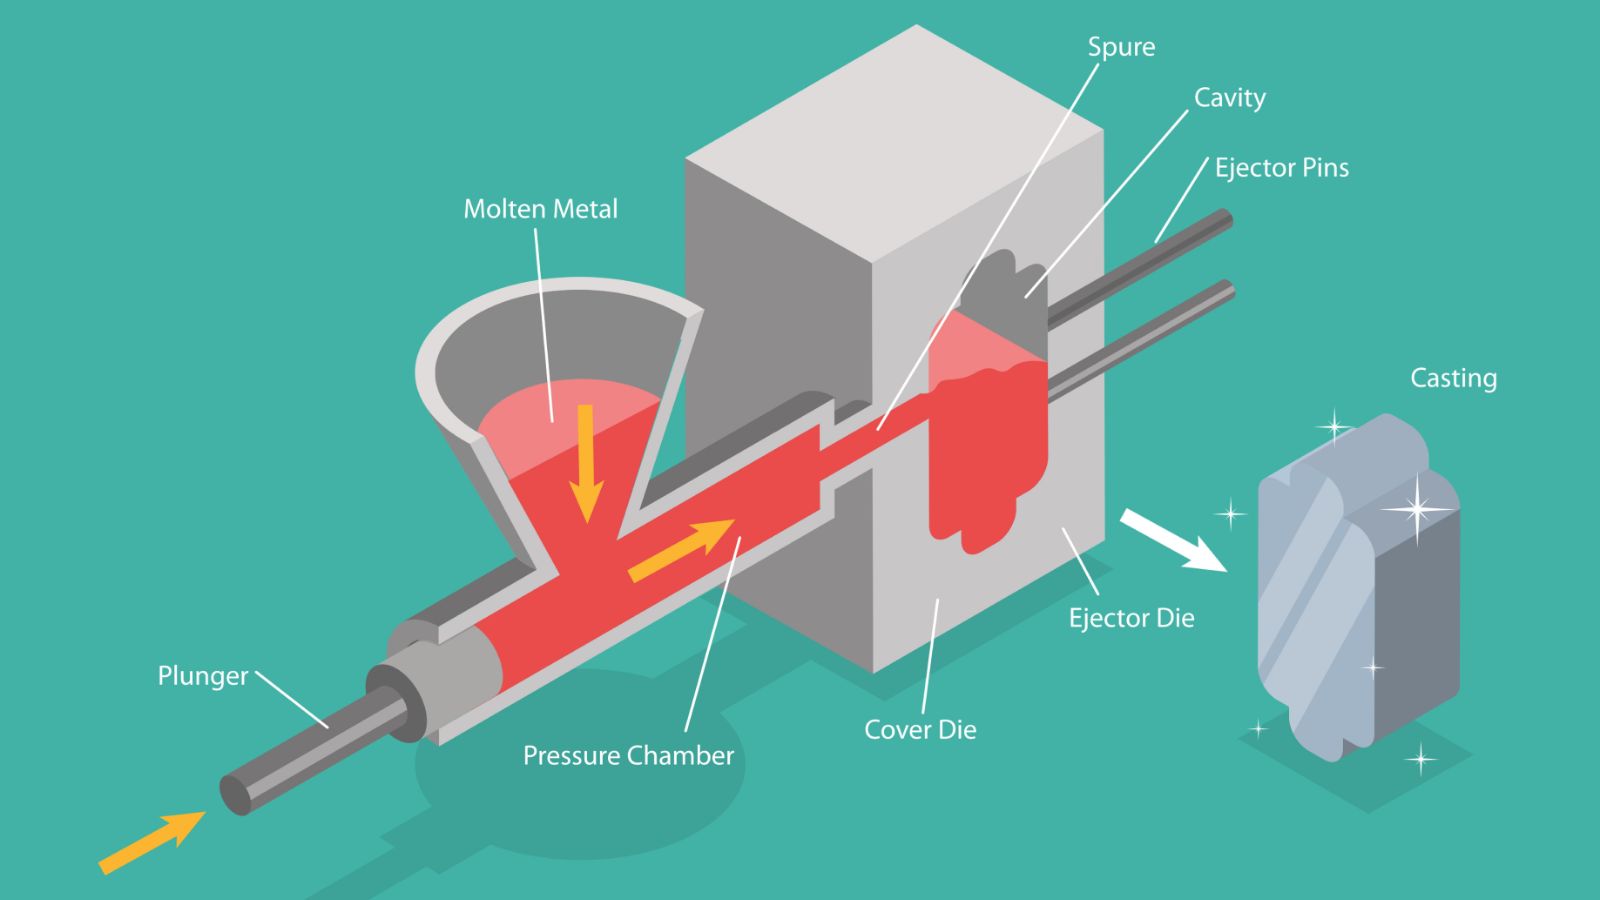
Turnarea sub presiune funcționează diferit. Metalul topit este injectat cu forță într-o matriță, la presiune înaltă, adesea peste 100 bar, ceea ce oferă o eficiență ridicată. Unele sisteme de turnare sub presiune pot produce până la 200 de piese pe oră, fiind potrivite pentru serii mari de producție.
Ambele metode utilizează matrițe metalice, însă modul de umplere și durata ciclului stabilesc baza celorlalte diferențe.
Construcția matrițelor reutilizabile
Ambele procese se bazează pe matrițe reutilizabile, însă materialele și proiectarea acestora diferă.
La turnarea în matriță permanentă, producătorii fabrică adesea matrița din fontă, grafit sau oțel pentru scule. Aceste matrițe trebuie să reziste la încălziri și răciri repetate, dar nu trebuie să suporte presiuni extreme de injecție. În unele cazuri se folosesc și miezuri de nisip.
În schimb, turnarea sub presiune utilizează matrițe din oțel aliat călit și revenit, deoarece acestea trebuie să reziste presiunii ridicate de injecție și forțelor repetate de închidere. Pentru a asigura rezistența mecanică, matrița include adesea glisiere mobile și știfturi ejector. Această construcție permite scoaterea rapidă a piesei și fabricarea de pereți subțiri cu toleranțe stricte.
Sculele pentru turnarea sub presiune costă de obicei mai mult, deoarece trebuie să suporte solicitări mai mari și să asigure o precizie superioară.
Materiale și aliaje utilizate
Alegerea materialului determină rezistența, greutatea, rezistența la coroziune și costul în ambele procese. Majoritatea pieselor sunt fabricate din metale neferoase, însă fiecare metodă favorizează anumite aliaje în funcție de modul în care metalul umple și se răcește în matriță.
Metale uzuale pentru turnarea în matriță permanentă
Turnarea în matriță permanentă utilizează frecvent magneziu, unele aliaje de cupru și aliaje de aluminiu, în special A356 și alte clase din seria 300. Aceste aliaje curg bine sub acțiunea gravitației și oferă rezistență bună după tratamentul termic.
În unele cazuri, producătorii folosesc fontă în matrițe permanente, deși această practică este mai puțin frecventă decât utilizarea aluminiului. Procesul este potrivit pentru volume medii și piese care necesită porozitate internă mai redusă.
Aliaje preferate pentru turnarea sub presiune
Turnarea sub presiune se bazează pe aliaje compatibile cu injecția la presiune înaltă. Cele mai comune sunt aliajele de zinc, precum Zamak, și aliajul de aluminiu A380, cunoscute pentru fluiditate și stabilitate dimensională bune. Producătorii utilizează frecvent și aliaje de magneziu , deoarece acestea oferă greutate redusă și rezistență bună.
Turnarea sub presiune folosește rar fierul, deoarece temperaturile ridicate de topire ar deteriora matrițele din oțel și ar crește costurile. Procesul funcționează cel mai bine cu metale neferoase, ușor de turnat și cu punct de topire mai scăzut.
În ambele procese, aluminiul rămâne alegerea cea mai comună, însă zincul, magneziul, aliajele de cupru și aplicațiile limitate ale fierului răspund unor cerințe specifice de proiectare.
Finisajul suprafeței și precizia dimensională
Finisajul suprafeței și precizia dimensională influențează adesea alegerea dintre turnarea în matriță permanentă și turnarea sub presiune. Fiecare proces oferă niveluri diferite de finisaj al suprafeței direct după turnare, toleranțe strânse și necesar de prelucrare mecanică secundară.
Toleranțe și precizie geometrică
Ambele metode folosesc matrițe metalice, astfel că oferă suprafețe mai netede direct după turnare decât turnarea în nisip. Pereții rigizi ai matriței limitează rugozitatea și creează muchii mai curate.
În privința preciziei dimensionale, turnarea în matriță permanentă poate respecta toleranțe dimensionale bune și poate asigura o aliniere adecvată de-a lungul planului de separație, dar nu compactează cavitatea prin forță. În comparație, turnarea sub presiune obține o precizie dimensională ridicată, deoarece presiunea împinge metalul în toate zonele cavității.
Cerințe de prelucrare mecanică secundară
Piesele turnate în matriță permanentă necesită adesea o prelucrare ușoară a suprafețelor critice. Atelierele pot prelucra locașuri pentru rulmenți, suprafețe pentru garnituri sau zone filetate pentru a respecta toleranțe stricte. Totuși, volumul de prelucrare rămâne de obicei mai mic decât în cazul turnării în nisip.
Turnarea sub presiune poate reduce prelucrarea suprafețelor necritice datorită preciziei ridicate și finisajului neted; multe piese ies din matriță gata de asamblare.
Chiar și așa, caracteristici suplimentare, precum alezajele de precizie sau suprafețele de etanșare, necesită adesea prelucrări secundare în ambele procese.
Proprietăți mecanice și calitatea pieselor turnate
Performanța mecanică depinde de modul în care metalul umple și se răcește în matriță. Rezistența, nivelul porozității și capacitatea de a forma geometrii complexe influențează comportamentul piesei în utilizarea reală.
Rezistența structurală și porozitatea
Turnarea în matriță permanentă produce adesea piese cu rezistență bună sau ridicată. Umplerea gravitațională asigură un flux constant de metal, iar răcirea controlată într-o matriță metalică îmbunătățește structura granulară. Comparativ cu multe metode de turnare în nisip, procesul poate reduce golurile de contracție.
Nivelul porozității este adesea moderat sau scăzut, însă secțiunile groase pot reține gaze dacă aerisirea este insuficientă. Proiectarea corectă a canalelor de alimentare și a matriței rămâne esențială.
Turnarea sub presiune folosește o forță mare de injecție, adesea peste 100 bar. Presiunea ajută la umplerea pereților subțiri și a detaliilor mici. De asemenea, poate limita golurile de suprafață la piesele mici.
Totuși, turnarea sub presiune poate avea probleme de porozitate, în special în zonele mai groase. Aerul captiv și umplerea rapidă pot crea pori interni. Aceștia pot reduce ductilitatea și capacitatea portantă a pieselor structurale.
Geometrii complexe și caracteristici interne
Turnarea în matriță permanentă poate produce geometrii complexe dacă se utilizează miezuri de nisip sau metal. Abordarea cu matriță semipermanentă permite realizarea galeriilor interne, canalelor și secțiunilor goale, care pot fi dificil de obținut prin turnare sub presiune.
Această flexibilitate este utilă pentru piese precum carcasele cu pasaje interne. De asemenea, permite secțiuni transversale mai groase fără presiuni extreme.
Turnarea sub presiune excelează la formarea pereților subțiri și a detaliilor fine. Presiunea ridicată împinge metalul în cavități înguste, ceea ce permite geometrii exterioare complicate și raze mici.
Miezurile mobile permit realizarea unor caracteristici interne, însă galeriile interne foarte complexe pot crește costul sculelor și pot limita proiectarea. La alegerea procesului, inginerii trebuie să echilibreze complexitatea formei, proiectarea sculelor și proprietățile mecanice vizate.
Scule, volumul producției și aspecte economice
Proiectarea sculelor, volumul de producție estimat și durata ciclului determină structura costurilor ambelor procese. Turnarea în matriță permanentă și turnarea sub presiune folosesc matrițe din oțel, dar diferă prin costul sculelor, durata de viață și capacitatea de a susține producția în volume mari.
Costul sculelor și volumele de producție
Turnarea în matriță permanentă folosește matrițe reutilizabile din oțel, umplute prin gravitație, ceea ce menține costul sculelor la un nivel moderat. Deși sunt durabile, aceste matrițe se uzează mai repede din cauza ciclurilor termice decât sculele pentru turnarea sub presiune la înaltă presiune.
Matrițele pentru turnarea sub presiune sunt din oțel călit și proiectate să reziste presiunilor mari de injecție, circuitelor complexe de răcire și sistemelor automate de ejectare. Această complexitate crește considerabil costurile inițiale ale sculelor.
Totuși, aceste matrițe robuste sunt construite pentru o durată lungă de viață și pot produce cu succes sute de mii sau chiar peste un milion de piese. De aceea, turnarea sub presiune vizează în special producția de masă în volume mari, de exemplu piese auto sau carcase pentru electronice de consum.
Eficiența producției
Turnarea în matriță permanentă folosește gravitația sau presiunea joasă controlată pentru umplerea matriței din oțel. Ciclurile sunt constante, dar mai lente decât la turnarea sub presiune, deoarece umplerea și solidificarea durează mai mult.
Operatorii gestionează adesea mai multe etape manuale, precum preîncălzirea matriței și controlul stratului de acoperire. Acest lucru limitează viteza procesului, în special pentru piesele mai groase.
Turnarea sub presiune funcționează la rate ridicate de producție. Metalul topit este injectat în matriță la presiune înaltă, umplând rapid pereții subțiri și reducând timpul de solidificare. Sistemele automate gestionează pulverizarea, închiderea, injecția, răcirea și ejectarea.
Alegerea procesului potrivit pentru proiectul dumneavoastră
La alegerea unei metode de turnare, producătorii trebuie să ia în calcul volumul de producție, complexitatea piesei, bugetul pentru scule și cerințele materialului.
Iată câteva exemple de aplicare a acestor procese în practică:
- Industria auto: Industria utilizează ambele metode. Piesele cu pereți subțiri și volum mare, precum carcasele transmisiei și suporturile, sunt de obicei turnate sub presiune. În schimb, piesele care necesită rezistență structurală foarte mare și porozitate redusă, precum blocurile motor și chiulasele din aluminiu, sunt adesea realizate prin turnare în matriță permanentă.
- Bunuri de consum și electronice: Acest sector se bazează în mare măsură pe viteza și precizia turnării sub presiune. Este procesul preferat pentru fabricarea carcaselor dispozitivelor, capacelor decorative și cadrelor structurale care necesită toleranțe stricte pentru a reduce prelucrarea secundară.
- Echipamente grele și industrie: Aceste sectoare preferă frecvent turnarea în matriță permanentă (gravitațională). Pentru componente precum carcasele pompelor, corpurile supapelor și suporturile de regim greu, durabilitatea pe termen lung și integritatea internă contează mai mult decât obținerea celei mai rapide producții.
Aduceți următorul proiect de turnare la Moldie
Alegerea metodei de turnare ideale nu este întotdeauna simplă. Dacă nu știți ce soluție va oferi cel mai bun randament al investiției pentru piesa dumneavoastră, contactați Moldie astăzi pentru a discuta obiectivele de producție, a solicita o ofertă detaliată și a primi îndrumarea experților noștri către soluția de turnare potrivită pentru următorul proiect!







