
Los fabricantes suelen comparar fundición en molde permanente y fundición a presión cuando necesitan piezas metálicas fuertes y precisas. Ambos procesos utilizan moldes metálicos reutilizables, pero llenan esos moldes de maneras muy diferentes. Esa única diferencia afecta el costo, la velocidad, acabado superficial y la fuerza de parte.
Fundición a presión vs Fundición de molde permanente: Las diferencias fundamentales
molde permanente fundición y fundición a presión utilizan un molde reutilizable, pero el diseño de molde y cómo mueven el metal fundido en la cavidad del molde varían mucho.
Filling Mechanisms and Process Overview
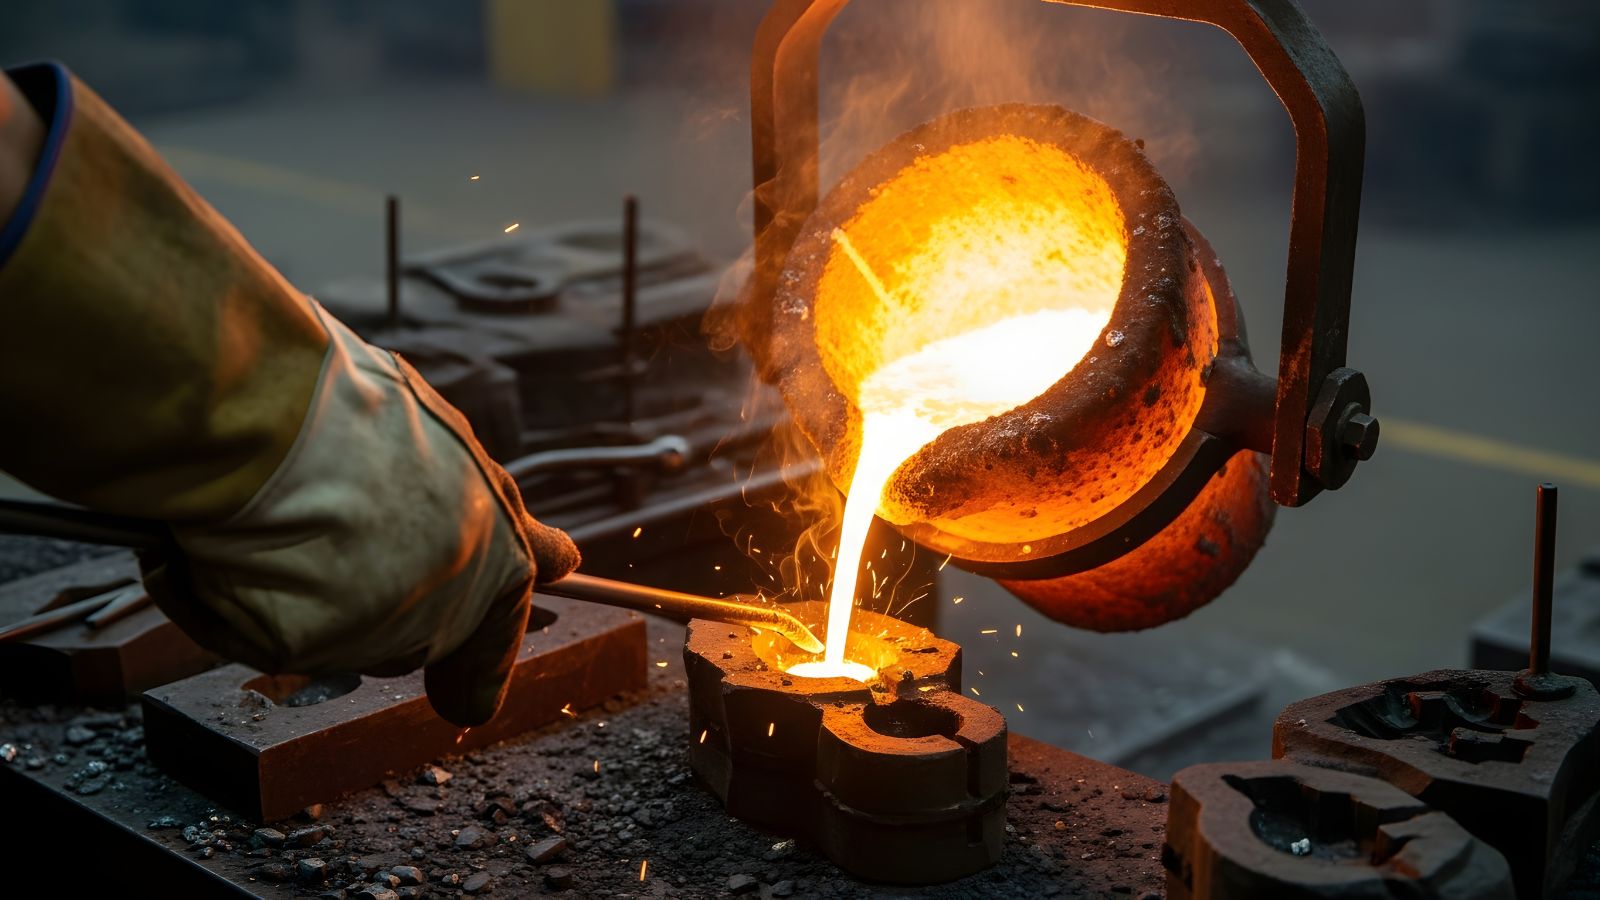
La fundición de molde permanente utiliza un método alimentado por gravedad. Operadores verter metal fundido en un molde permanente calentado, y la gravedad tira el metal a la cavidad. Después de que el metal se enfría y solidifica, los trabajadores abren el molde y eliminan la parte. Las tasas de producción suelen oscilar entre 5 y 50 castings por hora, dependiendo del tamaño de la parte.
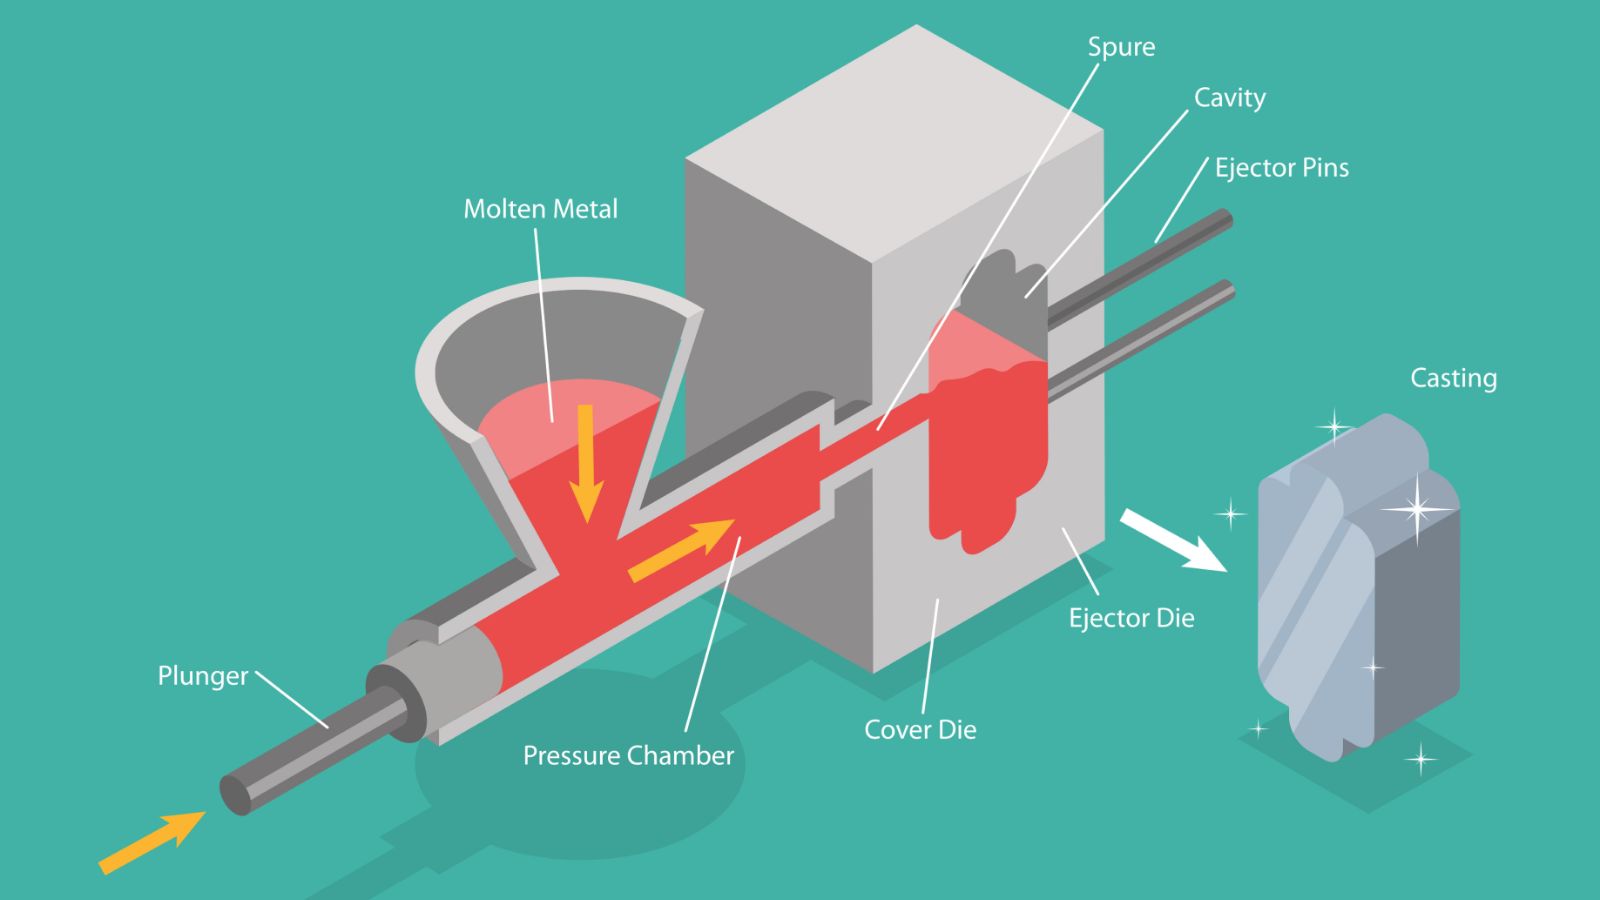
El casting muere funciona de una manera diferente. Forza el metal fundido en una matriz bajo alta presión, a menudo por encima de 100 bar, ofreciendo alta eficiencia. Algunos sistemas inyectado a presión pueden producir hasta 200 partes por hora, lo que admite grandes carreras de producción.
Ambos métodos utilizan moldes metálicos, pero la forma en que llenan y ciclon esos moldes establece la base para todas las otras diferencias.
Construcción de moldes reutilizables
Ambos procesos dependen de un molde reutilizable, pero los materiales de molde y el diseño difieren.
En fundición en molde permanente, los fabricantes a menudo construyen el molde permanente de hierro fundido, grafito o acero para herramientas. Estos moldes deben manejar el calentamiento repetido y el enfriamiento, pero no necesitan soportar la presión de inyección extrema. En algunos casos, también se utilizan núcleos de arena.
Por el contrario, fundición a presión utiliza moldes de acero de aleación endurecido y templado, ya que estos mueres deben resistir la alta presión de inyección y las fuerzas de sujeción repetidas. Para la estructura mecánica, la matriz a menudo incluye diapositivas móviles y pasadores eyectores. Este diseño permite la parte inyectado a presión liberar rápidamente y soporta paredes delgadas y tolerancias estrechas.
Herramienta para fundición a presión generalmente cuesta más porque debe manejar mayor estrés y mayor precisión.
Materiales y aleaciones utilizados
La elección de materiales impulsa la fuerza, el peso, la resistencia a la corrosión y el costo en ambos procesos. La mayoría de las partes utilizan metales no ferrosos, pero cada método favorece aleaciones específicas basadas en cómo el metal se llena y se enfría en el molde.
Metales comunes en fundición de molde permanente
molde permanente fundición a menudo utiliza magnesio, algunas aleaciones de cobre, y aleaciones de aluminio, especialmente A356 y otros 300 grados de serie. Estas aleaciones fluyen bien bajo gravedad y ofrecen buena fuerza después del tratamiento térmico.
En algunos casos, los fabricantes utilizan hierro fundido en moldes permanentes, aunque esto es menos común que el aluminio. El proceso maneja volúmenes de producción media y soporta partes que necesitan menor porosidad interna.
Aleaciones preferidas para Fundición a presión
Die casting se basa en aleaciones que manejan inyección de alta presión. La opción más común es la aleación de zinc como zamak y aleación de aluminio A380, conocida por buena fluidez y estabilidad dimensional. Los fabricantes utilizan frecuentemente aleaciones de magnesio en fundición a presión también, ya que ofrecen bajo peso y buena resistencia.
La fundición de la muerte raramente utiliza hierro porque altas temperaturas de fusión dañarían las muertes de acero y aumentarían los costos. El proceso funciona mejor con metales no ferrosos de fundición más bajos y altamente fundibles.
Para ambos procesos, el aluminio sigue siendo la opción más común en ambos procesos, pero cinc, magnesio, aleaciones de cobre y aplicaciones de hierro limitadas sirven objetivos de diseño específicos.
Acabado superficial y precisión dimensional
Acabado superficial y precisión dimensional a menudo conduce la opción entre fundición en molde permanente y fundición a presión. Cada proceso produce diferentes niveles acabado superficial, tolerancias estrictas y necesidad de mecanizado secundario.
Tolerancias y Precisión geométrica
Ambos métodos utilizan moldes metálicos, por lo que producen una versión más suave acabado superficial que fundición en arena. Las paredes rígidas limitan la rugosidad de la superficie y crean bordes más limpios.
En cuanto a la precisión dimensional, fundición en molde permanente puede mantener buenas tolerancias dimensionales y apoyar una buena alineación en el línea de partición, pero no empaqueta la cavidad con la fuerza. Comparativamente, fundición a presión alcanza alta precisión dimensional porque la presión fuerza el metal en cada parte de la cavidad.
Requisitos de mecanizado secundario
El proceso de fundición en molde permanentes a menudo requiere mecanizado de luz en superficies críticas. Las tiendas pueden llevar asientos, caras de junta o áreas roscadas para satisfacer tolerancias estrictas. Sin embargo, esto generalmente todavía implica menos mecanizado en comparación con fundición en arena.
La fundición puede minimizar el mecanizado para superficies no críticas debido a su alta precisión y acabado liso, y muchas partes dejan el molde listo para el montaje.
Aún así, las características adicionales tales como borrones de precisión o superficies de sellado a menudo necesitan mecanizado secundario en ambos procesos.
Propiedades mecánicas y calidad de fundición
El rendimiento mecánico depende de cómo el metal se llena y se enfría dentro del molde. La fuerza, los niveles de porosidad y la capacidad de formar formas complejas afectan a cómo la parte final actúa en uso real.
Fuerza estructural y porosidad
El molde permanente produce a menudo partes con buena a alta resistencia. El relleno de gravedad crea un flujo de metal constante, y el enfriamiento controlado en un molde metálico mejora la estructura de granos. Este proceso puede reducir las brechas en comparación con muchos métodos de arena.
Los niveles de porosidad son a menudo moderados a bajos, pero secciones gruesas todavía pueden atrapar el gas si el venteo es pobre. Proper gating y diseño de molde siguen siendo críticos.
Presión fundición a presiónX utiliza alta fuerza de inyección, a menudo por encima de 100 bar. La presión ayuda a llenar paredes delgadas y detalles pequeños. También puede limitar los vacíos superficiales en partes pequeñas.
Sin embargo, fundición a presión puede enfrentarse porosity issues, especialmente en áreas más gruesas. El aire comprimido y el relleno rápido pueden crear bolsillos internos de gas. Estos bolsillos pueden reducir la ductilidad y reducir la capacidad de carga en piezas estructurales.
Geometrías complejas y características internas
de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos de los productos. El enfoque de molde semipermanente permite galerías internas, canales y secciones huecas que presión fundición a presión puede luchar para formar.
Esta flexibilidad ayuda en partes como viviendas con pasajes internos. También soporta secciones transversales más gruesas sin presión extrema.
El casting muere sobresale al formar paredes delgadas y detalles afilados. Las fuerzas de alta presión metálicas en cavidades estrechas, que soportan formas externas intrincadas y pequeños radios.
Los núcleos móviles permiten algunas características internas, pero galerías internas muy complejas pueden aumentar el costo de la herramienta y los límites de diseño. Los ingenieros deben equilibrar la complejidad de la forma, diseño de utillaje, y las propiedades mecánicas esperadas al elegir entre los dos procesos.
Herramientas, volumen de producción y consideraciones económicas
Diseño de herramientas, volumen de producción esperado y tiempo de ciclo impulsan la estructura de costes de ambos procesos. Moldeado permanente y uso fundición a presión moldes de acero, pero difieren costo de la herramienta, vida útil y la escala de producción de alto volumen que apoyan.
Costos de herramientas y volúmenes de producción
El molde permanente utiliza moldes de acero reutilizables que se llenan por gravedad, manteniendo los costos de montaje moderados. Mientras que estos moldes son duraderos, se agotan más rápido bajo ciclo térmico en comparación con las herramientas de alta presión.
Los moldes utilizados en fundición a presión requieren acero endurecido y están diseñados para soportar altas presiones de inyección, líneas de enfriamiento complejas y sistemas de eyección automatizados. Esta complejidad impulsa la herramienta frontal cuesta mucho más alto.
Sin embargo, estos fuertes mueres se construyen para la longevidad y pueden producir con éxito cientos de miles o incluso más de un millón de partes durante su vida útil, por lo que fundición a presión apunta específicamente a la producción de masa de alto volumen, como piezas automotrices o viviendas electrónicas de consumo.
Eficiencia de la producción
La fundición de molde permanente se basa en la gravedad o baja presión controlada para llenar el molde de acero. Los tiempos del ciclo son estables pero más lentos que fundición a presión porque el relleno y la solidificación tardan más.
Los operadores a menudo manejan más pasos manuales, como el precalentamiento del molde y el control del recubrimiento. Esto limita lo rápido que puede correr el proceso, especialmente para partes más gruesas.
Die casting opera a altas tasas de producción. Inyecta metal fundido en la matriz bajo alta presión, que llena las paredes delgadas rápidamente y reduce el tiempo de solidificación. Sistemas automatizados manejan pulverización, cierre, inyección, refrigeración y eyección.
Elegir el proceso adecuado para su proyecto
Los fabricantes deben pesar el volumen de producción, la complejidad parcial, los presupuestos de herramientas y los requisitos materiales al elegir un método de fundición para su proyecto.
Aquí enumeraremos algunos ejemplos de cómo se aplican estos procesos en el mundo real:
- Automoción: La industria se basa en ambos métodos. Piezas de alto volumen y paredes delgadas como carcasas de transmisión y soportes son típicamente inyectado a presión. Por el contrario, las partes que requieren fuerza estructural extrema y la porosidad reducida, como bloques de aluminio y cabezas de cilindro, a menudo utilizan fundición en molde permanente.
- Consumer Goods and Electronics: Este sector depende en gran medida de la velocidad y precisión de fundición a presión. Es el proceso de ir a fabricar carcasas de dispositivos, cubiertas cosméticas y marcos estructurales donde se requieren tolerancias estrictas para minimizar el mecanizado secundario.
- Equipo pesado e industrial: Estos sectores favorecen con frecuencia el molde permanente (gravedad). Para componentes como carcasas de bombas, cuerpos de válvula y soportes de carga pesada, durabilidad a largo plazo y solidez interna importa mucho más que alcanzar la velocidad de producción más rápida posible.
Traiga su próximo proyecto de fundición a Moldie
Seleccionar el método de fundición ideal no es siempre una decisión directa. Si no está seguro de qué ruta proporcionará el mejor rendimiento de la inversión para su parte específica, Moldie está aquí para ayudar. Contacto Moldie hoy para discutir sus objetivos de fabricación, solicitar una cita completa, y dejar que nuestros expertos le guíen a la solución de fundición perfecta para su próximo proyecto!



