
Les fabricants comparent souvent le moulage en moule permanent et le moulage sous pression lorsqu’ils ont besoin de pièces métalliques robustes et précises. Les deux procédés utilisent des moules métalliques réutilisables, mais les remplissent de façons très différentes. Cette seule différence influe sur le coût, la vitesse, la finition de surface et la résistance des pièces.
Moulage sous pression et moulage en moule permanent : différences fondamentales
Ces deux procédés utilisent un moule réutilisable, mais diffèrent fortement par sa conception et par la manière dont le métal en fusion pénètre dans l’empreinte.
Mécanismes de remplissage et aperçu du procédé
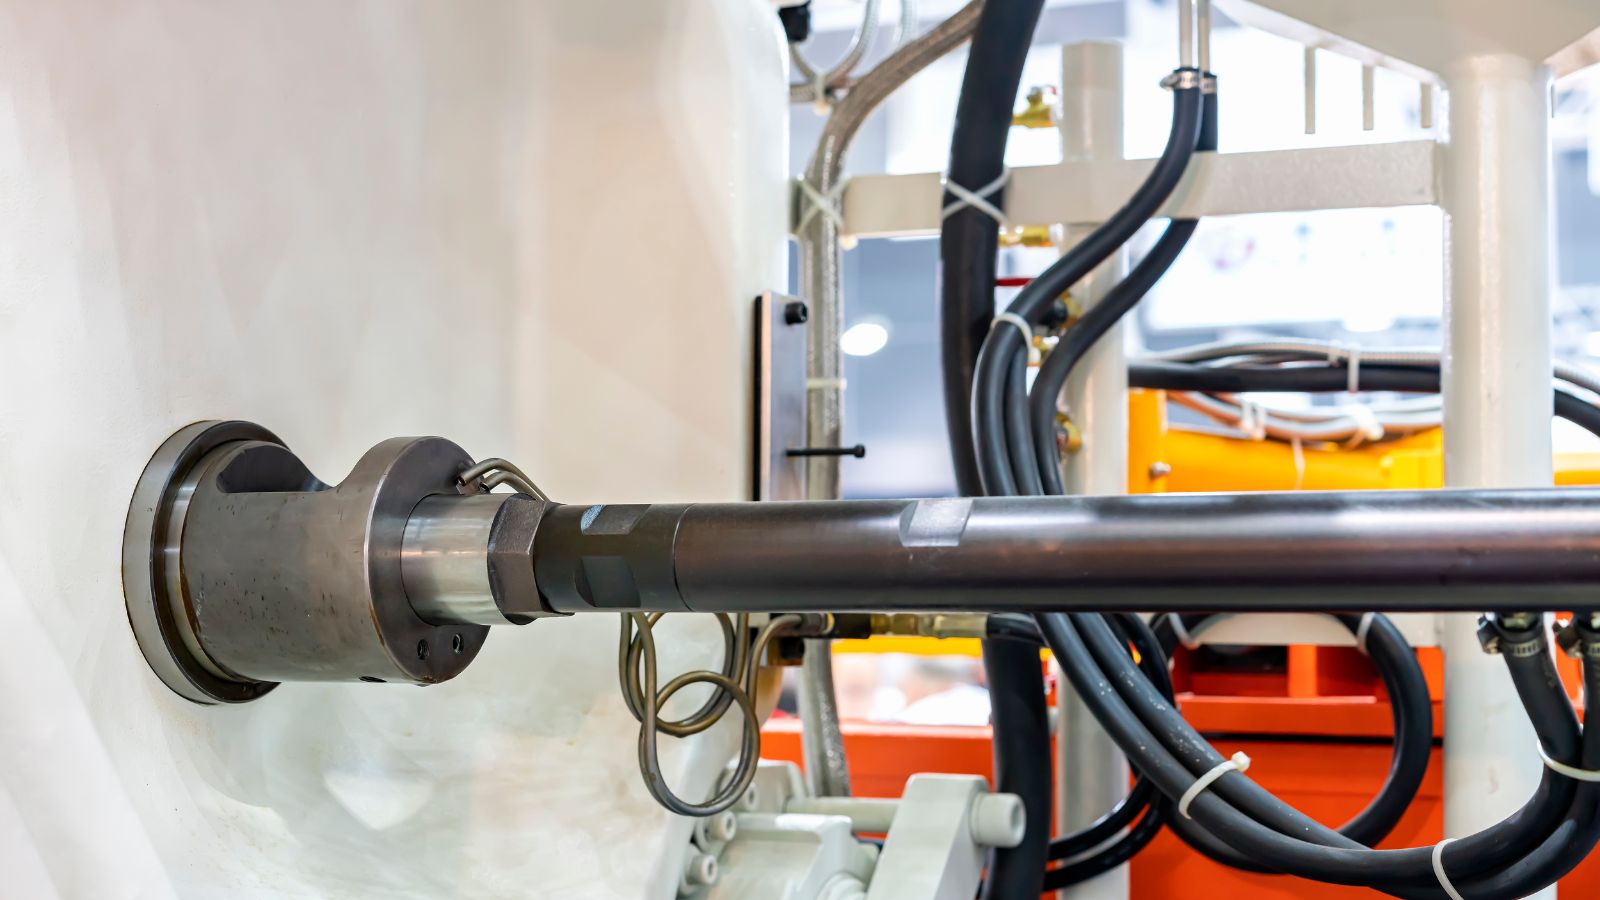
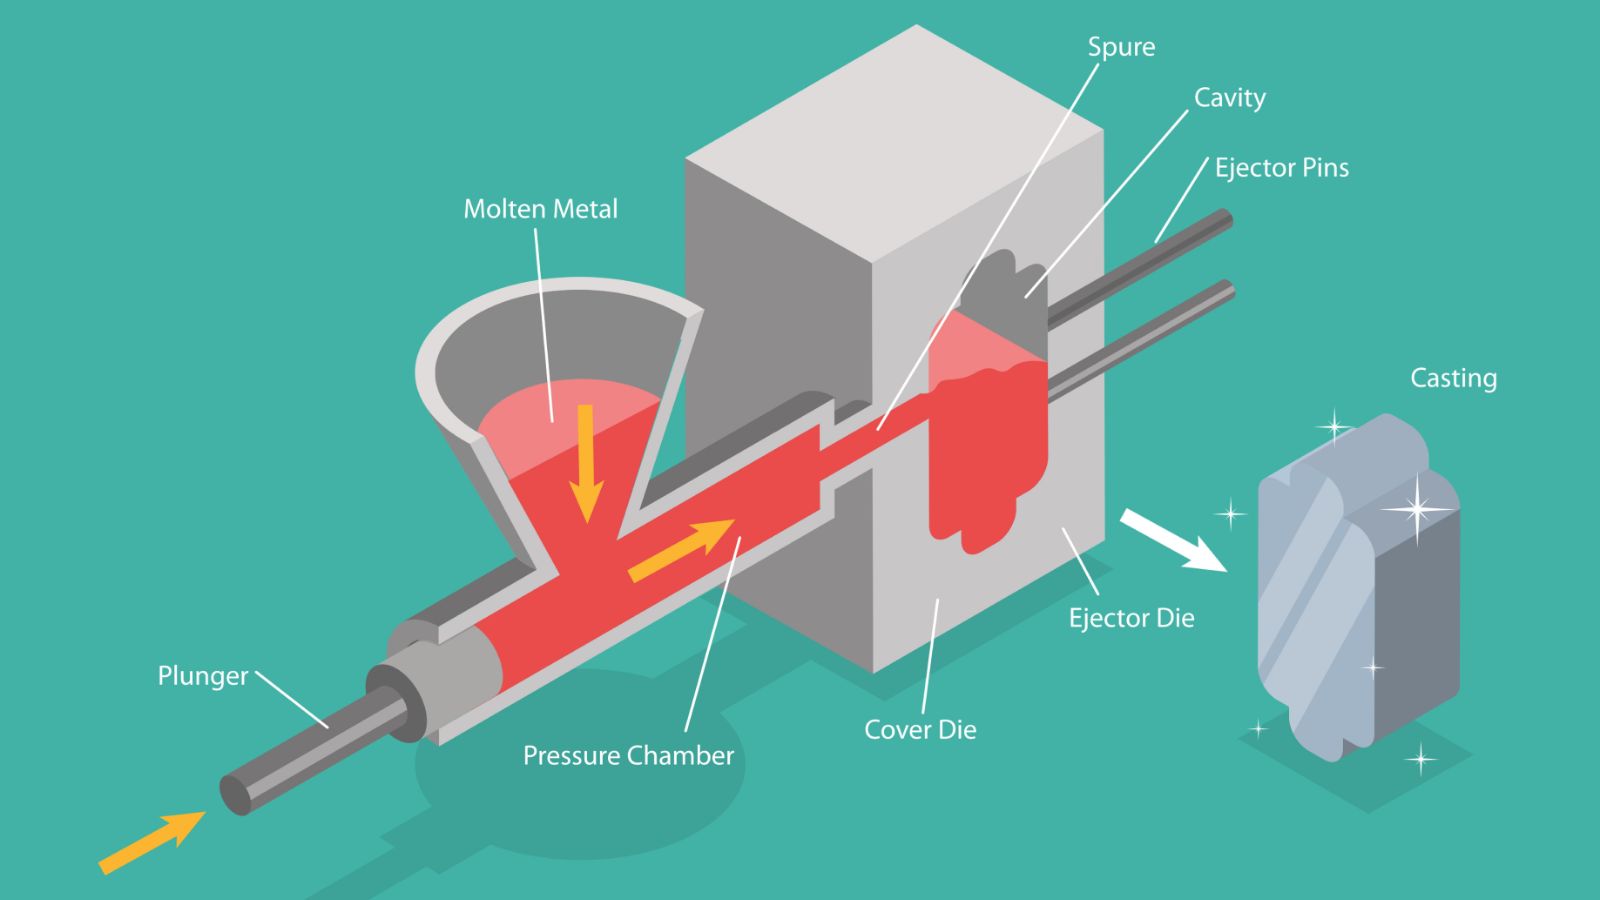
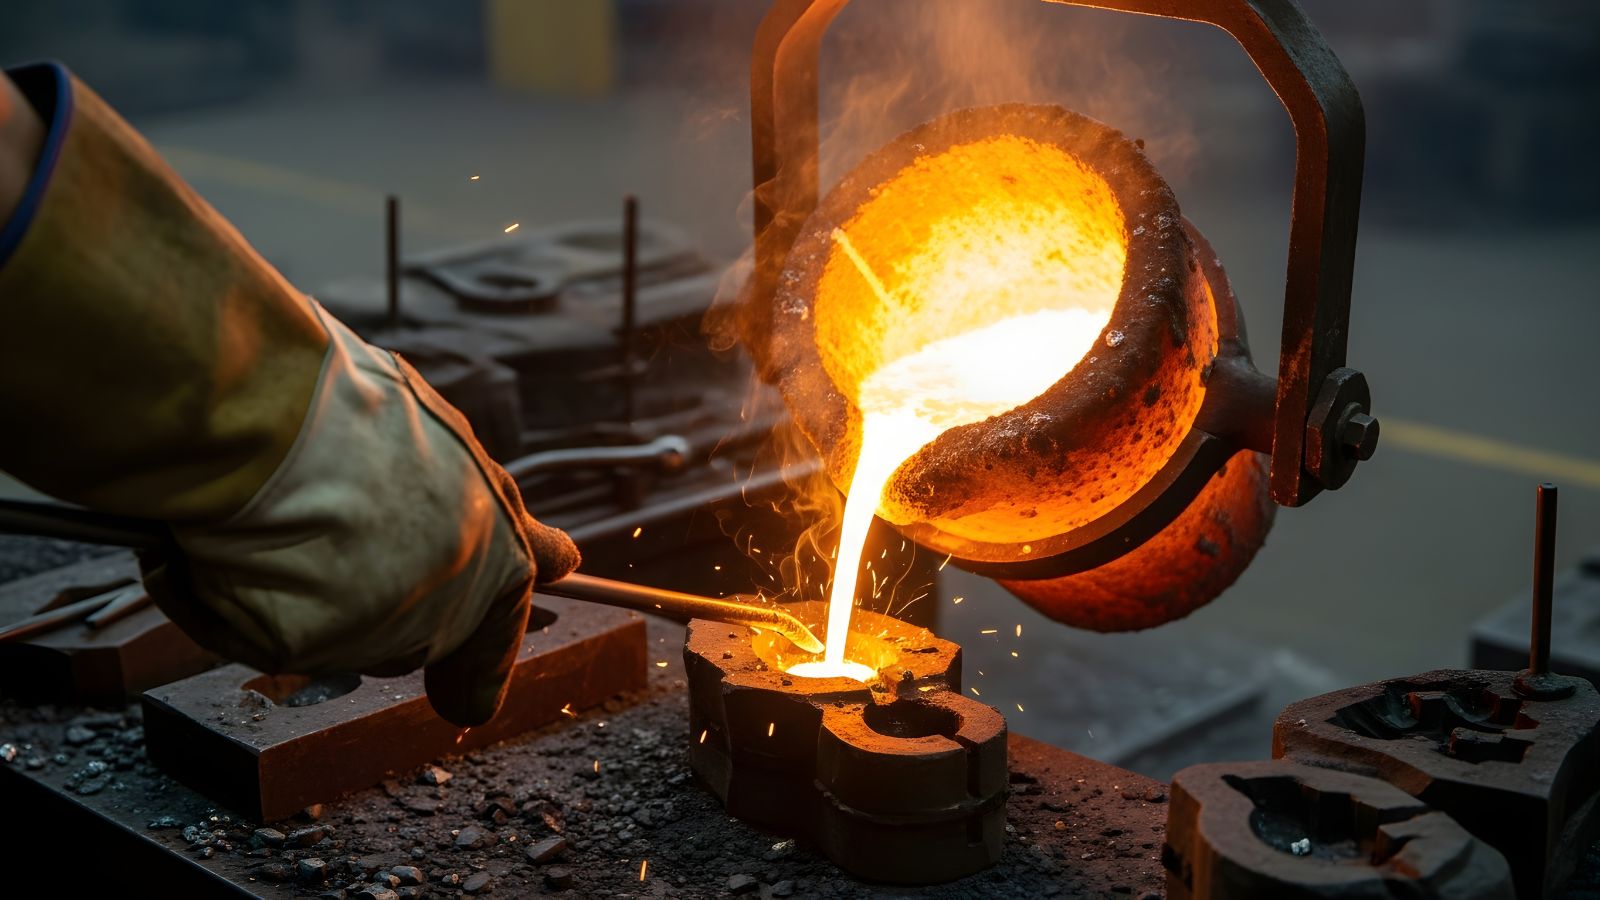
Le moulage en moule permanent utilise l’alimentation par gravité. Les opérateurs versent le métal en fusion dans un moule permanent chauffé et la gravité le fait pénétrer dans l’empreinte. Après refroidissement et solidification, ils ouvrent le moule et retirent la pièce. Selon sa taille, la production atteint souvent environ 5 à 50 pièces moulées par heure. Le moulage sous pression fonctionne autrement : il injecte le métal en fusion dans une matrice sous haute pression, souvent supérieure à 100 bar, pour une grande efficacité. Certains systèmes produisent jusqu’à 200 pièces par heure et conviennent aux grandes séries. Les deux procédés utilisent des moules métalliques, mais leur mode de remplissage et leur cycle déterminent toutes les autres différences.
Construction des moules réutilisables
Les deux procédés reposent sur des moules réutilisables, mais leurs matériaux et leur conception diffèrent. Pour le moulage en moule permanent, les fabricants emploient souvent de la fonte, du graphite ou de l’acier à outils. Ces moules doivent supporter des chauffages et refroidissements répétés, sans devoir résister à une pression d’injection extrême. Des noyaux en sable sont aussi parfois utilisés. Le moulage sous pression, en revanche, fait appel à des matrices en acier allié trempé et revenu, conçues pour résister à la pression d’injection et aux forces de serrage répétées. La matrice peut intégrer des tiroirs mobiles et des broches d’éjection. Cette conception accélère la libération de la pièce et permet des parois minces et des tolérances serrées. L’outillage du moulage sous pression coûte généralement plus cher en raison des contraintes et de la précision exigées.
Matériaux et alliages utilisés
Le choix du matériau détermine la résistance, le poids, la tenue à la corrosion et le coût des deux procédés. La plupart des pièces sont en métaux non ferreux, mais chaque méthode privilégie des alliages spécifiques selon leur écoulement et leur refroidissement dans le moule.
Métaux courants pour le moulage en moule permanent
Ce procédé utilise souvent le magnésium, certains alliages de cuivre et les alliages d’aluminium, notamment l’A356 et d’autres nuances de la série 300. Ces alliages s’écoulent bien par gravité et acquièrent une bonne résistance après traitement thermique. Certains fabricants utilisent également la fonte dans des moules permanents, mais cela reste moins courant que l’aluminium. Le procédé convient aux volumes moyens et aux pièces qui exigent une faible porosité interne.
Alliages privilégiés pour le moulage sous pression
Ce procédé nécessite des alliages adaptés à l’injection haute pression. Les plus courants sont les alliages de zinc comme le zamak et l’alliage d’aluminium A380, connus pour leur bonne fluidité et leur stabilité dimensionnelle. Les fabricants utilisent aussi fréquemment des alliages de magnésium qui associent légèreté et résistance. Le fer est rarement utilisé, car son point de fusion élevé endommagerait les matrices en acier et augmenterait les coûts. Le procédé convient mieux aux métaux non ferreux à bas point de fusion et faciles à mouler. Pour les deux procédés, l’aluminium est le choix le plus courant ; le zinc, le magnésium, les alliages de cuivre et, dans quelques cas, le fer répondent à des objectifs de conception spécifiques.
Finition de surface et précision dimensionnelle
La finition de surface et la précision dimensionnelle sont souvent déterminantes dans le choix entre les deux procédés. Chacun offre une qualité différente de finition à l’état brut de coulée, des tolérances serrées et des besoins d’usinage secondaire.
Tolérances et précision géométrique
Les deux méthodes utilisant des moules métalliques, elles offrent une surface brute de coulée plus lisse que le moulage en sable. Les parois rigides limitent la rugosité et produisent des arêtes plus nettes. Le moulage en moule permanent peut respecter de bonnes tolérances dimensionnelles et un bon alignement au plan de joint, mais il ne compacte pas l’empreinte sous pression. À l’inverse, la pression du moulage sous pression pousse le métal dans toutes les zones de l’empreinte et garantit une grande précision dimensionnelle.
Besoins d’usinage secondaire
Le moulage en moule permanent nécessite souvent un léger usinage des surfaces critiques. Les ateliers peuvent usiner les portées de roulement, les faces de joint ou les zones filetées pour respecter des tolérances serrées, tout en nécessitant généralement moins d’usinage que le moulage en sable. La grande précision et la finition lisse du moulage sous pression réduisent l’usinage des surfaces non critiques, et de nombreuses pièces sortent de la matrice prêtes à l’assemblage. Cependant, les alésages de précision et les surfaces d’étanchéité exigent souvent un usinage secondaire dans les deux procédés.
Propriétés mécaniques et qualité des pièces moulées
Les performances mécaniques dépendent du remplissage et du refroidissement du métal dans le moule. Résistance, porosité et aptitude à former des formes complexes déterminent le comportement de la pièce en service.
Résistance structurelle et porosité
Le moulage en moule permanent produit souvent des pièces de bonne à grande résistance. Le remplissage par gravité assure un écoulement régulier et le refroidissement contrôlé dans un moule métallique améliore la structure granulaire. Le procédé peut réduire les retassures par rapport à de nombreuses méthodes au sable. La porosité est souvent faible à modérée, mais des sections épaisses peuvent emprisonner du gaz si l’éventage est insuffisant. La conception du moule et des canaux d’alimentation reste donc essentielle. Le moulage sous pression utilise une forte force d’injection, souvent supérieure à 100 bar, qui facilite le remplissage des parois minces et des détails fins. Elle peut également limiter les vides de surface des petites pièces. Toutefois, il peut présenter des problèmes de porosité, surtout dans les zones épaisses. L’air emprisonné et le remplissage rapide peuvent créer des poches de gaz internes, réduire la ductilité et limiter la capacité portante des pièces structurelles.
Géométries complexes et caractéristiques internes
Le moulage en moule permanent peut produire des formes complexes à l’aide de noyaux en sable ou en métal. L’approche semi-permanente permet de créer des galeries, canaux et sections creuses internes parfois difficiles à obtenir par moulage sous pression. Cette souplesse convient, par exemple, aux carters avec passages internes et accepte aussi des sections plus épaisses sans pression extrême. Le moulage sous pression excelle dans la formation de parois minces et de détails nets. La haute pression remplit les cavités étroites et produit des formes extérieures complexes et de petits rayons. Des noyaux mobiles permettent certaines caractéristiques internes, mais les galeries très complexes augmentent le coût de l’outillage et limitent la conception. Les ingénieurs doivent équilibrer complexité, conception de l’outillage et propriétés mécaniques attendues.
Outillage, volumes de production et aspects économiques
La conception de l’outillage, le volume prévu et le temps de cycle déterminent la structure des coûts des deux procédés. Le moulage permanent et le moulage sous pression utilisent des moules en acier, mais diffèrent par le coût de l’outillage, sa durée de vie et les volumes importants qu’ils permettent de produire.
Coûts d’outillage et volumes de production
Le moulage permanent utilise des moules en acier réutilisables remplis par gravité, ce qui modère les coûts d’outillage. Durables, ces moules s’usent néanmoins plus vite sous l’effet des cycles thermiques que les outillages haute pression. Les matrices de moulage sous pression, en acier trempé, sont conçues pour résister à la pression d’injection, aux circuits de refroidissement complexes et aux systèmes d’éjection automatisés. Cette complexité augmente considérablement l’investissement initial. En contrepartie, ces matrices robustes durent longtemps et peuvent produire des centaines de milliers, voire plus d’un million de pièces. C’est pourquoi le moulage sous pression vise particulièrement la production de masse, notamment les pièces automobiles et les boîtiers électroniques grand public.
Efficacité de production
Le moulage permanent remplit le moule en acier par gravité ou sous faible pression contrôlée. Ses cycles sont réguliers mais plus lents que ceux du moulage sous pression, car le remplissage et la solidification prennent plus de temps. Les opérateurs gèrent souvent davantage d’étapes manuelles, comme le préchauffage du moule et le contrôle du revêtement, ce qui limite la cadence, surtout pour les pièces épaisses. Le moulage sous pression fonctionne à des cadences élevées : l’injection à haute pression remplit rapidement les parois minces et réduit le temps de solidification. Des systèmes automatisés gèrent la pulvérisation, la fermeture, l’injection, le refroidissement et l’éjection.
Choisir le procédé adapté à votre projet
Pour choisir un procédé de coulée, les fabricants doivent évaluer le volume, la complexité des pièces, le budget d’outillage et les matériaux requis. Voici quelques exemples d’applications réelles :
- Automobile : les deux méthodes sont utilisées. Les pièces minces produites en grande série, comme les carters de transmission et les supports, sont généralement moulées sous pression. Les pièces exigeant une très grande résistance structurelle et une porosité réduite, comme les blocs-moteurs et les culasses en aluminium, sont souvent moulées en moule permanent.
- Biens de consommation et électronique : ce secteur mise fortement sur la vitesse et la précision du moulage sous pression pour les boîtiers d’appareils, les caches décoratifs et les structures qui exigent des tolérances serrées afin de limiter l’usinage secondaire.
- Équipements lourds et industrie : ces secteurs privilégient souvent le moulage permanent par gravité. Pour les corps de pompe, corps de vanne et supports robustes, la durabilité à long terme et l’intégrité interne comptent davantage que la vitesse de production maximale.
Confiez votre prochain projet de fonderie à Moldie
Le choix du procédé idéal n’est pas toujours évident. Si vous ne savez pas quelle méthode offrira le meilleur retour sur investissement pour votre pièce, Moldie peut vous aider. Contactez Moldie aujourd’hui pour parler de vos objectifs de fabrication, demander un devis complet et bénéficier des conseils de nos experts afin de choisir la solution de fonderie idéale pour votre projet.







