
Le moulage sous pression peut avoir des coûts très variables selon plusieurs facteurs clés. En moyenne, un projet peut coûter de quelques milliers de dollars pour des pièces simples et de petite taille à des dizaines de milliers de dollars pour des composants plus grands et plus complexes. Fabricants et clients s’accordent généralement à reconnaître que des coûts mieux maîtrisés profitent aux deux parties, en réduisant les budgets de production et en permettant des prix plus raisonnables. Pour comprendre l’origine des coûts et prendre des décisions éclairées avant le lancement de la production, il est essentiel d’examiner chaque facteur de coût et de repérer les économies possibles sans compromettre la qualité.
Comprendre la structure des coûts du moulage sous pression
Le coût du moulage sous pression dépend du procédé de fabrication, des matériaux utilisés et du volume de production. Chaque facteur influe sur le coût total par pièce, depuis l’investissement initial dans le moule jusqu’aux coûts de fonctionnement pendant la production.
Répartition des éléments de coût
Le coût du moulage sous pression comprend des éléments fixes et variables .
Les coûts fixes comprennent la conception et la fabrication de l’outillage (matrice). Ils peuvent aller de quelques milliers de dollars pour un moule simple à plusieurs centaines de milliers de dollars pour un outillage complexe à empreintes multiples.
Les coûts variables dépendent du volume de production et comprennent :
| Élément de coût | Description |
|---|---|
| Coût des matériaux | Prix de l’alliage × poids de la pièce, ajusté selon le taux de rebut (souvent de 5–10 %). |
| Coût de transformation | Fonctionnement de la machine, temps de cycle, énergie et main-d’œuvre. |
| Opérations secondaires | Usinage, ébarbage, finition de surface et inspection. |
| Entretien | Réparation et remplacement de la matrice, entretien des machines. |
Des temps de cycle plus longs ou une conception plus complexe augmentent les besoins en main-d’œuvre et en énergie.
Les grandes séries répartissent les coûts d’outillage sur un plus grand nombre d’unités, ce qui réduit le coût par pièce.
Une estimation précise des coûts aide à préserver la rentabilité et la compétitivité du projet. Elle permet aux fabricants de fixer des prix réalistes, de planifier leur budget et de choisir le procédé de production approprié.
En tenant compte de tous les facteurs — outillage, matériaux, transformation et volume — les fabricants peuvent repérer les possibilités d’économie et éviter les dépenses imprévues.
Coûts d’outillage et de moule
L’outillage de moulage sous pression représente un investissement initial important, en raison de la précision, des matériaux et de l’ingénierie nécessaires. Son coût dépend de facteurs tels que la conception et la complexité du moule ainsi que le volume de production prévu. Une bonne planification peut réduire les coûts à long terme en prolongeant la durée de vie de l’outil et en limitant les défauts.
Investissement initial dans l’outillage
L’ investissement initial dans l’outillage couvre la conception, l’ingénierie et la fabrication de la matrice ou du moule. Il s’agit souvent du poste de coût le plus important d’un projet de moulage sous pression.
Les moules de haute qualité sont fabriqués en aciers à outils comme le H13, qui résistent à la chaleur et à l’usure. Ces matériaux sont coûteux, mais leur durée de vie est plus longue dans les conditions de moulage sous haute pression.
Les dépenses supplémentaires peuvent comprendre le prototypage, les essais de productionet les ajustements avant la production à grande échelle.
Conception et complexité du moule
La conception du moule influe à la fois sur le coût et les performances. Un moule bien conçu garantit une qualité constante et réduit les opérations secondaires, comme l’usinage ou la finition.
Les principaux facteurs de conception comprennent :
- Géométrie de la pièce (parois minces, contre-dépouilles, angles vifs)
- Nombre d’empreintes (davantage d’empreintes augmentent le coût, mais aussi le rendement)
- Systèmes de canaux et d’évents pour assurer l’écoulement du métal et l’évacuation des gaz
- Canaux de refroidissement pour raccourcir les cycles et réduire les défauts
Les conceptions complexes nécessitent davantage d’usinage, d’ajustements de précision et de simulations. L’application précoce des principes de conception pour la fabrication (DFM) peut éviter des reconceptions coûteuses. Les outils de simulation prédisent l’écoulement du métal, le refroidissement et les zones de défauts éventuels avant l’usinage de l’acier.
Durée de vie et entretien de l’outillage
Durée de vie de l’outillage désigne le nombre de cycles de moulage (injections) qu’un moule peut réaliser avant d’être réparé ou remplacé. Cette durée peut aller de 50 000 à plus de 1 000 000 injections selon le matériau, la conception et l’entretien.
Un entretien régulier prolonge la durée de vie de l’outillage et garantit une qualité constante des pièces. Les pratiques courantes comprennent :
- Nettoyage après chaque production
- Inspection de l’usure et des fissures
- Remplacement des inserts d’outillage dans les zones fortement sollicitées
- Application de revêtements protecteurs pour réduire la fatigue thermique
L’entretien préventif coûte moins cher que les réparations d’urgence. Un stockage adéquat protège aussi les moules contre la corrosion et les dommages accidentels. À long terme, ces pratiques contribuent à maîtriser les coûts d’outillage et à maintenir l’efficacité de la production.
Choix des matériaux et conséquences sur les coûts
Le matériau influe directement sur le coût du moulage sous pression, par le prix des matières premières, les exigences de transformation et le niveau de déchets. Les alliages diffèrent par leur prix, leur densité et leurs performances, ce qui peut modifier les besoins d’outillage et l’efficacité de production.
Types de matériaux utilisés en moulage sous pression
Le moulage sous pression utilise couramment des alliages d’ aluminium, de zincet de magnésium .
- L’aluminium est léger, résistant à la corrosion et adapté aux formes complexes. Son coût est modéré, mais son point de fusion plus élevé peut accroître la consommation d’énergie.
- Le zinc offre une excellente fluidité et une bonne résistance pour les pièces à parois minces. Il est plus lourd, mais son point de fusion plus bas réduit les coûts énergétiques.
- Le magnésium est le métal de construction le plus léger, avec un bon rapport résistance/poids. Il est toutefois plus cher et nécessite une manipulation prudente.
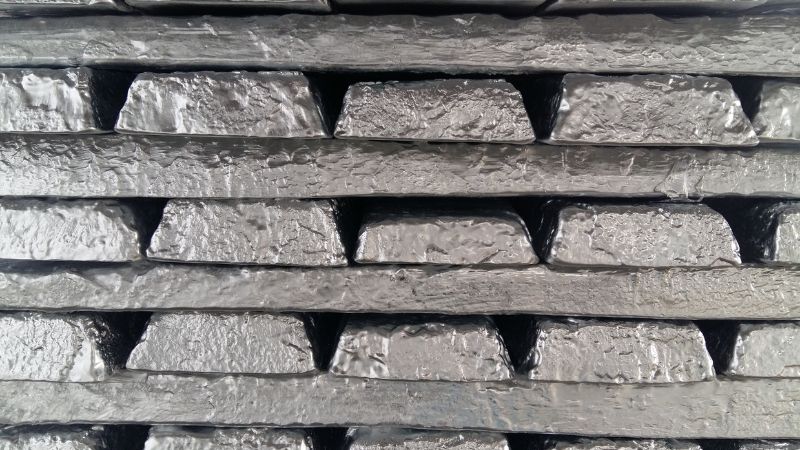
Les propriétés mécaniques et le comportement au moulage de chaque alliage influent sur le temps de cycle, l’usure de l’outillage et la qualité finale de la pièce. Choisir le bon matériau nécessite une analyse des coûts qui met ces facteurs en balance avec l’application prévue et le budget.
Calcul du coût des matériaux
Le coût des matériaux dépend du prix de marché de l’alliage, de sa densité et de la quantité nécessaire pour chaque pièce. Les prix de l’aluminium, du zinc et du magnésium fluctuent selon l’offre, la demande et les marchés mondiaux des métaux.
Une estimation simple peut être calculée ainsi :
Coût des matériaux = (Volume de la pièce × Densité du matériau) × Prix unitaire
Par exemple, la faible densité de l’aluminium réduit le poids par pièce, mais son point de fusion plus élevé peut augmenter le coût de l’énergie. La densité plus élevée du zinc augmente le coût calculé au poids, mais des cycles plus courts peuvent compenser cette hausse. Le prix au kilogramme plus élevé du magnésium peut se justifier lorsque la réduction du poids est essentielle. En outre, les fabricants négocient souvent des prix de matériaux en vrac pour les grandes séries afin de réduire le coût unitaire.
Utilisation des matériaux et déchets
Le taux d’utilisation des matériaux mesure la part de la matière achetée qui se retrouve dans la pièce finale. En moulage sous pression, les taux de déchets sont souvent de 8% à 10% en raison du métal en fusion présent dans les canaux, les attaques et les trop-pleins.
Les rebuts peuvent souvent être recyclés, mais leur refusion entraîne des coûts d’énergie et de main-d’œuvre. L’aluminium et le zinc se recyclent bien sans perte de propriétés, tandis que le magnésium nécessite des procédés mieux contrôlés pour éviter l’oxydation.
L’amélioration de la conception du moule, l’optimisation du système d’alimentation et l’ajustement du volume injecté peuvent réduire les déchets. Même de petites améliorations du rendement matière génèrent des économies importantes sur les grandes séries.
Volume de production et économies d’échelle
En moulage sous pression, le nombre de pièces produites influe directement sur le coût total de fabrication et le coût unitaire. Des volumes plus importants répartissent les dépenses fixes sur davantage d’unités, tandis que les petites séries ont souvent un coût unitaire plus élevé en raison d’une répartition limitée des coûts.
Effet du volume de production sur les coûts
Le volume de production détermine la répartition des coûts fixes, comme l’outillage et la mise en route. Une matrice coûtant $50 000 à fabriquer ajoute $50 au prix de chaque pièce si seulement 1 000 unités sont produites, mais seulement $0.50 par pièce si 100 000 unités sont fabriquées.
Les grands volumes améliorent aussi l’utilisation des machines. Le fonctionnement continu réduit les périodes d’inactivité et donc la part des coûts de main-d’œuvre et d’énergie affectée à chaque pièce.
Toutefois, les grandes séries nécessitent un investissement initial plus important en matériaux et en planification. Si la demande est incertaine, la production en grandes quantités peut accroître les coûts de stockage et immobiliser des capitaux.
Économies d’échelle en moulage sous pression
On parle d’économies d’échelle lorsque l’augmentation du volume de production réduit le coût moyen par pièce. En moulage sous pression, cela s’explique par la répartition des coûts fixes — outillage, mise en route et certains frais généraux — sur un plus grand nombre d’unités.
Les gains d’automatisation augmentent également avec le volume. Les machines peuvent fonctionner plus longtemps sans interruption et les matrices à empreintes multiples produisent plusieurs pièces par cycle, ce qui réduit encore les coûts.
La production à grande échelle permet aussi d’acheter les matières premières en vrac et de diminuer leur coût par pièce. Cependant, les économies d’échelle ont leurs limites : au-delà d’un certain seuil, le stockage, la logistique et la demande du marché peuvent annuler les économies supplémentaires.
Complexité des pièces et conception pour la fabricabilité
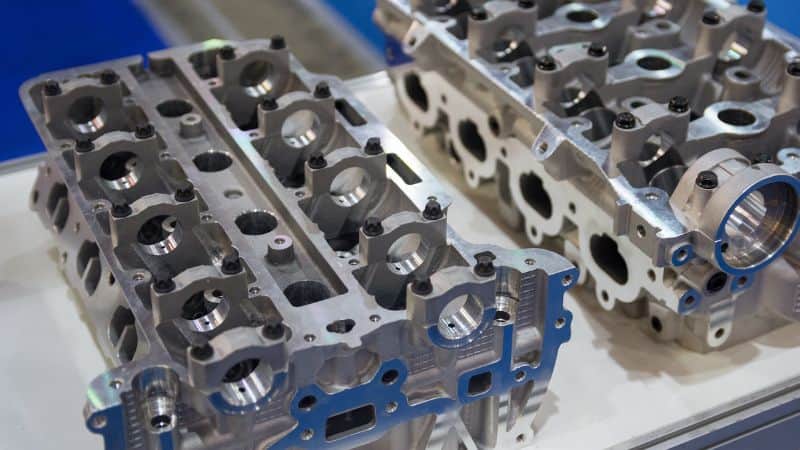
La géométrie, les tolérances et les caractéristiques d’une pièce moulée sous pression ont un effet direct sur le coût de production et l’efficacité de fabrication. Des choix de conception réfléchis peuvent simplifier l’outillage, améliorer la stabilité dimensionnelleet maintenir une grande précision sans dépenses inutiles.
Effet de la complexité des pièces sur le coût
Les pièces complexes nécessitent souvent des moules plus élaborés, davantage d’usinage et des temps de cycle plus longs. Les contre-dépouilles profondes, les parois minces et les angles vifs peuvent augmenter le coût de l’outillage et le risque de défauts.
Une complexité accrue peut aussi nécessiter des matériaux d’outillage spécialisés ou des matrices à tiroirs, ce qui augmente les coûts initiaux et d’entretien.
Dans de nombreux cas, simplifier la géométrie permet de :
- Réduire le temps de fabrication du moule
- Diminuer le taux de rebut
- Raccourcir les cycles de production
Par exemple, une pièce comportant plusieurs nervures minces peut nécessiter une vitesse d’injection plus faible pour éviter les déformations, ce qui augmente le temps machine par unité.
Principes de conception pour la fabricabilité
La conception pour la fabricabilité (DFM) vise à créer des pièces plus faciles et moins coûteuses à fabriquer tout en respectant les exigences de performance.
Les principaux points DFM à prendre en compte pour le moulage sous pression sont :
- Épaisseur de paroi uniforme pour éviter un refroidissement irrégulier et le retrait
- Angles de dépouille généreux pour faciliter l’éjection du moule
- Tolérances serrées limitées sauf lorsqu’elles sont nécessaires au fonctionnement
- Éviter les détails de surface inutiles qui nécessitent un usinage secondaire
L’application précoce des principes DFM aide les ingénieurs à adapter la géométrie des pièces aux capacités des machines et de l’outillage. Elle réduit les opérations ultérieures, prolonge la durée de vie du moule et améliore la régularité de la production.
Une collaboration étroite entre les équipes de conception et de fabrication permet de répondre aux besoins fonctionnels sans compliquer inutilement le moule ou le procédé.
Stabilité dimensionnelle et haute précision
Le moulage sous pression peut atteindre des tolérances serrées et maintenir la stabilité dimensionnelle sur de grandes séries, mais les choix de conception ont une forte influence sur ces résultats.
Les pièces présentant de grandes surfaces planes ou des sections longues et minces sont plus susceptibles de se déformer au refroidissement. Pour y remédier, les concepteurs peuvent ajouter des nervures, des goussets ou des congés afin de renforcer la structure sans ajouter trop de poids.
Une grande précision nécessite souvent des vitesses de refroidissement contrôlées et des paramètres de procédé constants. Dans certains cas, les dimensions critiques doivent tout de même être légèrement usinées après moulage pour respecter les spécifications exactes.
En équilibrant les exigences de précision et la faisabilité du moulage, les fabricants peuvent produire des pièces métalliques exactes tout en maîtrisant les coûts et en réduisant les rebuts.
Opérations secondaires et autres facteurs de coût
Les opérations secondaires peuvent augmenter considérablement le coût des pièces moulées sous pression. Ces coûts dépendent du type d’opération, du niveau de précision requis et du volume de production. Une planification attentive permet d’éviter les dépenses inutiles tout en répondant aux exigences fonctionnelles et esthétiques.
Usinage et opérations ultérieures
De nombreuses pièces moulées sous pression nécessitent un usinage pour obtenir des dimensions précises ou ajouter des caractéristiques impossibles à former dans le moule. Les opérations courantes comprennent le perçage, le taraudage, le fraisage et l’alésage.
Les opérations ultérieures comprennent également l’ ébavurage des arêtes vives et l’ébarbage des attaques ou des canaux. Ces étapes améliorent l’ajustement et la sécurité de la pièce, mais augmentent le temps de main-d’œuvre et de machine.
Finition de surface et traitements
La finition de surface améliore l’apparence, la résistance à la corrosion ou la tenue à l’usure. Les traitements courants des pièces moulées sous pression comprennent :
| Type de finition | Objectif | Incidence typique sur le coût |
|---|---|---|
| Anodisation | Résistance à la corrosion, esthétique | Moyenne |
| Revêtement en poudre | Surface colorée durable | Moyenne à élevée |
| Placage (par exemple chrome) | Résistance à l’usure, apparence | Élevée |
| Peinture | Couleur, protection | Faible à moyenne |
Certaines finitions nécessitent une préparation de surface comme le polissage ou le grenaillage, ce qui augmente le travail et l’utilisation des équipements.
Le choix de la finition dépend de l’environnement et de la fonction de la pièce. Par exemple, une pièce de carrosserie extérieure peut nécessiter un revêtement résistant aux UV, alors qu’un composant intérieur peut se contenter d’une protection minimale contre la corrosion. Chaque étape supplémentaire augmente le coût des matériaux, de la main-d’œuvre et du temps de traitement.
Défaillances et contrôle qualité
Les défauts des pièces moulées sous pression — porosité, déformation ou erreurs dimensionnelles, par exemple — peuvent entraîner des retouches ou la mise au rebut. Il est généralement moins coûteux de prévenir ces défaillances que de les corriger.
Les mesures de contrôle qualité comprennent l’ inspection visuelle, les contrôles dimensionnelset les essais non destructifs pour détecter les défauts internes. Ces contrôles nécessitent une main-d’œuvre qualifiée et des équipements spécialisés, ce qui augmente les coûts de fabrication.
Si un défaut est détecté après les opérations secondaires, son incidence financière est plus importante, car le travail d’usinage ou de finition est perdu. Il est donc essentiel de le détecter tôt.
Les secteurs exigeant une grande fiabilité, comme l’aéronautique et les dispositifs médicaux, peuvent imposer un contrôle à 100 %, ce qui augmente nettement les dépenses de contrôle qualité, mais réduit le risque de défaillances coûteuses sur le terrain.
Foire aux questions
Comment est déterminé le prix au kilogramme des pièces moulées sous pression ?
Le prix au kilogramme comprend le coût du métal brut, les frais de transformation et le taux de rebut. Les prix des métaux varient selon les conditions du marché, tandis que la conception de la pièce détermine l’utilisation des matériaux et les déchets. La main-d’œuvre, l’énergie et les frais généraux contribuent également au prix final.
Quels sont les principaux éléments du calcul du temps de cycle en moulage sous pression ?
Le temps de cycle comprend le remplissage du moule, le refroidissement et l’éjection de la pièce. Le refroidissement représente souvent la plus grande part du cycle et dépend de l’épaisseur de la pièce et du contrôle de la température du moule. Des cycles plus courts améliorent la productivité, mais nécessitent une conception du moule et des réglages de procédé optimisés.
Comment le coût du moulage sous pression se compare-t-il à celui du moulage au sable ?
Le moulage sous pression nécessite un investissement initial plus élevé dans l’outillage, mais son coût par pièce est plus faible pour les grands volumes. Le moulage au sable demande moins d’investissement au départ, mais il est plus lent et moins précis. Pour les grandes séries, le moulage sous pression devient souvent plus rentable à long terme.







