
Turnarea sub presiune poate avea costuri foarte diferite, în funcție de mai mulți factori-cheie. În medie, un proiect de turnare sub presiune poate costa de la câteva mii de dolari pentru piese mici și simple până la zeci de mii de dolari pentru componente mai mari și complexe. Atât producătorii, cât și clienții sunt de acord că un control mai bun al costurilor creează avantaje pentru ambele părți, datorită bugetelor de producție mai mici și prețurilor mai rezonabile. Pentru a înțelege ce determină aceste costuri și cum pot fi luate decizii informate înainte de începerea producției, este esențial să analizăm fiecare factor de cost și să vedem unde se pot face economii fără a compromite calitatea.
Înțelegerea structurii costurilor turnării sub presiune
Costul turnării sub presiune este influențat de procesul de fabricație, materialele folosite și scara producției. Fiecare factor influențează costul total pe piesă, de la investiția inițială în matriță până la cheltuielile de exploatare din timpul seriilor de producție.
Structura componentelor de cost
Costurile turnării sub presiune includ elemente fixe și variabile .
Costurile fixe includ proiectarea și fabricarea sculelor (matriței), care pot varia de la câteva mii de dolari pentru forme simple la sute de mii pentru scule complexe, cu mai multe cavități.
Costurile variabile depind de volumul producției și includ:
| Componenta de cost | Descriere |
|---|---|
| Costul materialului | Prețul aliajului × greutatea piesei, ajustat în funcție de rata de rebut (adesea 5–10%). |
| Costul procesării | Funcționarea mașinii, durata ciclului, energia și manopera. |
| Operații secundare | Prelucrare mecanică, debavurare, finisarea suprafeței și inspecție. |
| Întreținere | Repararea matriței, înlocuirea acesteia și întreținerea mașinilor. |
Ciclurile mai lungi sau complexitatea proiectării piesei cresc consumul de manoperă și energie.
Seriile de volum mare distribuie costurile sculelor pe mai multe unități, reducând costul pe piesă.
Estimarea exactă a costurilor asigură rentabilitatea și competitivitatea proiectului. Le permite producătorilor să stabilească prețuri realiste, să planifice bugete și să aleagă abordarea potrivită pentru producție.
Luând în calcul toți factorii de cost—scule, materiale, procesare și volum—producătorii pot identifica oportunități de economisire și evita cheltuielile neașteptate.
Costurile sculelor și ale matriței
Sculele pentru turnarea sub presiune presupun cheltuieli inițiale importante din cauza preciziei, materialelor și ingineriei necesare. Costul depinde de factori precum proiectarea matriței, complexitate și volumul de producție estimat. Planificarea adecvată poate reduce costurile pe termen lung prin prelungirea duratei de viață a sculei și minimizarea defectelor.
Investiția inițială în scule
Investiția inițială în scule acoperă proiectarea, ingineria și fabricarea matriței. Aceasta este adesea cea mai mare cheltuială individuală dintr-un proiect de turnare sub presiune.
Matrițele de înaltă calitate sunt fabricate din oțeluri pentru scule precum H13, care rezistă la căldură și uzură. Aceste materiale sunt costisitoare, dar au o durată de viață mai mare în condiții de turnare la presiune ridicată.
Cheltuielile suplimentare pot include prototiparea, serii de probăși ajustări înainte de începerea producției complete.
Proiectarea și complexitatea matriței
Proiectarea matriței influențează atât costul, cât și performanța. O matriță bine proiectată asigură o calitate uniformă și reduce operațiile secundare precum prelucrarea mecanică sau finisarea.
Factorii-cheie de proiectare includ:
- Geometria piesei (pereți subțiri, degajări, colțuri ascuțite)
- Numărul de cavități (mai multe cavități cresc costul, dar sporesc productivitatea)
- Sistemele de canale de alimentare și aerisire pentru curgerea corectă a metalului și evacuarea gazelor
- Canalele de răcire pentru cicluri mai rapide și mai puține defecte
Proiectele complexe necesită mai multă prelucrare mecanică, ajustare de precizie și simulare. Aplicarea timpurie a principiilor proiectării pentru fabricație (DFM) poate preveni reproiectările costisitoare. Instrumentele de simulare pot anticipa curgerea metalului, comportamentul la răcire și zonele cu posibile defecte înainte de prelucrarea oțelului.
Durata de viață și întreținerea sculei
Durata de viață a sculei se măsoară prin numărul ciclurilor (injecțiilor) pe care le poate efectua matrița înainte de a necesita reparare sau înlocuire. Aceasta poate varia de la 50.000 la peste 1.000.000 de injecții în funcție de material, proiectare și întreținere.
Întreținerea regulată prelungește durata de viață a sculei și asigură o calitate uniformă a pieselor. Practicile uzuale includ:
- Curățarea după fiecare serie
- Inspectarea pentru uzură sau fisuri
- Înlocuirea inserțiilor de matriță din zonele cu uzură ridicată
- Aplicarea acoperirilor de protecție pentru reducerea oboselii termice
Întreținerea preventivă este mai rentabilă decât reparațiile de urgență. Depozitarea corespunzătoare protejează matrițele împotriva coroziunii și deteriorării accidentale. În timp, aceste practici contribuie la controlul costurilor sculelor și la menținerea eficienței producției.
Selectarea materialului și implicațiile asupra costurilor
Alegerea materialului influențează direct costul turnării sub presiune prin prețul materiilor prime, cerințele de procesare și nivelul deșeurilor. Aliajele diferă ca preț, densitate și performanță, ceea ce poate schimba cerințele privind sculele și eficiența producției.
Tipuri de materiale utilizate la turnarea sub presiune
Turnarea sub presiune utilizează frecvent aliaje de aluminiu, zincși magneziu .
- Aluminiul este ușor, rezistent la coroziune și potrivit pentru forme complexe. Are un cost moderat, dar necesită temperaturi de topire mai ridicate, ceea ce poate crește consumul de energie.
- Zincul oferă fluiditate excelentă și rezistență pentru piesele cu pereți subțiri. Este mai greu, dar se topește la temperaturi mai scăzute, reducând costurile energetice.
- Magneziul este metalul structural cel mai ușor, cu un raport bun între rezistență și greutate, dar este mai scump și necesită manipulare atentă.
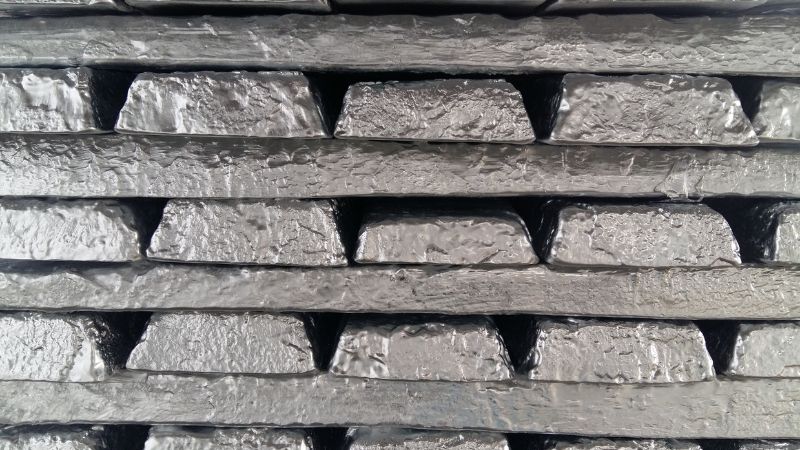
Proprietățile mecanice și comportamentul la turnare ale fiecărui aliaj influențează durata ciclului, uzura sculelor și calitatea finală a piesei. Alegerea materialului potrivit presupune o analiză a costurilor care să echilibreze acești factori cu aplicația și bugetul vizate.
Calculul costului materialului
Costul materialului depinde de prețul de piață al aliajului, densitate și cantitatea necesară pentru fiecare piesă. Prețurile aluminiului, zincului și magneziului fluctuează în funcție de ofertă, cerere și piețele globale de metale.
O estimare simplă a costului se poate calcula astfel:
Costul materialului = (volumul piesei × densitatea materialului) × prețul unitar
De exemplu, densitatea mai mică a aluminiului înseamnă o greutate mai mică per piesă, însă punctul de topire mai ridicat poate adăuga costuri energetice. Densitatea mai mare a zincului crește costul calculat în funcție de greutate, dar ciclurile mai scurte pot compensa acest efect. Prețul mai mare pe kilogram al magneziului poate fi justificat când reducerea greutății este esențială. În plus, producătorii negociază adesea prețuri pentru achiziții în vrac destinate producției de volum mare, reducând costul unitar.
Utilizarea materialului și deșeurile
Utilizarea materialului măsoară cât din materialul achiziționat devine piesa finală. În turnarea sub presiune, ratele de deșeuri variază adesea între 8% și 10% din cauza metalului topit rămas în canale, sprue-uri și preaplinuri.
Deșeurile pot fi adesea reciclate, dar retopirea adaugă costuri de energie și manoperă. Aliaje precum aluminiul și zincul se reciclează bine fără pierderea proprietăților, în timp ce magneziul necesită procese mai controlate pentru prevenirea oxidării.
Îmbunătățirea proiectării matriței, optimizarea sistemelor de alimentare și ajustarea volumului injectat pot reduce deșeurile. Chiar și îmbunătățirile mici ale utilizării materialului pot genera economii semnificative în seriile mari de producție.
Volumul producției și economiile de scară
În turnarea sub presiune, numărul de piese produse influențează direct costul total de fabricație și costul pe piesă. Cantitățile mai mari distribuie cheltuielile fixe pe mai multe unități, în timp ce seriile mici generează adesea costuri unitare mai mari din cauza distribuirii limitate a costurilor.
Efectul volumului producției asupra costului
Volumul producției influențează modul în care sunt repartizate costurile fixe, precum sculele și configurarea. O matriță care costă 50.000 USD se adaugă cu 50 USD la costul fiecărei piese dacă se produc numai 1.000 de unități, dar doar cu 0.50 USD pe piesă la o producție de 100.000 de unități.
Volumele mari îmbunătățesc și utilizarea mașinilor. Funcționarea continuă reduce perioadele de inactivitate și, prin urmare, ponderea costurilor de manoperă și energie alocate fiecărei piese.
Totuși, seriile mari necesită investiții inițiale mai mari în materiale și planificare. Dacă cererea este incertă, producția în cantități mari poate crește costurile de depozitare și bloca capitalul.
Economiile de scară în turnarea sub presiune
Economiile de scară apar când creșterea volumului producției reduce costul mediu pe piesă. În turnarea sub presiune, acest lucru se întâmplă deoarece costurile fixe—sculele, configurarea și anumite cheltuieli generale—sunt distribuite pe mai multe unități.
Beneficiile automatizării cresc și ele odată cu volumul. Mașinile pot funcționa mai mult timp fără întrerupere, iar matrițele cu mai multe cavități pot produce câteva piese pe ciclu, reducând și mai mult costurile.
Producția la scară mare permite și achiziționarea materiilor prime în vrac, ceea ce poate reduce costul materialului pe piesă. Totuși, economiile de scară au limite; după un anumit punct, depozitarea, logistica și cererea pieței pot anula economiile suplimentare.
Complexitatea piesei și proiectarea pentru fabricație
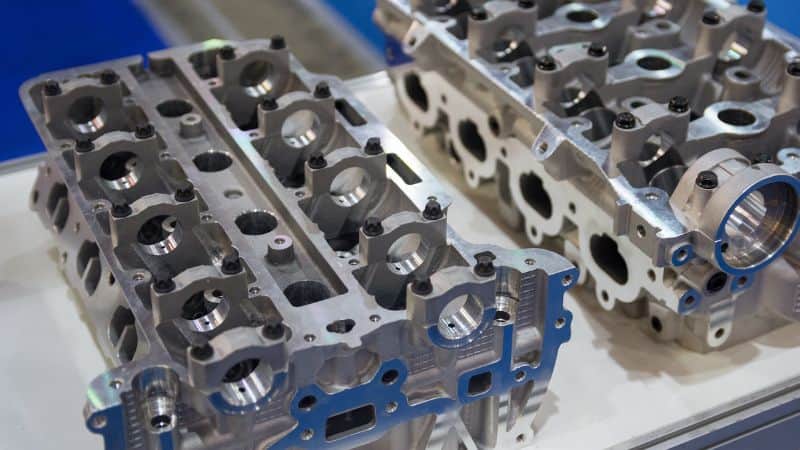
Geometria, toleranțele și caracteristicile unei piese turnate sub presiune influențează direct costul producției și eficiența fabricației. Alegerile atente de proiectare pot reduce complexitatea sculelor, îmbunătăți stabilitatea dimensionalăși menține precizia ridicată fără cheltuieli inutile.
Impactul complexității piesei asupra costului
Piesele complexe necesită adesea matrițe mai elaborate, prelucrări mecanice suplimentare și cicluri mai lungi. Caracteristici precum degajări adânci, pereți subțiri sau colțuri ascuțite pot crește costul sculelor și riscul defectelor.
Complexitatea mai mare poate necesita și materiale specializate pentru scule sau matrițe cu mai multe culisări, ceea ce crește atât costurile inițiale, cât și pe cele de întreținere.
În multe cazuri, simplificarea geometriei poate:
- Reduce timpul de fabricare a matriței
- Reduce rata rebuturilor
- Scurta ciclurile de producție
De exemplu, o piesă cu mai multe nervuri subțiri poate necesita viteze de injectare mai mici pentru a evita deformarea, ceea ce prelungește timpul de funcționare a mașinii pentru fiecare unitate.
Principiile proiectării pentru fabricație
Proiectarea pentru fabricație (DFM) urmărește crearea unor piese mai ușor și mai rentabil de fabricat , care să respecte cerințele de performanță.
Considerațiile DFM-cheie pentru turnarea sub presiune includ:
- Grosime uniformă a pereților pentru prevenirea răcirii neuniforme și a contracției
- Unghiuri de degajare generoase pentru scoaterea mai ușoară din matriță
- Minimizarea toleranțelor foarte strânse dacă nu sunt necesare funcțional
- Evitarea caracteristicilor de suprafață inutile care necesită prelucrare mecanică secundară
Aplicarea DFM încă din faza de proiectare le permite inginerilor să coreleze geometria piesei cu posibilitățile mașinilor și sculelor de turnare sub presiune. Astfel se reduc operațiile ulterioare, se prelungește durata de viață a matriței și se îmbunătățește uniformitatea producției.
Colaborarea strânsă dintre echipele de proiectare și producție asigură îndeplinirea cerințelor funcționale fără complicarea excesivă a matriței sau a procesului.
Stabilitate dimensională și precizie ridicată
Turnarea sub presiune poate obține toleranțe strânse și poate menține stabilitatea dimensională în volume mari de producție, însă alegerile de proiectare influențează puternic rezultatul.
Piesele cu suprafețe plane mari sau secțiuni lungi și subțiri sunt mai predispuse la deformare în timpul răcirii. Pentru a contracara acest efect, proiectanții pot utiliza nervuri, contravântuiri sau racordări pentru a rigidiza structura fără a adăuga greutate excesivă.
Precizia ridicată necesită adesea viteze de răcire controlate și parametri de proces constanți. În unele cazuri, dimensiunile critice pot necesita în continuare prelucrări mecanice ușoare după turnare, pentru respectarea exactă a specificațiilor.
Echilibrând cerințele de precizie cu posibilitățile turnării, producătorii pot fabrica piese metalice exacte, controlând costurile și minimizând rebuturile.
Operații secundare și factori suplimentari de cost
Operațiile secundare pot adăuga costuri importante pieselor turnate sub presiune. Acestea depind de tipul operației, precizia necesară și volumul producției. Planificarea atentă ajută la limitarea cheltuielilor inutile, respectând totodată cerințele funcționale și estetice.
Prelucrare mecanică și post-procesare
Multe piese turnate sub presiune necesită prelucrare mecanică pentru obținerea dimensiunilor precise sau adăugarea unor caracteristici care nu pot fi formate în matriță. Procesele uzuale includ găurirea, filetarea, frezarea și alezarea.
Post-procesarea include și debavurarea pentru îndepărtarea muchiilor ascuțite, precum și tăierea porților sau canalelor. Aceste etape îmbunătățesc potrivirea și siguranța piesei, dar măresc timpul de manoperă și utilizare a echipamentelor.
Finisarea suprafeței și tratamente
Finisarea suprafeței îmbunătățește aspectul, rezistența la coroziune sau comportamentul la uzură. Tratamentele uzuale pentru piesele turnate sub presiune includ:
| Tipul finisajului | Scop | Impact tipic asupra costului |
|---|---|---|
| Anodizare | Rezistență la coroziune, aspect estetic | Mediu |
| Acoperire cu pulbere | Suprafață colorată durabilă | Mediu-ridicat |
| Placare (de exemplu, cu crom) | Rezistență la uzură, aspect | Ridicat |
| Vopsire | Culoare, protecție | Scăzut-mediu |
Unele finisaje necesită pregătirea suprafeței , precum lustruirea sau sablarea cu alice, ceea ce adaugă manoperă și utilizare a echipamentelor.
Alegerea finisajului depinde de mediul și funcția piesei. De exemplu, o piesă exterioară auto poate necesita un strat rezistent la UV, în timp ce o componentă internă poate necesita doar o protecție anticorozivă minimă. Fiecare etapă suplimentară crește costul prin materiale, manoperă și durata procesului.
Defecțiuni și controlul calității
Defectele pieselor turnate sub presiune—precum porozitatea, deformarea sau erorile dimensionale—pot duce la reprelucrare sau rebutare. Prevenirea acestor defecțiuni este adesea mai ieftină decât remedierea lor.
Măsurile de control al calității includ inspecția vizuală, verificări dimensionale, și control nedistructiv pentru identificarea defectelor interne. Aceste verificări necesită personal calificat și echipamente specializate, adăugând costuri de fabricație.
Dacă un defect este detectat după operațiile secundare, impactul asupra costului este mai mare, deoarece munca de prelucrare mecanică sau finisare se pierde. De aceea, detectarea timpurie este esențială.
Industriile cu cerințe ridicate de fiabilitate, precum industria aerospațială sau dispozitivele medicale, pot solicita inspecția 100%, ceea ce mărește semnificativ cheltuielile de control al calității, dar reduce riscul unor defecțiuni costisitoare în exploatare.
Întrebări frecvente
Cum se stabilește prețul pe kilogram pentru piesele turnate sub presiune?
Prețul pe kilogram include costul metalului brut, cheltuielile de procesare și rata rebuturilor. Prețurile metalelor variază în funcție de condițiile pieței, iar proiectarea piesei influențează consumul de material și deșeurile. Manopera, energia și cheltuielile generale contribuie și ele la prețul final.
Care sunt componentele-cheie ale calculului duratei ciclului de turnare sub presiune?
Durata ciclului include umplerea matriței, răcirea și ejectarea piesei. Răcirea reprezintă adesea cea mai mare parte a ciclului și depinde de grosimea piesei și controlul temperaturii matriței. Ciclurile mai scurte îmbunătățesc productivitatea, dar necesită proiectarea optimizată a matriței și setări adecvate ale procesului.
Cum se compară eficiența costurilor la turnarea sub presiune și turnarea în nisip?
Turnarea sub presiune are costuri inițiale mai ridicate pentru scule, dar costuri mai mici pe piesă la volume mari. Turnarea în nisip necesită o investiție inițială mai mică, însă este mai lentă și mai puțin precisă. Pentru seriile mari de producție, turnarea sub presiune devine adesea mai rentabilă în timp.







