
Koszty odlewania ciśnieniowego mogą się znacznie różnić w zależności od kilku kluczowych czynników. Średnio koszt projektu odlewania ciśnieniowego może wahać się od kilku tysięcy dolarów w przypadku małych, prostych części do dziesiątek tysięcy dolarów dla większych, bardziej złożonych komponentów. Zarówno producenci, jak i klienci są zgodni, że koszty możliwe do kontrolowania zawsze przynoszą obopólne korzyści dzięki niższym budżetom produkcyjnym i bardziej rozsądnym cenom. Dlatego, aby zrozumieć, co wpływa na te koszty i jak podejmować świadome decyzje przed rozpoczęciem produkcji, kluczowe jest przeanalizowanie każdego czynnika kosztotwórczego i sprawdzenie, gdzie możliwe są oszczędności bez uszczerbku dla jakości.
Zrozumienie struktury kosztów odlewania ciśnieniowego
Koszt odlewania ciśnieniowego jest kształtowany przez proces produkcyjny, użyte materiały oraz skalę produkcji. Każdy z tych czynników wpływa na całkowity koszt jednostkowy części – od początkowej inwestycji w formę aż po koszty operacyjne podczas serii produkcyjnych.
Podział składników kosztów
Koszty odlewania ciśnieniowego obejmują zarówno stałe, jak i zmienne elementy.
Koszty stałe obejmują projektowanie i wykonanie oprzyrządowania (formy); mogą one wynosić od kilku tysięcy dolarów w przypadku prostych form do setek tysięcy dolarów dla złożonych form wielogniazdowych. Koszty zmienne zależą od wielkości produkcji i obejmują:
| Składnik kosztu | Opis |
|---|---|
| Koszt materiału | Cena stopu × masa części, z uwzględnieniem wskaźnika odpadów (często 5–10%). |
| Koszt przetworzenia | Praca maszyn, czas cyklu, energia i robocizna. |
| Operacje dodatkowe | Obróbka mechaniczna, okrawanie, wykończenie powierzchni i kontrola jakości. |
| Konserwacja | Naprawa i wymiana form oraz konserwacja maszyn. |
Dłuższe czasy cyklu lub złożoność konstrukcji części zwiększają zużycie energii i nakłady pracy.
Produkcja wielkoseryjna pozwala rozłożyć koszty oprzyrządowania na większą liczbę sztuk, co obniża koszt jednostkowy elementu.
Dokładna kalkulacja kosztów gwarantuje, że projekt pozostanie opłacalny i konkurencyjny. Umożliwia ona producentom ustalenie realistycznych cen, zaplanowanie budżetu oraz wybór odpowiedniej metody produkcji.
Uwzględnienie wszystkich czynników wpływających na koszty – takich jak oprzyrządowanie, materiały, procesy obróbki i wielkość produkcji – pozwala producentom znaleźć możliwości oszczędności i uniknąć nieprzewidzianych wydatków.
Koszty oprzyrządowania i form
Oprzyrządowanie do odlewania ciśnieniowego wiąże się ze znacznymi nakładami początkowymi ze względu na wymaganą precyzję, materiały i nakład pracy inżynieryjnej. Koszt zależy od takich czynników, jak konstrukcja formy, jej złożoność oraz przewidywana wielkość produkcji. Odpowiednie planowanie może obniżyć koszty długoterminowe poprzez wydłużenie żywotności narzędzi i ograniczenie liczby wadliwych produktów.
Początkowa inwestycja w oprzyrządowanie
Początkowa inwestycja w oprzyrządowanie obejmuje projektowanie, prace inżynieryjne oraz wykonanie formy. Często jest to największy pojedynczy koszt w projekcie obejmującym odlewanie ciśnieniowe.
Wysokiej jakości formy wykonuje się zestali narzędziowych (np. H13), które są odporne na wysoką temperaturę i zużycie. Materiały te są kosztowne, ale charakteryzują się większą trwałością w warunkach odlewania pod wysokim ciśnieniem.
Dodatkowe wydatki mogą obejmować prototypowanie, serie próbneoraz korekty wprowadzane przed rozpoczęciem produkcji seryjnej.
Konstrukcja i złożoność formy
Konstrukcja formy wpływa zarówno na koszty, jak i na wydajność. Dobrze zaprojektowana forma zapewnia powtarzalną jakość i ogranicza konieczność wykonywania operacji dodatkowych, takich jak obróbka mechaniczna czy wykańczanie powierzchni.
Kluczowe czynniki projektowe to m.in.:
- Geometria detalu (cienkie ścianki, podcięcia, ostre naroża)
- Liczba gniazd formujących (większa liczba gniazd podnosi koszty, ale zwiększa wydajność)
- Układy kanałów wlewowych i odpowietrzających zapewniające właściwy przepływ metalu i odprowadzanie gazów
- Kanały chłodzące skracające czas cyklu i ograniczające liczbę wad
Złożone projekty wymagają większego nakładu pracy w zakresie obróbki, precyzyjnego pasowania i symulacji. Zastosowanie zasad projektowania pod kątem wytwarzania (DFM) na wczesnym etapie pozwala uniknąć kosztownych zmian w projekcie. Narzędzia symulacyjne umożliwiają przewidzenie przepływu metalu, procesu chłodzenia oraz potencjalnych miejsc powstawania wad jeszcze przed przystąpieniem do obróbki stali.
Trwałość i konserwacja formy
Trwałość narzędzia jest mierzona liczbą cykli odlewania (wtrysków), jakie może wykonać forma przed koniecznością naprawy lub wymiany. Wartość ta może wahać się od 50,000 do ponad 1,000,000 cykli w zależności od materiału, konstrukcji i konserwacji.
Regularna konserwacja wydłuża trwałość narzędzia i zapewnia stałą jakość części. Do typowych działań należą:
- czyszczenie po każdej serii produkcyjnej
- kontrola pod kątem zużycia lub pęknięć
- wymiana wkładek narzędziowych w miejscach narażonych na duże zużycie
- nakładanie powłok ochronnych w celu ograniczenia zmęczenia cieplnego
Konserwacja zapobiegawcza jest bardziej opłacalna niż naprawy awaryjne. Odpowiednie przechowywanie chroni również formy przed korozją i przypadkowymi uszkodzeniami. Z biegiem czasu działania te pomagają kontrolować koszty oprzyrządowania i utrzymać wydajność produkcji.
Dobór materiału a koszty
Wybór materiału bezpośrednio wpływa na cenę odlewu ciśnieniowego poprzez koszt surowca, wymagania dotyczące procesu oraz poziom odpadów. Poszczególne stopy różnią się ceną, gęstością i właściwościami użytkowymi, co może zmieniać zapotrzebowanie na oprzyrządowanie i wpływać na wydajność produkcji.
Rodzaje materiałów stosowanych w odlewaniu ciśnieniowym
W odlewaniu ciśnieniowym powszechnie stosuje się aluminium, cynkoraz magnez .
- Aluminium jest lekkie, odporne na korozję i odpowiednie do kształtów złożonych. Charakteryzuje się umiarkowanym kosztem, lecz wymaga wyższych temperatur topnienia, co może zwiększać zużycie energii.
- Cynk zapewnia doskonałą płynność i wytrzymałość w przypadku elementów cienkościennych. Jest cięższy, ale topi się w niższych temperaturach, co obniża koszty energii.
- Magnez to najlżejszy metal konstrukcyjny, wyróżniający się korzystnym stosunkiem wytrzymałości do masy, lecz jest droższy i wymaga ostrożnego obchodzenia się z nim.
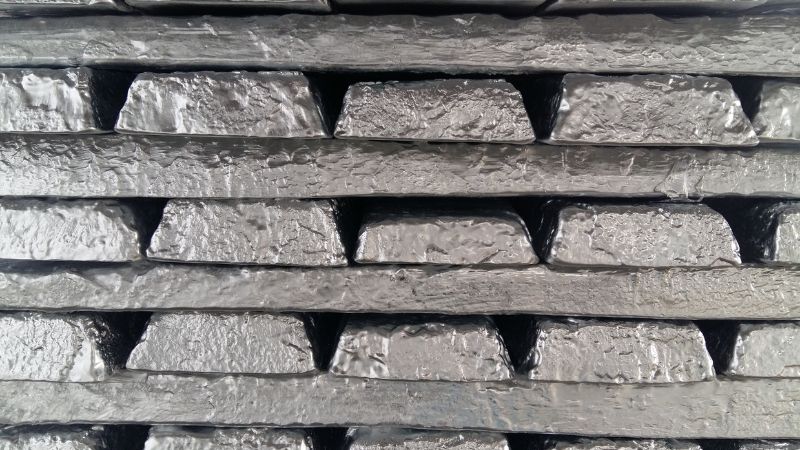
Właściwości mechaniczne i zachowanie podczas odlewania każdego stopu wpływają na czas cyklu, zużycie oprzyrządowania oraz jakość gotowego elementu. Wybór odpowiedniego materiału wiąże się z analizą kosztów, uwzględniającą równowagę między tymi czynnikami a przeznaczeniem produktu i budżetem.
Obliczanie kosztu materiału
Koszt materiału zależy od ceny rynkowej stopu, jego gęstości oraz ilości potrzebnej do wytworzenia jednej części. Ceny aluminium, cynku i magnezu ulegają wahaniom w zależności od podaży, popytu oraz sytuacji na światowych rynkach metali.
Uproszczony koszt materiału można obliczyć według wzoru:
Koszt materiału = (objętość części × gęstość materiału) × cena jednostkowa
Na przykład mniejsza gęstość aluminium oznacza niższą masę części, ale wyższa temperatura topnienia może wiązać się z dodatkowymi kosztami energii. Większa gęstość cynku zwiększa koszty wynikające z masy, jednak krótszy czas cyklu produkcyjnego może to zrekompensować. Wyższa cena magnezu za kilogram może być uzasadniona w sytuacjach, gdy kluczowe znaczenie ma redukcja masy. Co więcej, producenci często negocjują ceny materiałów przy produkcji wielkoseryjnej, aby obniżyć koszt jednostkowy.
Wykorzystanie materiału i odpady
Wskaźnik wykorzystania materiału określa, jaka część zakupionego surowca staje się gotowym wyrobem. W procesie odlewania ciśnieniowego poziom odpadów często mieści się w przedziale od 8% do 10%, co wynika z obecności płynnego metalu w kanałach dolotowych, wlewach i nadlewach.
Odpady często nadają się do recyklingu, jednak ich ponowne przetopienie wiąże się z kosztami energii i robocizny. Stopy takie jak aluminium i cynk dobrze poddają się recyklingowi bez utraty właściwości, podczas gdy magnez wymaga bardziej kontrolowanych procesów, aby uniknąć utleniania.
Udoskonalenie konstrukcji formy, optymalizacja układu wlewowego oraz dostosowanie wielkości wtrysku mogą ograniczyć ilość odpadów. Nawet niewielka poprawa wskaźnika wykorzystania materiału może przynieść znaczne oszczędności przy produkcji wielkoseryjnej.
Wielkość produkcji a korzyści skali
W odlewaniu ciśnieniowym liczba wytwarzanych części ma bezpośredni wpływ na całkowity koszt produkcji oraz koszt jednostkowy. Większe nakłady pozwalają rozłożyć koszty stałe na większą liczbę jednostek, podczas gdy mniejsze serie często wiążą się z wyższymi kosztami jednostkowymi ze względu na ograniczone rozłożenie kosztów.
Wpływ wielkości produkcji na koszty
Wielkość produkcji wpływa na sposób rozliczania kosztów stałych, takich jak koszty oprzyrządowania i przygotowania produkcji. Forma, której wykonanie kosztuje $50,000, zwiększy koszt jednostkowy o $50, jeśli wytworzonych zostanie tylko 1,000 sztuk, ale tylko o $0.50 na sztukę przy produkcji 100,000 sztuk.
Duża skala produkcji sprzyja również lepszemu wykorzystaniu maszyn. Praca ciągła ogranicza przestoje, co zmniejsza udział kosztów robocizny i energii przypadający na każdą sztukę wyrobu.
Jednakże większe serie produkcyjne wiążą się z koniecznością poniesienia wyższych nakładów początkowych na materiały i planowanie. W przypadku niepewnego popytu produkcja w dużych ilościach może prowadzić do wzrostu kosztów magazynowania i zamrożenia kapitału.
Korzyści skali w procesie odlewania ciśnieniowego
Korzyści skali występują wtedy, gdy wzrost wielkości produkcji powoduje obniżenie średniego kosztu wytworzenia jednej sztuki. W odlewaniu ciśnieniowym dzieje się tak, ponieważ koszty stałe – obejmujące oprzyrządowanie, przygotowanie produkcji oraz niektóre koszty ogólne – rozkładają się na większą liczbę wyrobów.
Wraz ze wzrostem skali produkcji rosną również korzyści płynące z automatyzacji. Maszyny mogą pracować dłużej bez przerw, a formy wielogniazdowe pozwalają na wytwarzanie kilku elementów w jednym cyklu, co dodatkowo obniża koszty.
Produkcja na dużą skalę umożliwia także zakup surowców w większych ilościach, co może obniżyć jednostkowy koszt materiałów. Jednakże korzyści skali mają swoje ograniczenia; po przekroczeniu pewnego pułapu koszty magazynowania, logistyki oraz uwarunkowania popytu rynkowego mogą zniwelować dalsze oszczędności.
Złożoność elementu a projektowanie pod kątem wytwarzalności
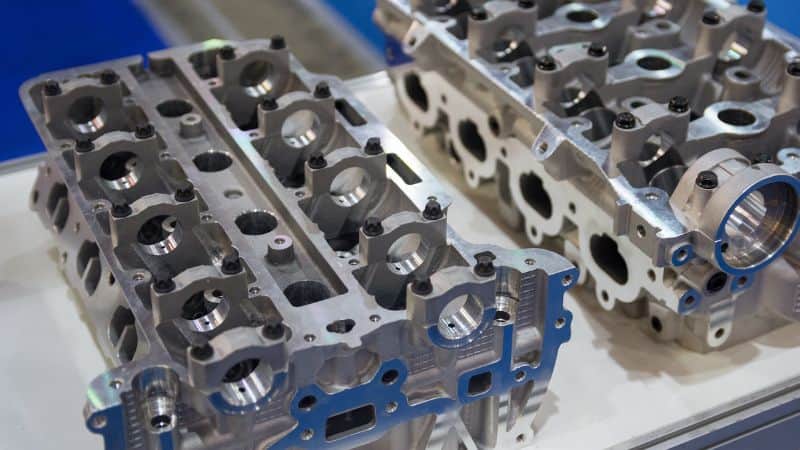
Geometria, tolerancje wymiarowe oraz cechy konstrukcyjne odlewu ciśnieniowego mają bezpośredni wpływ na koszty i efektywność produkcji. Przemyślane decyzje projektowe pozwalają ograniczyć złożoność oprzyrządowania, poprawić stabilność wymiarowąoraz zapewnić wysoką precyzję wykonania bez generowania zbędnych kosztów.
Wpływ złożoności części na koszty
Złożone części często wymagają bardziej skomplikowanych form, dodatkowej obróbki mechanicznej oraz dłuższego czasu cyklu. Elementy takie jak głębokie podcięcia, cienkie ścianki czy ostre narożniki mogą zwiększyć koszty oprzyrządowania i podnieść ryzyko wystąpienia wad.
Większy stopień złożoności może również wymagać specjalistycznych materiałów na oprzyrządowanie lub form wielosuwakowych, co podnosi zarówno koszty początkowe, jak i koszty konserwacji.
W wielu przypadkach uproszczenie geometrii może:
- Skrócić czas wykonania formy
- Zmniejszyć ilość odpadów
- Skrócić cykle produkcyjne
Na przykład element z wieloma cienkimi żebrami może wymagać mniejszej prędkości wtrysku, aby uniknąć wypaczenia, co wydłuża czas pracy maszyny przypadający na jedną sztukę.
Zasady projektowania pod kątem wytwarzalności (DFM)
Projektowanie pod kątem wytwarzalności (DFM) koncentruje się na tworzeniu elementów, które są łatwiejsze i bardziej opłacalne w produkcji przy jednoczesnym spełnieniu wymagań funkcjonalnych.
Kluczowe aspekty DFM w przypadku odlewania ciśnieniowego obejmują:
- Jednolitą grubość ścianek w celu zapobiegania nierównomiernemu chłodzeniu i skurczowi
- Odpowiednio duże kąty pochylenia ścianek (kąty zbieżności) ułatwiające wyjmowanie elementu z formy
- Ograniczenie stosowania ścisłych tolerancji chyba że są one niezbędne ze względów funkcjonalnych
- Unikanie zbędnych elementów powierzchniowych wymagających dodatkowej obróbki mechanicznej
Zastosowanie zasad DFM na wczesnym etapie projektowania pozwala inżynierom dostosować geometrię elementu do możliwości maszyn odlewniczych i oprzyrządowania. Pomaga to ograniczyć zakres obróbki wykańczającej, wydłużyć żywotność formy oraz poprawić powtarzalność produkcji.
Ścisła współpraca między zespołami projektowymi a produkcyjnymi gwarantuje spełnienie wymagań funkcjonalnych bez nadmiernego komplikowania konstrukcji formy czy samego procesu.
Stabilność wymiarowa i wysoka precyzja
Odlewanie ciśnieniowe pozwala uzyskać ciasne tolerancje i zachować stabilność wymiarową nawet przy dużej skali produkcji, jednak decyzje projektowe mają istotny wpływ na te parametry.
Elementy o dużych, płaskich powierzchniach lub długich, cienkich sekcjach są bardziej podatne na odkształcenia podczas chłodzenia. Aby temu zaradzić, projektanci mogą stosować żebra, wsporniki lub zaokrąglenia w celu wzmocnienia konstrukcji bez nadmiernego zwiększania jej masy.
Uzyskanie wysokiej precyzji często wymaga kontrolowanego tempa chłodzenia oraz stabilnych parametrów procesu. W niektórych przypadkach, dla spełnienia dokładnych wymagań technicznych, kluczowe wymiary mogą nadal wymagać lekkiej obróbki mechanicznej po procesie odlewania.
Dzięki równoważeniu wymogów dotyczących precyzji z możliwościami technologicznymi odlewania, producenci mogą wytwarzać precyzyjne elementy metalowe, jednocześnie kontrolując koszty i minimalizując ilość odpadów.
Operacje dodatkowe i czynniki wpływające na wzrost kosztów
Operacje dodatkowe mogą znacząco podnieść koszty produkcji elementów odlewanych ciśnieniowo. Koszty te zależą od rodzaju operacji, wymaganej precyzji oraz wielkości produkcji. Staranne planowanie pozwala ograniczyć zbędne wydatki przy jednoczesnym spełnieniu wymogów funkcjonalnych i estetycznych.
Obróbka mechaniczna i operacje wykończeniowe
Wiele elementów odlewanych ciśnieniowo wymaga obróbki mechanicznej, aby uzyskać precyzyjne wymiary lub dodać elementy konstrukcyjne, których nie można uformować w samym odlewie. Do typowych procesów należą: wiercenie, gwintowanie, frezowanie i rozwiercanie.
Obróbka wykończeniowa obejmuje również usuwanie zadziorów oraz usuwanie ostrych krawędzi i pozostałości po wlewach. Etapy te poprawiają spasowanie elementów i zwiększają bezpieczeństwo, ale wiążą się z dodatkowym nakładem pracy i czasem wykorzystania maszyn.
Wykończenie i obróbka powierzchni
Wykończenie powierzchni poprawia wygląd, odporność na korozję lub trwałość eksploatacyjną elementu. Do typowych metod wykańczania odlewów ciśnieniowych należą:
| Rodzaj wykończenia | Przeznaczenie | Typowy wpływ na koszty |
|---|---|---|
| Anodowanie | Odporność na korozję, estetyka | Średni |
| Malowanie proszkowe | Trwała, kolorowa powierzchnia | Średni do wysokiego |
| Pokrywanie powłokami (np. chromowanie) | Odporność na zużycie, wygląd | Wysoki |
| Malowanie | Kolor, ochrona | Niski do średniego |
Niektóre wykończenia wymagają przygotowania powierzchni np. polerowania lub śrutowania, co zwiększa nakład pracy i koszty wykorzystania sprzętu.
Wybór wykończenia zależy od środowiska pracy i funkcji elementu. Na przykład zewnętrzna część samochodowa może wymagać powłoki odpornej na promieniowanie UV, podczas gdy element wewnętrzny może potrzebować jedynie minimalnej ochrony przed korozją. Każdy dodatkowy etap zwiększa koszty ze względu na zużycie materiałów, nakład pracy oraz czas procesu.
Wady i kontrola jakości
Wady odlewów ciśnieniowych – takie jak porowatość, odkształcenia czy błędy wymiarowe – mogą prowadzić do konieczności poprawy elementu lub jego złomowania. Zapobieganie tym wadom jest często mniej kosztowne niż ich usuwanie. Środki kontroli jakości obejmują kontrolę wizualną, kontrolę wymiarowąoraz badania nieniszczące pod kątem wad wewnętrznych. Kontrole te wymagają wykwalifikowanego personelu i specjalistycznego sprzętu, co zwiększa koszty produkcji.
Wykrycie wady po przeprowadzeniu operacji wtórnych wiąże się z wyższymi kosztami, ponieważ nakłady poniesione na obróbkę mechaniczną lub wykończeniową zostają utracone. Dlatego kluczowe znaczenie ma wczesne wykrywanie usterek.
W branżach wymagających wysokiej niezawodności, takich jak przemysł lotniczy czy produkcja wyrobów medycznych, mogą być wymagane kontrole typu 100%, co znacząco podnosi koszty kontroli jakości, ale ogranicza ryzyko kosztownych awarii w trakcie eksploatacji.
Często zadawane pytania
Jak ustalana jest cena za kilogram odlewów ciśnieniowych?
Cena za kilogram uwzględnia koszt surowca (metalu), koszty przetwórstwa oraz wskaźnik ilości odpadów. Ceny metali zmieniają się w zależności od warunków rynkowych, a konstrukcja części wpływa na zużycie materiału i ilość odpadów. Na ostateczną stawkę składają się również koszty robocizny, energii i koszty ogólne.
Jakie są kluczowe elementy obliczania czasu cyklu odlewania ciśnieniowego?
Czas cyklu obejmuje wypełnianie formy, chłodzenie oraz wyrzucanie odlewu. Największą część tego czasu zajmuje zazwyczaj chłodzenie, którego długość zależy od grubości ścianek części oraz regulacji temperatury formy. Krótszy czas cyklu zwiększa wydajność, ale wymaga optymalizacji konstrukcji formy i parametrów procesu.
Jak odlewanie ciśnieniowe wypada na tle odlewania w formach piaskowych pod względem opłacalności?
Odlewanie ciśnieniowe wiąże się z wyższymi kosztami początkowymi oprzyrządowania, ale niższym kosztem jednostkowym przy produkcji wielkoseryjnej. Odlewanie w formach piaskowych wymaga mniejszych nakładów inwestycyjnych na starcie, lecz jest procesem wolniejszym i mniej precyzyjnym. W przypadku dużych serii produkcyjnych odlewanie ciśnieniowe często okazuje się bardziej opłacalne w dłuższej perspektywie.







