
Wraz z modernizacją sieci kolejowych branża kolejowa staje przed trudnym wyzwaniem: pozyskiwaniem części, które łączą niewielką masę, wyjątkową trwałość i opłacalność przy produkcji na dużą skalę. Wtryskiwanie ciekłego aluminium lub cynku do precyzyjnych stalowych form pozwala rozwiązać ten problem dzięki wytwarzaniu złożonych elementów kolejowych o wąskich tolerancjach i ograniczonej potrzebie dodatkowej obróbki.
Dlaczego odlewanie ciśnieniowe sprawdza się we współczesnym kolejnictwie
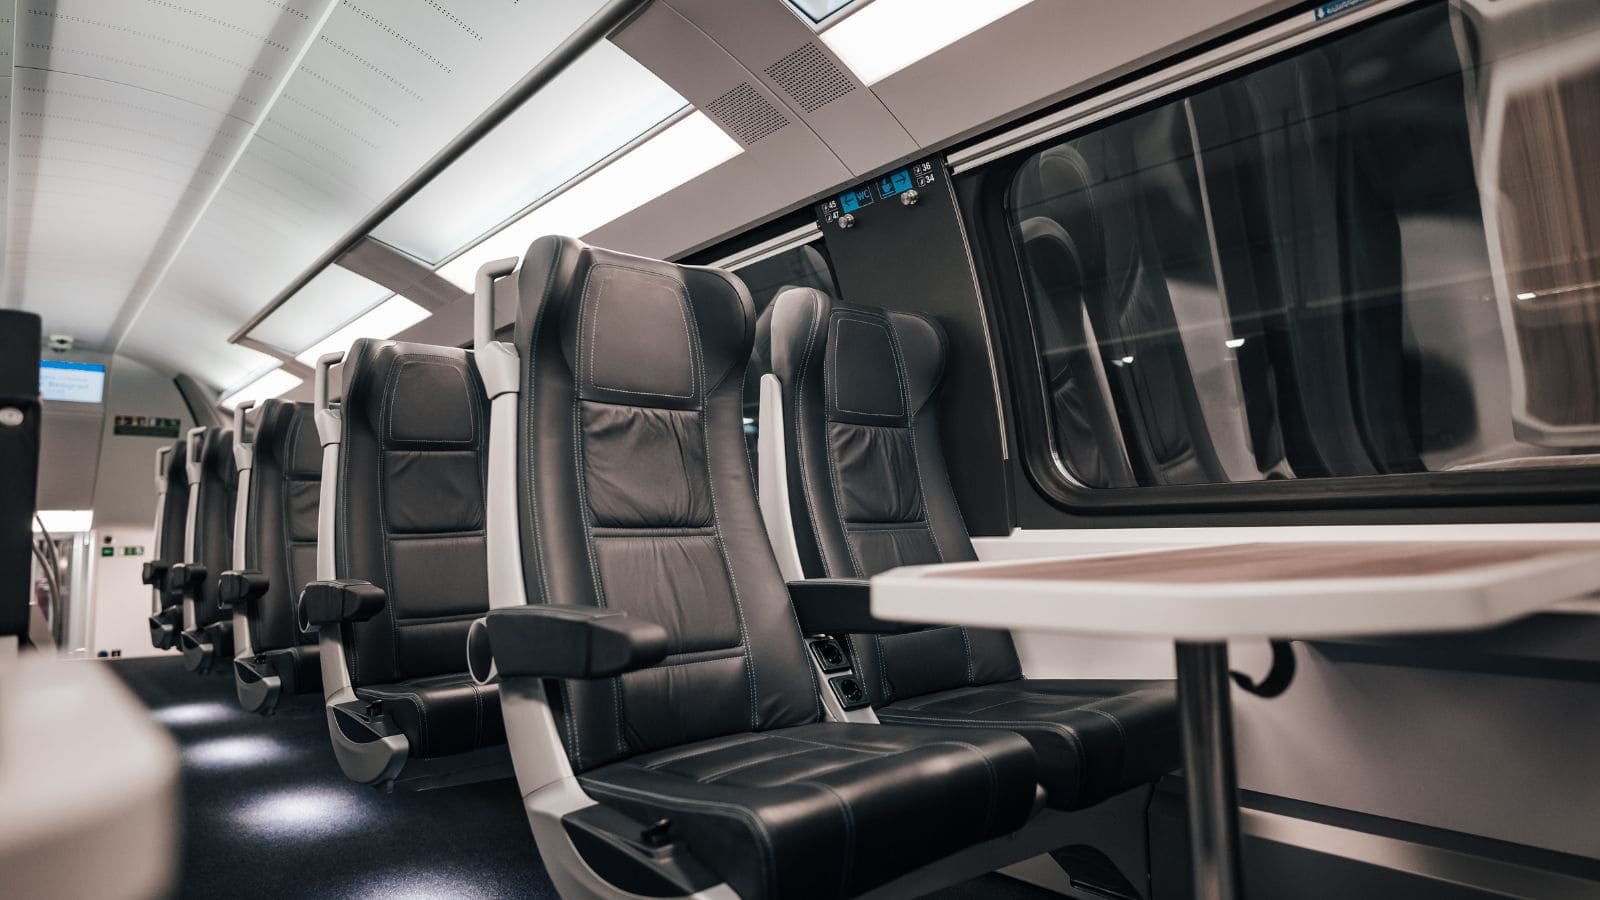
Współczesny przemysł kolejowy potrzebuje komponentów łączących redukcję masy, długą żywotność i precyzję wymiarową. Spawane konstrukcje stalowe sprawdzają się przy małych seriach, lecz przy wolumenach przekraczających kilkaset sztuk odlewanie ciśnieniowe staje się lepszym wyborem. Bezpośrednio odpowiada na kluczowe priorytety projektów wyposażenia kolejowego:
- Znaczna redukcja masy: Odlewy ciśnieniowe z aluminium ważą o 60–75% mniej niż porównywalne konstrukcje stalowe. Mniejsza masa przekłada się bezpośrednio na niższe zużycie energii podczas przyspieszania i hamowania oraz mniejsze zużycie infrastruktury torowej w całym okresie eksploatacji pociągu.
- Odporność na drgania i zmęczenie materiału: Szybkie krzepnięcie metalu w procesie odlewania ciśnieniowego tworzy drobnoziarnistą mikrostrukturę. W połączeniu z odpowiednim doborem stopu i obróbką cieplną zapewnia to dobrą odporność na stałe drgania, cykle zmian temperatury oraz umiarkowane obciążenia udarowe typowe dla środowiska kolejowego.
- Precyzja i konsolidacja części: Odlewanie ciśnieniowe umożliwia wykonanie w jednej operacji złożonych geometrii, takich jak żebra wewnętrzne, występy montażowe i cienkie ścianki. Zapewnia powtarzalność wymiarów od pierwszej do dziesięciotysięcznej sztuki, eliminuje spawanie wymagające wielu przyrządów i ogranicza potrzebę wykańczającej obróbki skrawaniem.
- Niższy całkowity koszt przy dużej skali: Uformowanie cech bezpośrednio w odlewie i uzyskanie dobrej jakości powierzchni już po wyjęciu z formy znacząco ogranicza liczbę etapów montażu oraz obniża koszt jednostkowy przy dużych flotach.
Podstawowe procesy odlewania ciśnieniowego dla kolejnictwa
Żaden pojedynczy proces odlewania nie sprawdzi się w każdym zastosowaniu kolejowym. Najlepszy wybór zależy od geometrii części, wymaganych właściwości mechanicznych, wielkości serii i budżetu. Poniżej przedstawiamy główne procesy odlewania ciśnieniowego oraz sytuacje, w których lepszym rozwiązaniem może być odlewanie precyzyjne lub odlewanie w piasku.
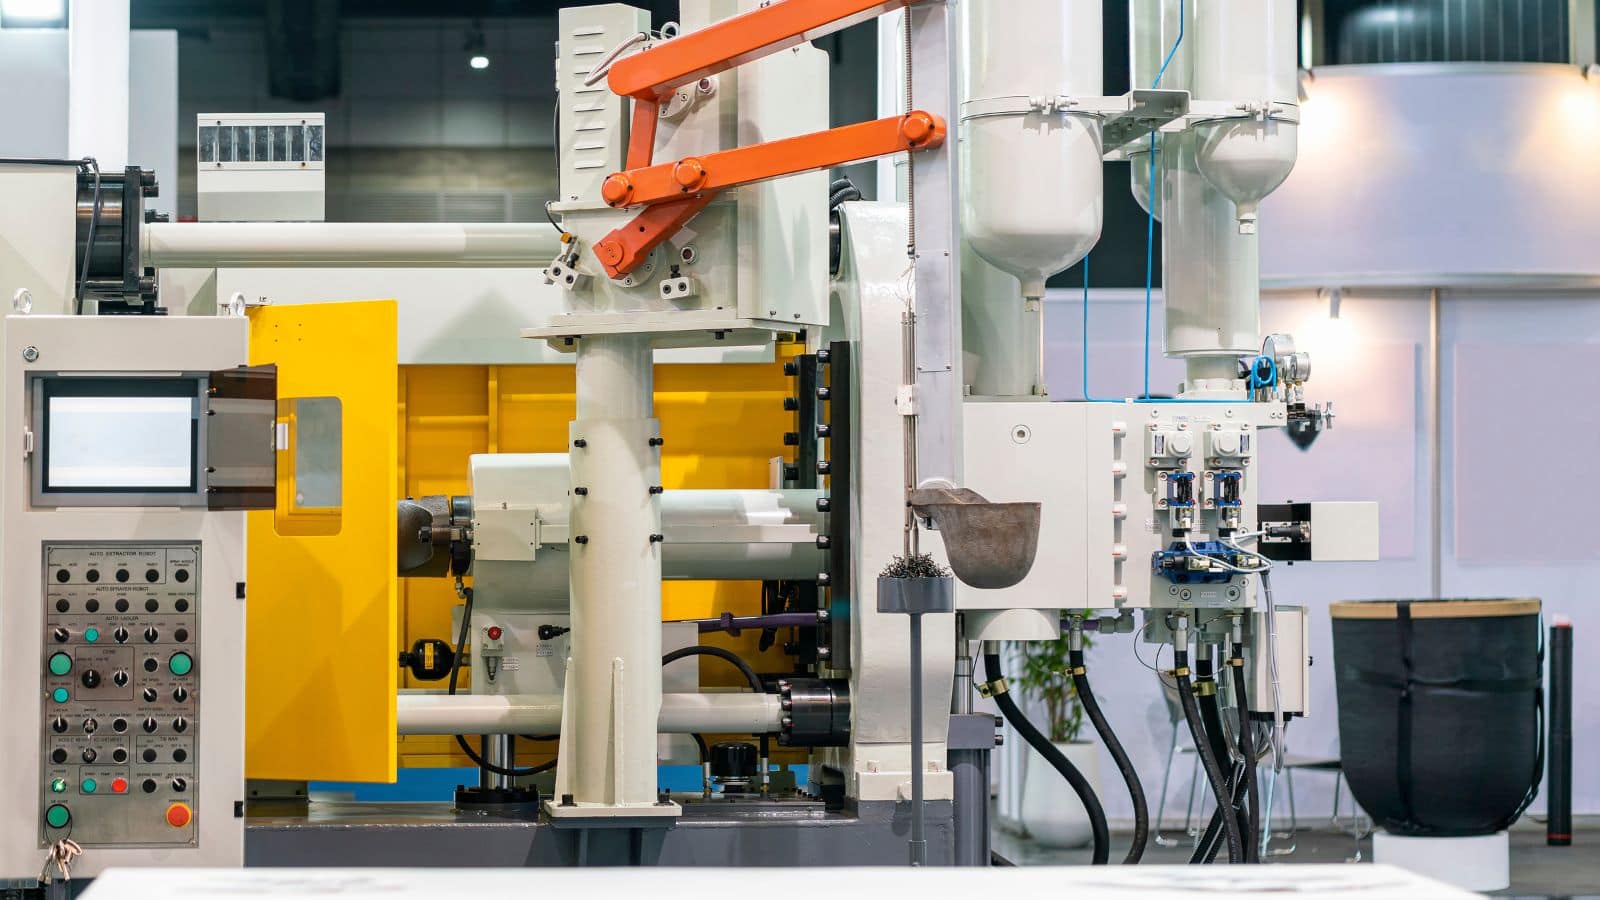
Odlewanie ciśnieniowe i produkcja wielkoseryjna
Odlewanie ciśnieniowe, nazywane także odlewaniem wysokociśnieniowym (HPDC), polega na wtłaczaniu ciekłego metalu do stalowej formy pod ciśnieniem zazwyczaj od 1 500 do 25 000 psi. Cykle są krótkie i w przypadku małych oraz średnich części często trwają krócej niż minutę.
Ten proces odlewania metali najlepiej sprawdza się, gdy potrzebujesz:
- Tysięcy lub dziesiątek tysięcy identycznych części
- Cienkich ścianek (w przypadku aluminium nawet 1,5 mm)
- Wąskich tolerancji przy minimalnej obróbce po odlaniu
- Dobrej jakości powierzchni widocznych elementów wyposażenia wnętrza
Typowe zastosowania kolejowe obejmują podstawy siedzeń, wsporniki podłokietników, obudowy oświetlenia i korpusy złączy elektrycznych. Głównym ograniczeniem jest porowatość: uwięziony gaz może obniżać właściwości mechaniczne, dlatego bez dodatkowej kontroli procesu HPDC jest mniej odpowiednie do elementów konstrukcyjnych o krytycznym znaczeniu dla bezpieczeństwa.
Odlewanie grawitacyjne do części konstrukcyjnych i średnich serii
Odlewanie grawitacyjne, nazywane też odlewaniem do formy trwałej, wykorzystuje siłę grawitacji zamiast wysokiego ciśnienia do wypełnienia wielokrotnego użytku metalowej formy. Wypełnianie przebiega wolniej, jednak odlewy mają zwykle mniejszą porowatość i lepsze właściwości mechaniczne niż części HPDC.
Proces ten nadaje się do kolejowych komponentów produkowanych w średnich seriach, które wymagają:
- Większej wytrzymałości i ciągliwości
- Umiarkowanie złożonej geometrii
- Przekrojów ścianek grubszych niż typowe dla HPDC
Typowe zastosowania obejmują wsporniki, obudowy silników i podzespoły konstrukcyjne wózków. Koszty oprzyrządowania są niższe niż w przypadku odlewania ciśnieniowego, dzięki czemu odlewanie grawitacyjne jest opłacalne już przy seriach liczących kilkaset sztuk.
Odlewanie próżniowe do komponentów o podwyższonej integralności
Odlewanie próżniowe polega na usunięciu powietrza z gniazda formy przed wtryskiem. Ogranicza to porowatość gazową i pozwala uzyskać odlewy o większej gęstości oraz lepszych właściwościach mechanicznych.
Gdy komponent kolejowy musi spełniać rygorystyczne wymagania bezpieczeństwa lub trwałości zmęczeniowej, a jednocześnie potrzebna jest wydajność procesu odlewania ciśnieniowego, technologia próżniowa stanowi rozwiązanie pośrednie. Typowe zastosowania obejmują wsporniki konstrukcyjne i części układu zawieszenia, w których awaria związana z porowatością jest niedopuszczalna.
Kompromisem są wyższe koszty oprzyrządowania i procesu w porównaniu ze standardowym HPDC. Są one uzasadnione, gdy wymagają tego warunki eksploatacji części.
Kiedy lepszym wyborem jest odlewanie precyzyjne lub piaskowe
Nie każda część kolejowa powinna być wykonywana w formie metalowej. Oto krótkie porównanie:
| Czynnik | Odlewanie ciśnieniowe | Odlewanie precyzyjne | Odlewanie w piasku |
|---|---|---|---|
| Optymalna wielkość serii | 1 000+ sztuk | 10–5 000 sztuk | 1–500 sztuk |
| Złożoność geometryczna | Wysoka | Bardzo wysoka | Umiarkowana |
| Jakość powierzchni | Dobra do doskonałej | Doskonała | Umiarkowana |
| Elastyczność doboru stopów | Głównie Al, Zn, Mg | Szeroka (stal, stal nierdzewna, nadstopy) | Bardzo szeroka |
| Koszt oprzyrządowania | Wysoki | Umiarkowany | Niski |
Materiały i kryteria wydajności systemów kolejowych
Dobór materiału wyznacza granice osiągów każdego odlewu kolejowego. Stop musi jednocześnie spełniać wymagania dotyczące obciążeń mechanicznych, oddziaływania środowiska i kosztów w całym cyklu życia.
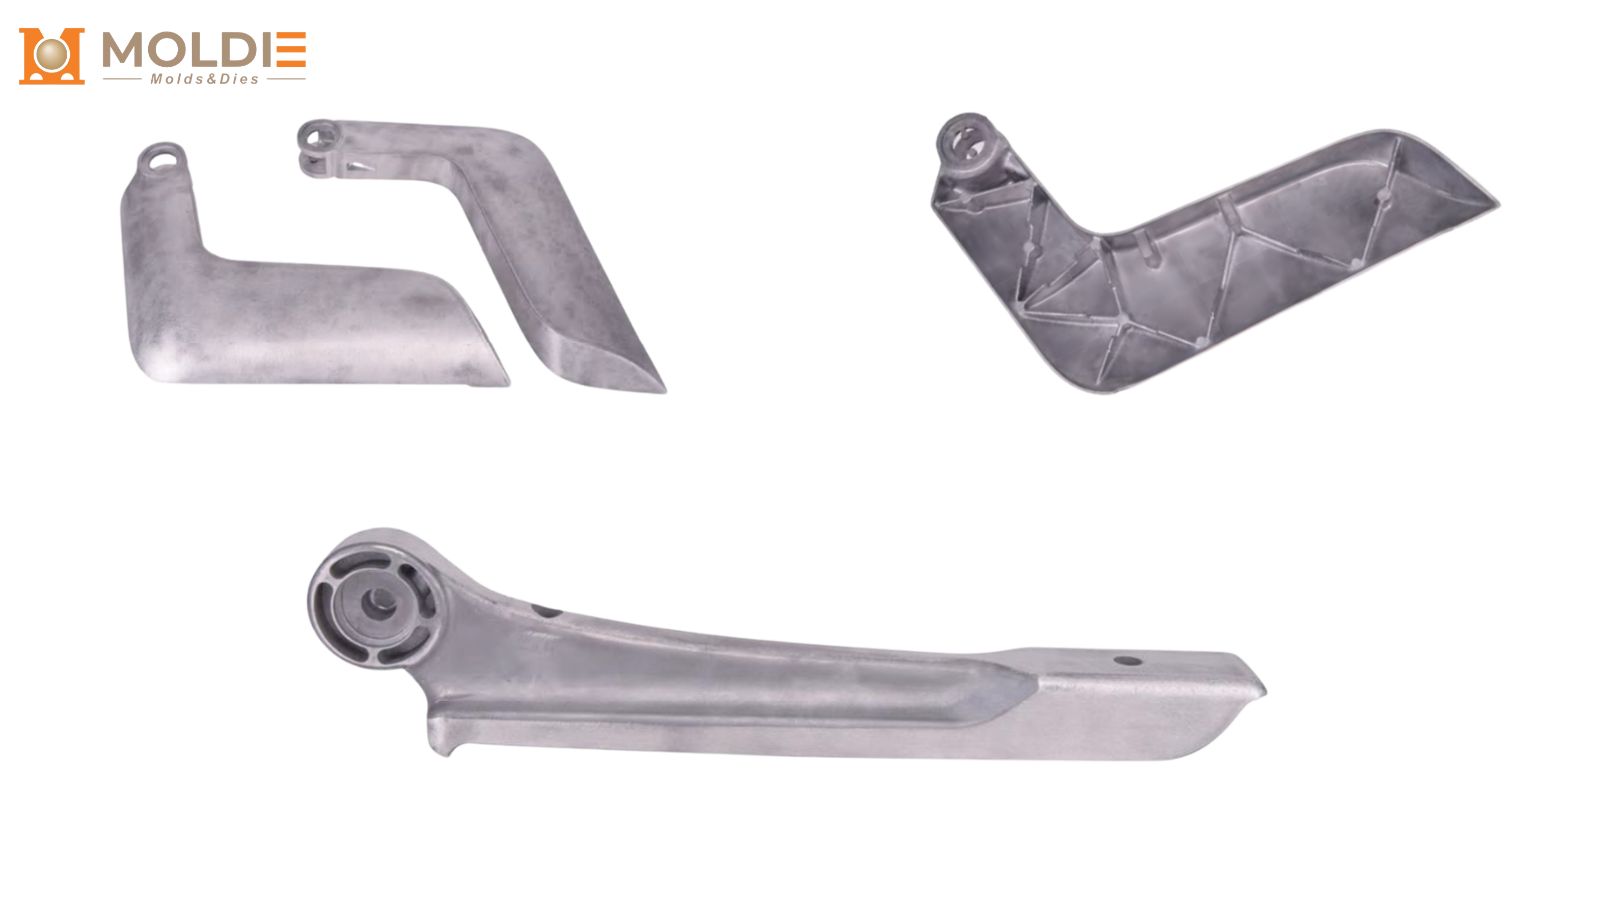
Dlaczego odlewy aluminiowe dominują w zastosowaniach kolejowych
Stopy aluminium, zwłaszcza A356 i A380, dominują w odlewaniu ciśnieniowym komponentów kolejowych z kilku powodów:
- Mała gęstość (około jednej trzeciej gęstości stali) zapewniająca znaczącą redukcję masy
- Dobra odporność na korozję bez konieczności stosowania ciężkich powłok w większości środowisk kolejowych
- Przewodność cieplna pomagająca odprowadzać ciepło z obudów elektrycznych i obudów silników
- Doskonała lejność umożliwiająca wykonywanie złożonych kształtów o cienkich ściankach
W przypadku części wymagających większej wytrzymałości stop A356-T6 po obróbce cieplnej zapewnia granicę plastyczności powyżej 200 MPa przy zachowaniu dobrej ciągliwości.
Wytrzymałość, korozja i zużycie
Komponenty kolejowe są narażone na wilgoć, sól drogową, drgania i wahania temperatury. Strategia doboru materiału i obróbki powierzchni powinna uwzględniać:
- Odporność na korozję: Anodowanie lub bezchromianowe powłoki konwersyjne wzmacniają naturalną ochronę zapewnianą aluminium przez warstwę tlenku.
- Odporność na zużycie: W częściach pracujących w styku ślizgowym lub obrotowym ścieranie ograniczają twarde powłoki anodowe albo stalowe wkładki umieszczone w odlewie aluminiowym.
- Trwałość zmęczeniowa: Części odlewane próżniowo lub grawitacyjnie, o mniejszej porowatości, lepiej znoszą obciążenia cykliczne niż standardowe odlewy HPDC.
Stopy cynku (seria Zamak) są kolejną opcją, gdy w mniejszych elementach, takich jak zatrzaski, dźwignie i obudowy złączy, potrzebna jest większa twardość i odporność na zużycie.
Możliwość recyklingu i ocena cyklu życia
Aluminium w pełni nadaje się do recyklingu, a produkcja aluminium wtórnego wymaga około 5 procent energii potrzebnej do wytworzenia metalu pierwotnego. Ma to istotne znaczenie dla analiz cyklu życia (LCA), których coraz częściej wymagają zarządcy transportu publicznego i przewoźnicy towarowi.
Proces odlewania ciśnieniowego, który ogranicza ilość złomu i wykorzystuje surowiec z recyklingu, może znacznie obniżyć ślad węglowy komponentów kolejowych. Oceniając dostawców, poproś o dane dotyczące udziału materiałów wtórnych i źródeł energii. Dane te są bezpośrednio wykorzystywane w raportowaniu zrównoważonego rozwoju całej floty.
Typowe komponenty dla sektora kolejowego
Odlewanie ciśnieniowe i powiązane procesy odlewania metali obejmują szeroki zakres wyposażenia kolejowego. Poniżej przedstawiamy najczęstsze kategorie komponentów.
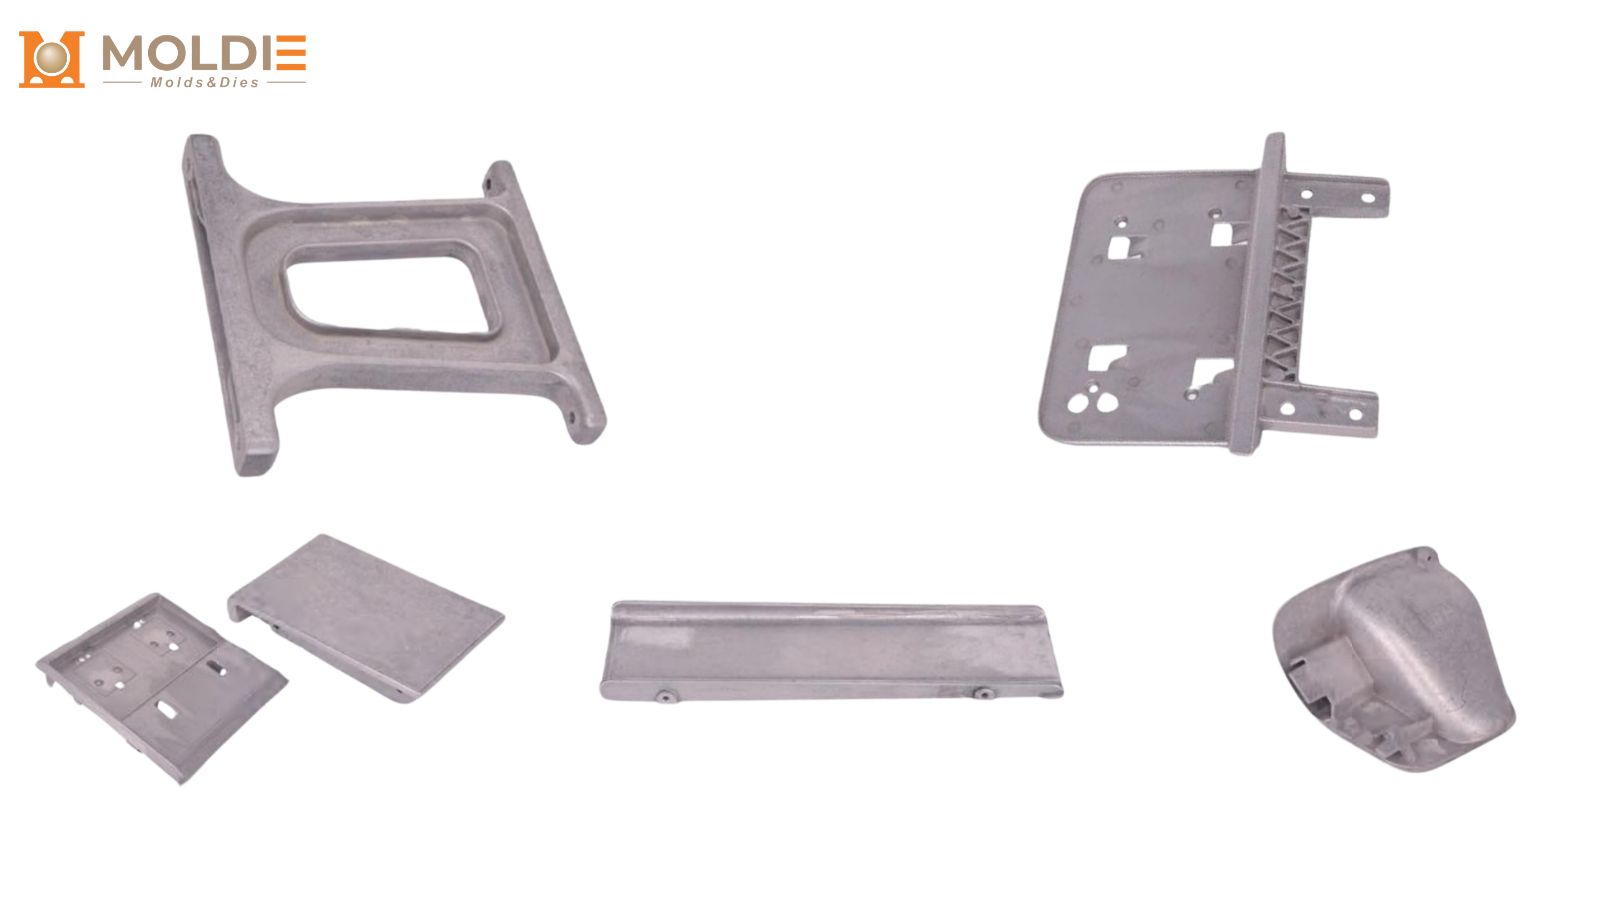
Ramy wózków, części podwozia i obudowy sprzęgu
Duże elementy konstrukcyjne, takie jak kompletne ramy wózków, są zwykle odlewane w piasku ze stali lub żeliwa sferoidalnego ze względu na ich rozmiar i wymagania dotyczące obciążeń. Mniejsze elementy wózków, wsporniki poprzecznic i obudowy urządzeń cięgłowo-zderznych można wykonywać z aluminium metodą odlewania grawitacyjnego lub próżniowego, jeśli uzasadnia to oszczędność masy.
Do ważnych części w tej kategorii należą:
- Wsporniki mocujące ramę boczną
- Podzespoły belki bujakowej
- Wkładki kieszeni urządzenia cięgłowo-zderznego
- Mocowania gniazd sprężyn
Te odlewane części kolejowe wymagają szczególnej kontroli trwałości zmęczeniowej i stabilności wymiarowej w trakcie milionów cykli obciążenia.
Podstawy siedzeń, obudowy i wyposażenie wnętrza
Wnętrza wagonów pasażerskich w dużym stopniu wykorzystują ciśnieniowe odlewy aluminiowe do produkcji:
- Podstaw ram siedzeń i wsporników podłokietników
- Wsporników górnych półek bagażowych
- Obudów mechanizmów drzwiowych
- Łączników i kratek kanałów HVAC
Wielkość produkcji dla jednej floty pojazdów transportu publicznego może sięgać tysięcy identycznych części, co sprawia, że HPDC jest opłacalnym wyborem. Gładkie powierzchnie ograniczają dodatkowe prace wykończeniowe przed malowaniem lub lakierowaniem proszkowym.
Złącza elektryczne i obudowy urządzeń
Kolejowe systemy elektryczne wymagają obudów chroniących wrażliwą elektronikę przed drganiami, wilgocią i zakłóceniami elektromagnetycznymi. Aluminiowe i cynkowe odlewy ciśnieniowe zapewniają:
- Jednolitą grubość ścianek niezbędną do ekranowania EMI
- Zintegrowane występy montażowe i prowadzenie przewodów
- Dobre odprowadzanie ciepła z elektroniki mocy
Typowe zastosowania obejmują złącza, puszki przyłączeniowe, obudowy przekaźników i wzmacniaczy sygnału. Wąskie tolerancje uzyskiwane w odlewaniu ciśnieniowym zapewniają niezawodne uszczelnienie uszczelek bez rozbudowanej obróbki skrawaniem.
Dlaczego warto współpracować z Moldiecasting przy projektach kolejowych?
- Szeroki wybór procesów odlewania: Oferujemy odlewanie wysokociśnieniowe (HPDC), grawitacyjne i próżniowe, aby dopasować proces do wymaganej wielkości serii, wytrzymałości i dopuszczalnej porowatości.
- Lekkie materiały: Specjalizujemy się w wysokowydajnych stopach aluminium (A356, A380) i stopach cynku, które zmniejszają masę pojazdu bez pogorszenia jego integralności.
- Produkcja od początku do końca: Od wstępnej analizy DFM i wykonania oprzyrządowania na zamówienie po precyzyjną obróbkę CNC i obróbkę powierzchni — dostarczamy części gotowe do montażu, korzystając z globalnego łańcucha dostaw.
- Kontrola jakości dla kolejnictwa: Zapewniamy zgodność z rygorystycznymi normami kolejowymi dzięki własnym badaniom rentgenowskim i tomografii komputerowej (CT), badaniom ultradźwiękowym oraz pomiarom współrzędnościowym CMM.
Chcesz zoptymalizować komponenty kolejowe? [Skontaktuj się z zespołem Moldiecasting już dziś], aby omówić projekt, uzyskać opinię DFM lub poprosić o indywidualną wycenę.







