
A medida que las redes ferroviarias modernizan, la industria ferroviaria enfrenta un reto difícil: la contratación de piezas que equilibran el diseño ligero, la durabilidad extrema y la rentabilidad a escala. Al inyectar aluminio fundido o zinc en moldes de acero de precisión, fundición a presión resuelve esto produciendo componentes de ferrocarril complejos de tolerancia estrecha con mecanizado secundario mínimo.
¿Por qué Fundición a presión Fits Modern Rail Applications
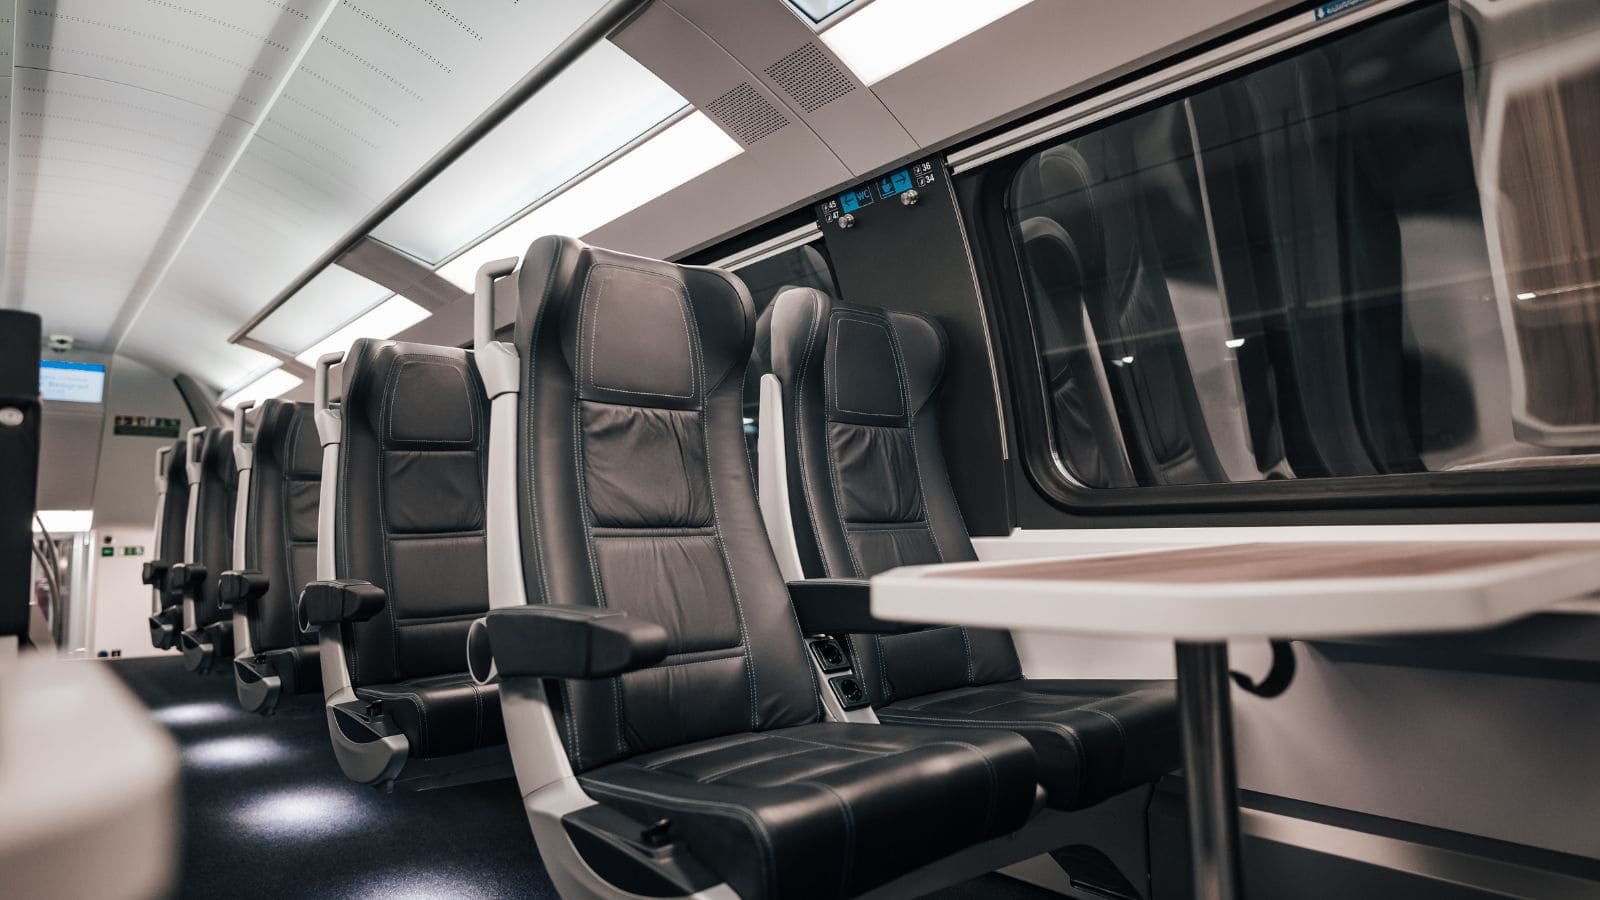
La industria ferroviaria moderna exige componentes que equilibran la reducción de masas, la longevidad y la precisión dimensional. Mientras que las asambleas de acero fabricadas trabajan para la producción de bajo volumen, fundición a presión se convierte en la elección superior una vez que los volúmenes suben por encima de unos pocos cientos de unidades. Se abordan directamente las prioridades básicas de los programas de equipo ferroviario a través de:
- Peso ligero significativo: Aluminio fundición a presión pesa 60 a 75% menos que fabricaciones de acero equivalentes. Esta reducción de masa se traduce directamente en un menor consumo de energía (para aceleración y frenado) y una reducción de la infraestructura de pista sobre el ciclo de vida de un tren.
- Resistencia a la vibración y la fatiga: El proceso de solidificación rápida en fundición a presión crea una microestructura fina. Combinadas con una selección específica de aleación y tratamientos térmicos, estas partes se destacan por resistir la vibración constante, el ciclismo térmico y las cargas de impacto moderadas típicas en entornos de ferrocarril.
- Consolidación de la precisión y la parte: Die casting maneja geometrías complejas —como costillas internas, patrones y paredes delgadas— en una sola operación. Esto asegura la geometría repetible de la primera pieza a la diez milésima, eliminando al mismo tiempo la soldadura intensiva de accesorios y reduciendo la necesidad de mecanizado de acabado secundario.
- Costo total inferior en escala: Al fundir funciones directamente en la parte y entregar una calidad acabado superficial directamente de la matriz, el proceso reduce significativamente los pasos de montaje y reduce el costo por unidad para flotas de alto volumen.
Procesos básicos usados para el ferrocarril Fundición a presión
Ningún único proceso de fundición cubre cada aplicación ferroviaria. La mejor opción depende de la geometría parcial, las propiedades mecánicas requeridas, el volumen y el presupuesto. A continuación se presenta un desglose de los proceso de fundición a presiónes primarios y las situaciones en las que fundición a la cera perdida o fundición en arena puede ser el mejor camino.
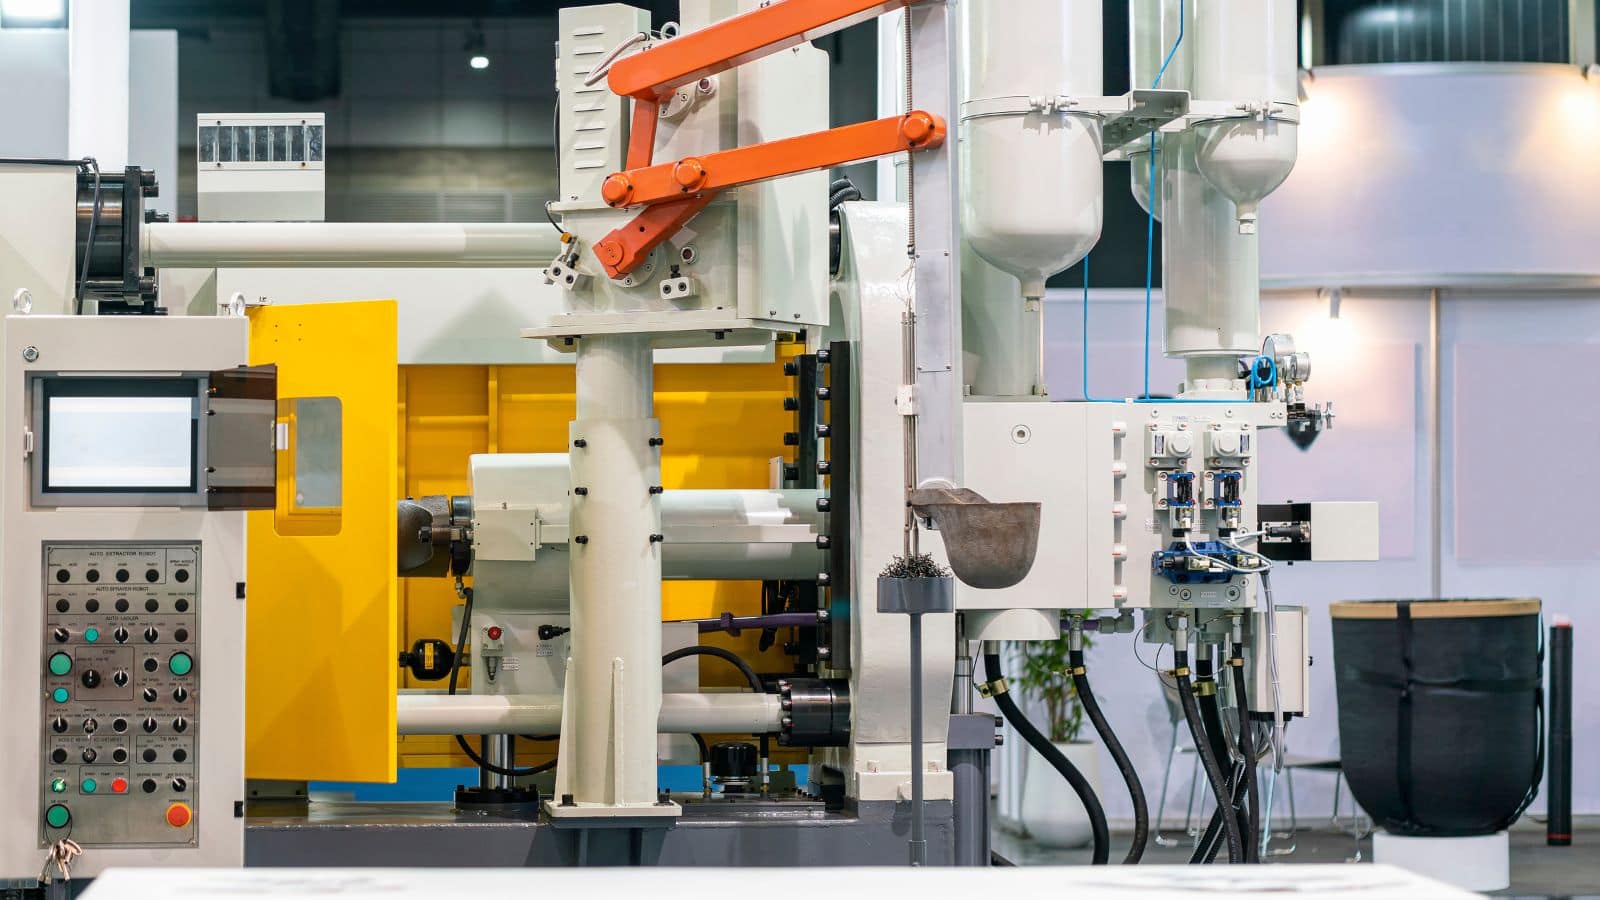
Presión Fundición a presión y producción de alto volumen
Presión fundición a presión, también llamado de alta presión fundición a presión (HPDC), las fuerzas funden metal en un fundido de acero mueren a presiones típicamente entre 1.500 y 25,000 psi. Los tiempos del ciclo son cortos, a menudo bajo un minuto para piezas pequeñas a medianas.
Este proceso de fundición metálica es su mejor ajuste cuando usted necesita:
- Miles o decenas de miles de partes idénticas
- Paredes gruesas (como de 1,5 mm para aluminio)
- Tolerancias de lucha con mínimo post-machining
- Bien acabado superficial para hardware interior visible
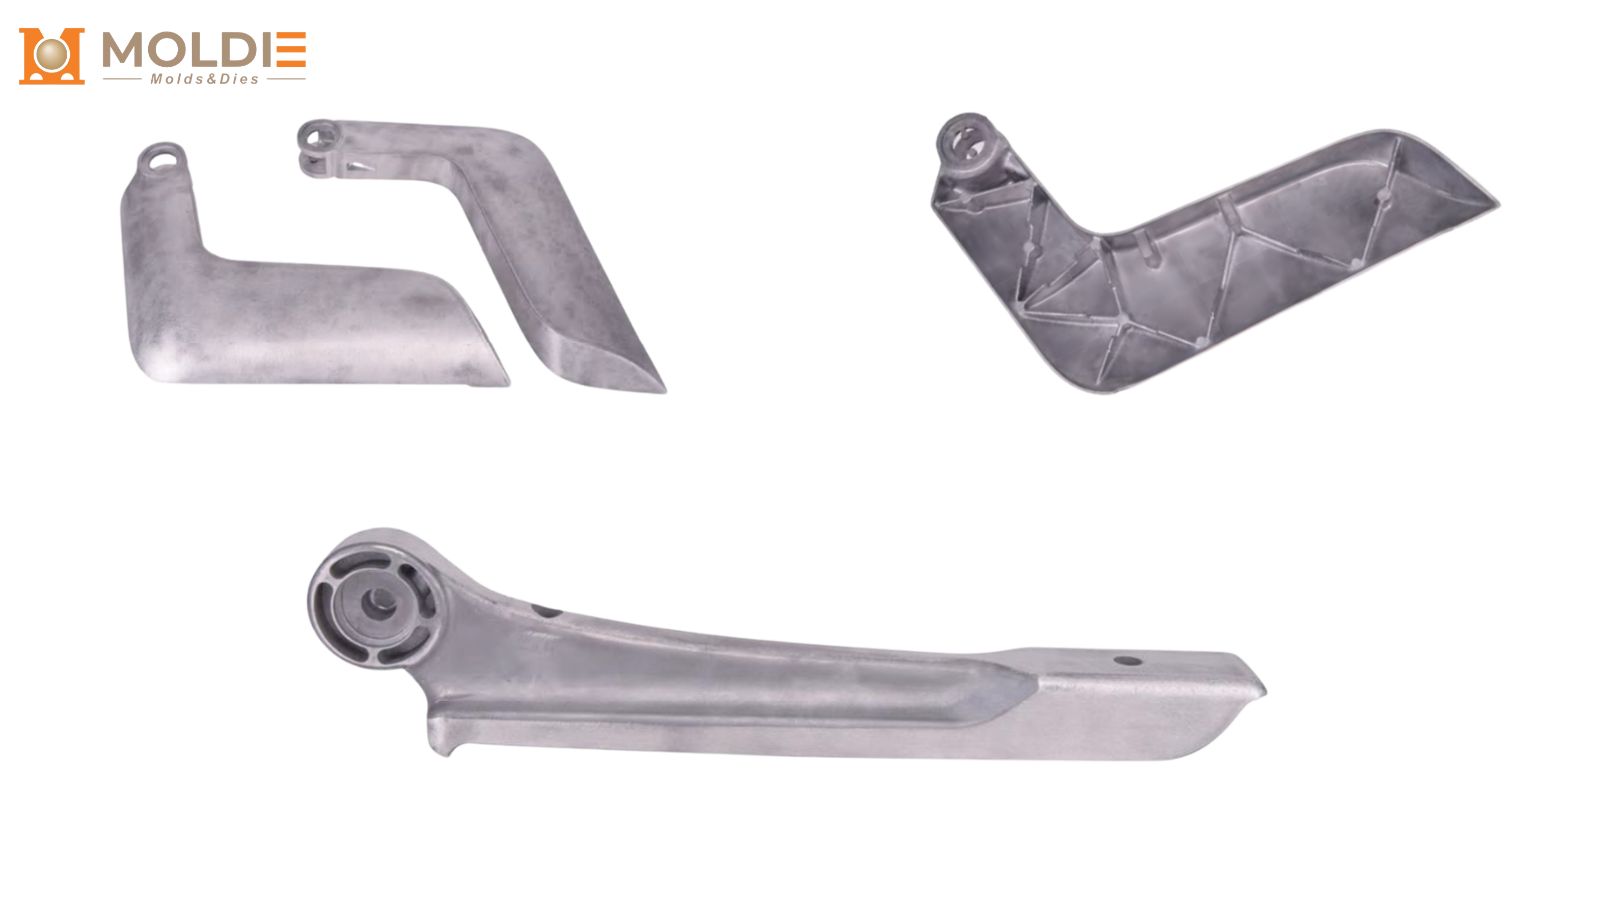
Los usos ferroviarios comunes incluyen bases de asiento, soportes de reposabrazos, carcasas de iluminación y conchas de conector eléctrico. El principal limitación es la porosidad: el gas atrapado puede reducir las propiedades mecánicas, lo que hace HPDC menos adecuado para las piezas estructurales de seguridad crítica sin controles de proceso adicionales.
Gravity Fundición a presión para piezas estructurales y de volumen mediano
La gravedad fundición a presión, a veces llamada fundición en molde permanente, depende de la gravedad en lugar de la alta presión para llenar un molde metálico reutilizable. Las tasas de llenado son más lentas, pero las ruedas resultantes tienden a tener menor porosidad y mejores propiedades mecánicas que las piezas HPDC.
Este proceso se adapta a los componentes ferroviarios de volumen medio que requieren:
- Mayor fuerza y ductilidad
- Complejidad geométrica moderada
- Las secciones de pared más gruesas que las típicas gamas HPDC
Brackets, carcasas de motor y subensamblajes estructurales para bogies son aplicaciones comunes. Costos de utilización de instrumentos son más bajos que para la presión fundición a presión, haciendo fundición por gravedad práctico en volúmenes tan bajos como unos pocos cientos de piezas.
Vacuo Fundición a presión para componentes de integridad superior
Vacuno fundición a presión evacua el aire de la cavidad de la muerte antes de la inyección. Esto reduce la porosidad del gas y produce fundición a presión con mayor densidad y rendimiento mecánico.
Cuando un componente ferroviario debe cumplir con estrictos requisitos de seguridad o fatiga, pero todavía necesita la productividad de un proceso de fundición a presión, fundición a presión al vacío puentea la brecha. Las aplicaciones típicas incluyen corchetes estructurales y partes relacionadas con la suspensión en las que el fracaso relacionado con la porosidad no es aceptable.
El intercambio es mayor costo de herramientas y procesos en comparación con el estándar HPDC. Se justifica cuando el ambiente de servicio de la parte lo exige.
Cuando fundición de inversión o fundición de arena Es la mejor elección
No todas las partes ferroviarias pertenecen a una muerte. Aquí hay una comparación rápida:
| Factor | Fundición a presión | Fundición de inversiones | Sandalia |
|---|---|---|---|
| Punto dulce volumen | 1.000 unidades | 10 a 5.000 unidades | 1 a 500 unidades |
| Complejidad geométrica | Alto | Muy alto | Moderado |
| Acabado superficial | Bien a excelente | Excelente | Moderado |
| Flexibilidad de aleación | Al, Zn, Mg principalmente | Amplias (espaldas, inoxidables, superaleaciones) | Muy ancho |
| Costo de la herramienta | Alto | Moderado | Baja |
Materiales y criterios de rendimiento de los sistemas ferroviarios
La selección de materiales impulsa el techo de rendimiento para cualquier fundición ferroviaria. La aleación debe satisfacer cargas mecánicas, exposición ambiental y economía del ciclo de vida simultáneamente.
Por qué los plomos de fundición de aluminio en aplicaciones de ferrocarril
Aleaciones de aluminio, en particular A356 y A380, dominar fundición a presión para componentes ferroviarios por varias razones:
- Baja densidad (proximadamente un tercio del acero) para ahorros significativos de peso
- Buena resistencia a la corrosión sin recubrimientos pesados en la mayoría de los entornos ferroviarios
- Conductividad térmica que ayuda a gestionar el calor en recintos eléctricos y carcasas de motor
- Excelente castabilidad para formas complejas de paredes delgadas
Para partes que necesitan mayor fuerza, A356-T6 (tratado por calor) proporciona resistencias de rendimiento por encima de 200 MPa manteniendo una buena ductilidad.
Consideraciones de fuerza, corrosión y desgaste
Los componentes ferroviarios se enfrentan a humedad, sal de carretera, vibración y oscilaciones de temperatura. Su estrategia de tratamiento de materiales y superficies debe abordar:
- Resistencia a la corrosión: Revestimientos de conversión sin cromatismo o anodización extienden la protección del óxido natural de aluminio.
- Resistencia al desgaste: Para piezas en contacto deslizante o giratorio, superficies duras anodizadas o inserciones de acero dentro de una fundición de aluminio puede manejar la abrasión.
- Vida fatigada: Vacuum inyectado a presión o partes de gravedad con menor porosidad superan las piezas estándar HPDC en carga cíclica.
Las aleaciones de zinc (Zamak series) son otra opción cuando se necesita mayor dureza y resistencia al desgaste en componentes más pequeños como latches, palancas y carcasas de conexión.
Reciclabilidad y Evaluación del Ciclo de Vida
El aluminio es totalmente reciclable, y el aluminio reciclado requiere aproximadamente el 5 por ciento de la energía necesaria para producir metal primario. Esto es importante para los cálculos de evaluación del ciclo de vida que requieren cada vez más los organismos de tránsito y los operadores de fletes.
Un proceso de fundición a presión que minimiza la chatarra y utiliza materia prima reciclada puede reducir sustancialmente el carbono encarnado de componentes ferroviarios. Al evaluar a los proveedores, pida datos sobre el contenido reciclado y la fuente de energía. Estos números se alimentan directamente de informes sobre sostenibilidad a nivel de la flota.
Componentes típicos producidos para el sector ferroviario
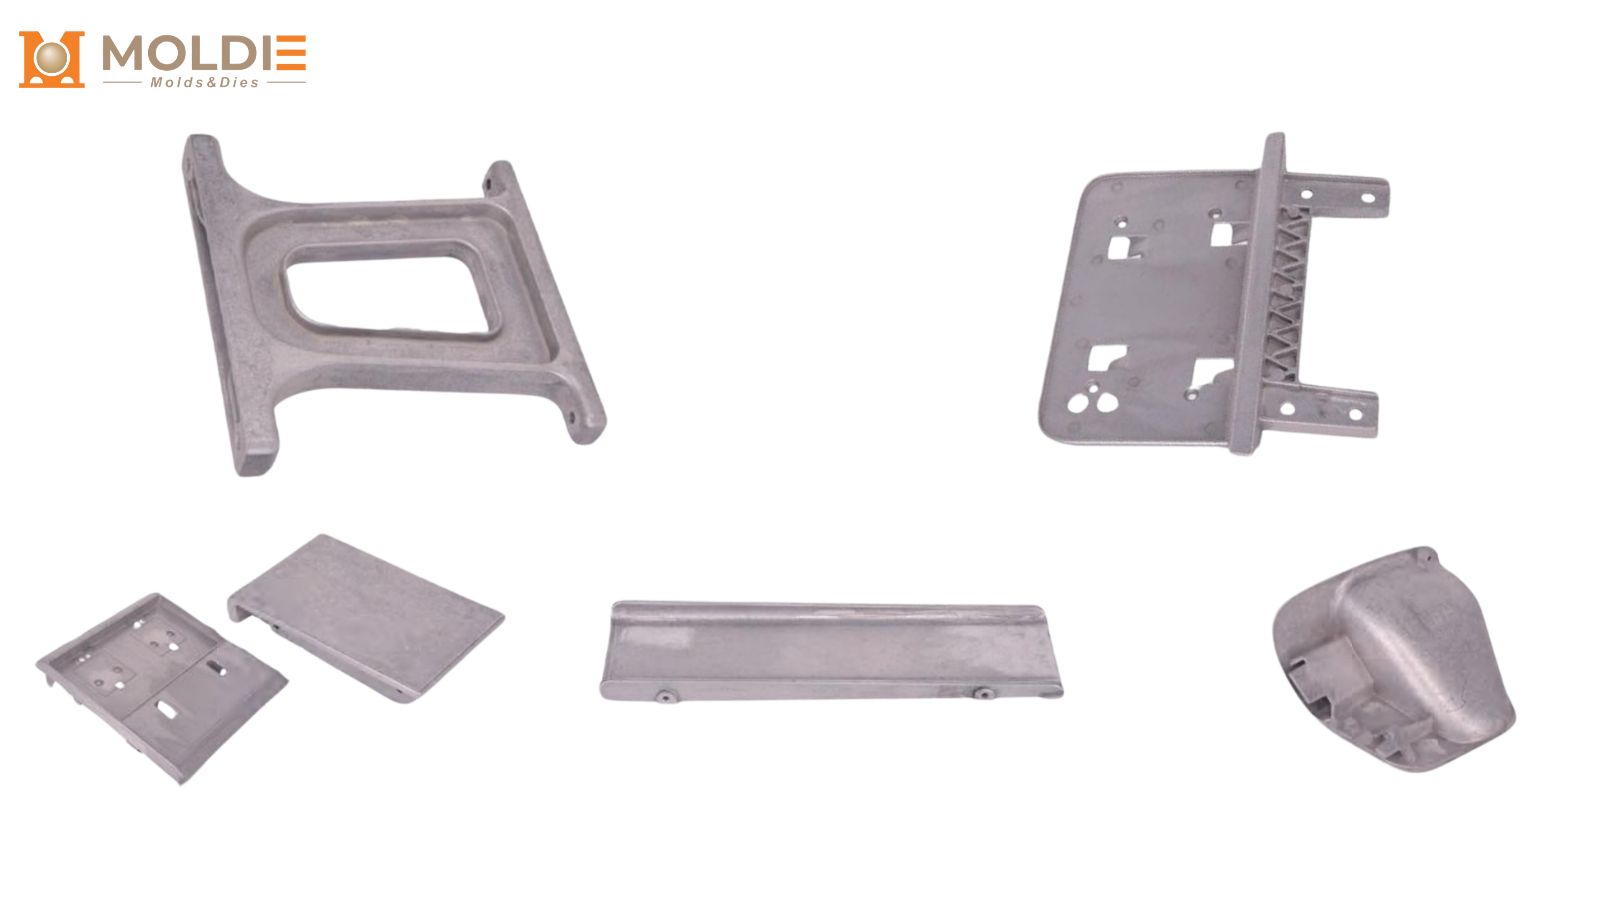
Los procesos de fundición y fundición de metal relacionados cubren un amplio espectro de equipos ferroviarios. Los componentes siguientes representan las categorías más comunes.
Frames de Bogie, partes infraframes y proyecto de engranaje
Los grandes componentes estructurales, como los marcos de bogie completos, suelen ser de fundición de arena en acero o hierro dúctil debido a los requisitos de tamaño y carga. Los subcomponentes de bogie más pequeños, los soportes cruzados y las carcasas de engranaje pueden producirse a través de fundición por gravedad o fundición a presión al vacío en aluminio cuando los ahorros de peso lo justifican.
Las partes clave de esta categoría incluyen:
- Soportes de montaje de marco lateral
- Sub-assemblies bolster
- Borrador de bolsillo de engranaje
- Retenedores de asiento de primavera
Estas piezas de fundición ferroviaria requieren mucha atención a la vida de fatiga y estabilidad dimensional sobre millones de ciclos de carga.
Bases de Asiento, Viviendas y Hardware Interior
Interiores de ferrocarril de pasajeros dependen en gran medida de la presión inyectado a presión aluminio para:
- Bases de marco de asiento y soportes de brazos
- Soportes de perchero de sobremesa
- Door mechanism housings
- conectores de conducto HVAC y parrillas
Los volúmenes de producción para una sola flota de vehículos de tránsito pueden llegar a miles de partes idénticas, haciendo de HPDCX la opción rentable. Smooth acabado superficiales reduce los pasos de acabado secundario antes de pintar o recubrimiento de polvo.
Electrical Connectors and Equipment Enclosures
Los sistemas eléctricos ferroviarios demandan viviendas que protegen electrónicas sensibles de vibración, humedad y interferencia electromagnética. Los recintos de aluminio fundido die y zinc proporcionan:
- Consistente espesor de pared para blindaje EMI
- Los patrones de montaje integrados y las características de enrutamiento de cables
- Buena disipación térmica para electrónica de energía
Los conectores, cajas de unión, carcasas de relé y recintos de amplificador de señal son aplicaciones estándar. Tolerancias de la proceso de fundición a presión garantizan un sellado de gas sin mecanizado extenso.
¿Por qué asociarse con Molinyectado a presióning para sus proyectos ferroviarios?
- Opciones de fundición integral: Ofrecemos High-Pressure (HPDC), Gravity y Vacuum Fundición a presión para que coincida con sus requisitos de volumen, fuerza y porosidad específicos.
- Materiales ligeros: Experiencia en aluminio de alto rendimiento (A356, A380) y aleaciones de zinc para reducir la masa del vehículo sin sacrificar la integridad.
- Fabricación de extremo a extremo: Desde la inicial DFM y la herramienta personalizada hasta la precisión mecanizado CNC y tratamientos superficiales, entregamos piezas listas para montar con cadena de suministro global.
- Garantía de calidad de grano: Aseguramos el cumplimiento de estrictos estándares ferroviarios utilizando análisis de rayos X/TC internos, pruebas ultrasónicas y cheques dimensionales CMM.
Listo para optimizar sus componentes ferroviarios? [Contacta con Molinyectado a presióning equipo de ingeniería hoy] para discutir su proyecto, obtener comentarios DFM, o solicitar una cotización personalizada.



