
A vasúti hálózatok korszerűsítésével a vasúti ipar komoly kihívással néz szembe: olyan alkatrészek beszerzésével, amelyek egyszerre biztosítják a kis tömeget, a rendkívüli tartósságot és a költséghatékonyságot nagy volumenű gyártás mellett. A nyomásos öntés – amely során olvadt alumíniumot vagy cinket préselnek precíziós acélszerszámokba – megoldást kínál erre, mivel lehetővé teszi összetett, szoros tűrésű vasúti alkatrészek gyártását minimális utólagos megmunkálással.
Miért ideális választás a nyomásos öntés a modern vasúti alkalmazásokhoz?
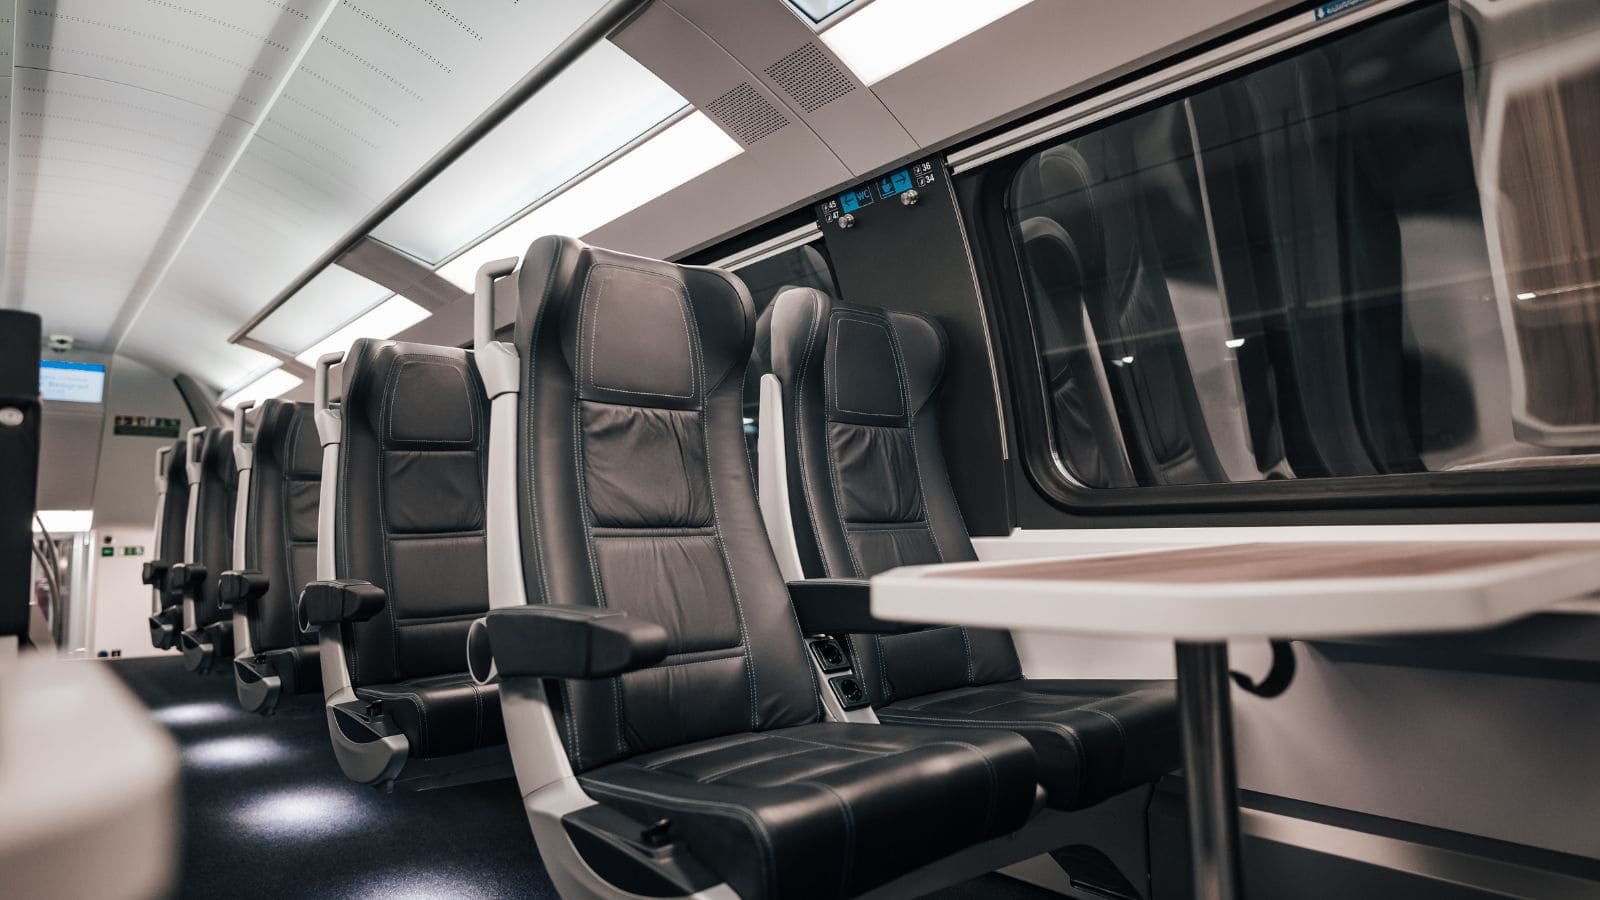
A modern vasúti ipar olyan alkatrészeket igényel, amelyek egyensúlyt teremtenek a tömegcsökkentés, a hosszú élettartam és a méretpontosság között. Bár az összeállított acélszerkezetek megfelelnek az alacsony darabszámú gyártás igényeinek, a nyomásos öntés kiváló választássá válik, amint a mennyiség meghaladja a néhány száz darabot. Közvetlenül támogatja a vasúti berendezésekkel kapcsolatos programok fő célkitűzéseit az alábbiak révén:
- Jelentős tömegcsökkentés: Az alumínium nyomásos öntvények 60–75%-kal könnyebbek, mint a velük egyenértékű, összeállított acélszerkezetek. Ez a tömegcsökkentés közvetlenül alacsonyabb energiafogyasztást (gyorsításkor és fékezéskor) és a vasúti pálya infrastruktúrájának kisebb mértékű kopását eredményezi a vonat teljes életciklusa során.
- Rezgés- és kifáradásállóság: A nyomásos öntés során végbemenő gyors dermedési folyamat finomszemcsés mikroszerkezetet eredményez. A megfelelő ötvözetválasztással és hőkezeléssel kombinálva ezek az alkatrészek kiválóan ellenállnak a vasúti környezetre jellemző állandó vibrációnak, hőmérséklet-ingadozásnak és mérsékelt ütésigénybevételnek.
- Pontosság és alkatrész-összevonás: A nyomásos öntés lehetővé teszi az összetett geometriák – például belső bordák, rögzítőfülek és vékony falak – kialakítását egyetlen műveletben. Ez garantálja az állandó geometriai pontosságot az elsőtől a tízezredik darabig, miközben feleslegessé teszi a bonyolult befogást igénylő hegesztést, és csökkenti az utólagos megmunkálás szükségességét.
- Alacsonyabb összköltség nagy sorozatú gyártásnál: Azáltal, hogy a jellemzők közvetlenül az öntvény részét képezik, és a felület már a szerszámból kivéve is kiváló minőségű, a folyamat jelentősen csökkenti az összeszerelési lépések számát és az egységnyi költséget a nagy darabszámú gyártás során.
A vasúti alkatrészek nyomásos öntésénél alkalmazott fő eljárások
Egyetlen öntési eljárás sem alkalmas minden vasúti alkalmazásra. A legjobb választás az alkatrész geometriájától, a szükséges mechanikai tulajdonságoktól, a gyártási mennyiségtől és a költségvetéstől függ. Az alábbiakban áttekintjük a fő nyomásos öntési eljárásokat, valamint azokat az eseteket, amikor a precíziós öntés vagy a homoköntés lehet a megfelelőbb megoldás.
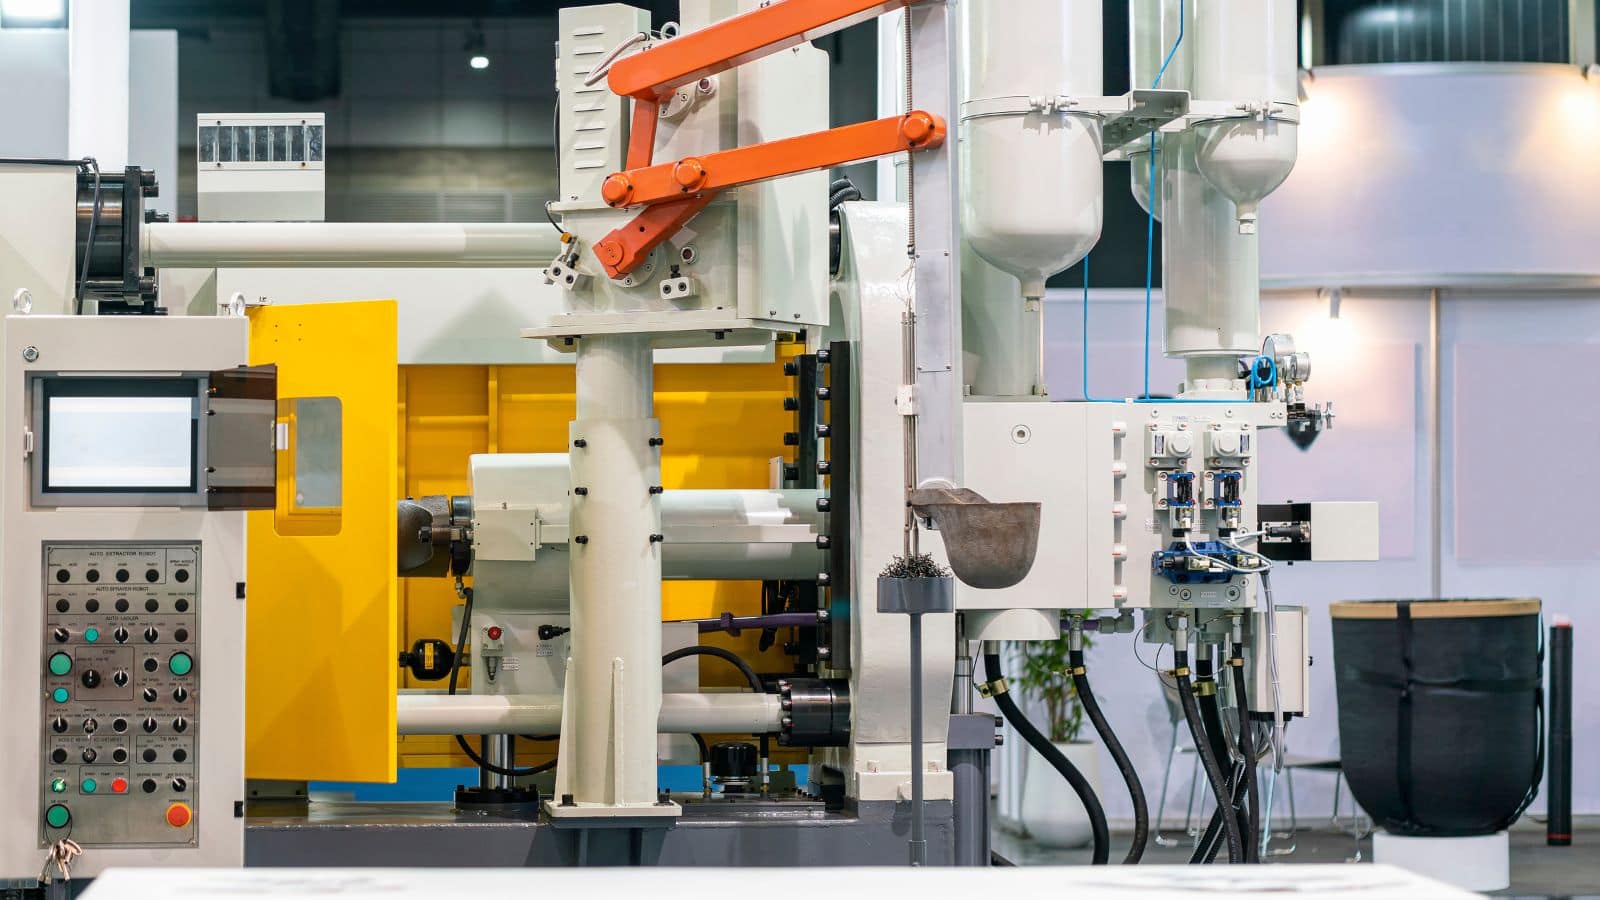
Nyomásos öntés és nagy sorozatú gyártás
A nyomásos öntés– más néven nagynyomású öntés (HPDC) – során az olvadt fémet jellemzően 1500 és 25 000 psi közötti nyomáson préselik acélöntőformába. A ciklusidők rövidek; kis és közepes méretű alkatrészek esetén gyakran egy percnél is rövidebbek.
Ez a fémöntési eljárás a legmegfelelőbb választás, ha az alábbiakra van szükség:
- Több ezer vagy több tízezer azonos alkatrész
- Vékony falak (alumínium esetén akár 1,5 mm)
- Szoros tűréshatárok, minimális utólagos megmunkálással
- Jó felületi minőség a látható belső szerelvényeknél
A vasúti iparban gyakori alkalmazások közé tartoznak az ülésalapok, a kartámasz-tartók, a világítástechnikai házak és az elektromos csatlakozóházak. A fő korlátot a porozitás jelenti: a bennrekedt gáz csökkentheti a mechanikai tulajdonságokat, így a nagynyomású öntés (HPDC) – további folyamatszabályozás nélkül – kevésbé alkalmas biztonsági szempontból kritikus szerkezeti alkatrészek gyártására.
Gravitációs öntés szerkezeti és közepes darabszámú alkatrészekhez
A gravitációs öntés (más néven állandó formás öntés) a gravitációt használja fel – a nagy nyomás helyett – az újrafelhasználható fémöntőforma kitöltésére. A töltési sebesség lassabb, de az így készült öntvények porozitása általában alacsonyabb, mechanikai tulajdonságaik pedig jobbak, mint a nagynyomású öntéssel (HPDC) készült alkatrészeké.
Ez az eljárás olyan közepes darabszámú vasúti alkatrészekhez ideális, amelyeknél követelmény:
- Nagyobb szilárdság és alakváltozási képesség (duktilitás)
- Mérsékelt geometriai összetettség
- A tipikus HPDC-tartománynál vastagabb falvastagság
Gyakori alkalmazási területek: tartókonzolok, motorházak és forgóvázak szerkezeti részegységei. A szerszámköltségek alacsonyabbak, mint a nyomásos öntésnél, így a gravitációs öntés már akár néhány száz darabos mennyiség esetén is gazdaságos megoldást jelent.
Vákuumos nyomásos öntés a nagyobb szerkezeti integritású alkatrészekért
Vákuumos nyomásos öntés Az eljárás az öntés megkezdése előtt eltávolítja a levegőt az öntőforma üregéből. Ez csökkenti a gázporozitást, és nagyobb sűrűségű, valamint jobb mechanikai tulajdonságokkal rendelkező öntvényeket eredményez.
Amikor egy vasúti alkatrésznek szigorú biztonsági vagy kifáradási követelményeknek kell megfelelnie, ugyanakkor szükség van a nyomásos öntési eljárás nyújtotta termelékenységre is, a vákuumos nyomásos öntés jelenti az ideális megoldást. Tipikus alkalmazási területei közé tartoznak a szerkezeti tartóelemek és a felfüggesztéshez kapcsolódó alkatrészek, ahol a porozitás miatti meghibásodás nem megengedett.
Hátránya a hagyományos, nagynyomású öntéshez (HPDC) képest magasabb szerszám- és gyártási költség. Alkalmazása akkor indokolt, ha az alkatrész üzemi körülményei ezt megkövetelik.
Mikor a viaszveszejtéses vagy a homoköntés a jobb választás?
Nem minden vasúti alkatrész gyártása történik nyomásos öntéssel. Íme egy rövid összehasonlítás:
| Szempont | Nyomásos öntés | Viaszmodell-öntés (precíziós öntés) | Homoköntés |
|---|---|---|---|
| Ideális darabszám-tartomány | 1000+ darab | 10–5000 darab | 1–500 darab |
| Geometriai összetettség | Magas | Nagyon magas | Mérsékelt |
| Felületi minőség | Jó – kiváló | Kiváló | Mérsékelt |
| Ötvözetválaszték | Elsősorban Al, Zn, Mg | Széles (acél, rozsdamentes acél, szuperötvözetek) | Nagyon széles |
| Szerszámköltség | Magas | Mérsékelt | Alacsony |
Vasúti rendszerek anyagai és teljesítménykövetelményei
Az anyagválasztás határozza meg bármely vasúti öntvény teljesítménybeli korlátait. Az ötvözetnek egyszerre kell megfelelnie a mechanikai terhelés, a környezeti hatások és az életciklusra vonatkozó gazdaságossági szempontok követelményeinek.
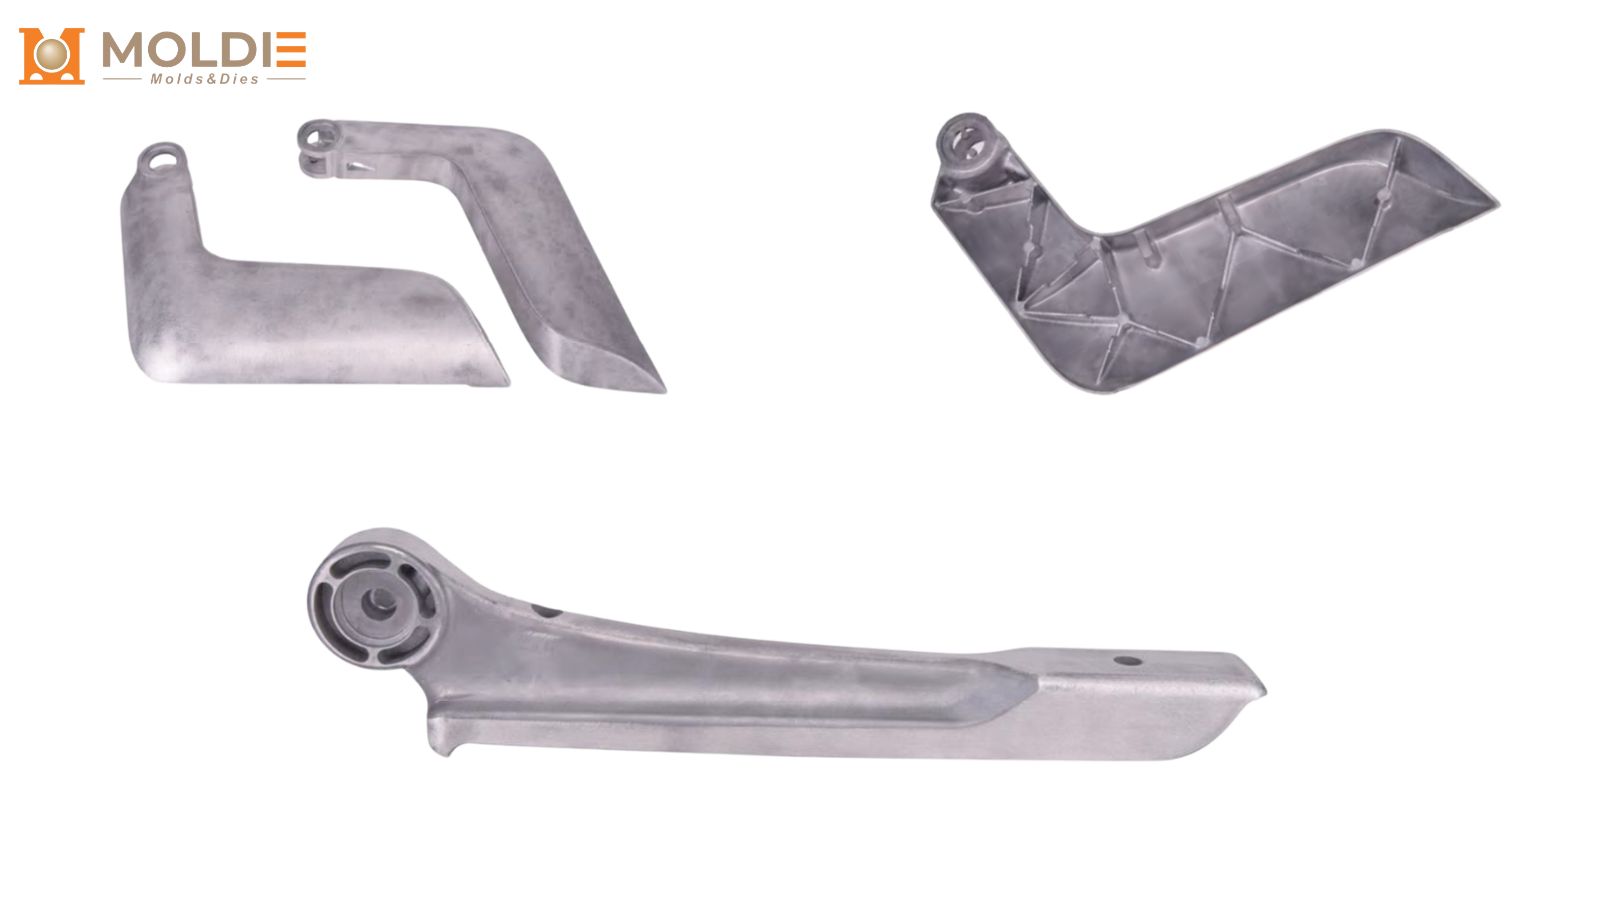
Miért az alumíniumöntvények vezetnek a vasúti alkalmazásokban?
Az alumíniumötvözetek – különösen az A356 és az A380– számos okból dominálnak a vasúti alkatrészek nyomásos öntése terén:
- Alacsony sűrűség (az acélénak kb. egyharmada), ami jelentős súlymegtakarítást tesz lehetővé
- Jó korrózióállóság vastag bevonatok nélkül, a legtöbb vasúti környezetben
- Hővezető képesség amely segíti a hőkezelést elektromos szekrények és motorházak esetében
- Kiváló önthetőség vékony falú, összetett formák esetén
A nagyobb szilárdságot igénylő alkatrészeknél az A356-T6 (hőkezelt) ötvözet 200 MPa feletti folyáshatárt biztosít, miközben megőrzi a jó alakíthatóságot.
Szilárdsági, korróziós és kopásállósági szempontok
A vasúti alkatrészek ki vannak téve a nedvességnek, az útszóró só hatásának, a vibrációnak és a hőmérséklet-ingadozásnak. Az anyagválasztási és felületkezelési stratégiának az alábbiakra kell kiterjednie:
- Korrózióállóság: Az eloxálás vagy a krómmentes konverziós bevonatok fokozzák az alumínium természetes oxidrétegének védőhatását.
- Kopásállóság: Csúszó vagy forgó érintkezésnek kitett alkatrészek esetében a keményeloxált felületek vagy az alumíniumöntvénybe ágyazott acélbetétek hatékonyan ellenállnak a kopásnak.
- Fáradási élettartam: A vákuumos vagy gravitációs öntési eljárással készült, alacsonyabb porozitású alkatrészek ciklikus terhelés esetén jobban teljesítenek, mint a hagyományos nagynyomású öntvények (HPDC).
A cinkötvözetek (Zamak sorozat) szintén szóba jöhetnek, ha nagyobb keménységre és kopásállóságra van szükség kisebb alkatrészek – például reteszek, karok és csatlakozóházak – esetében.
Újrahasznosíthatóság és életciklus-elemzés
Az alumínium teljes mértékben újrahasznosítható, és az újrahasznosított alumínium előállítása mindössze körülbelül 5 százalékát igényli annak az energiának, amely az elsődleges fém gyártásához szükséges. Ez jelentős tényező az életciklus-elemzési (LCA) számításoknál, amelyeket a közlekedési társaságok és a teherszállító üzemeltetők egyre gyakrabban követelnek meg.
A hulladékképződést minimalizáló és újrahasznosított alapanyagot felhasználó öntési eljárás jelentősen csökkentheti a vasúti alkatrészek beágyazott szén-dioxid-kibocsátását. A beszállítók értékelésekor kérjen adatokat az újrahasznosított tartalomról és az energiaforrásokról. Ezek az adatok közvetlenül beépíthetők a járműflotta fenntarthatósági jelentéseibe.
A vasúti ágazat számára gyártott tipikus alkatrészek
A nyomásos öntés és a kapcsolódó fémöntési eljárások a vasúti berendezések széles körét fedik le. Az alábbi alkatrészek a leggyakoribb kategóriákat képviselik.
Forgóvázkeretek, alvázalkatrészek és vonókészülék-elemek
A nagy méretű szerkezeti elemeket – például a komplett forgóvázkereteket – méretük és a rájuk nehezedő terhelés miatt jellemzően acélból vagy gömbgrafitos öntöttvasból, homokformába öntéssel állítják elő. A kisebb forgóváz-alkatrészek, a kereszttartó-konzolok és a vonókészülék-házak alumíniumból, gravitációs vagy vákuumos kokillaöntéssel is gyárthatók, amennyiben a tömegcsökkentés ezt indokolttá teszi.
E kategória főbb alkatrészei:
- Oldalkeret-rögzítő konzolok
- Lengőhíd-részegységek
- Vonókészülék-fészek betétek
- Rugótányér-rögzítők
Ezen vasúti öntvények esetében kiemelt figyelmet kell fordítani a kifáradással szembeni ellenállásra és a méretstabilitásra, tekintettel a több millió terhelési ciklusra.
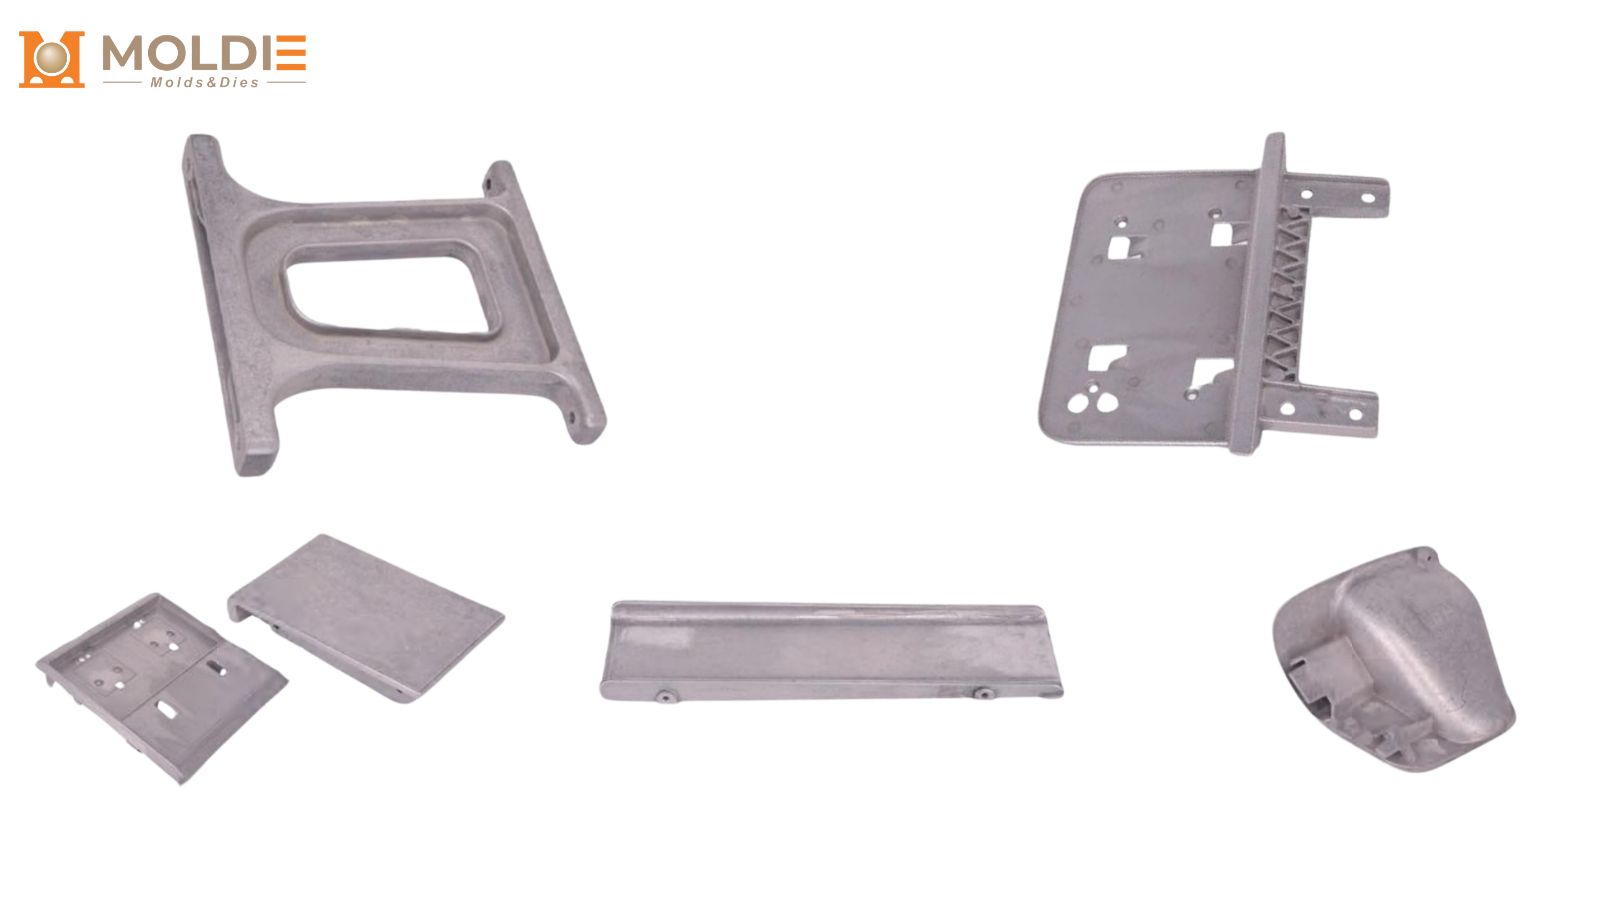
Ülésalapok, házak és belső szerelvények
A vasúti személykocsik belső tereiben széles körben alkalmaznak nagynyomású alumíniumöntvényeket az alábbiakhoz:
- Ülésváz-alapok és kartámasz-tartók
- Fej feletti csomagtartó konzolok
- Ajtómechanizmus-házak
- HVAC-légcsatorna-csatlakozók és -rácsok
Egyetlen vasúti járműflotta esetében a gyártási mennyiség elérheti az azonos alkatrészek ezreit, így a nagynyomású öntés (HPDC) jelenti a költséghatékony megoldást. A sima felület csökkenti a festés vagy porszórás előtti utómunkálatok szükségességét.
Elektromos csatlakozók és berendezésházak
A vasúti elektromos rendszerek olyan házakat igényelnek, amelyek megvédik az érzékeny elektronikát a rezgéstől, a nedvességtől és az elektromágneses interferenciától. A présöntött alumínium és cink házak az alábbiakat biztosítják:
- Egyenletes falvastagság az EMI-árnyékolás érdekében
- Integrált rögzítőfülek és kábelvezetési megoldások
- Hatékony hőelvezetés a teljesítményelektronika számára
Tipikus alkalmazási területek: csatlakozók, csatlakozódobozok, reléházak és jelerősítő-burkolatok. A nyomásos öntési eljárás szigorú tűréshatárai megbízható tömítést tesznek lehetővé kiterjedt utólagos megmunkálás nélkül.
Miért érdemes a Moldiecastingot választani vasúti projektjeihez?
- Átfogó öntési lehetőségek: Kínálatunkban megtalálható a nagynyomású (HPDC), a gravitációs és a vákuumos öntés is, így az Ön egyedi mennyiségi, szilárdsági és porozitási igényeihez igazodó megoldást tudjuk biztosítani.
- Könnyű anyagok: Szakértelem a nagy teljesítményű alumínium- (A356, A380) és cinkötvözetek terén a jármű tömegének csökkentése érdekében, a szerkezeti integritás megőrzése mellett.
- Teljes körű gyártási folyamat: A kezdeti gyártásorientált tervezéstől (DFM) és az egyedi szerszámkészítéstől kezdve a precíziós CNC-megmunkálásig és felületkezelésig biztosítjuk az összeszerelésre kész alkatrészeket, globális ellátási láncunk segítségével.
- Vasúti minőségi szabványoknak megfelelő minőségbiztosítás: A szigorú vasúti szabványoknak való megfelelést házon belüli röntgen- és CT-vizsgálattal, ultrahangos vizsgálattal, valamint CMM (koordináta-mérőgépes) méretellenőrzéssel garantáljuk.
Készen áll vasúti alkatrészei optimalizálására? [Vegye fel a kapcsolatot a Moldiecasting mérnökcsapatával még ma], hogy megbeszéljük projektjét, DFM-visszajelzést kapjon, vagy egyedi árajánlatot kérjen.







