
Während die Eisenbahnnetze modernisiert werden, steht die Eisenbahnindustrie vor einer großen Herausforderung: Bauteile zu beschaffen, die leicht, äußerst langlebig und kosteneffizient in großem Maßstab sind. Durch das Einspritzen von geschmolzenem Aluminium oder Zink in präzise Stahlschablonen löst Druckguss dies, indem komplexe Eisenbahnkomponenten mit engen Toleranzen und minimaler Nachbearbeitung hergestellt werden..
Warum Druckguss für moderne Schienenanwendungen geeignet ist
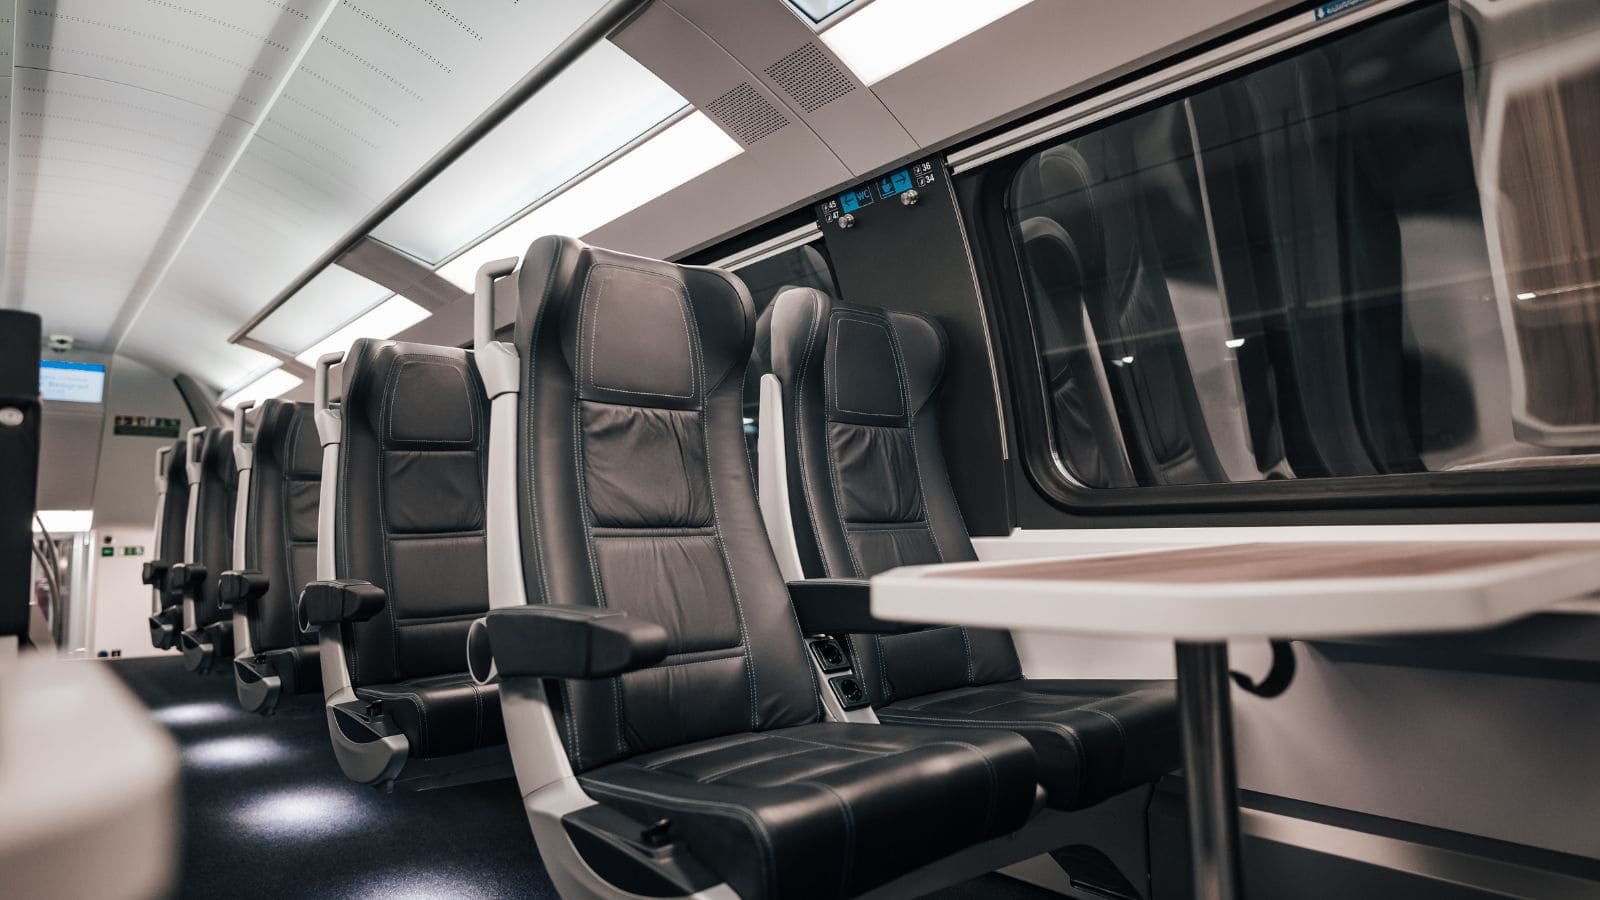
Die moderne Eisenbahnindustrie verlangt nach Komponenten, die Gewichtsreduktion, Langlebigkeit und Maßgenauigkeit miteinander in Einklang bringen. Während gefertigte Stahlbaugruppen für die Produktion in geringer Stückzahl geeignet sind, wird Druckguss zur überlegenen Wahl, sobald die Stückzahlen einige hundert Einheiten überschreiten. Es spricht direkt die Kernprioritäten der Schienenfahrzeugprogramme durch:
- Bedeutende Gewichtsreduzierung: Aluminium Druckgusss wiegen 60 bis 75 % weniger als gleichwertige Stahlkonstruktionen. Diese Massenreduktion führt direkt zu einem geringeren Energieverbrauch (für Beschleunigung und Bremsen) und zu reduziertem Verschleiß der Gleisinfrastruktur über den Lebenszyklus eines Zuges..
- Vibrations- und Ermüdungsbeständigkeit: Der schnelle Erstarrungsprozess in Druckguss erzeugt eine feinkörnige Mikrostruktur. In Kombination mit einer spezifischen Legierungsauswahl und Wärmebehandlungen zeichnen sich diese Teile durch eine hervorragende Beständigkeit gegen konstante Vibrationen, thermische Zyklen und mäßige Stöße aus, die in Schienenumgebungen üblich sind..
- Präzision und Bauteilkonsolidierung: Druckguss bewältigt komplexe Geometrien – wie innere Rippen, Ansätze und dünne Wände – in einem einzigen Arbeitsgang. Dies gewährleistet eine wiederholbare Geometrie vom ersten bis zum zehntausendsten Teil, während aufwendige Schweißvorrichtungen entfallen und der Bedarf an nachträglicher Endbearbeitung verringert wird..
- Geringere Gesamtkosten bei Skalierung: Indem Merkmale direkt in das Bauteil eingebracht und eine Qualität Oberflächenfinish direkt aus der Form geliefert wird, reduziert der Prozess die Montageaufwände erheblich und senkt die Stückkosten für Flotten mit hohem Volumen.
Kernprozesse, die für die Eisenbahn Druckguss verwendet werden
Kein einzelner Gießprozess deckt jede Eisenbahn-Anwendung ab. Die beste Wahl hängt von der Teilegeometrie, den erforderlichen mechanischen Eigenschaften, dem Volumen und dem Budget ab. Unten ist eine Aufschlüsselung der primären Druckgussverfahrene und der Situationen, in denen Feinguss oder Sandguss könnte der bessere Weg sein.
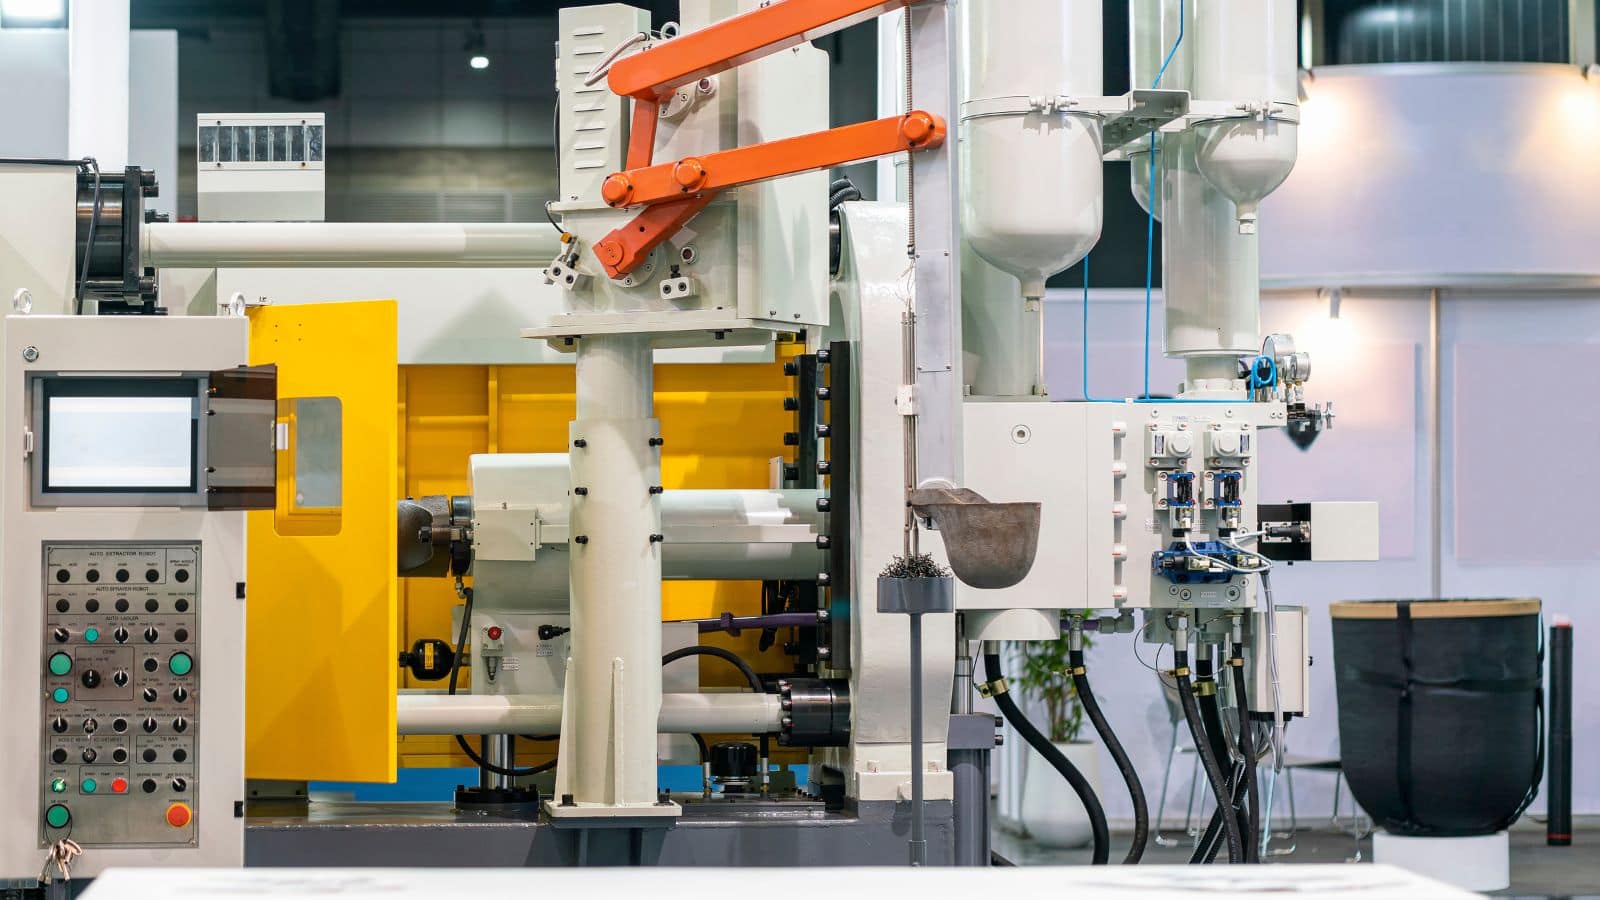
Druckguss und Massenproduktion
Druck Druckguss, auch Hoch-Druckguss (HPDC) genannt, presst geschmolzenes Metall mit Drücken typischerweise zwischen 1.500 und 25.000 psi in einen Stahldie. Die Zykluszeiten sind kurz, oft unter einer Minute für kleine bis mittelgroße Teile.
Dieser Metallgießprozess ist Ihre beste Wahl, wenn Sie benötigen:
- Tausende oder Zehntausende identischer Teile
- Dünne Wände (bis zu 1,5 mm für Aluminium))
- Engen Toleranzen mit minimaler Nachbearbeitung
- Gutes Oberflächenfinish für sichtbare Innenbeschläge
Zu den häufigen Eisenbahnverwendungen gehören Sitzbasen, Armlehnenhalterungen, Beleuchtungsgehäuse und elektrische Anschlussgehäuse. Die Hauptbeschränkung ist Porosität: eingeschlossene Gase können die mechanischen Eigenschaften verringern, was HPDC weniger geeignet für sicherheitskritische Strukturteile macht, ohne zusätzliche Prozesskontrollen.
Schwerkraft-Kokillenguss für Struktur- und Mittelvolumenteile
Gravity Druckguss, manchmal auch Kokillenguss genannt, nutzt die Schwerkraft anstelle von hohem Druck, um eine wiederverwendbare Metallform zu füllen. Die Füllraten sind langsamer, aber die resultierenden Gussteile neigen dazu, eine geringere Porosität und bessere mechanische Eigenschaften als HPDC-Teile zu haben..
Dieser Prozess eignet sich für Bahnkomponenten mittleren Volumens, die benötigen:
- Höhere Festigkeit und Duktilität
- Mäßige geometrische Komplexität
- Wandabschnitte dicker als typische HPDC-Bereiche
Halterungen, Motorgehäuse und strukturelle Unterbaugruppen für Drehgestelle sind gängige Anwendungen. Werkzeugkosten sind niedriger als für Druckguss, wodurch Schwerkraft-Kokillenguss bereits bei Stückzahlen von nur wenigen Hundert praktisch ist.
Vakuum-Druckguss für höherwertige Bauteile
Staubsauger Druckguss entlüftet die Luft aus dem Werkzeug Kavität vor der Injektion. Dies reduziert Gasporosität und erzeugt Druckgusss mit verbesserter Dichte und mechanischer Leistung.
Wenn eine Eisenbahnkomponente strenge Sicherheits- oder Ermüdungsanforderungen erfüllen muss, aber dennoch die Produktivität eines Druckgussverfahren benötigt, überbrückt Vakuum-Druckguss die Lücke. Typische Anwendungen umfassen Strukturhalterungen und aufhängungsbezogene Teile, bei denen porositätsbedingtes Versagen nicht akzeptabel ist..
Der Kompromiss besteht in höheren Werkzeug- und Prozesskosten im Vergleich zum Standard HPDC. Er ist gerechtfertigt, wenn die Einsatzumgebung des Teils dies verlangt..
Wenn Feinguss oder Sandguss die bessere Wahl ist
Nicht jedes Bahnteil gehört in eine Form. Hier ist ein schneller Vergleich:
| Faktor | Druckguss | Feinguss | Sandguss |
|---|---|---|---|
| Lautstärke-Sweetspot | 1.000+ Einheiten | 10–5.000 Einheiten | 1–500 Einheiten |
| Geometrische Komplexität | Hoch | Sehr hoch | Mäßig |
| Oberflächenfinish | Gut bis ausgezeichnet | Ausgezeichnet | Mäßig |
| Legierungsflexibilität | Al, Zn, Mg hauptsächlich | Breit (Stahl, Edelstahl, Superlegierungen)) | Sehr breit |
| Werkzeugkosten | Hoch | Mäßig | Niedrig |
Materialien und Leistungskriterien von Eisenbahnsystemen
Die Materialauswahl bestimmt die Leistungsgrenze jeder Eisenbahngussteile. Die Legierung muss gleichzeitig mechanische Belastungen, Umwelteinflüsse und Wirtschaftlichkeit über den Lebenszyklus erfüllen..
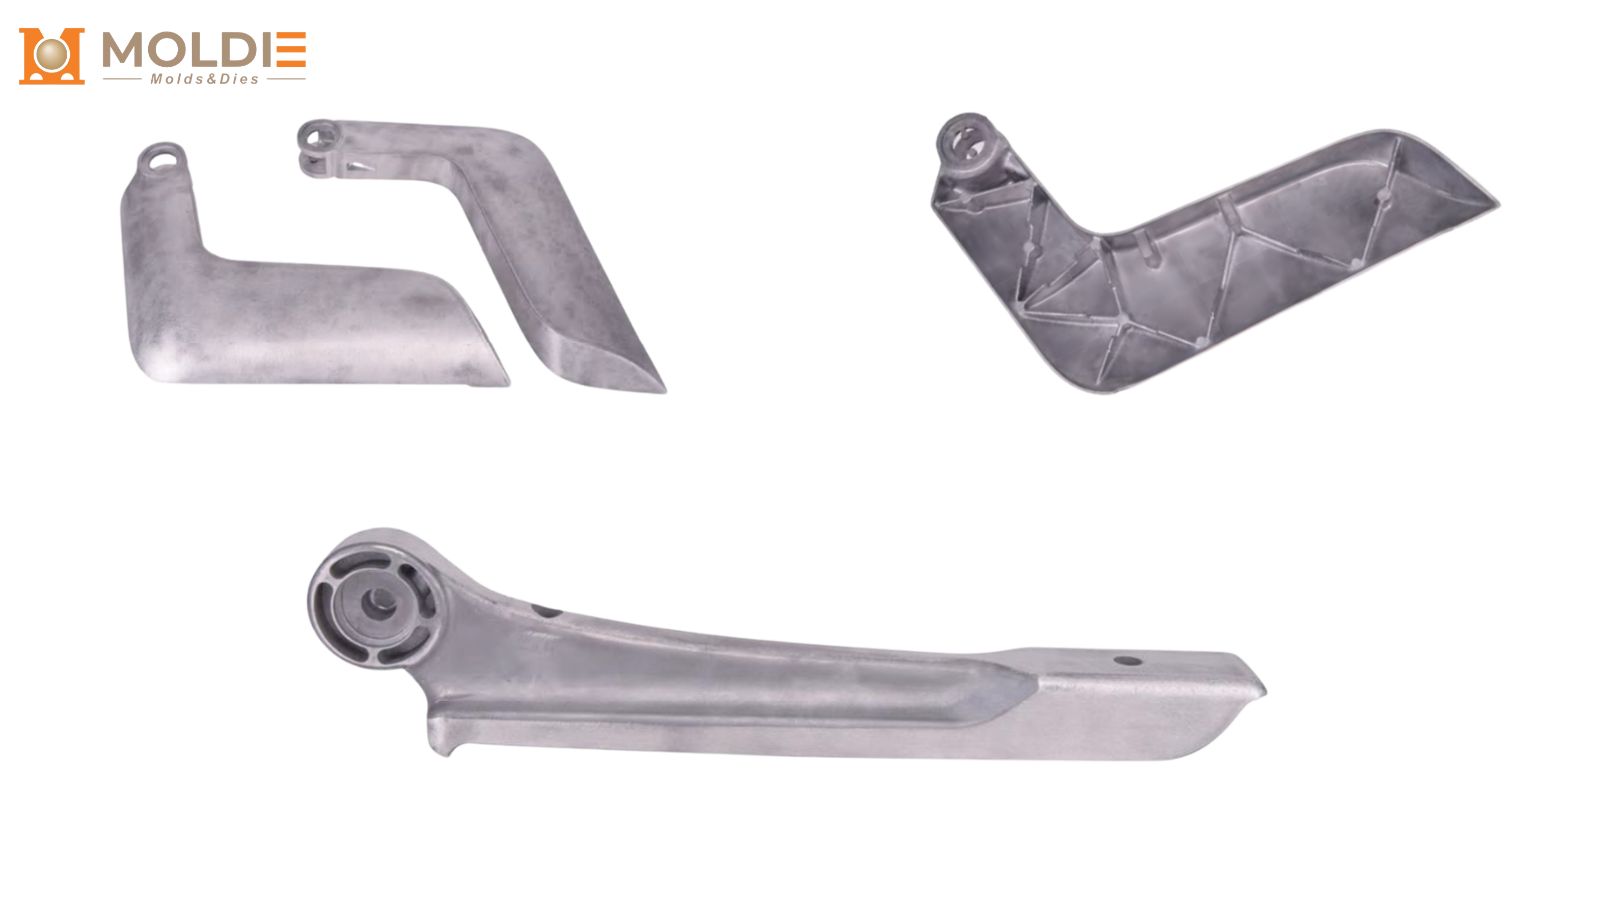
Warum Aluminiumguss bei Schienenanwendungen führend ist
Aluminiumlegierungen, insbesondere A356 und A380, dominieren Druckguss für Bahnkörperteile aus mehreren Gründen:
- Niedrige Dichte (etwa ein Drittel des Stahls) für bedeutende Gewichtsersparnis
- Guter Korrosionsschutz ohne schwere Beschichtungen in den meisten Eisenbahnumgebungen
- Wärmeleitfähigkeit das hilft, die Wärme in elektrischen Gehäusen und Motorabdeckungen zu steuern
- Ausgezeichnete Gießbarkeit für dünnwandige, komplexe Formen
Für Teile, die höhere Festigkeit benötigen, bietet A356-T6 (wärmebehandelt) Streckgrenzen über 200 MPa bei gleichzeitig guter Duktilität.
Stärke, Korrosions- und Verschleißüberlegungen
Bauteile der Eisenbahn sind Feuchtigkeit, Straßenspritzsalz, Vibrationen und Temperaturschwankungen ausgesetzt. Ihre Material- und Oberflächenbehandlungsstrategie sollte dies berücksichtigen:
- Korrosionsbeständigkeit: Eloxieren oder chromatfreie Umwandlungsbeschichtungen verlängern den natürlichen Oxidschutz von Aluminium.
- Verschleißfestigkeit: Für Teile in gleitendem oder rotierendem Kontakt können harteloxierte Oberflächen oder Stahleinsätze innerhalb einer Aluminiumlegierung Abrieb bewältigen.
- Ermüdungslebensdauer: Vakuum-Druckguss- oder gravitationsgegossene Teile mit geringerer Porosität übertreffen Standard-HPDC-Teile bei wechselnder Belastung.
Zinklegierungen (Serie Zamak) sind eine weitere Option, wenn Sie in kleineren Bauteilen wie Riegeln, Hebeln und Steckverbindergehäusen eine höhere Härte und Verschleißfestigkeit benötigen.
Recycelbarkeit und Lebenszyklusanalyse
Aluminium ist vollständig recycelbar, und recyceltes Aluminium benötigt ungefähr 5 Prozent der Energie, die zur Herstellung von Primärmetall erforderlich ist. Dies ist für Lebenszyklusbewertungen (LCA) von Bedeutung, die von Verkehrsbehörden und Frachtbetreibern zunehmend verlangt werden..
Ein Druckgussverfahren, der den Abfall minimiert und recyceltes Ausgangsmaterial verwendet, kann den verkörperten Kohlenstoff von Bahnbauteilen erheblich reduzieren. Bei der Bewertung von Lieferanten sollten Sie nach Daten über den recycelten Anteil und die Energiequelle fragen. Diese Zahlen fließen direkt in die Nachhaltigkeitsberichterstattung auf Flottenebene ein..
Typische für den Eisenbahnsektor hergestellte Komponenten
Druckguss und verwandte Metallgussverfahren decken ein breites Spektrum an Bahnausrüstung ab. Die unten genannten Komponenten stellen die häufigsten Kategorien dar..
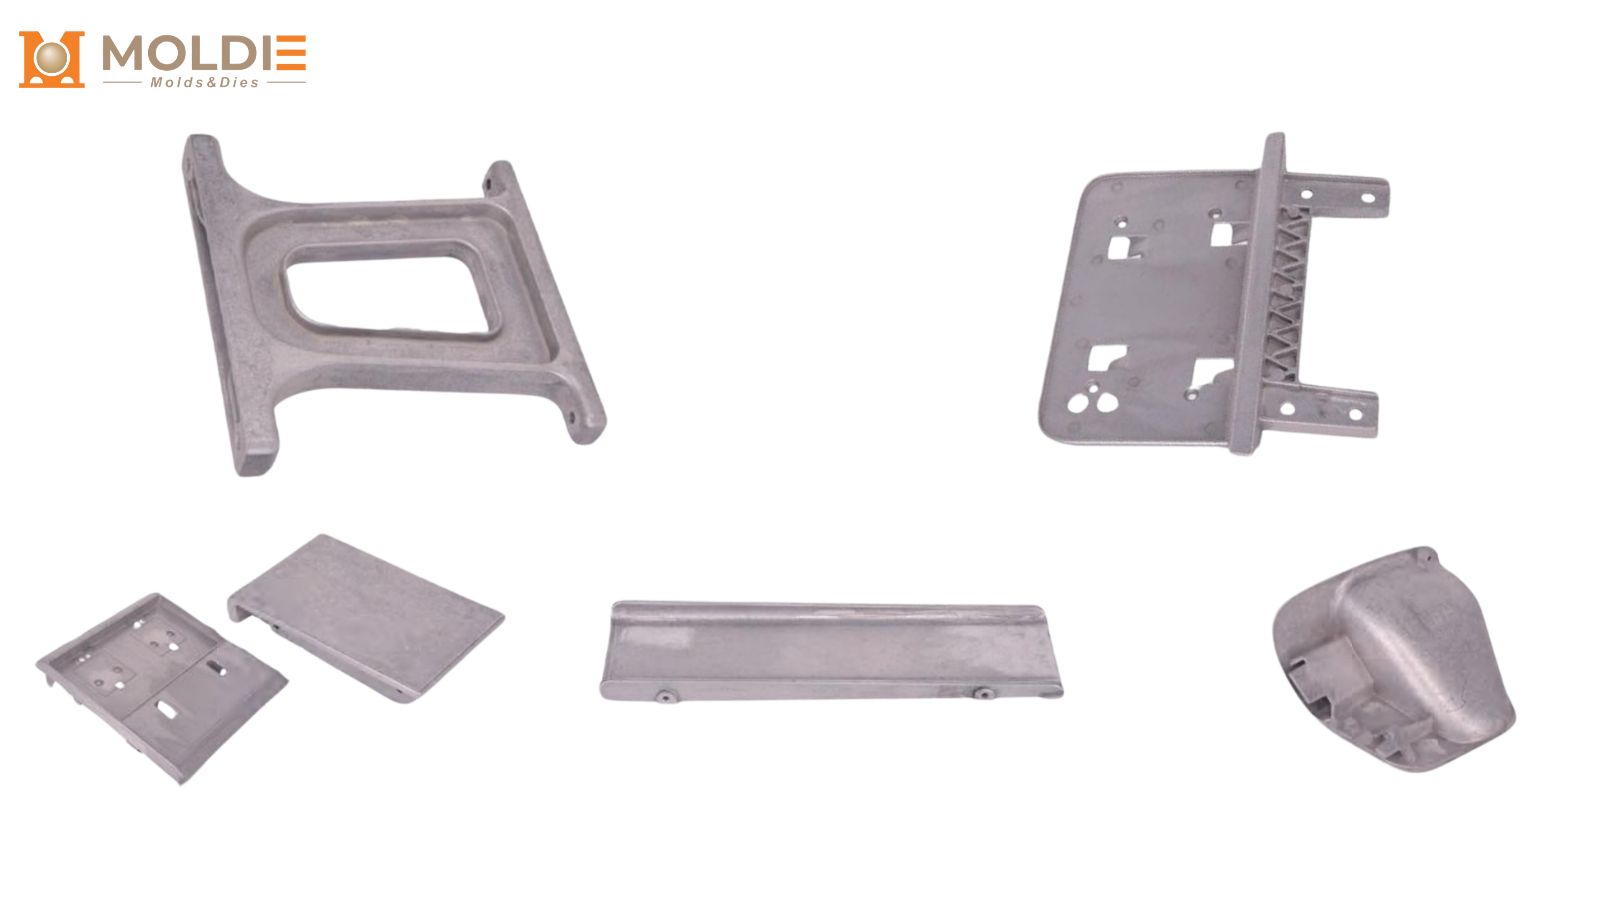
Drehgestellrahmen, Untergestellteile und Zuggerät
Große Strukturkomponenten wie komplette Drehgestellrahmen werden aufgrund von Größe und Belastungsanforderungen typischerweise in Stahl oder Gusseisen sandgegossen. Kleinere Drehgestell-Unterkomponenten, Querträgerhalterungen und Federpaketgehäuse können durch Schwerkraft-Kokillenguss oder Vakuum-Druckguss aus Aluminium hergestellt werden, wenn eine Gewichtsersparnis dies rechtfertigt..
Schlüsselteile in dieser Kategorie umfassen:
- Seitenrahmen-Montagehalterungen
- Untermontagen stärken
- Federpuffer-Tascheneinlagen
- Federkernsicherungen
Diese Eisenbahngussstücke erfordern besondere Beachtung der Ermüdungslebensdauer und der Maßstabilität über Millionen von Lastzyklen.
Sitzbasen, Gehäuse und Innenausstattung
Passagierzug-Innenräume verlassen sich stark auf Druck-Druckguss-Aluminium für:
- Sitzgestellbasen und Armlehnenstützen
- Gepäckträgerbügel für das Oberdeck
- Türmechanismusgehäuse
- HLK-Kanalanschlüsse und Luftgitter
Die Produktionsmengen für eine einzelne Transitwagenflotte können Tausende identischer Teile erreichen, wodurch HPDC die kosteneffiziente Wahl ist. Glatte Oberflächenfinishes reduzieren nachgelagerte Bearbeitungsschritte vor dem Lackieren oder Pulverbeschichten..
Elektrische Steckverbinder und Gerätegehäuse
Bahnstromsysteme erfordern Gehäuse, die empfindliche Elektronik vor Vibrationen, Feuchtigkeit und elektromagnetischen Störungen schützen. Druckgegossene Aluminium- und Zinkgehäuse bieten:
- Konsistentes Wandstärke für EMI-Abschirmung
- Integrierte Montagezapfen und Kabelverlaufmerkmale
- Gute Wärmeableitung für Leistungselektronik
Steckverbinder, Verteilerdosen, Relaisgehäuse und Signalverstärkergehäuse sind Standardanwendungen. Enge Toleranzen des Druckgussverfahren gewährleisten eine zuverlässige Dichtung ohne umfangreiche Bearbeitung.
Warum mit MolDruckgussing für Ihre Eisenbahnprojekte zusammenarbeiten?
- Umfassende Gießoptionen: Wir bieten Hochdruck (HPDC), Schwerkraft und Vakuum-Druckguss an, um Ihre spezifischen Anforderungen an Volumen, Festigkeit und Porosität zu erfüllen..
- Leichtbaumaterialien: Expertise in Hochleistungsaluminium (A356, A380) und Zinklegierungen zur Reduzierung des Fahrzeuggewichts, ohne die Integrität zu beeinträchtigen.
- End-to-End-Fertigung: Von der anfänglichen DFM und kundenspezifischen Werkzeugen bis hin zu präzisen CNC-Bearbeitung und Oberflächenbehandlungen liefern wir montagefertige Teile mit globaler Lieferkette.
- Schienengleis-Qualitätssicherung: Wir gewährleisten die Einhaltung strenger Schienenstandards durch interne Röntgen-/CT-Scans, Ultraschallprüfungen und CMM-Maßkontrollen.
Bereit, Ihre Bahnteile zu optimieren? [Kontaktiere den MolDruckgussing heutiges Engineering-Team, um Ihr Projekt zu besprechen, DFM Rückmeldungen zu erhalten oder ein individuelles Angebot anzufordern.


