
Pri modernizácii železničných sietí čelí železničný priemysel náročnej výzve: zabezpečiť diely, ktoré vo veľkom rozsahu spájajú nízku hmotnosť, mimoriadnu odolnosť a priaznivé náklady. Tlakové liatie túto výzvu rieši vstrekovaním roztaveného hliníka alebo zinku do presných oceľových foriem, čím sa vyrábajú zložité železničné komponenty s úzkymi toleranciami a minimálnym dodatočným obrábaním.
Prečo je tlakové liatie vhodné pre moderné železničné aplikácie
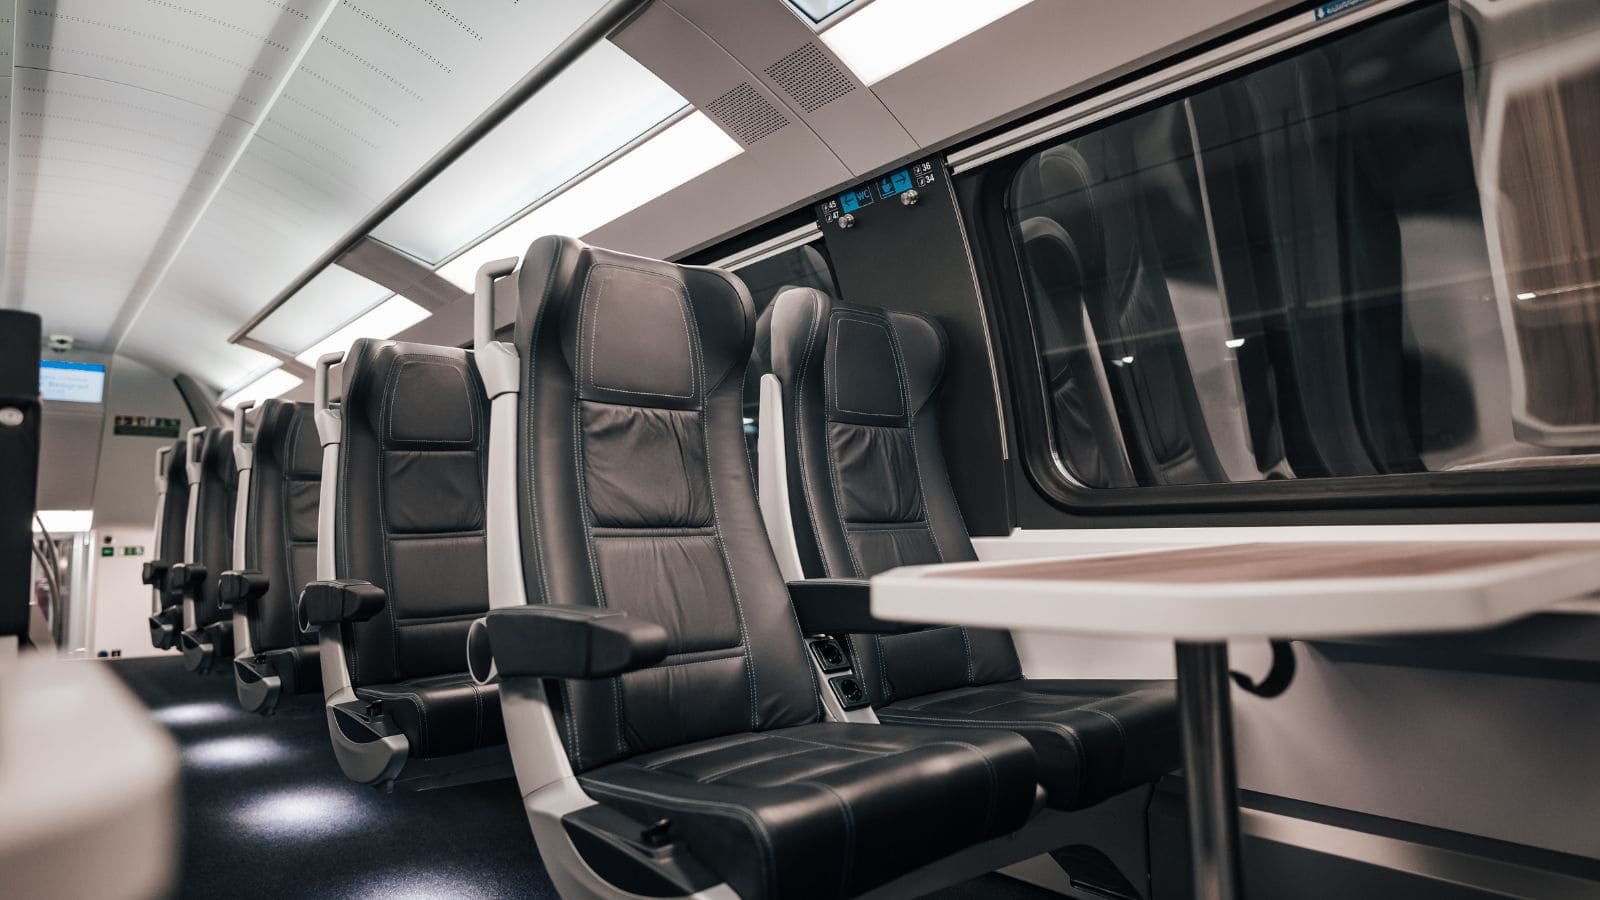
Moderný železničný priemysel požaduje komponenty, ktoré spájajú nižšiu hmotnosť, dlhú životnosť a rozmerovú presnosť. Zvárané oceľové zostavy sú vhodné pre malé série, no pri objeme nad niekoľko stoviek kusov sa tlakovým liatím zvyčajne dosahujú lepšie výsledky. Pri projektoch železničných zariadení priamo rieši tieto hlavné priority:
- Výrazné zníženie hmotnosti: Hliníkové tlakové odliatky vážia o 60 až 75% menej než porovnateľné zvárané oceľové zostavy. Nižšia hmotnosť priamo znižuje spotrebu energie pri zrýchľovaní a brzdení a obmedzuje opotrebovanie železničnej infraštruktúry počas životnosti súpravy.
- Odolnosť proti vibráciám a únave: Rýchle tuhnutie pri tlakovom liatí vytvára jemnozrnnú mikroštruktúru. V kombinácii s vhodným výberom zliatiny a tepelným spracovaním tieto diely dobre odolávajú neustálym vibráciám, teplotným cyklom a miernym nárazom typickým pre železničné prostredie.
- Presnosť a spájanie funkcií do jedného dielu: Tlakové liatie zvláda zložité geometrie — napríklad vnútorné rebrá, nálitky a tenké steny — v jedinej operácii. Zabezpečuje opakovateľnú geometriu od prvého až po desaťtisíci kus a zároveň odstraňuje zváranie vyžadujúce náročné upínanie a znižuje potrebu dokončovacieho obrábania.
- Nižšie celkové náklady vo veľkej sérii: Priamym odliatím prvkov do dielu a dosiahnutím kvalitného povrchu už vo forme proces výrazne znižuje počet montážnych krokov a náklady na kus pri veľkých vozových parkoch.
Základné procesy tlakového liatia pre železničné odvetvie
Žiadny proces odlievania nepokrýva všetky železničné aplikácie. Najvhodnejšia voľba závisí od geometrie dielu, požadovaných mechanických vlastností, objemu a rozpočtu. Nasleduje prehľad hlavných procesov a situácií, keď môže byť vhodnejšou cestou presné liatie alebo odlievanie do piesku.
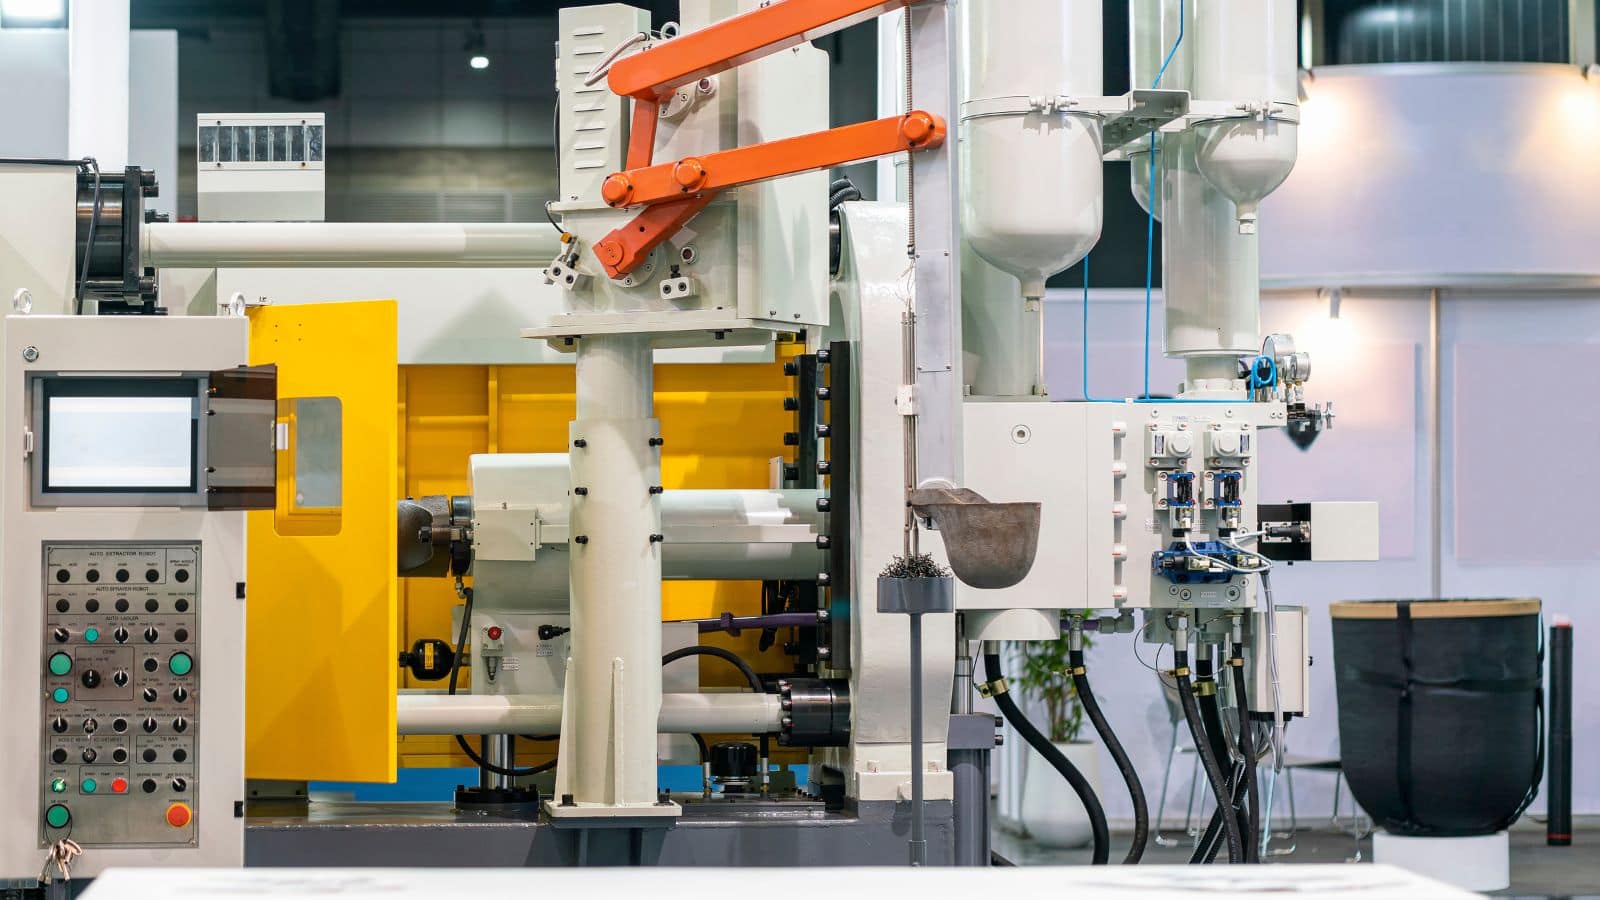
Tlakové liatie pod tlakom a veľkosériová výroba
Tlakové liatie pod tlakom , známe aj ako vysokotlakové tlakové liatie (HPDC), vtláča roztavený kov do oceľovej formy pri tlaku zvyčajne 1 500 až 25 000 psi. Cyklus je krátky a pri malých až stredne veľkých dieloch často trvá menej než minútu.
Tento proces je najvhodnejší, keď potrebujete:
- Tisíce alebo desaťtisíce rovnakých dielov
- Tenké steny (pri hliníku už od 1.5 mm)
- Úzke tolerancie s minimálnym dodatočným obrábaním
- Kvalitný povrch pohľadových dielov interiéru
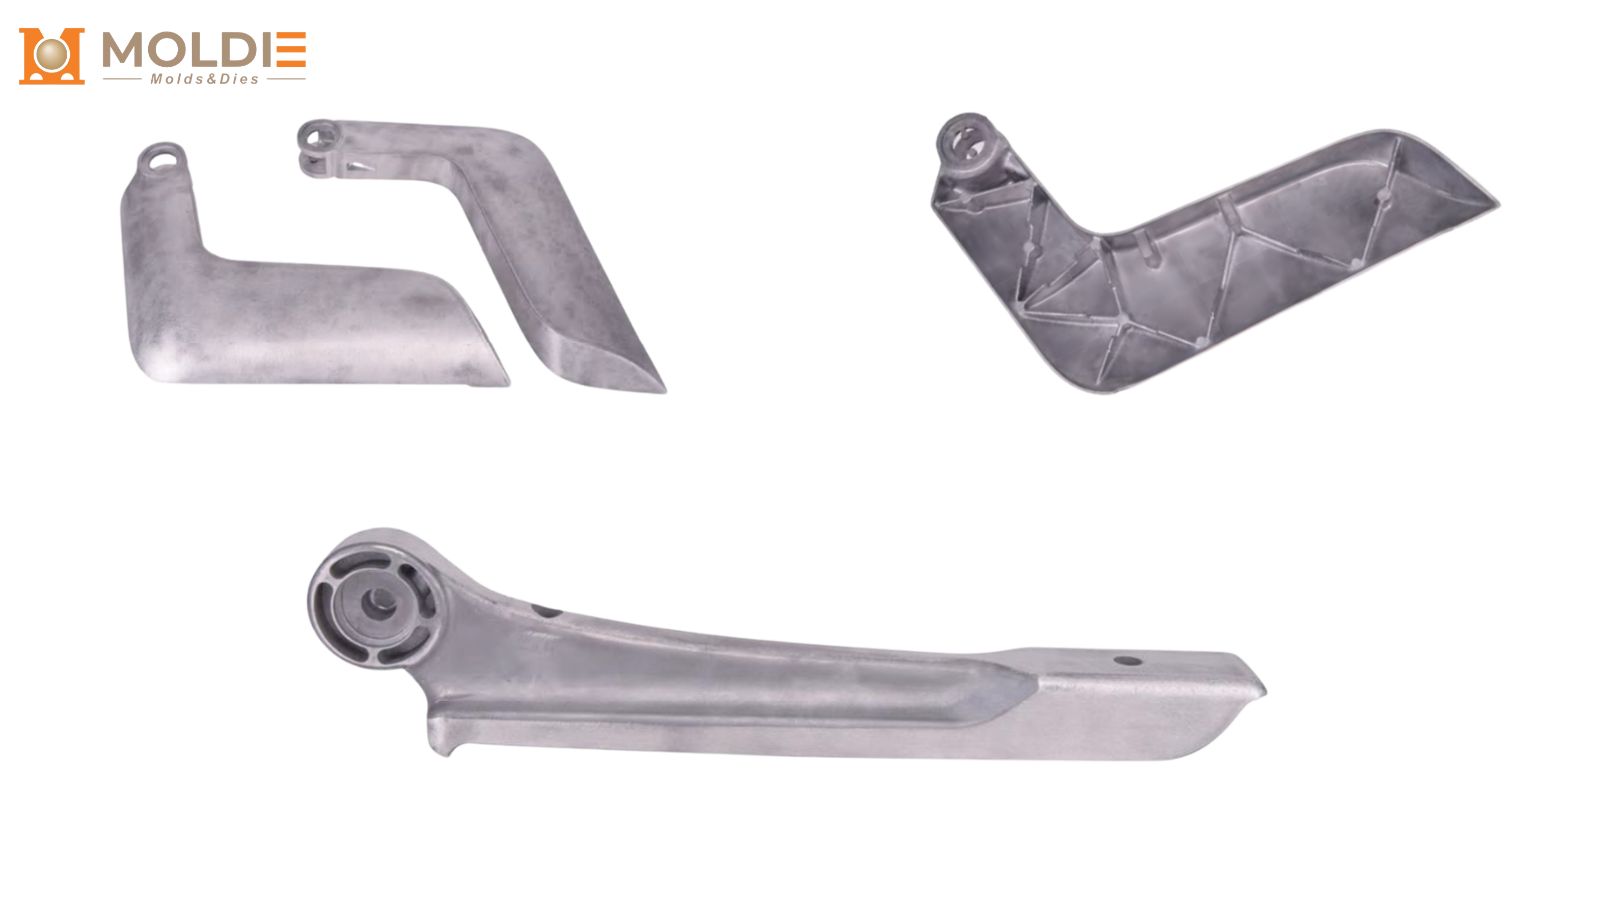
Medzi bežné železničné aplikácie patria základne sedadiel, konzoly lakťových opierok, kryty osvetlenia a plášte elektrických konektorov. Hlavným obmedzením je pórovitosť: zachytený plyn môže znížiť mechanické vlastnosti, preto je HPDC bez dodatočnej kontroly procesu menej vhodné pre bezpečnostne kritické konštrukčné diely.
Gravitačné liatie do kokily pre konštrukčné diely a stredné objemy
Gravitačné liatie, niekedy nazývané liatie do trvalej formy, využíva na plnenie opakovane použiteľnej kovovej formy gravitáciu namiesto vysokého tlaku. Plnenie je pomalšie, výsledné odliatky však zvyčajne vykazujú nižšiu pórovitosť a lepšie mechanické vlastnosti než diely vyrobené HPDC.
Tento proces sa hodí pre železničné komponenty stredných objemov, ktoré vyžadujú:
- Vyššiu pevnosť a ťažnosť
- Stredne zložitú geometriu
- Hrubšie steny, než sú typické pre HPDC
Bežným použitím sú konzoly, kryty motorov a konštrukčné podzostavy podvozkov. Náklady na nástroje sú nižšie než pri tlakovom liatí pod tlakom, vďaka čomu je gravitačné liatie praktické už pri objeme niekoľkých stoviek kusov.
Vákuové tlakové liatie pre komponenty s vyššou integritou
Vákuové tlakové liatie pred vstrekovaním odvádza vzduch z dutiny formy. Tým znižuje plynovú pórovitosť a vytvára tlakové odliatky s vyššou hustotou a lepšími mechanickými vlastnosťami.
Ak musí železničný komponent spĺňať prísne bezpečnostné alebo únavové požiadavky a zároveň zachovať produktivitu tlakového liatia, vákuové tlakové liatie pomáha preklenúť tento rozdiel. Typické aplikácie zahŕňajú konštrukčné konzoly a diely súvisiace so zavesením, pri ktorých nie je prípustné zlyhanie spôsobené pórovitosťou.
Nevýhodou sú vyššie náklady na nástroje a proces v porovnaní so štandardným HPDC. Oprávňujú ich požiadavky prevádzkového prostredia dielu.
Kedy je vhodnejšie presné alebo pieskové liatie
Nie každý železničný diel patrí do tlakovej formy. Tu je stručné porovnanie:
| Faktor | Tlakové liatie | Presné liatie | Pieskové liatie |
|---|---|---|---|
| Vhodný objem výroby | 1 000+ kusov | 10–5 000 kusov | 1–500 kusov |
| Geometrická zložitosť | Vysoká | Veľmi vysoká | Stredná |
| Kvalita povrchu | Dobrá až výborná | Výborná | Priemerná |
| Flexibilita pri výbere zliatiny | Predovšetkým Al, Zn, Mg | Široká (oceľ, nehrdzavejúca oceľ, superzliatiny) | Veľmi široká |
| Náklady na nástroje | Vysoké | Stredné | Nízke |
Materiály a výkonnostné kritériá železničných systémov
Výber materiálu určuje výkonnostný strop každého železničného odliatku. Zliatina musí súčasne spĺňať požiadavky na mechanické zaťaženie, vystavenie prostrediu a ekonomiku životného cyklu.
Prečo v železničných aplikáciách dominuje hliníkové liatie
Hliníkové zliatiny, najmä A356 a A380, dominujú pri tlakovom liatí železničných komponentov z viacerých dôvodov:
- Nízka hustota (približne tretinová v porovnaní s oceľou) prináša významnú úsporu hmotnosti
- Dobrá odolnosť proti korózii bez potreby hrubých povlakov vo väčšine železničných prostredí
- Tepelná vodivosť pomáha odvádzať teplo v elektrických krytoch a telesách motorov
- Vynikajúca zlievateľnosť umožňuje vytvárať zložité tenkostenné tvary
Pri dieloch vyžadujúcich vyššiu pevnosť poskytuje tepelne spracovaná zliatina A356-T6 medzu klzu nad 200 MPa pri zachovaní dobrej ťažnosti.
Pevnosť, korózia a opotrebovanie
Železničné komponenty sú vystavené vlhkosti, posypovej soli, vibráciám a teplotným výkyvom. Stratégia výberu materiálu a povrchovej úpravy by mala riešiť:
- Odolnosť proti korózii: Eloxovanie alebo bezchrómové konverzné povlaky zvyšujú prirodzenú ochranu hliníka oxidovou vrstvou.
- Odolnosť proti opotrebovaniu: Pri dieloch v klznom alebo rotačnom kontakte môžu odieraniu odolávať tvrdo eloxované povrchy alebo oceľové vložky v hliníkovom odliatku.
- Únavová životnosť: Vákuovo tlakovo liate alebo gravitačne liate diely s nižšou pórovitosťou odolávajú cyklickému zaťaženiu lepšie než štandardné diely HPDC.
Zinkové zliatiny (rad Zamak) sú ďalšou možnosťou, ak je pri menších komponentoch, ako sú západky, páčky a puzdrá konektorov, potrebná vyššia tvrdosť a odolnosť proti opotrebovaniu.
Recyklovateľnosť a hodnotenie životného cyklu
Hliník je plne recyklovateľný a výroba recyklovaného hliníka spotrebuje približne 5 percent energie potrebnej na výrobu primárneho kovu. To je významné pre výpočty hodnotenia životného cyklu (LCA), ktoré dopravné agentúry a nákladní operátori čoraz častejšie vyžadujú.
Proces tlakového liatia, ktorý minimalizuje zmetkovitosť a využíva recyklovanú surovinu, môže výrazne znížiť viazané emisie uhlíka železničných komponentov. Pri hodnotení dodávateľov žiadajte údaje o podiele recyklovaného materiálu a zdrojoch energie. Tieto údaje priamo vstupujú do správ o udržateľnosti celého vozového parku.
Typické komponenty vyrábané pre železničné odvetvie
Tlakové liatie a súvisiace procesy odlievania kovov pokrývajú široké spektrum železničných zariadení. Nižšie sú uvedené najbežnejšie kategórie komponentov.
Rámy podvozkov, diely spodku vozidla a ťažné zariadenia
Veľké konštrukčné komponenty, ako sú kompletné rámy podvozkov, sa pre svoju veľkosť a požiadavky na zaťaženie zvyčajne odlievajú do piesku z ocele alebo tvárnej liatiny. Menšie diely podvozkov, konzoly priečnikov a kryty ťažných zariadení možno vyrábať gravitačným alebo vákuovým tlakovým liatím hliníka, ak úspora hmotnosti odôvodňuje tento postup.
Medzi hlavné diely tejto kategórie patria:
- Montážne konzoly bočných rámov
- Podzostavy priečnikov
- Vložky puzdier ťažných zariadení
- Príchytky pružinových sediel
Tieto železničné odliatky si vyžadujú dôslednú kontrolu únavovej životnosti a rozmerovej stability počas miliónov zaťažovacích cyklov.
Základne sedadiel, kryty a vybavenie interiéru
Interiéry osobných železničných vozidiel vo veľkej miere využívajú hliníkové tlakové odliatky na:
- Základne rámov sedadiel a podpery lakťových opierok
- Konzoly horných batožinových políc
- Kryty mechanizmov dverí
- Spojky a mriežky vzduchotechniky
Výroba jednej flotily mestských vlakov môže dosiahnuť tisíce rovnakých dielov, čo robí HPDC nákladovo efektívnou voľbou. Hladký povrch znižuje počet následných dokončovacích krokov pred lakovaním alebo práškovým lakovaním.
Elektrické konektory a kryty zariadení
Železničné elektrické systémy vyžadujú kryty, ktoré chránia citlivú elektroniku pred vibráciami, vlhkosťou a elektromagnetickým rušením. Hliníkové a zinkové tlakové odliatky poskytujú:
- Konzistentnú hrúbku steny na tienenie EMI
- Integrované montážne nálitky a prvky na vedenie káblov
- Dobré odvádzanie tepla pre výkonovú elektroniku
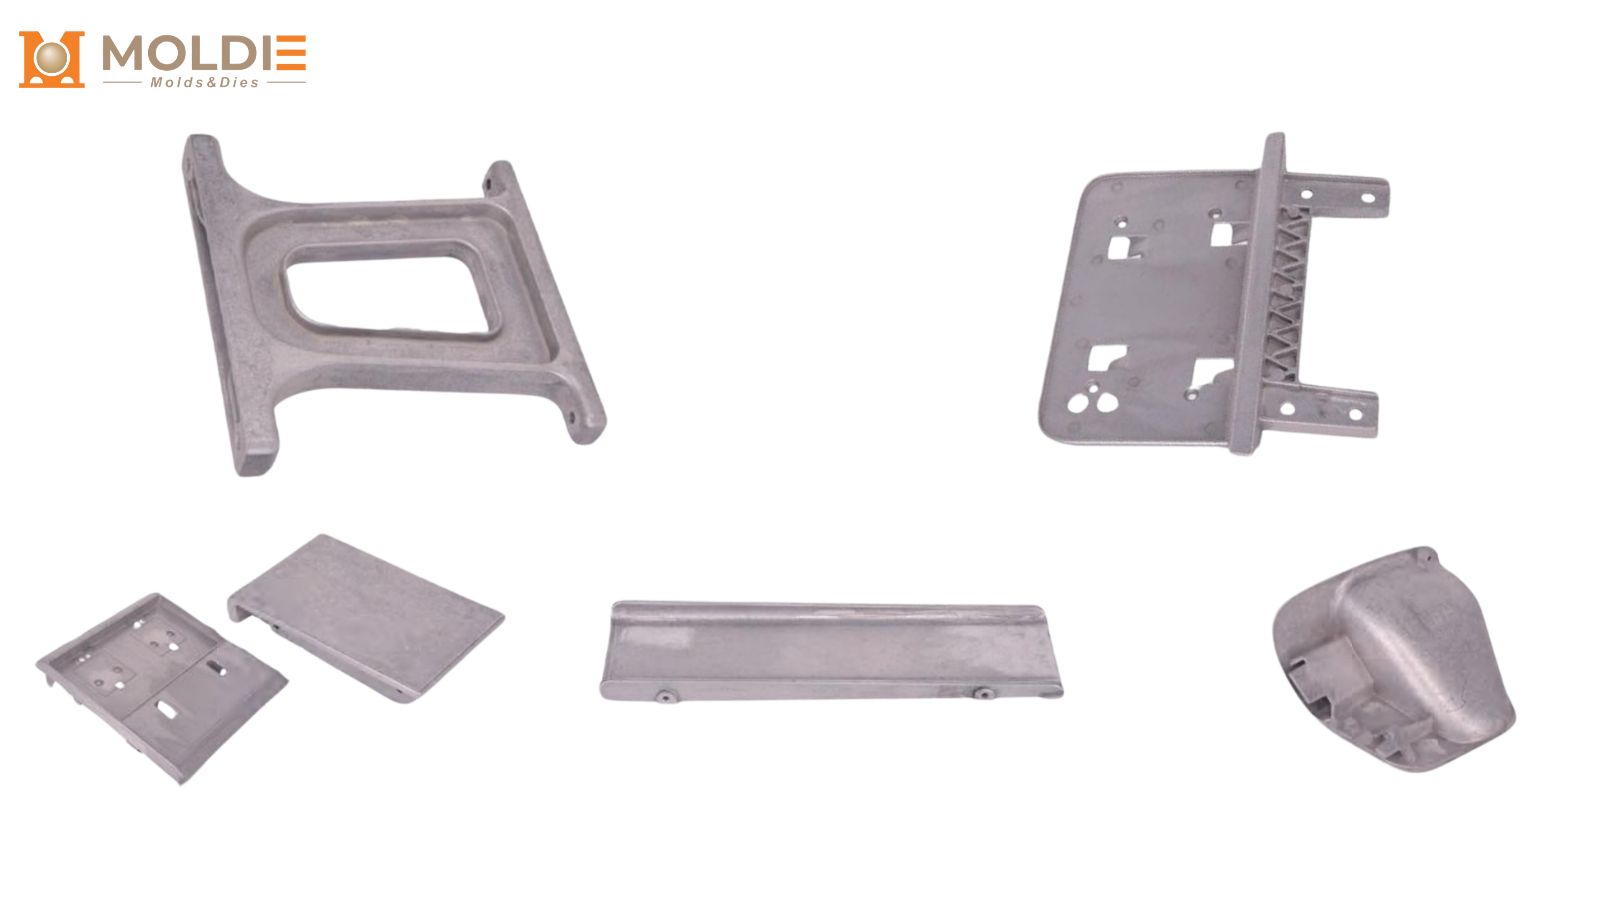
Konektory, rozvodné skrinky, puzdrá relé a kryty zosilňovačov signálu patria k štandardným aplikáciám. Úzke tolerancie dosiahnuté tlakovým liatím zabezpečujú spoľahlivé tesnenie bez rozsiahleho obrábania.
Prečo si na železničné projekty vybrať Moldiecasting?
- Komplexné možnosti odlievania: Ponúkame vysokotlakové (HPDC), gravitačné aj vákuové tlakové liatie podľa požiadaviek na objem, pevnosť a pórovitosť.
- Ľahké materiály: Ovládame vysokovýkonné hliníkové zliatiny (A356, A380) a zinkové zliatiny na zníženie hmotnosti vozidla bez straty integrity.
- Integrovaná výroba: Od úvodného DFM a zákazkovej výroby nástrojov až po presné CNC obrábanie a povrchové úpravy dodávame diely pripravené na montáž s globálnym dodávateľským reťazcom.
- Kvalita pre železničné odvetvie: Súlad s prísnymi železničnými normami zabezpečujeme vlastným röntgenovým/CT skenovaním, ultrazvukovým skúšaním a rozmerovou kontrolou CMM.
Chcete optimalizovať svoje železničné komponenty? [Kontaktujte Moldiecasting engineering tím ešte dnes] a porozprávajte sa o projekte, získajte spätnú väzbu DFM alebo požiadajte o cenovú ponuku na mieru.







