
Pórovitosť spôsobená zachyteným plynom alebo zmršťovaním pri tuhnutí narúša integritu tlakovo liatych dielov. Vďaka moderným nástrojom na zisťovanie a diagnostiku pórovitosti však výrobcovia dokážu tieto chyby spôsobené pórovitosťou premeniť na využiteľné údaje, kvantifikovať riziká, nájsť nákladovo efektívne nápravné opatrenia a v konečnom dôsledku zabezpečiť efektivitu a kvalitu odliatkov.
Metódy zisťovania pórovitosti pri tlakovom liatí
Presné zisťovanie pórovitosti zabezpečuje trvanlivosť, tesnosť a rozmerovú stabilitu tlakovo liatych komponentov. Inžinieri používajú viacero metód nedeštruktívneho skúšania (NDT) na vyhľadanie a vyhodnotenie vnútorných aj povrchových dutín bez poškodenia dielov. Najvhodnejšia metóda závisí od materiálu odliatku, hrúbky steny, polohy chyby a požadovanej úrovne kvality.
Röntgenová kontrola a rádiografické skúšanie (RT)

Röntgenová kontrola a rádiografické skúšanie (RT) odhaľujú vnútorné dutiny tak, že cez odliatok vysielajú röntgenové alebo gama žiarenie. Hustejšie oblasti kovu absorbujú viac žiarenia než póry vyplnené vzduchom, čo vytvára kontrast v odtieňoch sivej na filme alebo digitálnom detektore.
Inžinieri môžu priamo na snímke posúdiť rozloženie, veľkosť a tvar pórovitosti. Vďaka tomu je RT užitočné pri hliníkových a zinkových odliatkoch, v ktorých vnútorná plynová pórovitosť výrazne ovplyvňuje tesnosť a pevnosť.
Výhody:
- Presne odhaľuje vnútorné a skryté chyby.
- Vytvára trvalý obrazový záznam na účely sledovateľnosti.
- Dobre funguje pri dieloch zložitých tvarov alebo s hrubými stenami.
Ultrazvukové skúšanie (UT) a skúšanie vírivými prúdmi (ET)

Ultrazvukové skúšanie (UT) vysiela do odliatku vysokofrekvenčné ultrazvukové vlny. Keď vlna narazí na pór alebo zmenu hustoty, časť energie sa odrazí späť. Meraním času a amplitúdy odrazu technici určia polohu a veľkosť vnútorných chýb. UT je účinné pri hrubších prierezoch a poskytuje rýchle kvantitatívne výsledky.
Skúšanie vírivými prúdmi (ET) využíva elektromagnetickú indukciu. Cievka so striedavým prúdom vytvára v povrchovej vrstve odliatku vírivé prúdy. Pórovitosť alebo trhliny tieto prúdy narúšajú a spôsobujú merateľné zmeny signálu. ET je rýchle a vhodné pre vodivé neželezné materiály, napríklad hliníkové a medené zliatiny.
| Metóda | Najvhodnejšie použitie | Prednosti | Hlavné obmedzenia |
|---|---|---|---|
| UT | Vnútorné póry alebo póry blízko povrchu | Veľká hĺbka prieniku, dobrá citlivosť | Vyžaduje skúsených technikov a hladký povrch |
| ET | Povrchové chyby | Rýchle, bezkontaktné a bezpečné | Obmedzené na vodivé materiály, malá hĺbka prieniku |
Počítačová tomografia (CT)
Počítačová tomografia (CT) alebo priemyselná CT kontrola vytvára trojrozmerný obraz vnútorného objemu. Viaceré röntgenové projekcie sa digitálne rekonštruujú, aby sa zobrazila presná veľkosť, rozloženie a poloha pórov.
CT dosahuje vyššiu presnosť než 2D RT, preto je vhodné na presné a hodnotné komponenty, napríklad automobilové kryty alebo letecké odliatky. Umožňuje tiež presne merať percentuálny objem pórov a mapovať ich pri kontrolných štúdiách.
Skenovanie veľkých dielov však môže trvať dlho. Inžinieri preto CT často vyhradzujú na analýzu prototypov, validáciu procesu alebo hľadanie základnej príčiny v prípadoch, keď ostatné metódy NDT nestačia.
Vizuálna kontrola a kontrola povrchovej pórovitosti
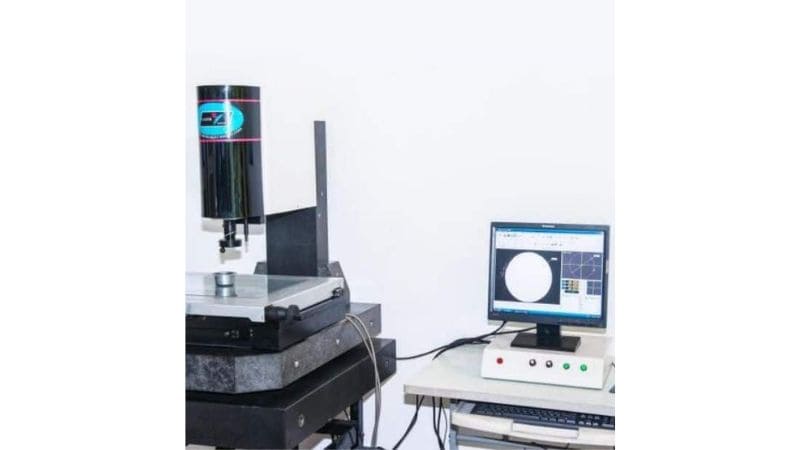
Vizuálna kontrola je najjednoduchšou a najrýchlejšou metódou skúšania pórovitosti. Technici pri vhodnom osvetlení kontrolujú povrch odliatku, prípadne pomocou lupy alebo optickej kamery, a hľadajú otvorené póry, pľuzgiere či jamky.
Pri malých póroch môže ich viditeľnosť zlepšiť skúšanie kvapalinou (PT) alebo farebný kontrast, ktorý vytiahne chyby k povrchu. Tento postup je rýchly, lacný a vhodný pre veľkosériovú výrobu, pri ktorej nie je potrebná podrobná analýza vnútorných oblastí.
Povrchové skúšky dobre odhaľujú cesty úniku, chyby po obrábaní alebo problémy s priľnavosťou povlaku. Nedokážu však lokalizovať uzavreté dutiny, preto ich výrobcovia často kombinujú s ďalšími skúšobnými metódami na komplexné pokrytie kontroly pórovitosti.
Vyhodnocovanie a klasifikácia pórovitosti
Presné vyhodnotenie pórovitosti pomáha určiť, či odliatok z hliníkovej zliatiny spĺňa konštrukčné, tesniace a funkčné požiadavky. Veľkosť, rozloženie a početnosť pórov priamo ovplyvňujú mechanickú pevnosť a tesnosť, zatiaľ čo simulácie založené na údajoch a normy zabezpečujú konzistentnosť medzi výrobnými sériami.
Normy klasifikácie pórovitosti
Klasifikácia pórovitosti určuje merateľné limity prijateľných chýb v tlakových odliatkoch. Normy, napríklad ISO a ASTM, klasifikujú odliatky z hliníkových zliatin podľa veľkosti, hustoty a polohy pórov. Tieto úrovne slúžia ako kritériá prijatia pri vizuálnom aj nedeštruktívnom skúšaní.
Kvantitatívna analýza: veľkosť a rozloženie pórov
Kvantitatívne vyhodnotenie odliatku sa vykonáva analýzou veľkosti pórov a ich priestorového rozloženia. Jemné mikropóry menšie než 0.1 mm nemusia znižovať pevnosť konštrukcie, no môžu zhoršiť tesniace vlastnosti hydraulických alebo motorových komponentov.
Technici často počítajú percentuálny podiel pórovitosti ako pomer plochy pórov k celkovej ploche prierezu. Aj malé zhluky pórov v blízkosti kriticky namáhaných oblastí môžu znížiť únavovú odolnosť. Pri hliníkových tlakových odliatkoch sa uprednostňuje rovnomerné rozptýlenie jemných pórov pred izolovanými veľkými dutinami.
Priestorové mapovanie alebo 3D rekonštrukcia ukazujú, či sa chyby sústreďujú pri vtokoch, hrubých stenách alebo miestach napojenia chladiacich kanálov. Výsledky pomáhajú inžinierom upraviť vstrekovací tlak, odvzdušnenie a rýchlosť chladenia s cieľom obmedziť lokálne zachytávanie plynov.
Štatistická analýza a simulačné prístupy
Štatistická analýza a simulačné nástroje pomáhajú predpovedať vývoj pórovitosti ešte pred spustením finálnej výroby. Inžinieri využívajú regresné a korelačné analýzy na prepojenie parametrov procesu, ako sú teplota taveniny, rýchlosť vstrekovania a úroveň vákua, s pravdepodobnosťou vzniku pórovitosti.
Počítačové simulačné modely odlievania, najmä pri hliníkových zliatinách, odhadujú riziko chýb zobrazením zachyteného vzduchu a zmršťovania pri tuhnutí. Validované modely sa porovnávajú s výsledkami CT alebo ultrazvukových skúšok a následne spresňujú.
Údaje z opakovaných výrobných sérií sa zaznamenávajú do regulačných diagramov alebo indexov spôsobilosti procesu (Cpk). Ak štatistiky ukážu nárast počtu pórov, parametre sa primerane upravia. Táto spätná väzba zabezpečuje konzistentnú kvalitu a pomáha výrobcom dodržiavať interné aj externé normy kvality.
Odstraňovanie pórovitosti a následné spracovanie
Odstraňovanie pórovitosti v tlakovo liatych dieloch zvyčajne zahŕňa utesnenie mikroskopických dutín, zvýšenie hustoty povrchu a overenie integrity materiálu pri riadenom tlaku. Tieto úpravy zlepšujú výkon dielov, obmedzujú úniky a spevňujú komponenty vystavené mechanickému alebo tepelnému namáhaniu.
Vákuová impregnácia a tlakové utesnenie
Vákuová impregnácia utesňuje mikropóry, ktoré prenikajú prierezom dielu. Vo vákuovej komore sa z pórov najprv odstráni zachytený vzduch a potom sa do nich vtiahne nízkoviskózny tesniaci prostriedok, zvyčajne polymérna živica. Po vytvrdnutí vytvorí živica súvislú bariéru, ktorá zabraňuje úniku kvapaliny alebo plynu.
Táto technika je obzvlášť užitočná pri hliníkových a horčíkových tlakových odliatkoch používaných v motoroch alebo hydraulických komponentoch. Jej hlavnou výhodou je zachovanie rozmerovej presnosti odliatku pri zlepšení tlakovej tesnosti. Mnohí výrobcovia následne vykonávajú tlakovú skúšku na potvrdenie tesnosti.
| Krok | Úkon | Účel |
|---|---|---|
| 1 | Vákuový cyklus | Odstráni vzduch z vnútorných pórov |
| 2 | Impregnácia | Zavedie tesniacu živicu |
| 3 | Vytvrdzovanie | Trvalo vytvrdí živicu |
| 4 | Tlaková skúška | Overí neprítomnosť únikov |
Účinná impregnácia zvyšuje spoľahlivosť komponentu, najmä v aplikáciách vyžadujúcich dlhodobé zadržiavanie kvapalín.
Povrchová úprava a anodizácia

Povrchová úprava zlepšuje vzhľad a funkčné vlastnosti a zároveň obmedzuje riziko korózie. Anodizácia – bežná pri hliníkových tlakových odliatkoch – vytvára riadenú vrstvu oxidu, ktorá zvyšuje tvrdosť a odolnosť proti opotrebovaniu.
Pred anodizáciou treba povrch vyčistiť a vyhladiť, aby sa odstránili nečistoty a uzavreli plytké póry. Priľnavosť povlaku možno zlepšiť napríklad mechanickým leštením alebo abrazívnym otryskávaním.
Ak po odlievaní zostane pórovitosť, anodizácia môže chyby zvýrazniť namiesto toho, aby ich zakryla. Preto jej často predchádza impregnácia, ktorá zabezpečí utesnenie povrchu. Výsledný diel má lepšiu odolnosť proti korózii, rovnomernejší vzhľad a dlhšiu životnosť.
Bežné metódy povrchovej úpravy zahŕňajú:
- Anodizácia: Oxidová vrstva na ochranu proti korózii
- Elektrolytické leštenie: Odstraňuje vyvýšené miesta a vytvára hladší povrch
- Práškové lakovanie: Pridáva ochranné a dekoratívne vrstvy
Horúce izostatické lisovanie (HIP) a kontrola kvality
Horúce izostatické lisovanie (HIP) odstraňuje vnútornú pórovitosť rovnomerným pôsobením vysokého tlaku plynu a teploty na odliatok. Za týchto podmienok difundujú atómy kovu cez steny pórov a uzatvárajú vnútorné dutiny bez roztavenia dielu. Proces zvyšuje hustotu a mechanickú pevnosť, preto je vhodný pre kritické letecké alebo automobilové komponenty.
HIP prebieha v tlakovej nádobe s inertným plynom pri zvýšených teplotách (nižších než teplota tavenia zliatiny) a izostatickom tlaku. Často sa následne kombinuje s nedeštruktívnym skúšaním na potvrdenie odstránenia pórov a odhalenie prípadných štrukturálnych chýb.
Spoľahlivá kontrola pórovitosti vo výrobe
Vynikajúca kontrola pórovitosti je konkurenčnou výhodou, ktorú by mal mať každý výrobca zameraný na kvalitu. Preto v spoločnosti Moldie zvyšujeme kvalitu a presnosť výrobkov pomocou moderných zariadení a skúsených tímov v oblasti tlakového liatia. Kontaktujte nás ešte dnes a získajte ľahšie, pevnejšie diely odolné proti chybám!
Často kladené otázky (FAQ)
Ako pórovitosť ovplyvňuje recyklovateľnosť alebo nákladovú efektívnosť tlakovo liatych komponentov?
Samotná pórovitosť nebráni recyklácii kovového odpadu. Výrazná pórovitosť však vedie k vyradeniu dielov a vzniku odpadu, čím rastie celková spotreba energie aj náklady na každý použiteľný diel. Účinné zisťovanie a prevencia pórovitosti preto pomáhajú zlepšiť materiálovú efektívnosť a podporujú hospodárnu výrobu.
Ovplyvňuje vákuová impregnácia hmotnosť alebo obrobiteľnosť dielu?
Nárast hmotnosti spôsobený impregnačnou živicou je zvyčajne zanedbateľný. Správne vytvrdená živica v póroch spravidla neprekáža pri obrábaní. Môže dokonca zabrániť zachytávaniu rezných kvapalín v dutinách a predĺžiť životnosť nástroja tým, že vytvorí rovnomernejšiu štruktúru materiálu.
Ktorá metóda zisťovania pórovitosti je najrýchlejšia na výrobných linkách?
Pri vysokorýchlostnej kontrole povrchových chýb na vodivých materiáloch, napríklad hliníku, býva najrýchlejšie skúšanie vírivými prúdmi (ET). Pri kontrole celého objemu môžu rýchlu spätnú väzbu poskytnúť automatizované röntgenové systémy. Výber závisí od toho, či sú hlavnou obavou povrchové alebo vnútorné chyby.
Dá sa pórovitosť pri tlakovom liatí úplne odstrániť?
Úplné odstránenie pórovitosti pri štandardnom tlakovom liatí je náročné. Cieľom optimalizácie procesu je znížiť ju a udržať pod kontrolou na prijateľnej úrovni určenej funkciou dielu. Pri najnáročnejších aplikáciách sa na dosiahnutie takmer nulovej pórovitosti používa vákuové tlakové liatie a následné HIP.







