
Porowatość spowodowana uwięzionymi gazami lub skurczem podczas krzepnięcia osłabia integralność odlewanych ciśnieniowo części. Nowoczesne narzędzia wykrywania i diagnostyki pozwalają jednak przekształcać te wady porowatości w użyteczne dane, na ich podstawie oceniać ryzyko, dobierać opłacalne działania naprawcze oraz zapewniać wydajność i jakość odlewów.
Metody wykrywania porowatości w odlewaniu ciśnieniowym
Dokładne wykrywanie porowatości zapewnia trwałość, szczelność i stabilność wymiarową odlewanych komponentów. Inżynierowie korzystają z kilku metod badań nieniszczących (NDT) , które lokalizują i oceniają wewnętrzne oraz powierzchniowe pustki bez uszkadzania części. Wybór metody zależy od materiału, grubości ścianek, położenia wady i wymaganej klasy jakości.
Kontrola rentgenowska i badania radiograficzne (RT)

Kontrola rentgenowska i badania radiograficzne (RT) wykrywają wewnętrzne pustki, przepuszczając promienie rentgenowskie lub gamma przez odlew. Gęstszy metal pochłania więcej promieniowania niż pory wypełnione powietrzem, dzięki czemu na kliszy lub detektorze cyfrowym powstaje kontrast w skali szarości.
Na obrazie można bezpośrednio ocenić rozkład, wielkość i kształt porowatości. Dlatego RT jest przydatne w odlewach aluminiowych i cynkowych, w których porowatość gazowa silnie wpływa na szczelność i wytrzymałość.
Zalety:
- Precyzyjnie wykrywa wady wewnętrzne i ukryte.
- Tworzy trwały zapis obrazu na potrzeby identyfikowalności.
- Dobrze sprawdza się w częściach o złożonym kształcie i grubych ściankach.
Badania ultradźwiękowe (UT) i wiroprądowe (ET)

Badania ultradźwiękowe (UT) wprowadzają do odlewu fale ultradźwiękowe o wysokiej częstotliwości. Gdy fala napotyka porę lub zmianę gęstości, część energii odbija się. Na podstawie czasu i amplitudy odbicia technicy lokalizują wady wewnętrzne i określają ich wielkość. UT skutecznie bada grubsze przekroje i zapewnia szybkie, ilościowe wyniki.
Badania wiroprądowe (ET) opierają się na indukcji elektromagnetycznej. Cewka z prądem przemiennym wytwarza prądy wirowe w warstwie powierzchniowej odlewu. Porowatość lub pęknięcia zakłócają te prądy, powodując mierzalne zmiany sygnału. ET jest szybkie i przydatne do badania przewodzących materiałów nieżelaznych takich jak stopy aluminium i miedzi.
| Metoda | Najlepsze zastosowanie | Zalety | Główne ograniczenia |
|---|---|---|---|
| UT | Pory wewnętrzne lub blisko powierzchni | Duży zasięg i dobra czułość | Wymaga wykwalifikowanych operatorów i gładkiej powierzchni |
| ET | Wady blisko powierzchni | Szybkie, bezkontaktowe i bezpieczne | Ograniczone do materiałów przewodzących i płytkich warstw |
Tomografia komputerowa (skanowanie CT)
Tomografia komputerowa (CT) lub przemysłowe skanowanie CT tworzy trójwymiarowy obraz wnętrza. Wiele projekcji rentgenowskich jest cyfrowo rekonstruowanych, co pozwala określić dokładną wielkość, rozkład i położenie porów.
CT zapewnia większą dokładność niż RT 2D, dlatego nadaje się do precyzyjnych i wartościowych komponentów, takich jak obudowy samochodowe czy odlewy lotnicze. Pozwala też dokładnie mierzyć udział objętościowy porów i mapować ich położenie na potrzeby analiz.
Skanowanie dużych części może jednak trwać długo. Inżynierowie zwykle rezerwują je do analizy prototypów, walidacji procesu lub badań przyczyn źródłowych, gdy inne metody NDT nie wystarczają.
Kontrola wzrokowa i badanie porowatości powierzchniowej
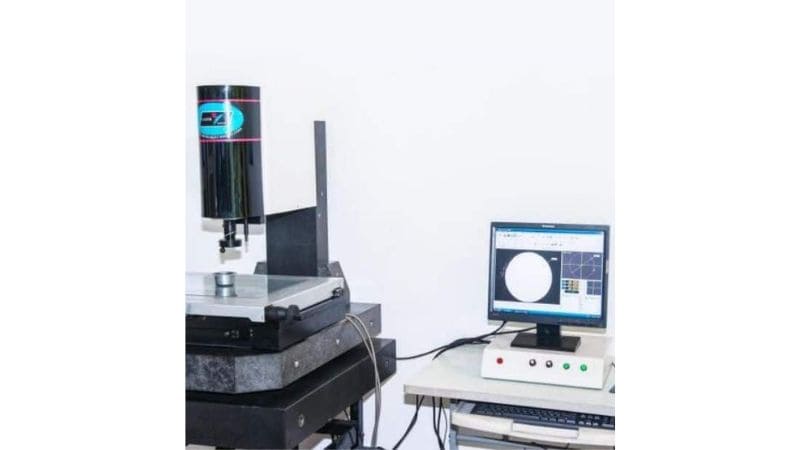
Kontrola wzrokowa pozostaje najprostszą i najszybszą metodą badania porowatości. Technicy sprawdzają powierzchnię odlewu przy właściwym oświetleniu, czasem z użyciem lupy lub kamery optycznej, aby wykryć otwarte pory, pęcherze i wżery.
W przypadku małych porów badania penetracyjne (PT) lub kontrastowy barwnik mogą zwiększyć ich widoczność, ujawniając wady na powierzchni. Metoda jest szybka, niedroga i nadaje się do dużych serii, gdy szczegółowa analiza wnętrza nie jest konieczna.
Badania powierzchniowe pomagają znaleźć drogi przecieku, wady obróbki i problemy z przyczepnością powłoki. Nie wykrywają jednak zamkniętych pustek, dlatego dla pełnej oceny porowatości łączy się je z innymi metodami badań.
Ocena i klasyfikacja porowatości
Dokładna ocena porowatości pomaga stwierdzić, czy odlew ze stopu aluminium spełnia wymagania konstrukcyjne, szczelności i funkcjonalności. Wielkość, rozkład i częstotliwość porów bezpośrednio wpływają na wytrzymałość mechaniczną i szczelność. Analizy oparte na danych oraz normy zapewniają powtarzalność między seriami produkcyjnymi.
Normy klasyfikacji porowatości
Klasyfikacja porowatości określa mierzalne limity dopuszczalnych wad w odlewach. Normy takie jak ISO i ASTM klasyfikują odlewy ze stopów aluminium według wielkości, gęstości i położenia porów. Poziomy te określają kryteria akceptacji dla kontroli wzrokowej i badań nieniszczących.
Analiza ilościowa: wielkość i rozmieszczenie porów
Ocenę właściwości odlewu można przeprowadzić ilościowo, analizując wielkość i przestrzenny rozkład porów. Drobne mikropory o wielkości poniżej 0.1 mm mogą nie osłabiać konstrukcji, ale zmniejszać szczelność elementów hydraulicznych lub silnikowych.
Technicy często obliczają procent porowatości jako stosunek powierzchni porów do całkowitego pola przekroju. Nawet niewielkie skupiska porów w pobliżu stref krytycznych naprężeń mogą obniżać odporność zmęczeniową. W odlewach aluminiowych preferuje się równomierne rozmieszczenie drobnych porów zamiast pojedynczych dużych pustek.
Mapowanie przestrzenne lub rekonstrukcja 3D wskazują, czy wady skupiają się przy wlewach, grubych ściankach czy połączeniach kanałów chłodzących. Wyniki pomagają skorygować ciśnienie wtrysku, odpowietrzanie i tempo chłodzenia, ograniczając lokalne uwięzienie gazów.
Analiza statystyczna i symulacje
Analiza statystyczna oraz narzędzia symulacyjne pomagają przewidywać trendy porowatości przed rozpoczęciem produkcji. Inżynierowie wykorzystują regresję i korelację do powiązania parametrów procesu, takich jak temperatura metalu, prędkość wtrysku i poziom próżni, z prawdopodobieństwem wystąpienia porowatości.
Komputerowe modele symulacji odlewania, zwłaszcza stopów aluminium, szacują ryzyko wad, pokazując uwięzienie powietrza i skurcz podczas krzepnięcia. Zweryfikowane modele porównuje się z wynikami CT lub UT, aby poprawić ich dokładność.
Dane z kolejnych serii trafiają na karty kontrolne lub do wskaźników zdolności procesu (Cpk). Gdy statystyki wskazują wzrost liczby porów, koryguje się parametry. Ta pętla informacji zwrotnej zapewnia stałą jakość i zgodność z wewnętrznymi oraz zewnętrznymi normami.
Usuwanie porowatości i obróbka końcowa
Usuwanie porowatości z odlewanych ciśnieniowo części obejmuje uszczelnianie mikroskopijnych pustek, poprawę gęstości powierzchni i weryfikację integralności materiału w kontrolowanych warunkach ciśnienia. Zabiegi te poprawiają parametry części, ograniczają przecieki i wzmacniają komponenty narażone na naprężenia mechaniczne lub cieplne.
Impregnacja próżniowa i uszczelnianie ciśnieniowe
Impregnacja próżniowa uszczelnia mikroporowatość przechodzącą przez przekrój części. Komora próżniowa usuwa powietrze z porów, a następnie zasysa do nich uszczelniacz o niskiej lepkości, zwykle żywicę polimerową. Po utwardzeniu żywica tworzy ciągłą barierę zapobiegającą wyciekom cieczy lub gazu.
Metoda sprawdza się szczególnie w przypadku odlewów aluminiowych i magnezowych stosowanych w silnikach lub elementach hydraulicznych. Ważną zaletą jest zachowanie dokładności wymiarowej przy jednoczesnym zwiększeniu szczelności ciśnieniowej. Wielu producentów wykonuje następnie próbę ciśnieniową, aby potwierdzić szczelność.
| Etap | Czynność | Cel |
|---|---|---|
| 1 | Cykl próżniowy | Usuwa powietrze z porów wewnętrznych |
| 2 | Impregnacja | Wprowadza żywicę uszczelniającą |
| 3 | Utwardzanie | Trwale utwardza żywicę |
| 4 | Próba ciśnieniowa | Potwierdza szczelność |
Skuteczna impregnacja zwiększa niezawodność komponentu, szczególnie w zastosowaniach wymagających długotrwałego zatrzymywania cieczy.
Wykańczanie powierzchni i anodowanie

Wykańczanie powierzchni poprawia wygląd i parametry użytkowe, a także ogranicza ryzyko korozji. Anodowanie—często stosowane do odlewów aluminiowych—tworzy kontrolowaną warstwę tlenkową zwiększającą twardość i odporność na zużycie.
Przed anodowaniem powierzchnię należy oczyścić i wygładzić, aby usunąć zanieczyszczenia i zamknąć płytkie pory. Przyczepność powłoki można poprawić przez polerowanie mechaniczne lub obróbkę strumieniowo-ścierną.
Jeśli po odlaniu pozostanie porowatość, anodowanie może uwydatnić wady zamiast je ukryć. Dlatego przed anodowaniem często stosuje się impregnację, aby uszczelnić powierzchnię. Gotowa część ma lepszą odporność na korozję, bardziej jednolity wygląd i dłuższą trwałość.
Typowe metody wykańczania powierzchni obejmują:
- Anodowanie: Powłoka tlenkowa zwiększająca odporność na korozję
- Elektropolerowanie: Usuwa nierówności, zapewniając gładszą powierzchnię
- Malowanie proszkowe: Nakłada warstwy ochronne i dekoracyjne
Prasowanie izostatyczne na gorąco (HIP) i kontrola jakości
Prasowanie izostatyczne na gorąco (HIP) usuwa porowatość wewnętrzną przez równomierne zastosowanie wysokiego ciśnienia gazu i temperatury wokół odlewu. W tych warunkach atomy metalu dyfundują przez ścianki porów i zamykają wewnętrzne pustki bez topienia części. Proces zwiększa gęstość i wytrzymałość mechaniczną, dlatego nadaje się do krytycznych komponentów lotniczych i samochodowych.
HIP odbywa się w zbiorniku ciśnieniowym, z użyciem gazu obojętnego, w podwyższonej temperaturze (poniżej temperatury topnienia stopu) i pod ciśnieniem izostatycznym. Następnie często przeprowadza się badania nieniszczące, aby potwierdzić usunięcie porów i wykryć wady strukturalne.
Skuteczna kontrola porowatości w produkcji
Doskonała kontrola porowatości to przewaga konkurencyjna, którą powinien zapewniać każdy producent dbający o jakość. Dlatego w Moldie poprawiamy jakość i dokładność produktów dzięki zaawansowanemu wyposażeniu i doświadczonym zespołom w branży odlewania ciśnieniowego. Skontaktuj się z nami już dziś, aby uzyskać lżejsze, mocniejsze i odporne na wady części!
Najczęściej zadawane pytania (FAQ)
Jak porowatość wpływa na możliwość recyklingu i koszt komponentów odlewanych ciśnieniowo?
Sama porowatość nie utrudnia recyklingu złomu metalowego. Jednak znaczna porowatość prowadzi do odrzucania części i powstawania złomu, co zwiększa zużycie energii i koszt każdej użytecznej części. Dlatego skuteczne wykrywanie i zapobieganie porowatości ma kluczowe znaczenie dla wydajnego wykorzystania materiału i ekonomicznej produkcji.
Czy impregnacja próżniowa wpływa na masę lub skrawalność części?
Przyrost masy wskutek żywicy impregnacyjnej jest zwykle nieistotny. Prawidłowo utwardzony uszczelniacz w porach na ogół nie utrudnia obróbki. Może wręcz zapobiegać gromadzeniu się chłodziwa w pustkach i wydłużyć trwałość narzędzi dzięki bardziej jednorodnej strukturze materiału.
Która metoda wykrywania porowatości jest najszybsza na linii produkcyjnej?
Do szybkiego wykrywania wad powierzchniowych w materiałach przewodzących, takich jak aluminium, często najszybsze są badania wiroprądowe (ET). W kontroli objętościowej szybkie wyniki mogą zapewniać zautomatyzowane systemy rentgenowskie. Wybór zależy od tego, czy głównym problemem są wady powierzchniowe, czy wewnętrzne.
Czy można całkowicie wyeliminować porowatość w odlewaniu ciśnieniowym?
Całkowite wyeliminowanie porowatości w standardowym odlewaniu ciśnieniowym jest trudne. Celem optymalizacji procesu jest ograniczenie jej do poziomu dopuszczalnego ze względu na funkcję części. Metody takie jak odlewanie ciśnieniowe z użyciem próżni i obróbka HIP pozwalają uzyskać niemal zerową porowatość w najbardziej wymagających zastosowaniach.







