
Oprzyrządowanie do odlewania ciśnieniowego, zgodnie z nazwą, obejmuje formy i matryce używane w tym procesie. Dobrze zaprojektowane zapewnia wyraźne detale, ciasne tolerancje i stabilny czas cyklu przez setki tysięcy, a czasem miliony wtrysków.
W tym artykule przedstawiamy najważniejsze informacje o oprzyrządowaniu do odlewania ciśnieniowego, wyjaśniamy jego działanie, dostępne rozwiązania i inne czynniki istotne w tej technologii.
Czym jest oprzyrządowanie do odlewania ciśnieniowego i jak działa?
Oprzyrządowanie do odlewania ciśnieniowego to złożona, wykonana z wysokowytrzymałej stali forma złożona z co najmniej dwóch połówek. Jej główną funkcją jest nadanie ciekłemu metalowi docelowego kształtu pod bardzo wysokim ciśnieniem.
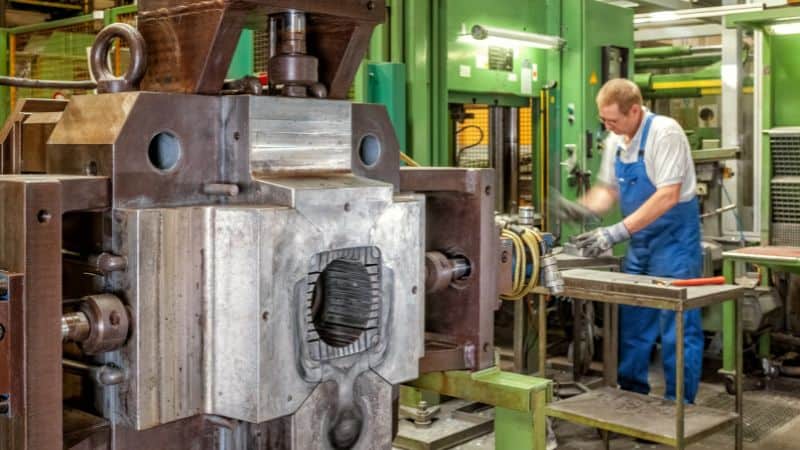
Standardowe narzędzie do odlewania ciśnieniowego składa się z dwóch głównych połówek:
- Połówka stała (pokrywająca): Jest zamocowana do nieruchomej płyty maszyny i zawiera układ wtryskowy — łabędzią szyję (w maszynach z komorą gorącą) albo tuleję wtryskową (w maszynach z komorą zimną).
- Połówka ruchoma (wypychająca): Jest zamocowana do ruchomej płyty i zawiera układ wypychania, który po zakończeniu cyklu usuwa zakrzepły odlew.
Cykl odlewania ciśnieniowego w czterech etapach:
-
Zamykanie: Połówki formy są hydraulicznie dociskane z dużą siłą (często setkami lub tysiącami ton), aby wytrzymać wysokie ciśnienie wtrysku.
-
Wtrysk: Ciekły metal jest wtryskiwany do gniazda formy z dużą prędkością i pod wysokim ciśnieniem. Na tym etapie kluczowa jest różnica między układami z komorą gorącą a komorą zimną , omówiona w następnej sekcji.
-
Chłodzenie: Metal krzepnie w gnieździe, uzyskując końcowy kształt. Oprzyrządowanie ma złożone wewnętrzne kanały chłodzące, którymi przepływa woda lub olej, aby kontrolować krzepnięcie i skrajne cykle cieplne.
-
Wypychanie: Układ zaciskowy otwiera się, a płyta wypychająca w ruchomej połówce przesuwa się, dociskając wypychacze do odlewu i uwalniając go z formy.
Cykl powtarza się co kilka sekund przez cały okres użytkowania narzędzia, narażając je na skrajne naprężenia cieplne (od ciekłego metalu), mechaniczne (od siły zwarcia i ciśnienia wtrysku) oraz zużycie ścierne. Konstrukcję, materiały i konserwację oprzyrządowania optymalizuje się pod kątem tych wymagających warunków.
Projektowanie form na zamówienie
Pochylenia, promienie i grubość ścianek
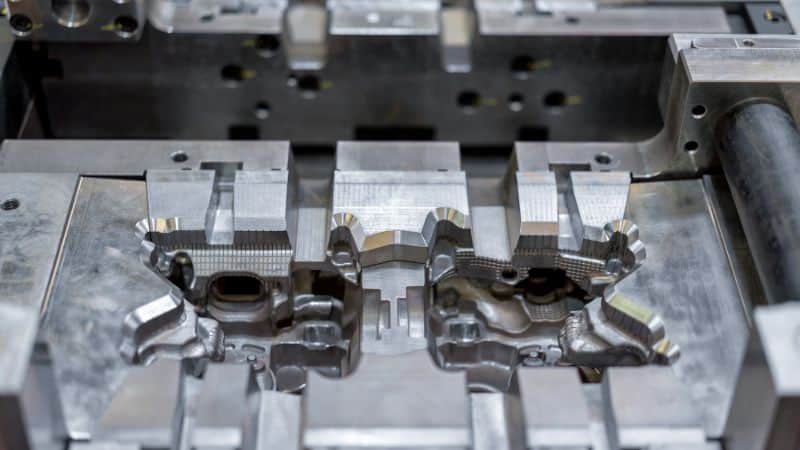
Zastosowanie odpowiedniego kąta pochylenia to pierwszy krok do czystego wypychania i dłuższej trwałości narzędzia. Zaleca się pochylenie 0.5–1.0° na zewnętrznych powierzchniach i nieco większe, 1.0–2.0°, na wewnętrznych rdzeniach. Przy teksturowanej powierzchni trzeba dodać jeszcze większe pochylenie, zwykle o kolejny stopień lub więcej, aby uwzględnić teksturę i zapobiec przywieraniu części podczas wypychania.
Oprócz kątów pochylenia ważne jest stosowanie odpowiednio dużych zaokrągleń dla trwałości i jakości części. Promień co najmniej 0.5 to 1.0 mm dla cynku oraz 1.0 to 2.0 mm dla aluminium pomaga rozłożyć naprężenia, ograniczyć ostre naroża i zapobiegać pęknięciom. Zaokrąglenia poprawiają też przepływ ciekłego metalu.
Ponadto konstrukcja powinna zachować jednolitą grubość ścianek, wykorzystywać odpowiednio rozmieszczone żebra i występy oraz unikać bardzo cienkich ścianek — dla aluminium zwykle zaleca się co najmniej 0.8 to 1.0 mm, chyba że konkretne rozwiązanie zostało sprawdzone.
Tolerancje i bazowe punkty odniesienia
Należy ustalić czytelną bazę odniesienia na podstawie stabilnych, dostępnych powierzchni kluczowych dla funkcji i pomiaru części. Zastosuj wymiarowanie i tolerowanie geometryczne (GD&T), aby kontrolować kształt, orientację i położenie, na przykład płaskość, pozycję i profil. System ten określa granice funkcjonalne części. Nie należy nadmiernie ograniczać projektu: luźniejsze tolerancje na powierzchniach niekrytycznych upraszczają oprzyrządowanie i produkcję bez wpływu na działanie.
Punkty bazowe należy umieszczać na stabilnych, łatwo dostępnych podkładkach odlewanych, do których mogą dotrzeć sondy pomiarowe. Nie wyznaczaj bazy przez linię podziału, ponieważ niewielkie przesunięcie połówek formy spowoduje błędy pomiaru i zaburzy układ odniesienia.
Pamiętaj, że tolerancje odlewu są większe niż po obróbce skrawaniem. Naddatki na obróbkę stosuj tylko do cech krytycznych takich jak powierzchnie uszczelniające lub pasowania łożysk; pozostałe obszary pozostaw jako odlane. Ogranicza to dodatkowe operacje i koszty.
Linia podziału, ograniczenie suwaków i koszty
Koszt i złożoność form zależą przede wszystkim od linii podziału i liczby suwaków. Każdy suwak znacząco zwiększa koszt, zakres konserwacji i czas realizacji, dlatego należy dążyć do ich ograniczenia. Można zmienić orientację cech względem głównej płaszczyzny podziału lub przeprojektować podcięcia. Wczesna współpraca i analiza DFMpomagają ograniczyć liczbę suwaków, skrócić czas realizacji, obniżyć koszty i zwiększyć trwałość narzędzia.
Tekstury i logo
Projektowanie tekstur i logo wymaga szczególnych działań dla zapewnienia jakości i trwałości. Tekstura wymaga większego pochylenia, aby umożliwić wypychanie, dlatego zawsze uzgodnij z dostawcą dokładne parametry przed dodaniem logo. Jeśli to możliwe, umieszczaj logo na powierzchniach niekrytycznych i niefunkcjonalnych. Najlepiej zagłębić je w powierzchni zamiast wykonywać wypukłe, aby uniknąć otarć oraz zużycia narzędzia.
Stale narzędziowe i obróbka powierzchni
Popularne stale narzędziowe (H13, H11, maraging)
- H13: podstawowa stal do odlewania ciśnieniowego aluminium, zapewniająca dobrą wytrzymałość na gorąco, odporność na zmęczenie cieplne i udarność. Prawidłowa obróbka cieplna i odpuszczanie są niezbędne.
- H11: zapewnia dobrą udarność i odporność na szok cieplny, ale w dużych gniazdach i rdzeniach do odlewania aluminium stosuje się ją rzadziej niż H13 ze względu na niższą wytrzymałość na gorąco.
- Stale maraging: przydatne do wkładek wymagających wysokiej wytrzymałości i doskonałej skrawalności oraz do hybrydowych wkładek wytwarzanych addytywnie; zwykle łączy się je z obróbką powierzchni ograniczającą przywieranie stopu do formy.
Inne popularne gatunki to P20 do stopów cynku i magnezu oraz stale o dużej twardości, takie jak D2, na wypychacze i inne elementy narażone na intensywne zużycie.
Powłoki, azotowanie i inżynieria powierzchni
- Azotowanie: tworzy twardą, odporną na zużycie warstwę dyfuzyjną, która ogranicza erozję i mikroskopijne przywieranie stopu do formy. Powszechnie stosuje się je w przypadku H13/H11.
- Powłoki PVD/CVD (np. TiN, CrN, AlCrN): ograniczają zwilżanie, poprawiają poślizg i zmniejszają przywieranie stopu do formy. Dobór zależy od stopu i temperatury pracy.
- Twardy chrom, nikiel-bor i specjalne powłoki zapobiegające przywieraniu stopu: stosowane w okolicy wlewów, strefach uderzenia strumienia o dużej prędkości i rdzeniach podatnych na przywieranie. O powodzeniu decyduje przygotowanie powierzchni i jakość stali bazowej.
Odporność na zmęczenie cieplne, przywieranie stopu do formy i erozję
- Zmęczenie cieplne objawia się siatką pęknięć na powierzchni formy wskutek szybkich cykli nagrzewania i chłodzenia. Ogranicza się je przez zastosowanie stali narzędziowych o wysokiej odporności na zmęczenie cieplne (takich jak H13) oraz zrównoważonego układu chłodzenia. Wstępne podgrzanie formy przed produkcją ma kluczowe znaczenie dla ograniczenia początkowego szoku cieplnego.
- Przywieranie stopu do formy, czyli niepożądane przywieranie ciekłego stopu do stali formy, nasila się, gdy lokalna temperatura stali spada do zakresu sprzyjającego przywieraniu. Można mu przeciwdziałać specjalnymi powłokami, środkami antyadhezyjnymi i dokładną kontrolą temperatury ścianek formy.
- Erozja występuje zwykle przy wlewach lub ostrych zmianach kierunku przepływu, gdzie strumień ciekłego metalu o dużej prędkości uderza w powierzchnię. Aby jej przeciwdziałać, należy zmniejszyć kąty uderzenia, zwiększyć promienie, a krytyczne strefy miejscowo utwardzić.
Wykonanie, próby i konserwacja oprzyrządowania
Przebieg wykonania narzędzia i czas realizacji
Typowy program wykonania oprzyrządowania do odlewania ciśnieniowego obejmuje 8 etapów:
Pierwsza sztuka, próby i iteracje
Pierwsze próby weryfikują wypełnianie, porowatość i stabilność wymiarową. Należy oczekiwać korekt wielkości wlewów, głębokości odpowietrzeń, ustawień natrysku i parametrów wtrysku. Kontrola pierwszej sztuki porównuje pomiary z rysunkiem i GD&T. Pętle oparte na danych, obrazowanie termiczne, pomiary ciśnienia w gnieździe i poziomu próżni przyspieszają osiągnięcie właściwych parametrów.
Konserwacja zapobiegawcza, regeneracja i naprawy
Regularna konserwacja obejmuje czyszczenie odpowietrzeń, regenerację powierzchni odcinających, kontrolę zużycia układu wypychania i ponowne osadzanie złączek chłodziwa. Ponowne azotowanie i miejscowe napawanie wydłużają trwałość. Warto utrzymywać zapasowe wkładki do rdzeni i wlewów o dużym zużyciu. Śledź liczbę cykli między konserwacjami oraz rodzaje wad — wzorce zużycia dostarczają informacji o stanie narzędzia.
Typowe wady i sposoby ich usuwania
Porowatość, niedolewy i niepełne wypełnienie
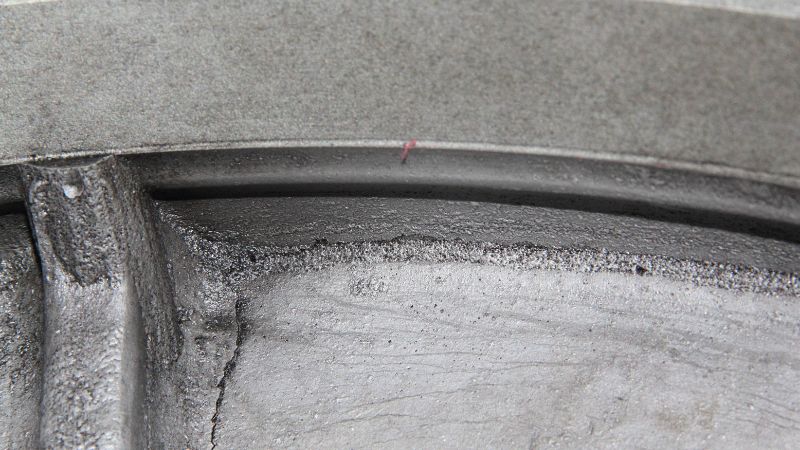
- Porowatość gazowa: popraw odpowietrzanie lub próżnię, ogranicz turbulencje przez zmianę geometrii wlewu i ustabilizuj temperaturę formy. Skoryguj natrysk i smarowanie, aby uniknąć uwięzienia oparów.
- Porowatość skurczowa: pogrub lokalne przekroje albo dodaj nadlewy/przelewy; skoryguj chłodzenie, aby zapobiec przedwczesnemu krzepnięciu w gorących punktach.
- Niedolewy i niepełne wypełnienie: podnieś temperaturę ciekłego metalu i formy w granicach specyfikacji, zwiększ wlewy lub zmień ich położenie, aby utrzymać gorący i ciągły front przepływu.
Wypływki, przywieranie stopu do formy i zakleszczanie odlewu
- Wypływki: popraw płaszczyzny odcinające, skoryguj blokadę formy i sprawdź siłę zwarcia. Nadmierny natrysk może również powodować efekt klina hydraulicznego.
- Przywieranie stopu do formy: podnieś temperaturę powierzchni stali powyżej zakresu przywierania, zastosuj powłokę zapobiegającą przywieraniu i skoryguj skład środka smarującego. Zmniejsz bezpośrednie uderzenie strumienia, zmieniając położenie wlewów.
- Przywieranie: zwiększ kąt pochylenia, wypoleruj powierzchnie wypychania, zmień rozmieszczenie wypychaczy lub zastosuj tuleje wypychające przy wysokich występach.
Paczenie i zmiany wymiarów
- Paczenie: wynika z nierównomiernego chłodzenia i naprężeń szczątkowych. Zrównoważ obiegi chłodzące, zastosuj kanały konformalnie chłodzące przy asymetrycznych częściach i dostosuj parametry procesu, by zapewnić stopniowe krzepnięcie.
- Zmiany wymiarów: mogą występować w długich seriach i wskazywać na cieplny wzrost formy. W przypadku problematycznych cech zaprojektuj kalibrację po odlaniu lub ukierunkowaną obróbkę wykańczającą.
Podsumowanie
Oprzyrządowanie do odlewania ciśnieniowego to ważna inwestycja, która dzięki precyzyjnej konstrukcji i współpracy zapewnia jakość oraz wydajność. Wybieraj partnerów z dobrze opracowanym procesem produkcji form i dużym doświadczeniem w DFM. Takie podejście przekłada wyzwania na niezawodną produkcję, powtarzalną wartość i przewagę konkurencyjną.
Najczęściej zadawane pytania
Jak złożoność części przekłada się na wyższy koszt oprzyrządowania? Czy chodzi tylko o rozmiar?
Rozmiar części wpływa na koszt stali, ale koszt narzędzia zależy od znacznie większej liczby czynników. Każde podcięcie wymagające suwaka, złożony rdzeń i cecha o ciasnej tolerancji zwiększają nakład prac projektowych, obróbki precyzyjnej i przyszłej konserwacji. Prostszą część z czystą linią podziału i małą wielkością produkcji można często wytwarzać w tańszej i niezawodniejszej formie jednogniazdowej. Liczne podcięcia wymagają złożonej formy wielosuwakowej niezależnie od liczby gniazd.
Jakie sygnały podczas prób formy zapowiadają przyszłe problemy produkcyjne?
Zwracaj uwagę na powtarzalność. Jeśli niewielkie zmiany parametrów maszyny, takich jak temperatura lub prędkość wtrysku, powodują duże wahania jakości albo liczbę wad, konstrukcja formy może być niestabilna. Inne sygnały ostrzegawcze to trudności z powtarzalnym wypychaniem części, ślady przywierania stopu do formy na pierwszych odlewach i brak szerokiego, stabilnego okna procesu. Dobrze zaprojektowane narzędzie powinno być tolerancyjne na drobne wahania i zapewniać powtarzalne wyniki.
Kiedy bardziej opłaca się zaprojektować prostszą formę i obrabiać złożone cechy w kolejnej operacji?
Takie podejście często sprawdza się przy cechach wyjątkowo trudnych lub kosztownych do odlania, na przykład bardzo głębokich otworach o małej średnicy, gwintach z czystym profilem zwoju lub bardzo ostrych narożach wewnętrznych. Odlanie pełnego bloku, a następnie wiercenie lub gwintowanie pozwala uniknąć kosztu i ryzyka awarii delikatnych rdzeni w formie. To kompromis między kosztem obróbki każdej części a początkową złożonością i ryzykiem narzędzia.







