
Sculele pentru turnarea sub presiune, după cum sugerează și numele, cuprind formele și matrițele utilizate în procesul de turnare sub presiune. Atunci când sunt proiectate bine, acestea asigură detalii clare, toleranțe strânse și durate stabile ale ciclurilor pentru sute de mii, uneori chiar milioane de injecții.
În acest articol, noi, cei de la Moldie, prezentăm elementele esențiale ale sculelor pentru turnarea sub presiune și vă ajutăm să înțelegeți mai bine modul lor de funcționare, soluțiile de scule și alți factori relevanți pentru tehnologia de turnare sub presiune.
Ce sunt sculele pentru turnarea sub presiune și cum funcționează?
În esență, sculele pentru turnarea sub presiune sunt forme complexe din oțel de înaltă rezistență, alcătuite din două sau mai multe jumătăți. Funcția lor principală este să modeleze metalul topit sub presiune foarte ridicată, obținând o piesă cu forma finală.
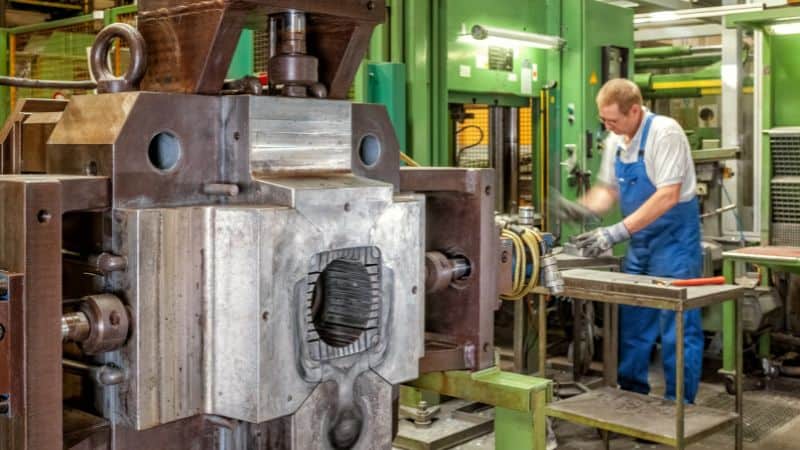
O sculă standard pentru turnarea sub presiune este alcătuită din două jumătăți principale:
- Matrița de acoperire (jumătatea fixă): Această jumătate este montată pe placa fixă a mașinii de turnare sub presiune și conține sistemul de injecție — fie tubul cu gât de lebădă (la camera caldă) sau manșonul de injecție (la camera rece).
- Matrița de ejectare (jumătatea mobilă): Această jumătate este montată pe placa mobilă și conține sistemul de ejectare care împinge piesa solidificată afară după ciclu.
Ciclul de turnare sub presiune în patru etape principale:
-
Închidere: Cele două jumătăți ale matriței sunt strânse hidraulic cu o forță foarte mare (adesea de la sute la mii de tone) pentru a rezista presiunii ridicate de injecție.
-
Injecție: Metalul topit este injectat în cavitatea matriței la viteză și presiune ridicate. Aici devine esențială diferența dintre camera caldă și camera rece sisteme, descrisă în secțiunea următoare.
-
Răcire: Metalul se solidifică în cavitate, căpătând forma finală. Sculele au canale interne complexe de răcire prin care circulă apă sau ulei pentru a controla solidificarea și a gestiona ciclurile termice extreme.
-
Ejectare: Sistemul de închidere se deschide, iar placa de ejectare din jumătatea mobilă avansează, împingând știfturile de ejectare asupra piesei pentru a o desprinde din matriță.
Acest ciclu se repetă la fiecare câteva secunde pe toată durata de viață a sculei, supunând-o solicitărilor termice extreme (provocate de metalul topit), solicitărilor mecanice (din închidere și presiunea de injecție) și uzurii abrazive. Proiectarea, materialele și întreținerea sculei sunt optimizate pentru a rezista acestui mediu sever.
Proiectarea personalizată a formei pentru turnarea sub presiune
Unghiuri de degajare, raze și grosimea pereților
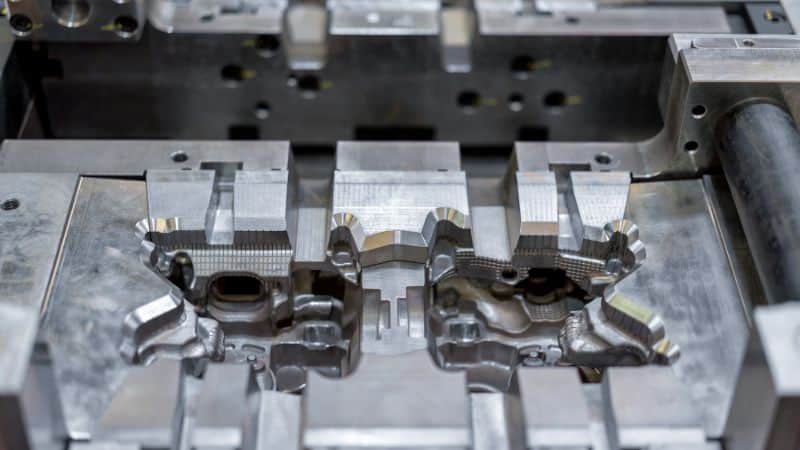
Aplicarea unui unghi de degajare adecvat este primul pas pentru o ejectare curată și o durată de viață mai lungă. Pentru rezultate optime, folosiți un unghi de degajare de 0.5 până la 1.0 grade pe suprafețele exterioare și unul puțin mai mare, de 1.0 până la 2.0 grade, pe miezurile interioare. Dacă suprafața este texturată, va trebui să măriți suplimentar unghiul, de obicei cu cel puțin un grad, pentru a compensa textura și a preveni lipirea piesei în timpul ejectării.
Pe lângă unghiurile de degajare, includerea unor racordări generoase este esențială pentru durabilitatea și calitatea piesei. Racordările cu o rază de cel puțin 0.5 până la 1.0 mm pentru zinc și 1.0 până la 2.0 mm pentru aluminiu ajută la distribuirea solicitărilor și previn fisurarea prin eliminarea colțurilor ascuțite. Această soluție îmbunătățește și curgerea metalului topit.
În plus, proiectarea trebuie să mențină grosimea uniformă a pereților, să folosească nervuri și bosaje amplasate strategic și să evite pereții extrem de subțiri — în general, să păstreze grosimi de peste 0.8 până la 1.0 mm pentru aluminiu — dacă nu s-a demonstrat că o configurație specifică le poate fabrica.
Toleranțe și repere funcționale critice
Stabiliți un sistem clar de referințe geometrice folosind suprafețe solide și accesibile, esențiale pentru funcționarea și măsurarea piesei. Aplicați cotarea și toleranțele geometrice (GD&T) pentru a controla forma, orientarea și poziția — de exemplu planeitatea, poziția și profilul. Acest sistem definește limitele funcționale ale piesei. Evitați constrângerea excesivă a proiectului și permiteți toleranțe mai largi pe suprafețele necritice; astfel se simplifică sculele și fabricația fără a afecta performanța.
Reperele de măsurare trebuie amplasate pe suprafețe stabile, turnate, ușor accesibile sondelor. Nu definiți niciodată un reper peste linia de separație, deoarece alinierile ușor diferite dintre jumătățile formei vor provoca erori de măsurare și vor compromite sistemul de referință.
Rețineți că toleranțele pieselor turnate sunt mai largi decât cele ale pieselor prelucrate mecanic. Aplicați adaosuri de prelucrare numai caracteristicilor critice precum suprafețele de etanșare sau ajustajele lagărelor, lăsând celelalte zone în starea rezultată din turnare. Astfel se reduc operațiile secundare și costurile.
Strategia liniei de separație, reducerea glisierelor și costurile
Costul și complexitatea matrițelor pentru turnarea sub presiune sunt determinate în principal de linia de separație și de numărul glisierelor. Fiecare glisieră adaugă costuri, necesități de întreținere și timp, așadar un obiectiv esențial de proiectare este reducerea numărului lor. Acest lucru se poate realiza prin reorientarea caracteristicilor față de planul principal de separație sau prin reproiectarea piesei pentru eliminarea subdecupărilor. Cea mai bună abordare este colaborarea timpurie și o analiză DFM, care pot reduce numărul glisierelor, scurta termenele, reduce costurile și crește durabilitatea sculei.
Texturi și logo-uri
Proiectarea texturilor și a logo-urilor necesită măsuri specifice pentru a asigura calitatea și durabilitatea. Orice textură impune unghiuri de degajare mai mari pentru o ejectare corectă, așadar cereți întotdeauna furnizorului specificațiile exacte pentru adăugarea logo-urilor. Ori de câte ori este posibil, amplasați logo-urile pe suprafețe necritice, fără rol funcțional. Este preferabil să fie gravate în suprafață, nu în relief, pentru a preveni zgârierea piesei și uzura sculei.
Materiale pentru scule și tratamente de suprafață
Oțeluri uzuale pentru scule (H13, H11, maraging)
- H13: Oțel folosit pe scară largă pentru turnarea sub presiune a aluminiului, datorită rezistenței bune la temperaturi ridicate, rezistenței la oboseală termică și tenacității. Tratamentul termic și revenirea corespunzătoare sunt obligatorii.
- H11: Oferă tenacitate bună și rezistență la șoc termic, dar este folosit mai rar decât H13 pentru cavitățile și miezurile principale la turnarea sub presiune a aluminiului, din cauza rezistenței sale mai mici la temperaturi ridicate.
- Oțelurile maraging: Sunt utile pentru inserții care necesită rezistență ridicată și prelucrabilitate excelentă sau pentru inserții hibride fabricate aditiv; de obicei, sunt asociate cu tehnologii de suprafață pentru a limita lipirea aliajului de matriță.
Alte oțeluri uzuale includ P20 pentru aliaje de zinc și magneziu, precum și oțeluri cu duritate ridicată, cum este D2, pentru știfturi de ejectare și alte componente supuse uzurii intense.
Acoperiri, nitrurare și tehnologii de suprafață
- Nitrurare: Formează un strat de difuzie dur și rezistent la uzură, care combate eroziunea și lipirea microscopică a aliajului. Este folosită pe scară largă pentru H13/H11.
- Acoperiri PVD/CVD (de exemplu, TiN, CrN, AlCrN): Reduc umectarea, îmbunătățesc lubrifierea și limitează lipirea aliajului de matriță. Alegerea depinde de aliaj și de temperatura de funcționare.
- Cromare dură, nichel-bor și acoperiri speciale antiaderente: Se aplică în zonele porților de alimentare, în zonele supuse impactului metalului cu viteză mare și pe miezurile predispuse la lipire. Pregătirea suprafeței și calitatea oțelului de bază determină rezultatul.
Rezistența la oboseală termică, lipire și eroziune
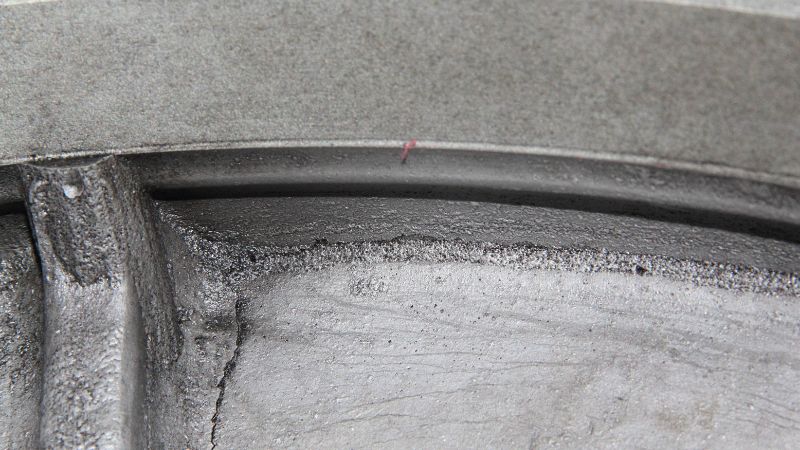
- Oboseala termică se manifestă sub forma fisurilor de oboseală termică de pe suprafața matriței, cauzate de încălzirea și răcirea ciclică rapidă. Pentru prevenire se folosesc în principal oțeluri de scule cu rezistență ridicată la oboseală termică (precum H13) și sisteme de răcire echilibrate, care gestionează ciclurile termice extreme. Preîncălzirea matriței înainte de producție este o măsură preventivă esențială pentru reducerea șocului termic inițial.
- Lipirea aliajului de matriță, adică aderarea nedorită a aliajului topit la oțelul matriței, se accentuează atunci când temperatura locală a oțelului scade în intervalul în care aliajul devine lipicios. Fenomenul poate fi combătut prin acoperiri speciale, agenți de demulare și controlul atent al temperaturii pereților matriței, pentru evitarea acestui interval critic.
- Eroziunea apare de obicei în apropierea porților de alimentare sau în zonele cu schimbări bruște ale direcției curgerii, unde metalul topit cu viteză mare lovește suprafața. Pentru a o combate, reduceți unghiurile de impact, măriți razele, iar suprafețele din aceste zone critice pot fi călite local pentru o rezistență mai bună.
Fabricarea, eșantionarea și întreținerea sculelor
Fluxul de fabricație a sculelor și termenele de execuție
Un program tipic de fabricare a sculelor pentru turnarea sub presiune cuprinde de regulă 8 etape:
Prima piesă, probe și iterații
Eșantionarea inițială verifică umplerea, porozitatea și stabilitatea dimensională. Este de așteptat să fie necesare ajustări ale dimensiunilor porților de alimentare, adâncimii aerisirilor, rețetelor de pulverizare și parametrilor injecției. Inspecția primei piese compară rezultatele măsurate cu desenul tehnic și cu GD&T. Bucla bazată pe date, imagistica termică, curbele presiunii din cavitate și nivelurile de vid ajută la convergența rapidă, mai eficient decât estimările intuitive.
Întreținere preventivă, recondiționare și reparații
Întreținerea preventivă de rutină include curățarea aerisirilor, recondiționarea suprafețelor de închidere, verificarea uzurii sistemului de ejectare și remontarea racordurilor pentru lichidul de răcire. Renitrurarea și reparațiile prin sudură locală prelungesc durata de viață. Mențineți o strategie cu inserții de rezervă pentru miezurile și zonele porților supuse uzurii intense. Urmăriți numărul ciclurilor până la întreținere și tipurile de defecte: sculele își dezvăluie starea prin tiparele de uzură.
Defecte frecvente și remedii
Porozitate, lipituri reci și umpleri incomplete
- Porozitate gazoasă: Îmbunătățiți aerisirea/vidul, reduceți turbulențele prin geometria porților și stabilizați temperatura matriței. Echilibrați din nou pulverizarea și lubrifierea pentru a evita vaporii capturați.
- Porozitate de contracție: Îngroșați local secțiunile sau adăugați canale de alimentare/preaplin; reglați răcirea pentru a evita solidificarea prematură în punctele fierbinți.
- Lipiturile reci/umplerile incomplete: Ridicați temperaturile topiturii și matriței în limitele specificate, măriți porțile sau repoziționați-le pentru a menține frontul de curgere fierbinte și continuu.
Bavuri, lipirea aliajului de matriță și aderarea piesei
- Bavuri: Îmbunătățiți suprafețele de închidere, corectați blocarea matriței și verificați forța de închidere. Pulverizarea excesivă poate provoca și efect de pană hidraulică.
- Lipirea aliajului de matriță: Ridicați temperatura suprafeței oțelului peste intervalul de lipire, aplicați acoperiri antiaderente și ajustați compoziția lubrifiantului. Reduceți impactul direct prin reorientarea porților.
- Aderarea piesei: Adăugați unghi de degajare, lustruiți suprafețele de ejectare, redistribuiți știfturile de ejectare sau treceți la manșoane de ejectare acolo unde bosajele sunt înalte.
Deformare și variații dimensionale
- Deformare: Este cauzată de răcirea neuniformă și tensiunile reziduale. Echilibrați circuitele de răcire, folosiți canale conforme pe piesele asimetrice și reglați parametrii procesului pentru solidificare treptată.
- Variații dimensionale: Pot apărea în serii lungi, indicând dilatarea termică a matriței. Pentru caracteristicile problematice, proiectați calibrarea după turnare sau prelucrarea de finisare localizată.
Concluzie
Sculele pentru turnarea sub presiune reprezintă o investiție esențială pentru calitate și eficiență, prin inginerie de precizie și colaborare strategică. Alegeți parteneri cu un proces bine pus la punct de fabricare a matrițelor și experiență vastă în DFM. Această abordare transformă provocările în producție fiabilă, oferind valoare constantă și un avantaj competitiv.
Întrebări frecvente
Cum se traduce, în practică, complexitatea piesei în costuri mai mari pentru scule? Contează doar dimensiunea?
Deși dimensiunea piesei influențează costul oțelului, costul sculelor depinde de mult mai mult decât cantitatea de material utilizată. Fiecare subdecupare care necesită o glisieră, fiecare miez complex și fiecare caracteristică cu toleranță strânsă adaugă timp de proiectare, prelucrare de precizie și puncte de întreținere viitoare. O piesă simplă, cu o linie de separație clară și volum de producție redus, poate fi fabricată adesea cu o sculă cu o singură cavitate, mai ieftină și mai fiabilă. O piesă cu multe subdecupări necesită o sculă complexă cu mai multe glisiere, indiferent de numărul de cavități.
Care sunt indicatorii-cheie din timpul eșantionării/probelor sculei care pot anticipa problemele viitoare de producție?
Vă recomandăm să urmăriți consecvența. Dacă ajustări minore ale parametrilor mașinii (precum temperatura sau viteza de injecție) provoacă variații majore ale calității piesei sau defecte, proiectarea sculei poate fi instabilă. Alte semnale de alarmă sunt dificultatea ejectării consecvente a pieselor, semnele de lipire a aliajului pe matriță la primele injecții sau imposibilitatea de a stabili o „fereastră de proces” largă și stabilă în care se obțin piese bune. O sculă calificată trebuie să fie tolerantă la variații și repetabilă.
Când este mai rentabil să proiectați o sculă „mai simplă” și să utilizați prelucrarea secundară pentru caracteristici complexe?
Abordarea este adesea înțeleaptă pentru caracteristici extrem de dificil sau costisitor de turnat, precum găuri foarte adânci și cu diametru mic, filete cu rădăcini impecabile sau colțuri interioare extrem de ascuțite. Turnând un bloc compact și găurindu-l/filetându-l într-o operație secundară, evitați costurile și posibilele puncte de defectare ale pinilor de miez fragili din formă. Este un compromis între costul prelucrării pe piesă și complexitatea/riscul inițial al sculei.







