
Turnarea sub presiune cu cameră rece joacă un rol esențial în producția modernă, modelând piese rezistente și precise din metale cu puncte de topire ridicate. În acest proces, metalul topit este injectat la presiune ridicată într-o formă pentru a crea componente complexe și durabile. Această metodă este utilizată pe scară largă în industriile care cer precizie, eficiență și performanță fiabilă.
Analizând modul de funcționare a procesului de fabricație, materialele utilizate și domeniile de aplicare, devine clar de ce producătorii se bazează pe turnarea sub presiune cu cameră rece pentru piesele care trebuie să respecte standarde exigente. Secțiunile următoare explică procesul în detaliu, îl compară cu turnarea sub presiune cu cameră caldă și evidențiază aplicațiile sale.
Ce este turnarea sub presiune cu cameră rece?
Turnarea sub presiune cu cameră rece este un proces de turnare a metalelor utilizat pentru aliaje cu puncte de topire ridicate, precum aluminiul, cuprul și magneziul. Se bazează pe un cuptor separat pentru topire și pe un sistem extern de injecție pentru a forma piese precise și durabile la presiune ridicată.
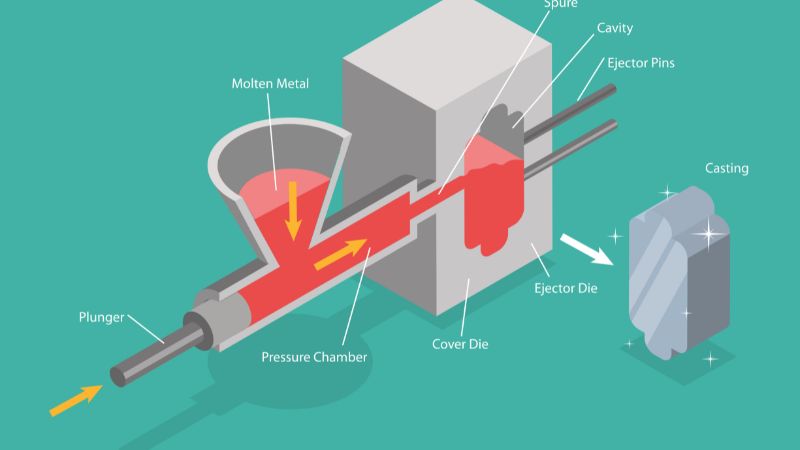
Turnarea sub presiune cu cameră rece este o metodă prin care metalul topit este transferat dintr-un cuptor într-o cameră de injecție. Apoi, un piston împinge metalul topit într-o matriță din oțel, la presiune ridicată.
Procesul diferă de turnarea sub presiune cu cameră caldă deoarece sistemul de injecție nu este scufundat în metalul topit. Separarea cuptorului de topire de sistemul de injecție permite producătorilor să utilizeze metale care altfel ar coroda sau uza echipamentele cu cameră caldă. Astfel, turnarea sub presiune cu cameră rece este opțiunea preferată pentru aluminiu și aliajele pe bază de cupru.
Metoda este utilizată pe scară largă în industriile care au nevoie de piese rezistente, ușoare și complexe. Carcasele motoarelor auto, componentele aerospațiale și carcasele electronice sunt exemple uzuale. Procesul este apreciat pentru fabricarea de piese uniforme, cu suprafețe netede și dimensiuni precise.
Etapele procesului de turnare sub presiune cu cameră rece
Turnarea sub presiune cu cameră rece se bazează pe o succesiune de etape controlate, care asigură formarea precisă a piesei. Fiecare etapă, de la pregătirea matriței până la ejectarea piesei solidificate, influențează calitatea, rezistența și precizia finală a piesei turnate.
Pregătirea matriței
Procesul începe cu pregătirea matriței, alcătuită din două jumătăți care formează cavitatea matriței. Jumătățile trebuie curățate și acoperite cu un agent de demulare pentru a preveni lipirea și a reduce uzura.
Temperatura corespunzătoare a matriței este importantă. Încălzirea acesteia înainte de turnare ajută la reducerea defectelor precum lipiturile reci sau umplerea incompletă. De asemenea, îmbunătățește curgerea metalului în cavitate.
Strângerea celor două jumătăți ale matriței cu o forță mare asigură faptul că metalul nu scapă în timpul injecției. Sistemul de închidere trebuie să mențină matrița fixată ferm pentru a rezista presiunii create de piston.
Topirea și transferul metalului
În turnarea sub presiune cu cameră rece se folosesc frecvent metale cu puncte de topire ridicate, precum aluminiul, alama și cuprul. Metalul este topit mai întâi într-un cuptor separat, la distanță de mașina de turnare. După topire, este transferat cu grijă, cu o lingură de turnare sau prin turnare directă, în camera de injecție.
Cantitatea de metal topit transferată trebuie să corespundă dimensiunii cavității. Prea mult metal poate provoca bavuri, iar prea puțin poate duce la umplere incompletă. Măsurarea atentă asigură consecvența de la un ciclu la altul.
Injecția și umplerea
Pistonul are un rol central în această etapă. După ce metalul topit ajunge în camera de injecție, pistonul îl împinge înainte la presiune ridicată.
Presiunea de injecție trebuie să fie suficientă pentru a forța metalul în fiecare zonă a cavității matriței, inclusiv în pereții subțiri și detaliile fine. Viteza și forța pistonului sunt controlate pentru a evita turbulențele care pot prinde aer sau provoca porozitate.
Camera de injecție și sistemul de alimentare dirijează metalul topit spre cavitatea matriței. Proiectarea corectă a acestor canale asigură o curgere lină și reduce riscul de defecte.
Etapa se încheie după umplerea completă a cavității și începerea solidificării metalului sub presiune.
Răcirea, ejectarea și finisarea
După umplerea cavității, metalul topit se răcește și se solidifică în interiorul formei. Durata de răcire depinde de grosimea și dimensiunea piesei, precum și de aliajul ales. Menținerea presiunii în timpul răcirii contribuie la reducerea contracției și la îmbunătățirea preciziei dimensionale.
După solidificare, jumătățile matriței se deschid, iar știfturile de ejectare împing piesa turnată afară din formă. Sistemul de ejectare trebuie să elibereze piesa fără a-i deteriora suprafața sau forma.
După ejectare urmează operațiile de postprocesare. Acestea pot include tăierea materialului în exces, îndepărtarea bavurilor sau prelucrarea suprafețelor pentru toleranțe mai strânse. Unele piese turnate sunt supuse și tratamentului termic sau finisării suprafeței pentru a îndeplini cerințe specifice.
La finalul acestei etape, piesa turnată este pregătită pentru inspecție și pentru utilizarea ulterioară în producție.
Materiale utilizate la turnarea sub presiune cu cameră rece
Turnarea sub presiune cu cameră rece utilizează metale care rezistă la temperaturi ridicate și își păstrează rezistența în condiții solicitante. Aceste materiale sunt alese în funcție de punctul de topire, durabilitate, rezistența la coroziune și capacitatea de a produce piese precise și durabile.
Metale cu punct de topire ridicat
Mașinile cu cameră rece sunt proiectate pentru metale neferoase cu puncte de topire mai ridicate decât cele utilizate în sistemele cu cameră caldă. Exemplele includ aliaje de aluminiu, aliaje de cupru, magneziuși anumite aliaje de zinc cu conținut ridicat de aluminiu.
Avantajele principale ale metalelor cu punct de topire ridicat în turnarea sub presiune:
- Rezistență și duritate mai mari decât la metalele cu punct de topire scăzut
- Rezistență la uzură și deformare la temperaturi ridicate
- Potrivire pentru piese structurale și care suportă sarcini
Industrii precum industria auto, industria aerospațială și echipamentele industriale se bazează frecvent pe aceste materiale, deoarece oferă un echilibru între rezistență și precizie. Capacitatea lor de a produce forme complexe cu o calitate uniformă le face esențiale pentru aplicațiile solicitante.
Aliaje de aluminiu
Turnarea sub presiune a aluminiului este cea mai frecventă utilizare a mașinilor cu cameră rece. Aliajele de aluminiu combină greutatea redusă cu rezistența mecanică bună și rezistența excelentă la coroziune. Aceste caracteristici le fac ideale pentru fabricarea carcaselor, suporturilor și componentelor de motor.
Aluminiul are și conductivitate termică și electrică ridicată, avantajoasă pentru piesele utilizate în electronică și în sistemele de gestionare a căldurii. Spre deosebire de unele alte metale, aluminiul își păstrează performanța într-un interval larg de temperaturi, fiind fiabil atât în spații interioare, cât și în exterior.
Producătorii aleg adesea piese turnate sub presiune din aluminiu pentru producția de volum mare deoarece aliajul curge bine în formele detaliate. Astfel se obțin piese cu suprafețe netede și dimensiuni precise, reducând nevoia de prelucrări mecanice secundare.
Aplicațiile uzuale includ:
- Componente auto precum carcasele transmisiilor și blocurile motor
- Carcase pentru electronice de larg consum
- Piese pentru utilaje industriale care necesită rezistență și greutate redusă
Aliaje de magneziu și cupru
Aliajele de magneziu sunt apreciate pentru că sunt cele mai ușoare metale structurale disponibile. Oferă un raport bun între rezistență și greutate, ceea ce le face utile în componente aerospațiale și auto, unde reducerea greutății este esențială. Magneziul oferă și prelucrabilitate excelentă și conductivitate termică bună, însă necesită manipulare atentă din cauza reactivității sale.
Aliajele de cupru, în schimb, se remarcă prin rezistență ridicată la tracțiune, rezistență la uzurăși conductivitate superioară. Aceste proprietăți fac aliajele de cupru potrivite pentru componente electrice, armături pentru instalații sanitare și piese expuse la sarcini mari.
Deși cuprul este mai greu decât aluminiul sau magneziul, oferă durabilitate în aplicațiile care necesită durată lungă de funcționare și rezistență la coroziune. Capacitatea sa de a rezista la condiții extreme de exploatare îl face o alegere solidă pentru piese industriale și de înaltă performanță.
Împreună, aliajele de magneziu și cupru extind gama de materiale pentru turnarea sub presiune cu cameră rece, oferind opțiuni care echilibrează greutatea, rezistența și conductivitatea pentru cerințe specializate.
Turnarea sub presiune cu cameră rece comparativ cu cea cu cameră caldă
Ambele procese folosesc presiunea pentru a împinge metalul topit în matriță, dar diferă prin modul în care metalul intră în mașină și prin aliajele pe care le pot prelucra. Aceste diferențe influențează durata ciclului, durata de viață a sculelor și tipurile de piese care pot fi fabricate.
Diferențe fundamentale
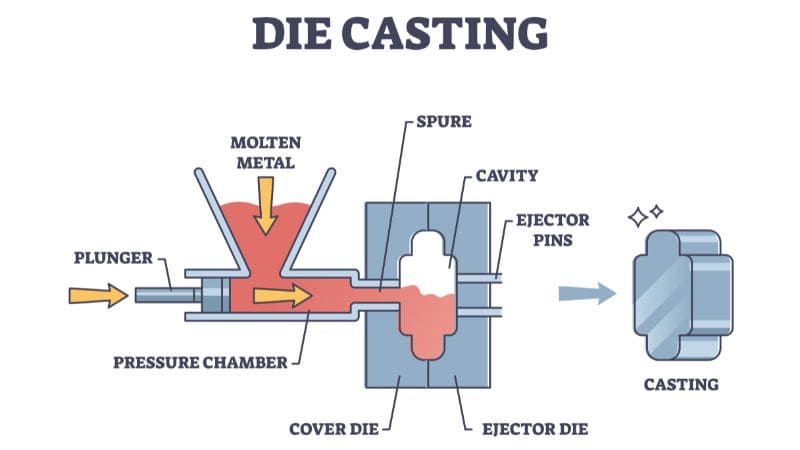
În turnarea sub presiune cu cameră rece, metalul topit este turnat într-un manșon de injecție separat și apoi injectat în matriță. Procesul este mai lent deoarece necesită alimentare manuală sau automată cu lingura de turnare. Este utilizat pentru metale cu puncte de topire ridicate, precum aluminiul, alama și anumite aliaje de magneziu.
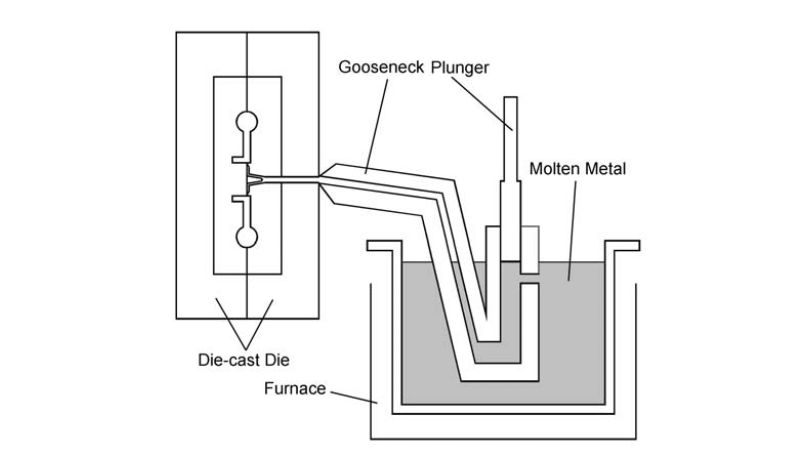
În turnarea sub presiune cu cameră caldă, sistemul de injecție este scufundat într-un cuptor cu metal topit. Mașina pompează metalul direct în matriță, ceea ce face procesul mai rapid și mai eficient. Metoda este ideală pentru metale cu puncte de topire mai scăzute, precum zincul, plumbul și unele aliaje de magneziu.
O diferență importantă ține de uzura echipamentului. Mașinile cu cameră caldă sunt supuse unui stres mai redus deoarece folosesc aliaje mai moi, în timp ce mașinile cu cameră rece trebuie să reziste la temperaturi mai ridicate, care pot scurta durata de viață a sculelor.
| Caracteristică | Cameră rece | Cameră caldă |
|---|---|---|
| Tipul metalului | Aluminiu, alamă, magneziu (punct de topire ridicat) | Zinc, plumb, magneziu (punct de topire scăzut) |
| Viteza ciclului | Mai lentă | Mai rapidă |
| Manipularea metalului | Turnat cu lingura în manșonul de injecție | Pompat direct din cuptor |
| Uzura sculelor | Mai ridicată | Mai redusă |
Aplicațiile turnării sub presiune cu cameră rece
Turnarea sub presiune cu cameră rece deservește industriile care au nevoie de piese metalice precise, durabile și ușoare. Este deosebit de valoroasă pentru componente din aluminiu și alte aliaje care necesită rezistență ridicată și dimensiuni exacte.
Componente auto
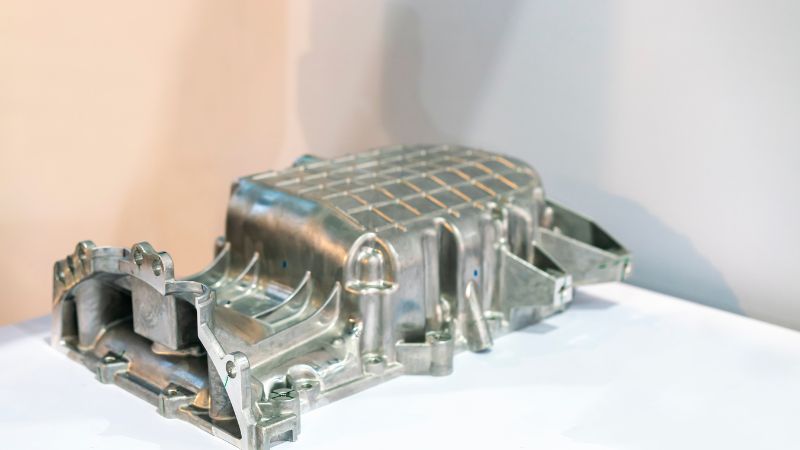
Producătorii auto folosesc turnarea sub presiune cu cameră rece pentru a fabrica blocuri motor, chiulase și carcase de transmisie. Aceste piese trebuie să reziste la căldură, presiune și solicitări mecanice, motiv pentru care piesele turnate sub presiune din aluminiu sunt o alegere frecventă. Procesul asigură toleranțe strânse și calitate uniformă, reducând nevoia de prelucrări mecanice secundare.
Piesele ușoare ale suspensiei, precum brațele de control și fuzetele de direcție, sunt de asemenea fabricate prin această metodă. Prin reducerea greutății fără sacrificarea rezistenței, producătorii îmbunătățesc eficiența consumului de combustibil și manevrabilitatea vehiculului.
Capacitatea de a forma geometrii complexe cu pereți subțiri le permite inginerilor să proiecteze piese care echilibrează performanța și economiile de costuri. Astfel, turnarea sub presiune cu cameră rece a devenit un proces standard în producția auto modernă.
Piese industriale și electrice
În echipamentele industriale, carcasele și suporturile turnate sub presiune beneficiază de rezistența și durabilitatea oferite de metodele cu cameră rece. Componentele pot fi fabricate cu suprafețe netede și dimensiuni precise, reducând problemele de asamblare și îmbunătățind fiabilitatea.
Conectorii electrici, carcasele și carcasele motoarelor necesită atât precizie, cât și rezistență la uzură. Turnarea sub presiune cu cameră rece permite utilizarea aliajelor precum aluminiul și cuprul, care oferă conductivitate bună și rezistență la coroziune.
Procesul permite și producția de volum mare a pieselor cu o calitate uniformă. Acest lucru este esențial în sectoare precum distribuția energiei, utilajele grele și echipamentele pentru energie regenerabilă, unde durata lungă de funcționare și siguranța sunt prioritare.
Bunuri de larg consum și electronice
Turnarea sub presiune cu cameră rece este utilizată pe scară largă pentru bunuri de larg consum la care contează atât aspectul, cât și durabilitatea. Produse precum aparatele de bucătărie, carcasele sculelor electrice și accesoriile de mobilier se bazează adesea pe piese din aluminiu turnate sub presiune pentru rezistență și un finisaj curat.
În electronică, producătorii folosesc procesul pentru carcase de telefoane mobile, balamale de laptop și incinte pentru echipamente audio. Aceste piese trebuie să fie ușoare, dar suficient de rezistente pentru a proteja componentele sensibile.
Suprafețele netede și detaliile fine realizabile prin turnarea sub presiune reduc, de asemenea, etapele de finisare, ceea ce scade costurile și păstrează un aspect de înaltă calitate. Acest echilibru între funcționalitate și design face procesul valoros pe piețele bunurilor de larg consum.
Întrebări frecvente
Care sunt principalele avantaje ale turnării sub presiune cu cameră rece?
Procesul produce piese cu precizie dimensională ridicată și finisaje netede ale suprafeței. Poate forma pereți subțiri și geometrii complexe, greu de obținut prin alte metode de fabricație.
Permite și serii mari de producție cu o calitate uniformă, fiind eficient pentru industriile care au nevoie de piese în volume mari.
În ce aplicații este utilizată cel mai frecvent turnarea sub presiune cu cameră rece?
Producătorii auto o utilizează pentru blocuri motor, carcase de transmisie și piese structurale. Companiile aerospațiale se bazează pe ea pentru componente ușoare, dar rezistente.
Se folosește și în electronică pentru carcase și în echipamente medicale, unde sunt necesare precizia și durabilitatea.
Care sunt limitele turnării sub presiune cu cameră rece?
Echipamentul are costuri de instalare inițiale mai ridicate deoarece necesită un cuptor separat. Procesul poate fi și mai lent decât turnarea cu cameră caldă, din cauza etapei suplimentare de transfer al metalului topit.
Nu este ideal pentru piese foarte mari sau pentru metale cu puncte de topire scăzute, care sunt mai potrivite pentru turnarea cu cameră caldă.







