
コールドチャンバーダイカストは、融点の高い金属から強度と精度に優れた部品を成形することで、現代の製造業において重要な役割を果たしています。溶融金属を高圧で金型に射出し、複雑で耐久性の高い部品を作る工法です。この方法は、精度、効率、安定した性能が求められる産業で広く利用されています。
製造工程の仕組み、使用材料、用途を見ていくと、厳しい規格を満たす部品の製造にメーカーがコールドチャンバーダイカストを採用する理由がわかります。以下では工程を詳しく説明し、ホットチャンバーダイカストとの比較や用途を紹介します。
コールドチャンバーダイカストとは?
コールドチャンバーダイカストは、アルミニウム、銅、マグネシウムなど融点の高い合金を扱う金属鋳造法です。別置きの溶解炉と外部射出システムを使用し、高圧下で精密かつ耐久性の高い部品を成形します。
コールドチャンバーダイカストでは、溶融金属を炉から独立した射出スリーブへ移します。その後、プランジャーが溶融金属を鋼製金型へ高圧で押し込みます。
射出システムが溶融金属に浸されない点で、ホットチャンバーダイカストとは異なります。溶解炉と射出システムを分離することで、ホットチャンバー設備を腐食・摩耗させる金属も使用できます。このため、アルミニウム合金や銅系合金にはコールドチャンバーダイカストが適しています。
強度が高く、軽量で複雑な部品を必要とする産業で広く使われています。自動車のエンジンハウジング、航空宇宙部品、電子機器の筐体が代表例です。表面が滑らかで寸法精度の高い部品を安定して生産できることが評価されています。
コールドチャンバーダイカストの工程手順
コールドチャンバーダイカストでは、部品を正確に成形するため、管理された一連の工程を実施します。金型の準備から凝固した鋳物の取り出しまで、各段階が最終製品の品質、強度、精度に影響します。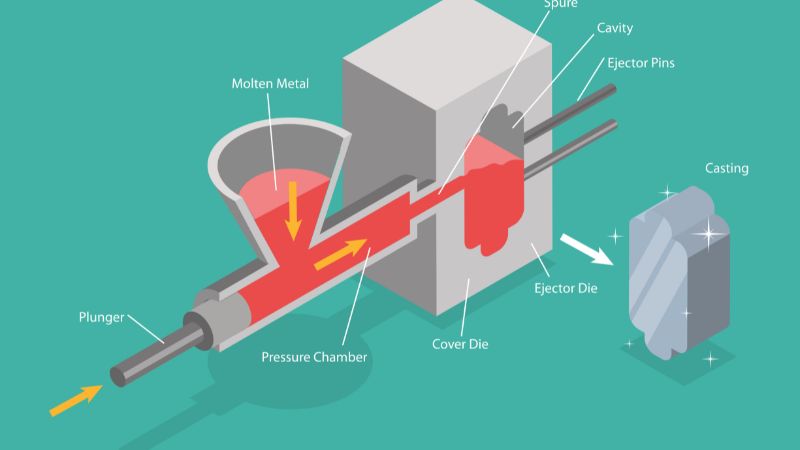
金型の準備
まず、二つの半型からなる金型を準備し、キャビティを形成します。金属の焼き付きや摩耗を防ぐため、両方の半型を清掃して離型剤を塗布します。
適切な金型温度も重要です。鋳造前に金型を加熱すると、湯境や充填不足などの欠陥を抑え、キャビティ内の金属の流れも改善できます。
高い型締力で半型を閉じれば、射出中に金属が漏れません。型締めシステムは、プランジャーが生み出す圧力に耐えられるよう金型をしっかり保持する必要があります。
金属の溶解と移送
コールドチャンバーダイカストでは、アルミニウム、黄銅、銅など融点の高い金属が一般に使われます。金属は鋳造機とは別の炉で溶解します。溶融したら、慎重に汲み出すか注いで射出スリーブへ移します。
移送する溶湯の量はキャビティの大きさに合わせます。多すぎるとバリが発生し、少なすぎると充填不足になることがあります。量を正確に測定することで、各サイクルの品質を安定させます。
射出と充填
この段階ではプランジャーが中心的な役割を果たします。溶融金属が射出スリーブに入ると、プランジャーが高圧で前方へ押し出します。
射出圧力は、薄肉部や細部を含めてキャビティ全体に金属を行き渡らせるのに十分でなければなりません。空気の巻き込みや気孔を避けるため、プランジャーの速度と力を制御します。
射出スリーブとランナーシステムが溶湯をキャビティへ導きます。これらの経路を適切に設計すると、流れが滑らかになり、欠陥のリスクを抑えられます。
キャビティが完全に満たされ、圧力を保ったまま金属が凝固し始めると、この段階は終了します。
冷却、取り出し、仕上げ
キャビティが満たされた後、溶融金属は金型内で冷却・凝固します。冷却時間は部品の肉厚や大きさ、使用合金によって異なります。冷却中も圧力を維持すると、収縮を抑え、寸法精度を高められます。
凝固後に半型を開き、エジェクターピンで鋳物を金型から押し出します。取り出し機構は、表面や形状を傷つけずに部品を離型させる必要があります。
取り出し後には後処理を行います。余分な材料やバリの除去、厳しい公差を得るための機械加工などが含まれます。要求仕様によっては、熱処理や表面仕上げを施す鋳物もあります。
この段階を終えると、鋳物は検査および後続の製造工程に使用できる状態になります。
コールドチャンバーダイカストで使われる材料
コールドチャンバーダイカストでは、高温に耐え、厳しい使用条件下でも強度を保てる金属を使います。融点、耐久性、耐食性、精密で長寿命の部品を製造できる能力を考慮して材料を選びます。
融点の高い金属
コールドチャンバーマシンは、ホットチャンバー方式より融点の高い非鉄金属向けに設計されています。例として、アルミニウム合金、銅合金、マグネシウム、亜鉛合金のうちアルミニウム含有量が高いものがあります。
ダイカストで融点の高い金属を使う主な利点:低融点金属に比べて強度と硬度が高い
- 低融点金属に比べて強度と硬度が高い
- 高温でも摩耗や変形に強い
- 構造部品や荷重支持部品に適している
自動車、航空宇宙、産業機器などの業界では、強度と精度のバランスに優れるこれらの材料がよく使われます。複雑な形状を安定した品質で製造できるため、要求の厳しい用途に欠かせません。アルミニウム合金
アルミニウムダイカスト
は、コールドチャンバーマシンの最も一般的な用途です。アルミニウム合金は、軽量性と優れた機械的強度、優れた耐食性を兼ね備えています。筐体、ブラケット、エンジン部品の製造に適しています。
アルミニウムは高い熱伝導性と電気伝導性も備えており、電子機器や熱管理システムに使われる部品に適しています。一部の金属とは異なり、幅広い温度範囲で性能を保つため、屋内外で信頼性を発揮します。
合金の流動性が高く、細部まで作り込んだ金型に充填できるため、メーカーは大量生産向けにもアルミニウムダイカストを選びます。表面が滑らかで寸法精度の高い部品が得られ、二次加工の必要性を減らせます。
一般的な用途一般的な用途には、次のものがあります:
- 自動車部品(トランスミッションケースやエンジンブロックなど)
- 民生用電子機器の筐体
- 産業機械部品で、軽量性と高強度が求められる
マグネシウム合金と銅合金
マグネシウム合金は、入手可能な構造用金属の中で最も軽いことで知られています。優れた比強度を備え、軽量化が重要な航空宇宙部品や自動車部品に適しています。さらに、優れた機械加工性と良好な熱伝導性を持ちますが、反応性が高いため慎重に取り扱う必要があります。
一方、銅合金は、高い引張強度、耐摩耗性、優れた導電性が特長です。これらの特性により、電気部品、配管器具、大きな荷重を受ける部品に適しています。
アルミニウムやマグネシウムより重いものの、銅は、長い使用寿命と耐食性が求められる用途で耐久性を発揮します。過酷な使用条件に耐えられるため、産業用や高性能部品に有力な選択肢です。
マグネシウム合金と銅合金は、重量、強度、導電性のバランスを用途に合わせて選べるようにし、コールドチャンバーダイカストの材料選択肢を広げます。
コールドチャンバーとホットチャンバーのダイカスト比較
コールドチャンバーとホットチャンバーのダイカストはいずれも圧力で溶融金属を金型へ押し込みますが、金属の投入方法と対応可能な合金が異なります。この違いはサイクル時間、金型寿命、製造できる部品の種類に影響します。
基本的な違い
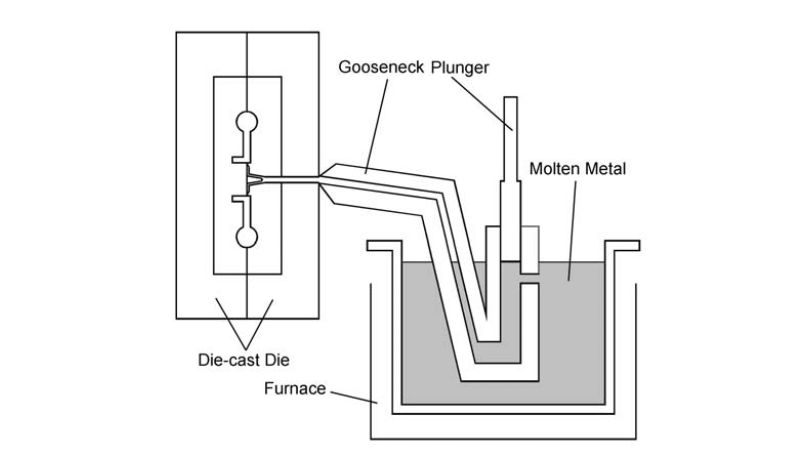
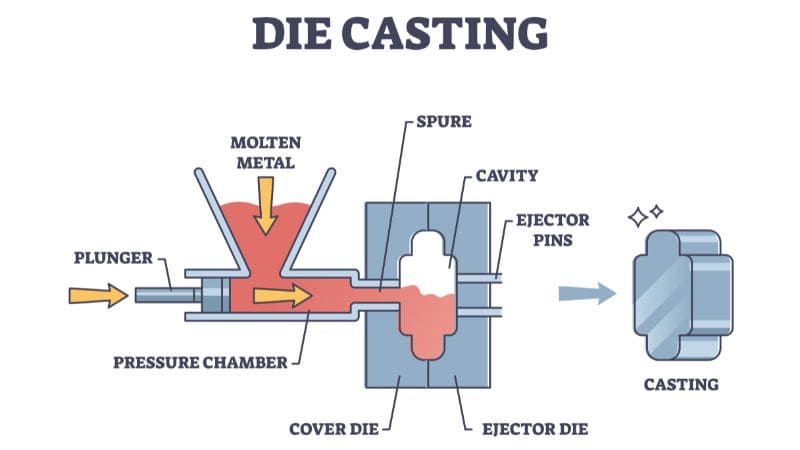
ここではコールドチャンバーダイカストでは、溶融金属を別置きの射出スリーブへ注ぎ、その後金型へ射出します。手作業または自動で溶湯を汲み入れる必要があるため、工程に時間がかかります。アルミニウム、黄銅、一部のマグネシウム合金など融点の高い金属に使われます。
ホットチャンバーダイカストでは、射出システムを溶融金属の炉内に浸します。機械が金属を金型へ直接送り込むため、工程が速く効率的です。亜鉛、鉛、一部のマグネシウム合金など、融点の低い金属に適しています。
設備摩耗も重要な違いです。ホットチャンバーマシンでは比較的軟らかい合金を使うため負荷が少ない一方、コールドチャンバーマシンは高温に耐える必要があり、金型寿命が短くなることがあります。
| 特長 | コールドチャンバー | ホットチャンバー |
|---|---|---|
| 金属の種類 | アルミニウム、黄銅、マグネシウム(高融点) | 亜鉛、鉛、マグネシウム(低融点) |
| サイクル速度 | 遅い | 速い |
| 金属の投入方法 | 射出スリーブへ汲み入れる | 炉から直接ポンプで送る |
| 金型摩耗 | 大きい | 小さい |
コールドチャンバーダイカストの用途
コールドチャンバーダイカストは、精密で耐久性があり軽量な金属部品を必要とする業界を支えます。特に、アルミニウムなど高強度と寸法精度が求められる合金製部品に適しています。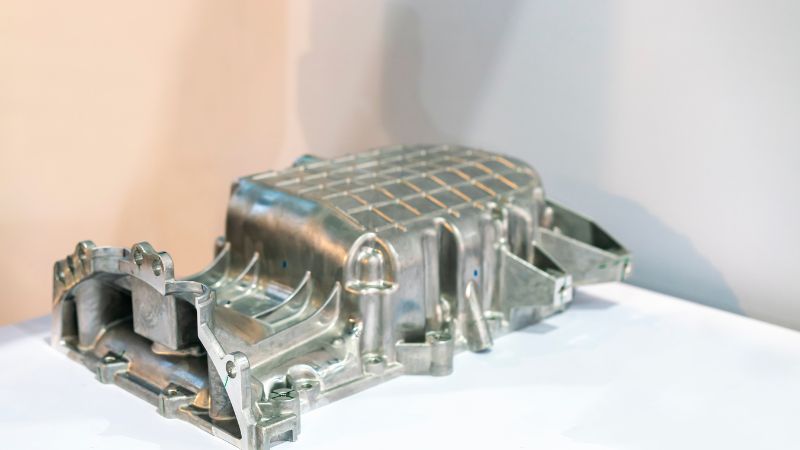
自動車部品
自動車メーカーは、コールドチャンバーダイカストでエンジンブロック、シリンダーヘッド、トランスミッションハウジングを製造します。これらの部品は熱、圧力、機械的応力に耐える必要があるため、アルミニウムダイカストがよく選ばれます。この工程は厳しい公差と安定した品質を実現し、二次加工の必要性を減らします。
コントロールアームやステアリングナックルなど、軽量なサスペンション部品もこの方法で製造されます。強度を損なわずに部品を軽量化することで、燃費と車両の操縦性が向上します。
薄肉で複雑な形状を成形できるため、エンジニアは性能とコスト削減を両立する部品を設計できます。そのため、コールドチャンバーダイカストは現代の自動車製造における標準的な工程となっています。
産業用・電気部品
産業機器では、ダイカスト製の筐体やブラケットが、コールドチャンバー方式の強度と耐久性の利点を生かします。表面が滑らかで寸法精度の高い部品を製造できるため、組み立て時の問題を減らし、信頼性を高めます。
電気コネクター、筐体、モーターハウジングには、精度と耐摩耗性の両方が求められます。コールドチャンバーダイカストでは、導電性と耐食性に優れたアルミニウム合金や銅合金を使用できます。
この工程は、品質が安定した部品の大量生産にも対応します。長寿命と安全性が優先される送配電、重機、再生可能エネルギー設備などの分野で重要です。
消費財・電子機器
コールドチャンバーダイカストは、外観と耐久性の両方が重視される消費財に広く使われています。キッチン家電、電動工具の筐体、家具金具などには、強度と美しい仕上がりを得られるアルミニウムダイカストがよく使われます。
電子機器では、メーカーはこの工程で携帯電話の筐体、ノートパソコンのヒンジ、音響機器の筐体を製造します。これらの部品には、軽量でありながら内部の精密部品を保護する強度が必要です。
ダイカストで得られる滑らかな表面と細かな形状は、仕上げ工程も減らします。高品質な外観を保ちながらコストを抑えられるため、機能とデザインの両方が求められる消費者市場で価値があります。
よくある質問
コールドチャンバーダイカストを使う主な利点は何ですか?
この工程では寸法精度が高く、表面が滑らかな部品を製造できます。他の製造方法では難しい薄肉形状や複雑な形状も成形可能です。
品質を安定させた大規模生産にも対応するため、大量の部品を必要とする業界で効率的です。
コールドチャンバーダイカストは、どのような用途で最もよく使われますか?
自動車メーカーはエンジンブロック、トランスミッションハウジング、構造部品の製造に使用します。航空宇宙企業は、軽量でありながら強度の高い部品に採用します。
電子機器の筐体や、精度と耐久性が求められる医療機器にも使われています。
コールドチャンバーダイカストの制約は何ですか?
別置きの炉が必要なため、設備の初期設定費用が高くなります。また、溶融金属を移送する工程が加わるため、ホットチャンバー鋳造より遅くなることがあります。
非常に大きな部品や融点の低い金属には適しません。これらにはホットチャンバー鋳造がより適しています。







