
エジェクターピンとは?
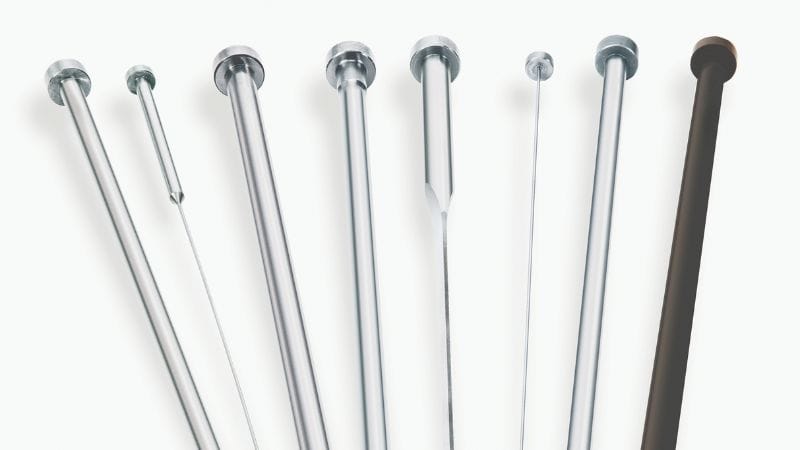
エジェクターピンは射出成形システムの金型設計に欠かせない部品で、金型キャビティから成形品を滑らかに押し出す役割を担います。離型時にはピンが制御された力を加え、押し出しのタイミングを適切に調整することで、完成品を傷つけずに取り出します。一般的な種類には、標準的な円筒ピン、薄肉形状向けのエジェクターブレード、複雑な設計向けの段付きピンがあります。
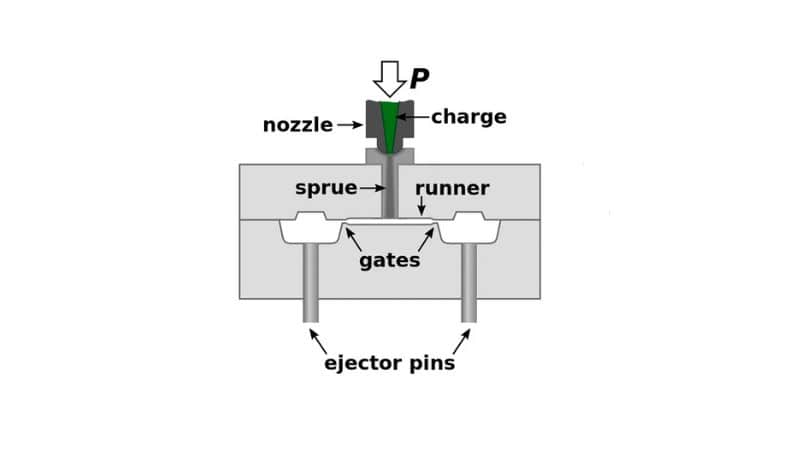
各ピンの押出し力は、保持圧力と部品形状のバランスを取る必要があります。目立つエジェクターピン跡を最小限にするため、リブやボスなど補強された部分にピンを当てます。先進的な金型設計では、構造健全性を確保しながら外観面を避けてピンヘッドを配置するよう、離型システムを最適化します。射出成形では、エジェクターピンを冷却回路と一体化したり、ベントとして機能させたりして、効率を高めることもできます。
エジェクターピンの種類
用途に応じて、さまざまなエジェクターピンがあります。
- 全体焼入れエジェクターピン:強度を重視して全体を焼入れしており、摩耗に強いピンです。
- 黒色エジェクターピン:黒色窒化処理を施し、潤滑性と耐食性を高めています。
- ブレードエジェクターピン:平坦で薄い部分を持つ製品には、平板形状のブレードピンが適しています。
エジェクターピン設計で考慮すべき点
ダイカストおよび射出成形では、欠陥を避けて金型の寿命を延ばすため、ピンの位置、サイズ、形状、材料を慎重に選ぶ必要があります。
エジェクターピンの配置
ダイカストでは、跡を目立たせず効果的に離型できるよう、外観に現れにくく構造的に補強された部分を優先してピンを配置します。
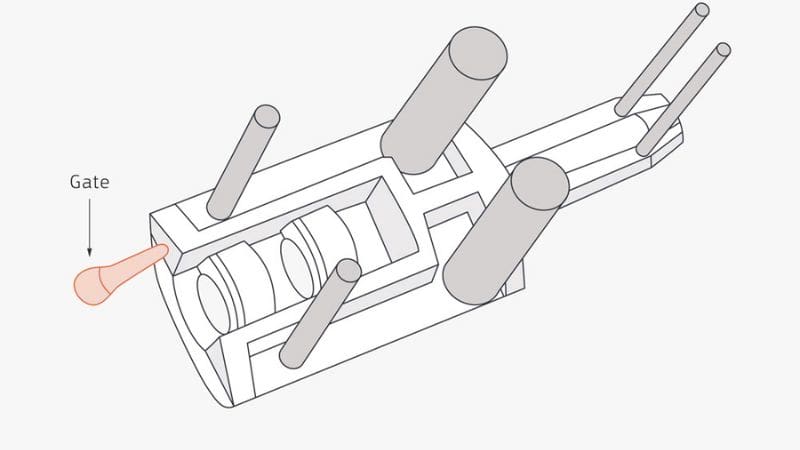
- 外観に現れない面:完成品の見える部分に跡を残さないよう、隠れた面や外観に影響しない領域(ゲート/オーバーフロー部など)にピンを配置します。たとえば、オーバーフロー部の半リングに配置すると、見えるエルボー面への跡を防げます。
- 構造上の補強部:リブ、ボス、金属インサートにピンを配置し、力を均等に分散して応力関連の欠陥を抑えます。
- 平坦で垂直な面:滑りや部品損傷を防ぐため、傾斜面や曲面を避けます。ピンには離型方向に垂直な平坦な当て面が必要です。
- 十分な接触面積:特に軟質合金では、変形を防ぐのに十分な接触面積を確保します。必要に応じて(リブ付き部品など)エジェクターパッドを追加します。
- バリが生じやすい領域:残留バリが機能や外観に影響しにくい場所にピンを配置します。
適切なサイズと形状の選定
サイズは、効果的に押し出しながら跡を残さないよう、部品の表面積に合わせる必要があります。ピンの形状は金型設計の抜き勾配に合わせることで、抵抗なく部品を取り出せます。一般的な形状は次のとおりです。
- 丸形:汎用性が高く、良好な面接触が得られます。
- 角形または長方形:より大きな力や接触面積が必要な箇所に使います。
ピンの材料選定
高硬度で耐食性に優れた焼入れ鋼などが適しています。軟質樹脂を扱う場合は、非常に硬いピン材が必要ないこともあります。一方、研磨性の高い樹脂には、窒化鋼のように耐摩耗性・耐食性を高めるコーティングを施したピンを選びます。
- 焼入れ鋼:多くの用途で、強度と耐食性のバランスに優れています。
- 窒化鋼:摩耗に対する高い耐久性が必要な金型に最適です。
効率と品質を高める離型の最適化
力と動きのバランス
力が強すぎると成形品や金型の片側を傷めるおそれがあり、弱すぎると製品が貼り付いたり、完全に離型しなかったりします。
反りを避けるため、エジェクターピンが部品表面全体に均等な力を加えるよう調整します。
- 適切な位置合わせ:エジェクターピンを部品形状に合わせて配置してください。
- エジェクタープレートの精度:エジェクタープレートを調整して滑らかで均一な動きを実現し、不要な跡や欠陥のリスクを抑えます。
冷却と離型システムの同期
冷却システムと離型システムを同期させることが重要です。適切に連携させることで、部品を十分に冷却して滑らかに取り出せるため、欠陥の発生を抑えられます。
- タイミング:効率よく部品を取り出せるよう、冷却と離型のタイミングを同期させます。
- 均一な冷却:離型時の変形を避けるため、部品全体を均一に冷却します。
- ランナーの最適化:最良の結果が得られるよう、ランナーシステムを離型機構と連携させて設計します。
エジェクターピンの一般的な問題のトラブルシューティング
エジェクターピン跡への対処
エジェクターピン跡は、離型時にプラスチック部品の表面に残る小さな傷やへこみです。跡を減らすには、次の対策が有効です。
- エジェクターピンを適切に配置する:応力が集中しやすい部分を避け、部品全体に離型力が均等にかかるように配置します。
- 適切な種類のエジェクターピンを選ぶ:用途によって適した形状やサイズは異なります。跡を抑えてきれいに離型できるよう、滑らかな丸形ピンを使用します。
- 工程条件を調整する:部品にかかる応力を減らすため、必要に応じて射出圧力と保圧時間を下げます。
- 金型にベントを設ける:空気を逃がし、ピンにかかる力を増大させる真空の発生を防ぎます。
エジェクターピンの損傷と摩耗を防ぐ
エジェクターピンは時間とともに損傷し、部品品質の低下や生産停止につながる可能性があります。摩耗を防ぐには、次の対策を行います。
- 定期的なメンテナンス点検を実施する:曲がり、破損、過度な摩耗などの兆候を確認します。
- 潤滑を一定に保つ:適切な潤滑により、ピンが滑らかに動き、摩擦を抑えられます。
- ゲート位置と部品の離型を確認する:流動と離型を適切に行うことで、ピンにかかる応力を減らせます。
エジェクターピンの先進技術
射出成形では、特殊コーティング・表面処理と革新的な設計という二つの重要な進歩が、エジェクターピンの性能を変えつつあります。これらの改良は、成形工程の離型段階を最適化する鍵となります。
エジェクターピンのコーティングと表面処理の革新
エジェクターピンには機能性を高めるさまざまなコーティングが使われます。たとえば、ダイヤモンドライクカーボン(DLC)はコーティング技術の注目すべき進歩です。DLCコーティングは摩擦と摩耗を大幅に低減し、成形品をよりきれいに取り出すとともに、ピンの寿命を延ばします。
要点は次のとおりです。
- 摩擦の低減:DLCコーティングにより、エジェクターピンと製品の間の抵抗が小さくなります。
- 耐久性の向上:摩耗が減るため、ピンの交換頻度を抑えられます。
注目すべきもう一つの処理は、エジェクターピンに窒化処理H13鋼を用いることです。この処理によりピンの硬度が高まり、射出成形機で頻繁に繰り返される高圧の離型サイクルに適します。
- 高強度:窒化処理H13エジェクターピンは、成形機内部の過酷な環境に耐えられます。
- 長寿命:硬度が高いため、形状と機能を長期間維持できます。
エジェクターピン設計の新たな動向
メーカーは、現代の製造工程が求める複雑な要件に対応するため、エジェクターピンの設計を常に改良しています。主な動向の一つは、複雑な樹脂の質感にも滑らかに対応できるよう、エジェクターブロックとピンを最適化することです。これにより、製品表面や質感を損なわずに離型できます。
注目点は次のとおりです。
- 専用形状:製品ごとに異なる形状に合わせてピンが設計されています。
- 設計精度:金型ごとに最適化されたエジェクターピンにより、製造工程全体の効率が向上します。
Moldiecastingのダイカスト
Moldiecastingでは、エジェクターピンの専門設計により、部品を滑らかに離型する技術を追求しています。
工具仕様を成形機のパラメーターに合わせ、欠陥をなくして生産性を最大限に高める精密なソリューションを提供します。優れた金型設計と確実な離型性能を組み合わせ、射出成形品を構想から実現へ導く当社の技術をご活用ください。
設計初期の相談からエジェクターピンを最適化することで、高額な設計変更を防ぎ、完璧な仕上がりの部品を提供します。精密なピン設計と妥協のない品質を備えたダイカストソリューションで、複雑な形状を欠陥のない製品へと仕上げます。







