
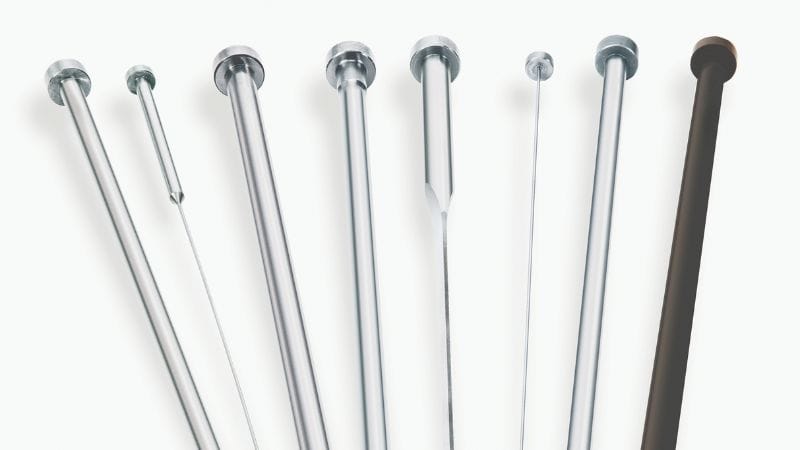
İtici Pimler Nedir?
İtici pimler, kalıplanan parçaların kalıp boşluğundan düzgün biçimde çıkarılmasını sağlamak üzere tasarlanan enjeksiyon kalıplama sistemlerinin kalıp tasarımındaki kritik bileşenleridir. Çıkarma işlemi sırasında bu pimler kontrollü kuvvet uygular; itici pim hareketleri bitmiş parçaları hasar vermeden çıkarmak için dikkatle zamanlanır. Yaygın itici pim türleri arasında standart silindirik pimler, ince duvarlı geometriler için itici bıçaklar ve karmaşık parça tasarımları için kademeli pimler bulunur.
Görünür itici pim izlerini en aza indirmek için her pim basışı tutma basıncını ve parça geometrisini dengelemeli; pimler nervür veya çıkıntı gibi güçlendirilmiş bölgelere yerleştirilmelidir. Gelişmiş kalıp tasarımı, yapısal bütünlüğü korurken pim başlarını kozmetik yüzeylerden uzak tutarak çıkarma sistemini optimize eder. Enjeksiyonla kalıplanan üretimde itici pim soğutma kanallarıyla bütünleşebilir veya havalandırma kanalı olarak da görev yaparak verimliliği artırabilir.
Farklı İtici Pim Türleri
İşi görmek için birden fazla itici pim türü vardır:
- Boydan Boya Sertleştirilmiş İtici Pimler: Dayanım için tasarlanan bu pimler tüm kesit boyunca sertleştirilmiştir ve aşınmaya dirençlidir.
- Siyah İtici Pimler: Bu pimlerde daha iyi kayganlık ve korozyon direnci için siyah nitrür kaplama bulunur.
- Bıçak İtici Pimler: Parçada düz ve ince bir alan bulunduğunda düz biçimleri sayesinde bıçak itici pim en iyi seçenektir.
İtici Pim Tasarımında Dikkat Edilecekler
Özellikle basınçlı dökümde ve enjeksiyon kalıplamada kusurları önlemek ve kalıbınızın kullanım ömrünü uzatmak için bu pimlerin konumu, boyutu, biçimi ve malzemesi dikkatle seçilmelidir.
İtici Pimlerin Konumu
Basınçlı dökümde en uygun itici pim konumu, izleri en aza indirmek ve parçanın etkili biçimde çıkarılmasını sağlamak için görünmeyen ve yapısal olarak güçlendirilmiş alanları önceliklendirir.
- Görünmeyen yüzeyler: Nihai üründe görünür izleri önlemek için pimleri gizli veya kozmetik olmayan alanlara (ör. yolluk/taşma bölgeleri) yerleştirin. Örneğin taşma yarım halkalarına pim yerleştirmek görünür dirsek yüzeylerindeki izleri önler.
- Yapısal özellikler: Kuvveti eşit dağıtmak ve gerilim kaynaklı kusurları azaltmak için pimleri nervürlere, çıkıntılara veya metal insertlere yerleştirin.
- Düz ve dik yüzeyler: Eğimlerden veya eğrilerden kaçının; kaymayı ya da parça hasarını önlemek için pimlerin çıkarma yönüne dik düz tampon yüzeylere ihtiyacı vardır.
- Yeterli yüzey alanı: Özellikle yumuşak alaşımlarda deformasyonu önlemek için yeterli temas alanı sağlayın. Gerekirse itici pim tamponları ekleyin (ör. nervürlü parçalarda).
- Çapak oluşma olasılığı olan bölgeler: Kalıntı çapakların işlevselliği veya estetiği etkileme olasılığının düşük olduğu yerlere pim yerleştirin.
Doğru Boyut ve Biçimi Seçme
Boyut, parçanızı iz bırakmadan etkili biçimde itebilmek için parçanızın yüzey alanına uygun olmalıdır. Pim biçimi kalıp tasarımınızdaki draft açısını tamamlamalıdır; böylece parça direnç olmadan çıkar. Pimler genellikle farklı biçimlerde bulunur:
- Yuvarlak: Genel kullanım için en uygunudur ve iyi yüzey teması sağlar.
- Kare veya dikdörtgen: Daha fazla kuvvet veya yüzey teması gereken yerlerde kullanılır.
Pim Malzemesi Seçimi
Yüksek sertlik ve korozyon direnci sunan malzemeler, örneğin sertleştirilmiş çelik, idealdir. Yumuşak reçine kullanıyorsanız çok sert pim malzemelerine ihtiyaç duymayabilirsiniz. Ancak aşındırıcı reçineler için nitrürlenmiş çelik gibi aşınmaya ve korozyona dirençli kaplamalara sahip pimleri tercih edin.
- Sertleştirilmiş çelik: Çoğu uygulamada dayanım ile korozyon direnci arasında denge sunar.
- Nitrürlenmiş çelik: Aşınmaya karşı ekstra tokluk gerektiren kalıplar için en uygunudur.
Verimlilik ve Kalite İçin Parça Çıkarmayı Optimize Etme
Kuvvet ve Hareketi Dengeleme
Kuvvet çok fazlaysa kalıplanan parçaya veya kalıp yarısına zarar verebilirsiniz; çok az olursa parça yapışabilir veya tamamen çıkmayabilir.
Eğilmeyi önlemek için itici pimlerin kuvveti parça yüzeyine eşit dağıttığı bir denge hedefleyin.
- Doğru hizalama: İtici pimlerin parça geometrisiyle hizalı olduğundan emin olun.
- İtici Plakanın Hassasiyeti: İstenmeyen iz veya kusur riskini azaltmak için itici plakayı düzgün ve eşit hareket edecek şekilde ayarlayın.
Soğutma ve İtici Sisteminin Eşgüdümü
Soğutma sisteminin itici sistemle uyum içinde çalışması önemlidir. İyi koordine edilen bir sistem, parçaların yeterince soğumasını ve düzgün çıkarılmasını sağlar; bu da kusur oluşumunu en aza indirir.
- Zamanlama: Parçanın verimli çıkarılması için soğutma ve itici sistemlerinin zamanlamasını eşleştirin.
- Eşit soğutma: Çıkarma sırasında deformasyonu önlemek için parçanın tamamında eşit soğuma sağlayın.
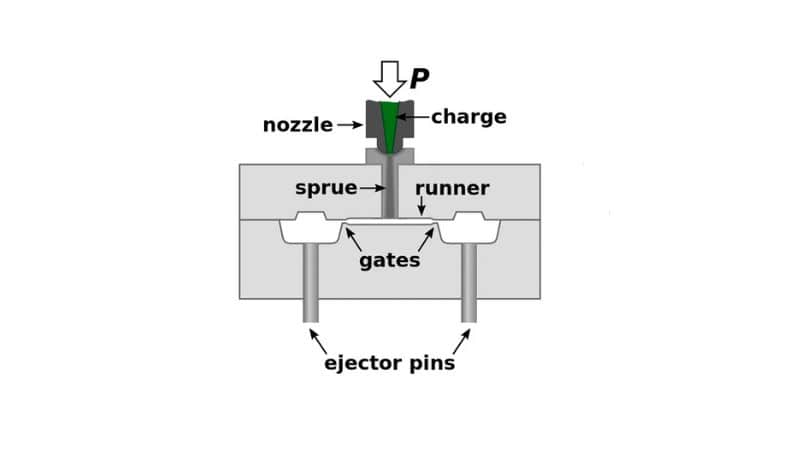
- Yolluk Optimizasyonu: En iyi sonucu elde etmek için yolluk sisteminin itici pim düzeniyle birlikte çalışacak biçimde tasarlandığından emin olun.
Yaygın İtici Pim Sorunlarını Giderme
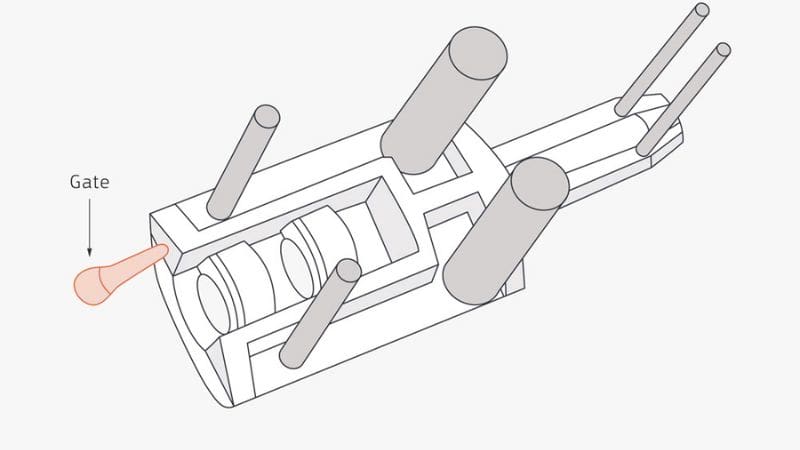
İtici Pim İzlerini Giderme
İtici pim izleri, çıkarma aşamasında plastik parçanın yüzeyinde kalan küçük kusurlar veya girintilerdir. Bu izleri azaltmak için:
- İtici pimlerin doğru konumlandırılması: Pimler, gerilime yatkın alanlardan kaçınarak çıkarma kuvvetini parça boyunca dengeleyecek şekilde yerleştirilmelidir.
- Uygun itici pim türünü seçin: Farklı biçim ve boyutlar farklı uygulamalara uygundur. İzleri en aza indirip parçanın temiz çıkmasını sağlamak için daha düzgün ve yuvarlak pimler kullanın.
- Gerekirse proses parametrelerini ayarlayın: Parça üzerindeki gerilimi azaltmak için enjeksiyon basıncını ve bekleme süresini düşürün.
- Kalıba havalandırma kanalları ekleyin: Bu, havanın çıkmasını sağlar ve pimlere uygulanan kuvveti artırabilecek vakumu önler.
İtici Pimlerin Hasarını ve Aşınmasını Önleme
İtici pimler zamanla hasar görebilir; bu durum parça kalitesini etkileyip üretimin durmasına yol açabilir. Aşınmayı önlemek için:
- düzenli bakım kontrolleri yapın: Eğilme, kırılma veya aşırı aşınma gibi hasar işaretlerini arayın.
- Düzenli yağlama uygulayın: İyi yağlanan bir sistem pimlerin daha düzgün hareket etmesini ve sürtünmenin azalmasını sağlar.
- Giriş konumlarını ve parça çıkarmayı inceleyin: Doğru akış ve çıkarma pimler üzerindeki gerilimi azaltabilir.
Gelişmiş İtici Pim Teknolojileri
Enjeksiyon kalıplamada itici pimlerin performansını yeniden şekillendiren iki önemli gelişme vardır: özel kaplama ve işlemler ile yenilikçi tasarım. Bu iyileştirmeler kalıplama sürecinin çıkarma aşamasını kusursuzlaştırmada kilit rol oynar.
İtici Pim Kaplamaları ve İşlemlerindeki Yenilikler
İşlevselliklerini artırmak için itici pimlerde artık çeşitli kaplamalar kullanılıyor. Elmas benzeri karbon (DLC), kaplamalardaki dikkate değer bir gelişmedir. DLC kaplamaları sürtünmeyi ve aşınmayı önemli ölçüde azaltarak kalıplanan parçanın daha temiz çıkmasını ve pimlerin daha uzun ömürlü olmasını sağlar.
Kısaca:
- Sürtünmenin azaltılması: DLC kaplamalar itici pim ile ürün arasındaki direnci düşürür.
- Dayanıklılığın artırılması: Aşınmanın azalması üreticilerin pimleri daha seyrek değiştirmesi demektir.
Dikkate değer başka bir işlem de itici pimlerde nitrürlenmiş H13 çeliği kullanılmasıdır. Bu işlem pimlerin sertliğini artırır ve onları enjeksiyon kalıplama makinesindeki sık, yüksek basınçlı çıkarma çevrimlerine uygun hâle getirir.
- Yüksek dayanım: Nitrürlenmiş H13 itici pimler kalıplama makinesinin zorlu ortamına dayanabilir.
- Uzun ömür: Sertlikleri sayesinde biçimlerini ve işlevlerini daha uzun süre korurlar.
İtici Pim Tasarımında Yeni Eğilimler
Üreticiler, modern imalat süreçlerinin karmaşık gereksinimlerini karşılamak için itici pim tasarımını sürekli iyileştirmenin yollarını arıyor. Temel eğilimlerden biri, itici blokları ve pimleri karmaşık reçine dokularıyla sorunsuz çalışacak şekilde optimize etmektir. Bu, ürünün yüzeyine veya doku kalitesine zarar vermeden parçanın düzgün çıkarılmasını sağlar.
Dikkat edilmesi gerekenler:
- Özel biçimler: Pimler artık ürünlerin değişken geometrilerine uyacak şekilde tasarlanıyor.
- Tasarım hassasiyeti: Belirli kalıplara göre uyarlanan itici pimler imalat sürecinin genel verimliliğini artırabilir.
Moldiecasting ile Basınçlı Döküm
Biz Moldiecastingolarak uzman itici pim mühendisliğiyle parçaların sorunsuz çıkarılması konusunda ustayız.
Takım özelliklerini kalıplama makinesi parametreleriyle eşleştirerek kusurları ortadan kaldıran ve üretim kapasitesini en üst düzeye çıkaran hassas çözümler sunuyoruz. Uzmanlığımızla enjeksiyon kalıplı ürününüzü fikir aşamasından gerçeğe dönüştürün; akıllı kalıp tasarımı kusursuz parça çıkarma performansıyla buluşsun.
İtici pim optimizasyonunu erken tasarım görüşmelerine dâhil ederek maliyetli revizyonları ortadan kaldırıyor ve kusursuz yüzeyli bileşenler sunuyoruz. Akıllı itici pim tasarımının tavizsiz kaliteyle buluştuğu ve karmaşık geometrileri kusursuz parçalara dönüştüren basınçlı döküm çözümleri için bizimle çalışın.







