
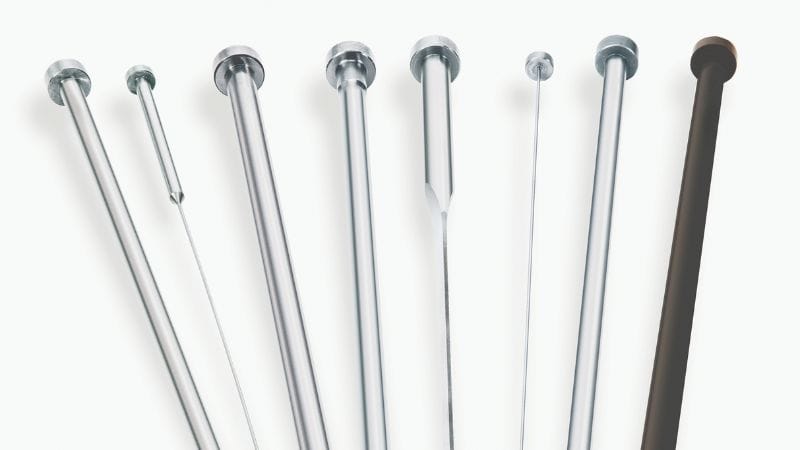
¿Qué es Pasador eyector?
Los pines de eyección son componentes críticos en el diseño de molde de sistemas de moldeo por inyección, diseñados para asegurar la eyección suave de piezas moldeadas de la cavidad del molde. Durante el proceso de eyección, estos pines aplican fuerza controlada, con el pasador eyector empuja cuidadosamente templado para liberar partes terminadas sin daño.Los tipos comunes de pasadores eyectores incluyen pins cilíndricos estándar, cuchillas eyector para geometrías de paredes delgadas, y pins escalonados para el diseño complejo de piezas.
Cada empuje de pins debe equilibrar la presión de tenencia y la geometría de parte, apuntar a la parte en áreas reforzadas como costillas o patrones para minimizar las marcas pasador eyector visibles. Avanzado diseño de molde optimiza el sistema de eyección, posicionando cabezas de pin para evitar superficies cosméticas garantizando al mismo tiempo la integridad estructural. En la producción moldeada por inyección, el pasador eyector también puede integrarse con canales de enfriamiento o actuar como ventos, mejorando la eficiencia.
Diferentes tipos de Pasador eyector
Hay más de un tipo de pasador eyector para hacer el trabajo:
- A través de Hard Pasador eyector: Fabricado para la fuerza, estos pins se endurecen todo el camino, haciéndolos resistentes al desgaste.
- ¡Nos dejan de lado!: Estos pines tienen un acabado negro de nitruro para mayor lubricidad y resistencia a la corrosión.
- Blade Pasador eyector: Cuando usted tiene una parte con un área plana y delgada, una hoja pasador eyector funciona mejor debido a su forma plana.
Consideraciones de diseño para Pasador eyector
In Die casting y el moldeo por inyección, la colocación, el tamaño, la forma y el material de estos pines deben ser cuidadosamente elegidos para evitar defectos y garantizar la longevidad de su molde.
Pasador eyector Placement
La mejor colocación pasador eyector en fundición a presión prioriza áreas no visibles y reforzadas estructuralmente para minimizar las marcas y asegurar una eyección efectiva.
- Superficies no visibles: Colocar pins en áreas ocultas o no cosméticas (p. ej., zonas de gate/overflow) para evitar marcas visibles en el producto final. Por ejemplo, la colocación de pins en anillos desbordados evita marcas en superficies visibles del codo.
- Características estructurales: Localizar pins en las costillas, patrones o insertos metálicos para distribuir uniformemente la fuerza y reducir los defectos relacionados con el estrés.
- Superficies planas perpendiculares: Evite las pendientes o curvas; los pines requieren almohadillas planas perpendiculares a la dirección de eyección para evitar deslizamientos o daños en parte.
- Superficie adecuada: Asegurar un área de contacto suficiente para prevenir la deformación, especialmente para aleaciones suaves. Agregue las almohadillas de eyector si es necesario (por ejemplo, las partes acanaladas).
- Regiones propensas a los Flash: Colocar pins donde el flash residual es menos probable que afecte la funcionalidad o la estética.
Seleccionar el tamaño adecuado y la forma
El tamaño necesita coincidir con el superficie de su parte para empujarlo eficazmente sin dejar marcas. La forma del pin debe complementar el proyecto de su diseño de molde — esto ayuda a expulsar la parte sin resistencia. Típicamente, los pines vienen en diferentes formas:
- Ronda: Mejor para uso general, ofreciendo un buen contacto superficial.
- Plaza o rectangular: Utilizado donde se necesita más fuerza o contacto superficial.
Material Elección para Pins
Materiales con alta dureza y Resistencia a la corrosión son ideales, como el acero endurecido. Si usted está trabajando con una opción de resina suave, es posible que no necesite materiales de pin muy duro. Sin embargo, para resinas abrasivas, opta por pins con revestimientos que resisten el desgaste y la corrosión, como acero nitriado.
- Acero endurecido: Para la mayoría de las aplicaciones, ofrece un equilibrio entre resistencia y resistencia a la corrosión.
- Acero inoxidable: Mejor para los moldes que requieren mayor dureza contra el desgaste.
Optimización de Ejección para Eficiencia y Calidad
Balancing Force and Movement
Demasiado fuerza, y usted podría dañar la parte moldeada o la mitad del molde; demasiado poco, y la parte puede pegar o no expulsar completamente.
Objetivo para un equilibrio donde el pasadores eyectores aplica incluso fuerza a través de la superficie de la parte para evitar el warping.
- Ajuste adecuado: Asegúrese de que pasadores eyectores se alinean con la geometría de la parte.
- Precisión de placa de eyección: Ajustar la placa eyectora para el movimiento liso, incluso, reduciendo el riesgo de marcas o defectos no deseados.
Sincronización del sistema de refrigeración y eyección
Es importante tener un sistema de refrigeración que funcione en sincronía con el sistema eyector. Un sistema bien coordinado garantiza que las partes se enfríen lo suficiente y se expulsen sin problemas, lo que a su vez minimiza la aparición de defectos.
- Horas: Sincronizar el tiempo de refrigeración y eyector para una liberación eficiente de la parte.
- Incluso enfriamiento: Asegurar incluso enfriamiento a lo largo de la parte para evitar distorsiones al expulsar.
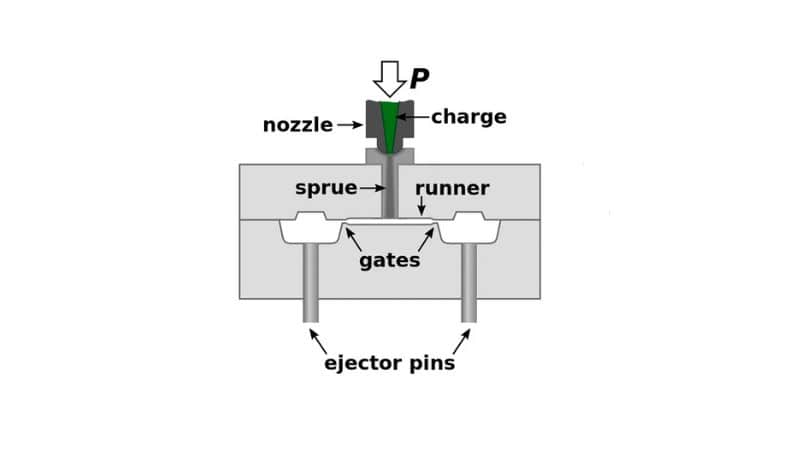
- Optimización del corredor: Asegúrese de que el sistema de corredor está diseñado para trabajar con la configuración de eyector para los mejores resultados.
Problemas comunes Pasador eyector
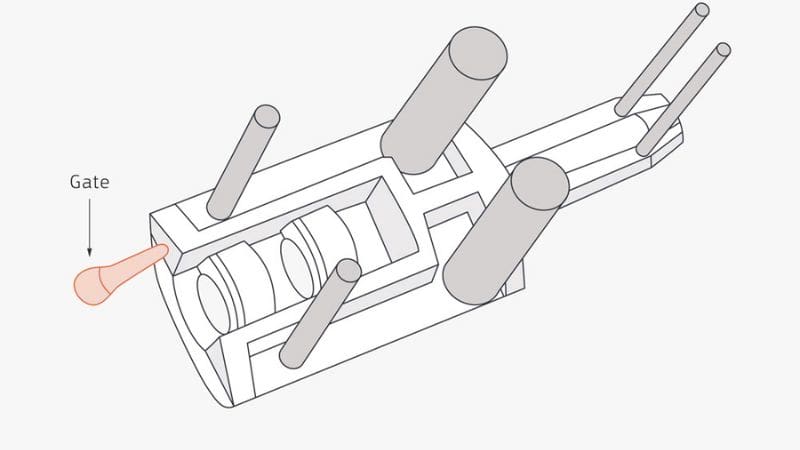
Marcas Pasador eyector
Las marcas de pino de eyección son pequeñas manchas o indentaciones que quedan en la superficie de una parte de plástico durante la fase de eyección. Para reducir estas marcas:
- Garantía colocación pasador eyector: Los pines deben estar posicionados para equilibrar la fuerza de eyección en toda la parte, evitando áreas propensas al estrés.
- Seleccione tipo derecho de pasador eyector: Las diferentes formas y tamaños son mejores para diferentes aplicaciones. Use pins más suaves y redondeados para un eject más limpio para minimizar las marcas.
- Ajuste el parámetros de proceso: Bajar la presión de la inyección y morar el tiempo cuando sea necesario para disminuir el estrés por parte.
- Instala ventos en el molde: Esto permite que el aire escape y previene un vacío que puede aumentar la fuerza en los pines.
Prevención de daños y desgaste Pasador eyector
Los pines de eyección pueden sufrir daños a lo largo del tiempo, lo que puede afectar la calidad de parte y llevar a paradas en producción. Para prevenir el desgaste:
- Conducta periódica cheques de mantenimiento: Busque signos de daño como curvas, rupturas o desgaste excesivo.
- Uso Lubricación consistente: Un sistema bien lubricado garantiza un movimiento de pin más suave y menos fricción.
- Examine ubicaciones de puertas y eyección parcial: Asegurar el flujo adecuado y la eyección puede reducir el estrés en los pines.
Advanced Pasador eyector Technologies
En el ámbito del moldeo por inyección, dos avances significativos dentro de pasadores eyectores están remodelando su rendimiento: recubrimientos especializados y tratamientos, y diseño innovador. Estas mejoras son clave para perfeccionar la fase de eyección del proceso de moldeo.
Innovaciones en envases y tratamientos Pasador eyector
Los pines Ejector ahora vienen con varios revestimientos para mejorar su funcionalidad. Carbono tipo diamante (DLC), por ejemplo, es un avance notable en los revestimientos. Los recubrimientos DLC pueden reducir drásticamente la fricción y el desgaste, lo que lleva a una liberación más limpia de la parte moldeada y la vida prolongada para los pines.
Aquí hay un rápido colapso:
- Fricción reducida: Los revestimientos DLC reducen la resistencia entre el pasador eyector y el producto.
- Mayor Durabilidad: Menos desgaste significa que los fabricantes no necesitarán reemplazar pins como a menudo.
Otro tratamiento digno de su atención es el uso de nitrido H13 acero para pasadores eyectores. Este tratamiento mejora la dureza de los pines, haciéndolos adecuados para los ciclos de eyección frecuentes de alta presión de una máquina de moldeo por inyección.
- Fuerza alta: Nitride H13 pasadores eyectores puede soportar el ambiente intenso dentro de la máquina de moldeo.
- Longevidad: Debido a su dureza, estos pines mantienen su forma y funcionalidad durante más tiempo.
Tendencias emergentes en el diseño Pasador eyector
Los fabricantes buscan constantemente maneras de refinar el diseño de pasadores eyectores para satisfacer los requisitos intrincados de los procesos de fabricación modernos. Una de las tendencias clave en el diseño pasador eyector es la optimización de bloques de eyector y pins para trabajar perfectamente con texturas complejas de resina. Esto garantiza una eyección de parte lisa sin dañar la superficie del producto o la calidad de la textura.
Esto es lo que hay que buscar:
- Formas específicas: Los pines ahora están diseñados para coincidir con las geometrías variables de los productos.
- Precisión de diseño: Los pines de eyección adaptados para moldes específicos pueden mejorar la eficiencia general del proceso de fabricación.
Difusión con Molinyectado a presióning
At Molinyectado a presióning, dominamos el arte de la eyección sin costuras a través de la ingeniería pasador eyector.
Al alinear las especificaciones de la herramienta con los parámetros de la máquina de moldeo, Molinyectado a presióning ofrece soluciones basadas en precisión que eliminan los defectos y maximizan el rendimiento. Confía en nuestra experiencia para transformar tu producto moldeado por inyección de concepto a realidad, donde el diseño de moldeX inteligente cumple con el rendimiento de eyección impecable.
Al integrar la optimización pasador eyector en las consultas de diseño temprano, eliminamos revisiones costosas y entregamos componentes acabados de forma impecable. Para los resultados sin defectos, el XX es una solución inteligente..



