
La fundición de fundición es un proceso de formación de metal que crea piezas precisas y detalladas inyectando metal fundido en moldes reutilizables.
Ofrece una excelente precisión dimensional, superficies lisas y formas complejas que serían difíciles de alcanzar con otras técnicas.
La fundición muere comienza con la preparación de un molde de acero llamado die. La muerte tiene dos mitades que se juntan para formar una cavidad formada como la parte final.
Cuando comienza el proceso, la muerte se cierra con tremenda fuerza.
El metal fundido se inyecta luego en la matriz a alta presión. El metal llena todos los espacios de la cavidad muy rápidamente que ayuda a crear partes detalladas con paredes finas.
Después de que el metal se solidifica, se abre la matriz y se expulsa la parte. El proceso puede repetirse rápidamente, haciendo cientos de partes idénticas por hora.
Qué es la Porosidad Fundición a presión
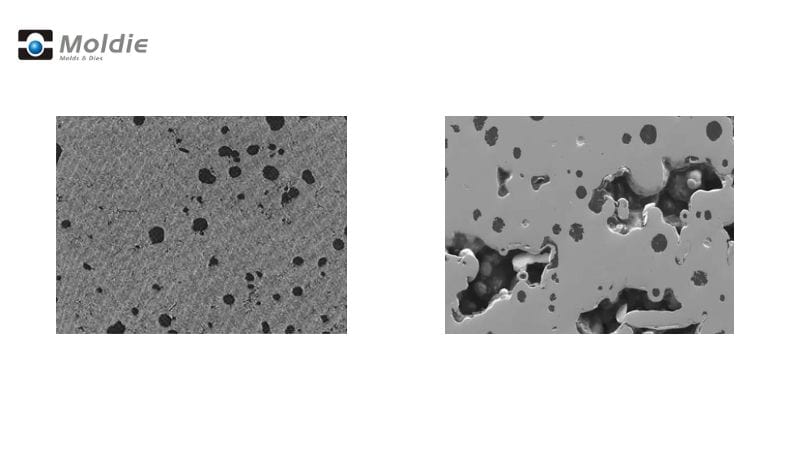
La naturaleza de alta velocidad de fundición a presión hace que cierta porosidad casi inevitable.
La porosidad se refiere a agujeros, vacíos o bolsillos de aire que forman dentro o en la superficie de una parte fundida. Estos defectos van desde pequeños poros microscópicos (micropores) hasta grandes vacíos visibles.
A veces se encontrará como pequeñas indentaciones en la superficie o se descubrirán internamente durante las pruebas.
Piense en la porosidad como espacios no deseados en lo que debe ser metal sólido. Estos vacíos pueden aparecer en diferentes patrones:
- Porosidad superficial: Visible en el exterior de las partes
- Porosidad interna: Oculto dentro de la estructura de la pieza
- Gas porosity: Formado por gases atrapados
- Porosidad de la rotura: Creado como metal fresco y contratos
La porosidad es en realidad común en fundición a presión. La mayoría de los fabricantes aceptan algún nivel de porosidad interna, pero la porosidad excesiva o superficial puede hacer que las piezas sean inutilizables.
Causas de la Porosidad en Fundición a presión
Varios factores contribuyen a la porosidad en fundición a presión. El principal culpable está atrapado aire o gas durante el proceso de inyección de metal. Cuando el metal fundido se precipita en la muerte a alta velocidad, puede atrapar el aire que no tiene donde escapar.
El mal control de temperatura también causa porosidad. Si la temperatura de fundición es irregular, el metal se solidifica a diferentes velocidades, creando vacíos.
Otras causas comunes incluyen:
- Ventilación inadecuada en el diseño de la matriz
- Demasiado lubricante en las superficies de la muerte
- Sistemas de accionamiento o de corredor incorrectos
- Velocidad incorrecta de inyección de metal
- Flujo de metal turbulento durante el llenado
Cómo prevenir la creación de mucha porosidad
Consideraciones de diseño
Comience con un diseño die que promueve el flujo de metal liso. Evite las esquinas afiladas y los cambios de espesor repentinos que pueden atrapar el aire o causar turbulencia.
Incluye pozos de desbordamiento de tamaño adecuado y ventilaciones en sus diseño de molde. Estas características dan gases en algún lugar para escapar durante el proceso de fundición, reduciendo las burbujas de aire atrapadas.
Considere agregar asistencia al vacío a su sistema fundición a presión. Esto ayuda a eliminar el aire de la cavidad del molde antes de que el metal fundido entre, reduciendo significativamente la porosidad del gas.
Asegúrate de que tu sistema de fijación dirija el flujo de metal en formas que empujan gases hacia los respiraderos en lugar de atraparlos.
Selección de materiales
Elija aleaciones de aluminio con propiedades de absorción de gas más bajas cuando sea posible. Algunas aleaciones resisten naturalmente la absorción de hidrógeno, reduciendo la probabilidad de porosidad de gas.
Asegúrate de que tu metal se desprenda correctamente antes de fundir.
Recuerde almacenar materiales en entornos controlados para evitar la absorción de humedad. La humedad puede introducir hidrógeno en sus aleaciones durante la fusión.
También puede utilizar tratamientos de flujo que ayudan a eliminar impurezas que pueden causar porosidad. Metal limpio produce fundición limpia con menos defectos.
Control de parámetros de proceso
Establecer la temperatura adecuada tanto para su metal como para morir. Demasiado caliente, y los gases se expanden; demasiado fresco, y metal se solidifica antes de escape de gases.
Mantener presión de retención constante durante la solidificación. Esto ayuda a prevenir la contracción de la porosidad forzando metal adicional en áreas que de otro modo podrían formar vacíos.
Cuidado con los tiempos del ciclo y las tasas de enfriamiento. El enfriamiento asegura que los gases tengan tiempo de escapar antes de que el metal se solidifique completamente.
Detección y medición de porosidad
Existen varios métodos para detectar estos vacíos ocultos, que van desde simples inspecciones visuales hasta tecnologías avanzadas de imagen.
Métodos de ensayo no destructivos
La inspección de rayos X es una de las formas más comunes de encontrar porosidad sin dañar partes. Este método crea imágenes que muestran vacíos internos como puntos más oscuros contra el fondo metálico.
Usted puede escanear rápidamente múltiples partes e identificar problemas sin cortar nada abierto.
La tomografía computarizada ofrece una visión 3D más detallada de las estructuras internas. Esta técnica avanzada le permite ver exactamente dónde ocurre la porosidad dentro de la parte y medir su volumen precisamente.
El escaneo computarizado es especialmente útil para piezas complejas donde la ubicación de la porosidad importa.
Las pruebas ultrasónicas utilizan ondas de sonido para detectar discontinuidades dentro de partes metálicas. Cuando las ondas de sonido golpean un vacío, reflejan de nuevo de forma diferente.
Este método funciona bien para encontrar grupos de porosidad más grandes.
Estimaciones de la publicación de documentos de la Junta de Auditores
Medir la cantidad de porosidad le ayuda a determinar si una parte cumple con los estándares de calidad. El método Archimedes compara el peso de una parte en el aire versus líquido para calcular las diferencias de densidad causadas por los vacíos internos.
Este simple enfoque le da un porcentaje de porosidad general.
La metalografía implica cortar una muestra, pulir la superficie y examinarla bajo un microscopio. Puede medir el tamaño y la distribución de los poros en la superficie cortada.
Este método proporciona información detallada sobre áreas específicas pero requiere destruir la muestra.
El software de análisis de imágenes puede cuantificar la porosidad de los datos de rayos X o TC. El software calcula porcentajes de vacío, tamaños y distribución automáticamente.
Addressing Porosity Issues
Remediación de Castings Porosos
Inspeccione sus castings bajo 5-10x magnification para identificar adecuadamente los problemas de porosidad. Esto le ayuda a determinar si el problema es la porosidad de gas ( burbujas redondeadas) o la porosidad de encogimiento (cavidades irregulares).
Para problemas menores de porosidad, la impregnación es efectiva. Este proceso llena los vacíos con un sellador, haciendo partes de presión-tight. Es comúnmente utilizado para partes que deben contener líquidos o gases.
Las operaciones secundarias como el prensado isostático caliente (HIP) pueden abordar la porosidad interna. Este proceso utiliza alta presión y temperatura para comprimir y eliminar vacíos internos.
Elija Molinyectado a presióning para su próximo proyecto
¿Trabajar con porosidad en sus componentes inyectado a presión? La porosidad del gas, la porosidad encogedora y los vacíos causados por el aire atrapado o la solidificación desigual pueden comprometer la integridad estructural de sus piezas de fundición, afectar el rendimiento mecánico y conducir a riesgos de corrosión. At Molinyectado a presióning, nos especializamos en soluciones avanzadas proceso de fundición a presión para controlar la porosidad y ofrecer resultados impecables.
Nuestra experiencia en optimizar el flujo de metal fundido, la inyección de alta presión y los parámetros de máquina de precisión garantiza una mínima reducción de la porosidad y elimina el aire atrapado durante el proceso de fundición. Al adaptar espesor de paredX, selección de aleación (incluyendo zinc y magnesio), y controles de solidificación, abordamos las causas de la porosidad en cada etapa.Para aplicaciones críticas, ofrecemos técnicas de impregnación de vacío o presión de aire positiva para sellar poros y mejorar la durabilidad, incluso procesos post-machining.
¿Por qué conformarse? defectos? Asóciese con nosotros para el casting metálico rentable y de alta calidad que prioriza el control de calidad y maximiza el rendimiento de parte. Contacta con nosotros hoy molinyectado a presióning Reflexiona sobre el tema. Vamos a convertir tus desafíos de porosidad en soluciones perfeccionadas!
Preguntas frecuentes
¿Cuáles son los tipos comunes de porosidad encontrados en metales de fundición?
Los castings Die suelen experimentar tres tipos principales de problemas de porosidad. La porosidad del gas ocurre cuando los gases quedan atrapados en el metal durante la solidificación, creando pequeños vacíos redondeados.
Las formas de porosidad de riego cuando el metal se enfría desigualmente, creando vacíos en forma irregular en secciones más gruesas como los contratos de metal.
La porosidad interdrítica aparece entre las estructuras dendritas como cristaliza el metal, a menudo en áreas con tasas de enfriamiento más lentas.
¿Cuáles son los niveles estándar de porosidad ASTM E505 para el casting?
El estándar ASTM E505 utiliza radiografías de referencia para clasificar los niveles de porosidad en una escala de 1 a 7. El nivel 1 indica una porosidad mínima mientras que el nivel 7 muestra una porosidad grave.



