
Tlakové liatie je proces tvarovania kovov, pri ktorom sa roztavený kov vstrekuje do opakovane použiteľných foriem a vytvára presné, detailné súčiastky.
Poskytuje vynikajúcu rozmerovú presnosť, hladký povrch a zložité tvary, ktoré by sa inými technikami vyrábali ťažko.
Proces sa začína prípravou oceľovej formy, nazývanej odlievacia forma. Tvoria ju dve polovice, ktoré sa spoja a vytvoria dutinu v tvare hotovej súčiastky.
Na začiatku procesu sa forma uzavrie a upne veľkou silou.
Roztavený kov sa potom pod vysokým tlakom vstrekne do formy. Veľmi rýchlo vyplní celú dutinu, čo umožňuje vyrábať detailné súčiastky s tenkými stenami.
Po stuhnutí kovu sa forma otvorí a odliatok sa vyberie. Proces sa rýchlo opakuje a umožňuje vyrobiť stovky rovnakých súčiastok za hodinu.
Čo je pórovitosť pri tlakovom liatí?
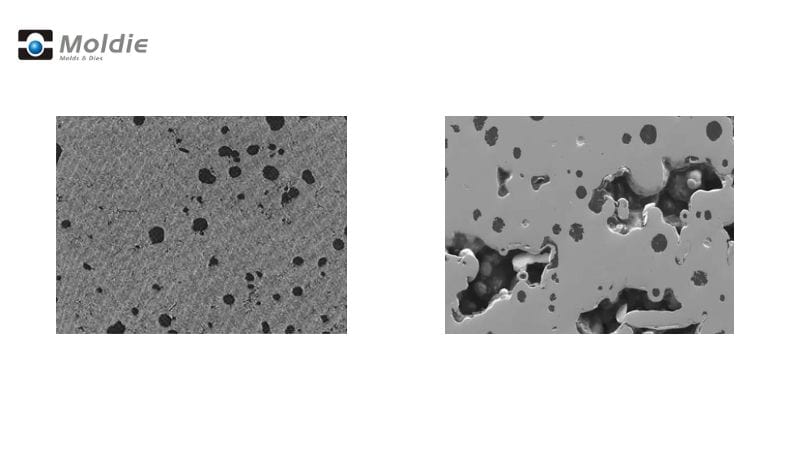
Vysoká rýchlosť tlakového liatia spôsobuje, že určitej miere pórovitosti sa takmer nedá vyhnúť.
Pórovitosť označuje otvory, dutiny alebo vzduchové kapsy, ktoré vznikajú vo vnútri alebo na povrchu tlakového odliatku. Môžu mať podobu drobných mikroskopických pórov až po väčšie viditeľné dutiny.
Niekedy sa prejavuje malými priehlbinami na povrchu alebo sa zistí vo vnútri počas skúšania.
Pórovitosť si predstavte ako nežiaduce priestory v kove, ktorý by mal byť pevný. Tieto dutiny sa môžu vyskytovať v rôznych podobách:
- Povrchová pórovitosť: Viditeľná na vonkajšom povrchu súčiastky
- Vnútorná pórovitosť: Skrytá v štruktúre súčiastky
- Plynová pórovitosť: Vzniká v dôsledku zachytených plynov
- Zmršťovacia pórovitosť: Vzniká pri ochladzovaní a zmršťovaní kovu
Pórovitosť je pri tlakovom liatí pomerne bežná. Väčšina výrobcov akceptuje určitú mieru vnútornej pórovitosti, no nadmerná alebo povrchová pórovitosť môže znehodnotiť súčiastku.
Príčiny pórovitosti pri tlakovom liatí
Pórovitosť pri tlakovom liatí spôsobuje viacero faktorov. Hlavnou príčinou je zachytený vzduch alebo plyn počas vstrekovania kovu. Keď roztavený kov rýchlo vteká do formy, môže strhnúť vzduch, ktorý nemá kadiaľ uniknúť.
Pórovitosť spôsobuje aj nedostatočná regulácia teploty. Pri nerovnomernej teplote odlievania kov tuhne rôznou rýchlosťou a vznikajú dutiny.
Medzi ďalšie bežné príčiny patria:
- Nedostatočné odvzdušnenie v konštrukcii formy
- Príliš veľa maziva na povrchu formy
- Nesprávne navrhnuté vtoky alebo vtoková sústava
- Nesprávna rýchlosť vstrekovania kovu
- Turbulentný tok kovu počas plnenia
Ako predchádzať nadmernej pórovitosti
Konštrukčné hľadiská
Začnite návrhom formy, ktorý podporuje plynulý tok kovu. Vyhýbajte sa ostrým rohom a náhlym zmenám hrúbky, v ktorých sa môže zachytávať vzduch alebo vzniknúť turbulencia.
Do konštrukcie formyzahrňte správne dimenzované prepadové komory a odvzdušňovacie otvory. Umožnia únik plynov počas odlievania a znížia množstvo zachytených vzduchových bublín.
Zvážte vákuovú podporu systému tlakového liatia. Pomáha odstrániť vzduch z dutiny formy ešte pred vstupom roztaveného kovu a výrazne obmedzuje plynovú pórovitosť.
Vtokovú sústavu navrhnite tak, aby usmerňovala kov a tlačila plyny k odvzdušňovacím otvorom namiesto toho, aby ich zachytávala.
Výber materiálu
Vyberte hliníkové zliatiny s nižšou schopnosťou absorbovať plyny, ak je to možné. Niektoré zliatiny prirodzene odolávajú absorpcii vodíka, čím sa znižuje riziko plynovej pórovitosti.
Pred odlievaním kov dôkladne odplynite.
Materiály skladujte v kontrolovanom prostredí, aby neabsorbovali vlhkosť. Vlhkosť môže počas tavenia vniesť do zliatiny vodík.
Na odstránenie nečistôt spôsobujúcich pórovitosť možno použiť aj tavidlá. Čistý kov prináša čistejšie odliatky s menším počtom chýb.
Regulácia parametrov procesu
Nastavte správnu teplotu kovu aj formy. Pri príliš vysokej teplote sa plyny rozpínajú; pri príliš nízkej kov stuhne skôr, než plyny uniknú.
Počas tuhnutia udržiavajte stály prítlačný tlak. Pomáha predchádzať zmršťovacej pórovitosti tým, že dopravuje ďalší kov do miest, v ktorých by inak vznikli dutiny.
Sledujte časy cyklu a rýchlosť chladenia. Správne chladenie poskytne plynom čas na únik pred úplným stuhnutím kovu.
Detekcia a meranie pórovitosti
Na odhalenie skrytých dutín existuje viacero metód, od jednoduchej vizuálnej kontroly až po pokročilé zobrazovacie technológie.
Nedeštruktívne skúšobné metódy
Röntgenová kontrola je jedným z najbežnejších spôsobov, ako zistiť pórovitosť bez poškodenia súčiastok. Na snímkach sa vnútorné dutiny zobrazujú ako tmavšie škvrny na pozadí kovu.
Viacero súčiastok možno rýchlo skontrolovať bez toho, aby ste ich museli rozrezať.
CT skenovanie (počítačová tomografia) poskytuje podrobnejší 3D pohľad na vnútornú štruktúru. Táto pokročilá metóda presne zobrazí polohu pórovitosti a umožní presne zmerať jej objem.
CT skenovanie je obzvlášť užitočné pri zložitých súčiastkach, pri ktorých záleží na polohe pórov.
Ultrazvuková skúška využíva zvukové vlny na detekciu nespojitostí v kovových súčiastkach. Keď vlny narazia na dutinu, odrazia sa odlišným spôsobom.
Táto metóda je vhodná na odhaľovanie väčších zhlukov pórovitosti.
Kvantitatívne posúdenie pórovitosti
Meranie množstva pórovitosti pomáha určiť, či súčiastka spĺňa normy kvality. Archimedova metóda porovnáva hmotnosť súčiastky na vzduchu a v kvapaline a vypočítava rozdiel hustoty spôsobený vnútornými dutinami.
Týmto jednoduchým postupom sa zistí celkový percentuálny podiel pórovitosti.
Metalografia zahŕňa rozrezanie vzorky, vyleštenie povrchu a jeho preskúmanie pod mikroskopom. Na reze možno zmerať veľkosť a rozloženie pórov.
Táto metóda poskytuje podrobné údaje o konkrétnych oblastiach, ale vzorka sa pri nej zničí.
Softvér na analýzu obrazu dokáže kvantifikovať pórovitosť zo snímok RTG alebo CT. Automaticky vypočíta percento, veľkosť a rozloženie dutín.
Riešenie problémov s pórovitosťou
Oprava pórovitých odliatkov
Odliatky skontrolujte pri zväčšení 5-10x, aby ste správne určili problém s pórovitosťou. Pomôže vám to rozlíšiť plynovú pórovitosť (okrúhle bubliny) od zmršťovacej pórovitosti (nepravidelné dutiny).
Pri menších problémoch s pórovitosťou je účinná impregnácia. Dutiny sa vyplnia tesniacim prostriedkom a súčiastky sa stanú tlakovotesnými. Tento postup sa bežne používa pri dieloch, ktoré musia zadržiavať kvapaliny alebo plyny.
Vnútornú pórovitosť možno riešiť aj sekundárnymi operáciami, napríklad izostatickým lisovaním za tepla (HIP). Pri tomto procese sa vnútorné dutiny stláčajú a odstraňujú pomocou vysokého tlaku a teploty.
Vyberte si Moldiecasting pre svoj ďalší projekt
Máte problémy s pórovitosťou tlakových odliatkov? Plynová a zmršťovacia pórovitosť či dutiny spôsobené zachyteným vzduchom alebo nerovnomerným tuhnutím môžu narušiť konštrukčnú integritu odliatkov, zhoršiť ich mechanické vlastnosti a zvýšiť riziko korózie. V Moldiecastingsa špecializujeme na pokročilé riešenia procesov tlakového liatia, ktoré regulujú pórovitosť a prinášajú bezchybné výsledky.
Vďaka optimalizácii toku roztaveného kovu, vysokotlakového vstrekovania a parametrov presných strojov minimalizujeme zmršťovaciu pórovitosť a odstraňujeme vzduch zachytený počas odlievania. Úpravou hrúbky stien, výberu zliatiny (vrátane zinku a horčíka) a riadenia tuhnutia riešime príčiny pórovitosti v každej fáze. Pri kritických aplikáciách ponúkame vákuovú impregnáciu alebo pretlakové techniky na utesnenie pórov a zvýšenie odolnosti, a to aj po obrábaní.
Prečo sa uspokojiť s chybami? Vyberte si nákladovo efektívne a kvalitné odlievanie kovov, ktoré uprednostňuje kontrolu kvality a maximalizuje výkon súčiastok. Kontaktujte nás ešte dnes na moldiecasting a porozprávajte sa s nami o impregnácii vášho ďalšieho projektu – každá odliata súčiastka tak bude spĺňať najvyššie štandardy presnosti a spoľahlivosti. Premeňme problémy s pórovitosťou na dokonalé riešenia!
Často kladené otázky
Aké bežné typy pórovitosti sa vyskytujú v kovových odliatkoch?
Pri tlakových odliatkoch sa zvyčajne vyskytujú tri hlavné typy pórovitosti. Plynová pórovitosť vzniká, keď sa počas tuhnutia v kove zachytia plyny a vytvoria malé okrúhle dutiny.
Zmršťovacia pórovitosť vzniká pri nerovnomernom ochladzovaní kovu. V hrubších častiach sa počas zmršťovania vytvárajú dutiny nepravidelného tvaru.
Medzidendritická pórovitosť sa tvorí medzi dendritickými štruktúrami počas kryštalizácie kovu, často v oblastiach s pomalším chladením.
Aké úrovne pórovitosti odliatkov stanovuje norma ASTM E505?
Norma ASTM E505 využíva referenčné rádiogramy na klasifikáciu úrovní pórovitosti na stupnici od 1 do 7. Úroveň 1 označuje minimálnu pórovitosť, zatiaľ čo úroveň 7 predstavuje závažnú pórovitosť.







