
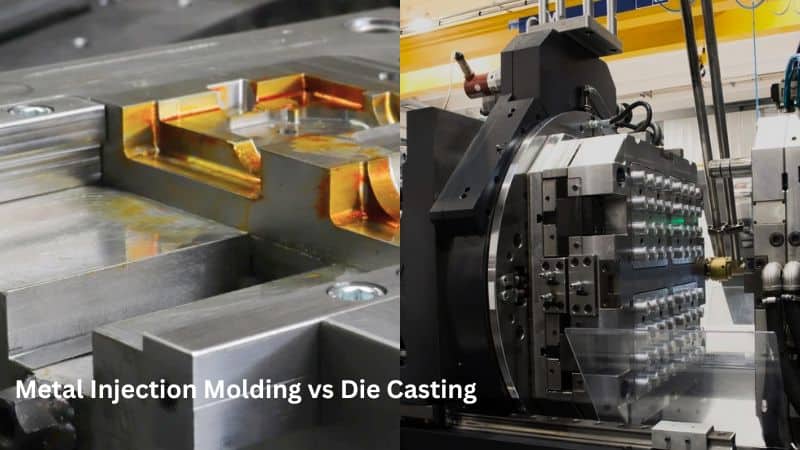
Kľúčové zhrnutie
| Kategória | Vstrekovanie kovového prášku (MIM) | Tlakové liatie |
|---|---|---|
| Proces | 1. Kovový prášok sa zmieša so spojivom. 2. Zmes sa vstrekne do formy. 3. Odstráni sa spojivo. 4. Nasleduje spekanie. |
1. Roztavený kov sa pod vysokým tlakom vstrekne do formy. 2. Kov sa ochladí a stuhne. |
| Materiály | Nehrdzavejúca oceľ, titán, meď, zliatiny volfrámu, keramika. | Neželezné kovy (hliník, zinok, horčík, zliatiny medi). |
| Zložitosť súčiastky | Vysoká zložitosť, komplikovaná geometria a jemné detaily. | Stredná zložitosť; obmedzená tokom roztaveného kovu a úkosmi. |
| Hrúbka steny | Veľmi tenké steny (až do 0.5 mm). | Hrubšie steny (zvyčajne minimálne 1–2.5 mm ). |
| Tolerancie | Úzke tolerancie (±0.3–0.5% rozmeru). | Stredné tolerancie (±0.5–1% rozmeru). |
| Kvalita povrchu | Hladký povrch, môže však vyžadovať ďalšie úpravy (napr. leštenie alebo povlak). | Vysoká kvalita povrchu po odliatí; minimálne následné spracovanie. |
| Nákladové faktory | Vysoké náklady na nástroje a materiál (prášok); pri veľkoobjemovej výrobe zložitých dielov je proces hospodárny. | Nižšie náklady na materiál, vysoké náklady na nástroje; výhodné pri veľkosériovej výrobe. |
| Typické použitie | Zdravotnícke pomôcky, súčiastky strelných zbraní, mikroozubené kolesá, diely hodiniek. | Automobilové komponenty (napr. kryty), spotrebná elektronika, vodoinštalačné armatúry. |
| Následné spracovanie | Môže vyžadovať obrábanie, tepelné spracovanie alebo povrchový povlak. | Orezávanie, odihlovanie, povrchové úpravy (napr. pokovovanie, lakovanie). |
| Výhody | – Zložité geometrie. – Vysoká presnosť. – Široký výber materiálov. – Tvar blízky konečnému výrobku. |
– Krátke výrobné cykly. – Vynikajúca kvalita povrchu. – Nákladová efektívnosť pri veľkých objemoch. |
| Nevýhody | – Vysoké počiatočné náklady. – Obmedzená veľkosť súčiastok. – Dlhší čas spekania. |
– Obmedzenie na kovy s nižšou teplotou tavenia. – Pórovitosť súčiastok. – Menšia flexibilita návrhu. |
Čo je vstrekovanie kovového prášku?
Vstrekovanie kovového prášku (MIM) je výrobná technika, pri ktorej sa kovový prášok zmieša s plastovým spojivom a vytvorí sa „vstrekovacia zmes“.
Proces sa začína vstrekovaním tejto zmesi pod tlakom do dutiny formy.
Po ochladení vznikne takzvaný „zelený výlisok“.
Nasleduje odstraňovanie spojiva, pri ktorom sa väčšina plastového spojiva odstráni teplom alebo chemickými prostriedkami. Zostane „hnedý výlisok“, ktorý je krehký, ale drží tvar.
Posledným krokom je spekanie. Súčiastky sa zahrievajú v riadenej peci na teplotu nižšiu než teplota tavenia kovu.
Kovové častice sa tak spoja a vytvoria hustú a pevnú súčiastku s hustotou približne 95-99% hustoty pôvodného kovu.
Materiály používané pri MIM
MIM umožňuje spracovať širokú škálu kovov a zliatin. Medzi najbežnejšie patrí nehrdzavejúca oceľ, ktorá výrobkom poskytuje vynikajúcu odolnosť proti korózii a pevnosť.
Nízko legované ocele sú obľúbené pre dobré mechanické vlastnosti a nižšiu cenu v automobilových a priemyselných aplikáciách.
Ďalšie bežné materiály pre MIM:
- Zliatiny titánu (nízka hmotnosť, biokompatibilita)
- Nástrojové ocele (odolnosť proti opotrebovaniu)
- Zliatiny volfrámu (vysoká hustota)
- Zliatiny medi (dobrá tepelná vodivosť)
Kovové prášky pre MIM musia mať špecifické vlastnosti. Musia byť veľmi jemné (zvyčajne 5-20 mikrometrov) a pomerne guľovité, aby počas vstrekovania dobre tiekli a účinne sa spekali.
Základy tlakového liatia
Tlakové liatie je výrobný proces pri ktorom sa roztavený kov pod vysokým tlakom vtláča do dutiny formy.
Tlakové liatie sa delí na dva hlavné typy: s teplou komorou a so studenou komorou. Tlakové liatie s teplou komorou je vhodné pre kovy s nízkou teplotou tavenia, napríklad zinok a horčík.
Tlakové liatie so studenou komorou je vhodnejšie pre kovy s vyššou teplotou tavenia, napríklad hliník a zliatiny medi. Pri každom cykle sa kov musí nabrať do vstrekovacej komory.
Pri oboch technikách sa používajú kovové formy z nástrojovej ocele. Proces umožňuje vyrábať súčiastky s tenkými stenami, zložitými tvarmi a úzkymi toleranciami.
Kovy používané pri tlakovom liatí
Najbežnejším materiálom na tlakové liatie je hliník, ktorý tvorí približne 80% všetkých tlakových odliatkov. Ponúka vynikajúci pomer pevnosti k hmotnosti a dobrú odolnosť proti korózii.
Ďalšou obľúbenou voľbou sú zinkové zliatiny. V roztavenom stave dobre tečú a dokážu vyplniť aj veľmi tenké prierezy.
Medzi ďalšie vhodné kovy patria:
- Horčík (najľahší konštrukčný kov)
- Zliatiny medi (vysoká pevnosť a vodivosť)
- Olovo a cín (na špecializované aplikácie)
Porovnanie procesov MIM a tlakového liatia
Kľúčové rozdiely
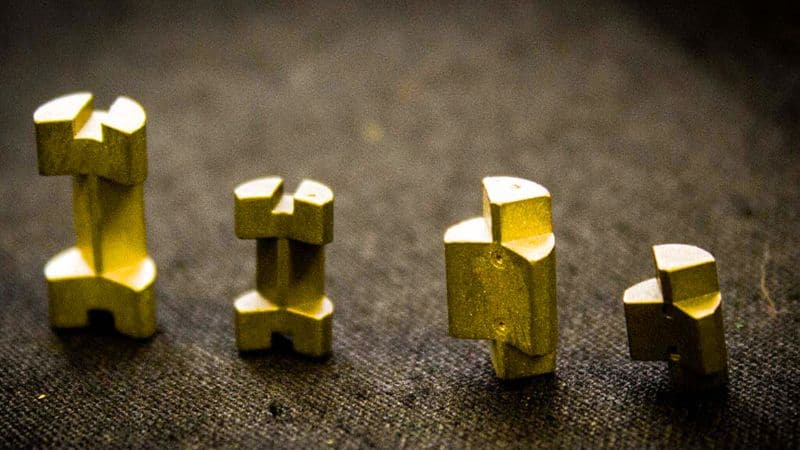
Pri MIM sa kovový prášok zmieša s plastovým spojivom, ktoré sa neskôr v procese odstráni. To sa výrazne líši od tlakového liatia, pri ktorom sa roztavený kov vstrekuje priamo do formy.
Tieto procesy dosahujú odlišné rozmerové tolerancie. MIM zvyčajne umožňuje dosiahnuť užšie tolerancie a vyrábať zložitejšie geometrie s jemnejšími detailmi.
Líšia sa aj možnosti výberu materiálu. MIM pracuje so širokým spektrom kovov vrátane nehrdzavejúcej ocele a titánu. Pri tlakovom liatí sa používajú najmä neželezné kovy, napríklad hliník, zinok a zliatiny medi.
Výhody a nevýhody
Výhody MIM:
- Možnosť vyrábať zložitejšie tvary
- Lepšia kvalita povrchu
- Väčšia flexibilita návrhu
- Možnosť spracovať viac druhov kovov
- Výroba menších a detailnejších súčiastok
Výhody tlakového liatia:
- Rýchlejšia výroba
- Nižšie náklady pri väčších súčiastkach
- Odolnejšie nástroje (formy vydržia dlhšie)
- Vhodnejšie pre veľkosériovú výrobu
- Jednoduchší celkový proces
Nákladové hľadiská
Počiatočné náklady na nástroje môžu byť pri oboch procesoch značné. Tlakové liatie má zvyčajne vyššie počiatočné náklady na vybavenie, ale pri veľkom objeme výroby nižšie náklady na kus.
Pri menšom objeme bývajú súčiastky MIM zvyčajne drahšie, no pri strednom objeme zložitých dielov sa stávajú konkurencieschopnými. Materiálová efektívnosť MIM môže časť nákladov vyvážiť, pretože sa pri ňom plytvá menším množstvom kovu než pri tlakovom liatí.
Pri výbere medzi týmito procesmi zvážte:
- Potrebný objem výroby
- Zložitosť a veľkosť súčiastky
- Požiadavky na materiál
- Rozpočtové obmedzenia
- Časový plán
Veľkosť súčiastky výrazne ovplyvňuje náklady: tlakové liatie je hospodárnejšie pri väčších dieloch, zatiaľ čo MIM býva nákladovo efektívnejšie pri menších a zložitejších komponentoch.
Aplikácie v rôznych odvetviach
Aplikácie MIM
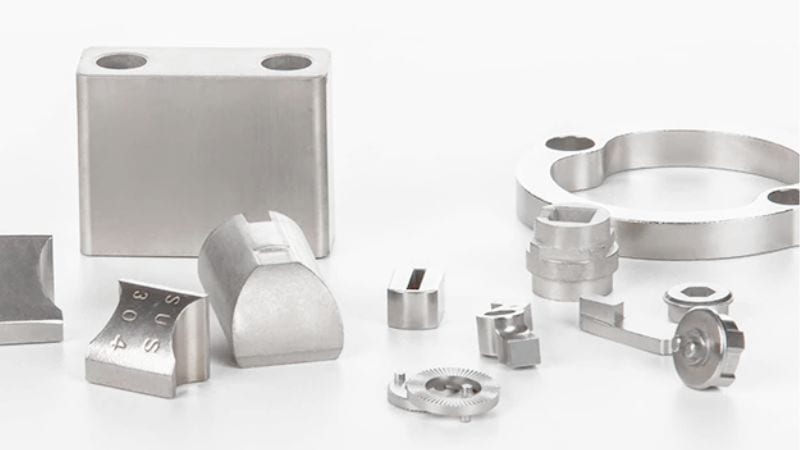
Súčiastky MIM sa bežne používajú v zdravotníckych pomôckach , napríklad v chirurgických nástrojoch a zubných implantátoch, pri ktorých je presnosť kľúčová.
V strelných zbraniachsa pomocou MIM vyrábajú zložité zostavy spúští a ďalšie malé komponenty vyžadujúce pevnosť a presnosť.
Automobilové aplikácie zahŕňajú komponenty vstrekovania paliva, diely turbodúchadiel a snímače. MIM umožňuje vytvárať zložité geometrie s vysokou hustotou materiálu. Letecký priemysel využíva MIM na výrobu špecializovaných konzol, krytov snímačov a ďalších komponentov, pri ktorých je dôležité znížiť hmotnosť bez kompromisov v pevnosti.
Aplikácie tlakového liatia
Tlakové odliatky sa používajú v krytoch spotrebnej elektroniky , napríklad v rámoch notebookov a telách fotoaparátov.
V automobilovom priemyslesa tlakovým liatím vyrábajú bloky motorov, skrine prevodoviek a konštrukčné komponenty.
Domáce spotrebiče obsahujú tlakové odliatky v práčkach, chladničkách a malých kuchynských spotrebičoch.
Osvetľovacie telesá a nábytkové kovanie často využívajú tlakové liatie na výrobu dekoratívnych prvkov vyžadujúcich pevnosť aj atraktívny vzhľad.
Vlastnosti materiálu a kvalita výrobkov
Materiály používané v oboch procesoch priamo ovplyvňujú pevnosť, detailné vyhotovenie a povrchovú úpravu hotových výrobkov.
Pevnosť a tolerancie
Vstrekovanie kovového prášku (MIM) zvyčajne vytvára súčiastky s vyššou hustotou a lepšími mechanickými vlastnosťami než tlakové liatie. MIM umožňuje dosiahnuť tolerancie až ±0.3% rozmeru, preto je ideálne pre presné komponenty.
Tlakové liatie vytvára súčiastky s mierne nižšou hustotou, no stále s dobrou pevnosťou pre mnohé aplikácie. Rozsah tolerancií sa zvyčajne pohybuje medzi ±0.5–1% podľa veľkosti súčiastky.
Pri MIM sa súčiastky spekajú, čím sa znižuje pórovitosť a zvyšuje pevnosť. Preto sa hodia na aplikácie s vysokým namáhaním, napríklad v zdravotníckych pomôckach a leteckých komponentoch.
Kvalita povrchu a detaily
MIM vytvára súčiastky s vynikajúcou kvalitou povrchu a často si vyžaduje len minimálne následné spracovanie. Drsnosť povrchu môže dosahovať hodnoty už od 0.8μm Ra (priemerná drsnosť).
Tlakové liatie tiež ponúka dobrú kvalitu povrchu, no na dosiahnutie rovnakej úrovne ako pri MIM zvyčajne vyžaduje viac sekundárnych operácií.
Pomocou MIM možno priamo do súčiastky začleniť detailné prvky vrátane tenkých stien (už od 0.5mm), zložitých vnútorných geometrií a jemných textúr, ktoré by sa pri tlakovom liatí vyrábali ťažko.
Tlakové odliatky môžu mať dobre vyhotovené detaily, no veľmi malé prvky a mimoriadne tenké steny sa vyrábajú ťažko.
MIM umožňuje priamo do súčiastky začleniť závity, malé otvory a detailné logá bez sekundárnych operácií.
Spolupráca so spoločnosťou Moldiecasting
V Moldiecasting sa špecializujeme na vysokotlakové liatie. Na rozdiel od procesu MIM, ktorý využíva kovový prášok a zdĺhavé spekanie, naša metóda tlakového liatia zabezpečuje rýchle ochladzovanie, minimálny odpad a plynulé vyhadzovanie hotových dielov – ideálne pre veľkosériovú výrobu.
Či už porovnávate vstrekovanie plastov s tlakovým liatím alebo zvažujete materiály, naša flexibilita pri návrhu a skúsenosti so spracovaním rozmanitých surovín zaručujú riešenia na mieru.
Chcete optimalizovať svoj ďalší projekt? Kontaktujte nás ešte dnes a zistite, ako naše odborné znalosti v odlievaní kovov, pokročilé odlievacie stroje a dôraz na kvalitu prinášajú nákladovo efektívne riešenia s vysokým výkonom. Navštívte moldiecasting a premeňte svoju predstavu na skutočnosť.







