
CNC旋削の基本
CNC旋削は、回転する加工物から材料を除去する除去加工です。手動旋盤とは異なり、CNC旋削ではコンピュータープログラムによって切削工具を極めて高精度に制御します。
この工程では、棒材などの素材をチャックで固定し、高速回転させます。材料が回転する間に切削工具を加工物へ送り、不要な材料を削り取ります。
コンピューターが切削工具の位置、速度、経路を正確に制御するため、厳しい公差を備えた複雑な円筒形状を作れます。
CNC旋削の多くは旋盤と呼ばれる機械で行われます。最新のCNC旋盤では、旋削、中ぐり、穴あけ、ねじ切りなど複数の加工を一度の段取りで行えます。
CNC旋削とフライス加工の違い
CNC旋削とフライス加工はいずれも除去加工ですが、仕組みが異なります。旋削では加工物が回転し、切削工具はほぼ固定されます。フライス加工では切削工具が回転し、加工物は固定されます。
旋削は中心軸に対称な円筒部品の製作に最適です。平面、溝、輪郭形状にはフライス加工が適しています。
円筒形部品の場合、旋削は一般にフライス加工より速く製造できます。一方、フライス加工は非対称で複雑な形状に柔軟に対応できます。
重要な違いとして、旋削では回転部品の外径、内径、端面からアクセスできる材料のみを切削できます。フライス加工では複数の方向から材料にアクセスできます。
CNC旋削でよく使われる材料
CNC旋削では、さまざまな用途に応じた幅広い材料を加工できます。
金属:
- アルミニウム(加工しやすく軽量)
- 鋼(強度と耐久性に応じた各種等級)
- ステンレス鋼(耐食性)
- 黄銅(電気伝導性に優れる)
- チタン(強度重量比に優れる)
プラスチック:
- デルリン/アセタール(耐摩耗性)
- ナイロン(靭性と柔軟性)
- PEEK(高温用途)
- ポリカーボネート(耐衝撃性)
材料は部品に必要な強度、重量、コスト、使用環境に基づいて選びます。アルミニウムやプラスチックなどの軟らかい材料は、一般にステンレス鋼やチタンなどの硬い材料より加工が速く、工具摩耗も少なくなります。
選定した材料の硬度、延性、熱特性は、旋削時の切削速度、工具選定、冷却要件に影響します。
CNC旋削の加工方法
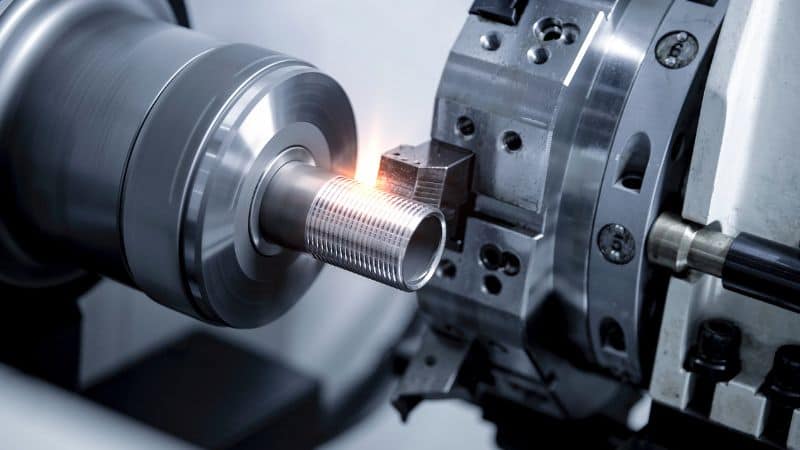
CNC旋盤では、さまざまな加工方法で金属部品を成形します。各加工では専用の工具と技法を使い、ねじ、穴、表面仕上げなどの形状を作ります。
端面加工、ねじ切り、中ぐり
端面加工では、加工物の端に平面を作ります。円筒部品の端面を直角に仕上げる場合、端面工具を回転材料の表面に沿って動かし、薄い層を削り取ります。組立時に部品が正しく嵌合するようにする加工です。
ねじ切りでは、加工物にらせん状の溝を切り、ねじやねじ穴を作ります。メートルねじ、インチねじ、特注形状などを製作できます。加工物の回転に合わせてねじ切り工具を正確な送り速度で動かし、均一なねじを形成します。
中ぐりでは、既存の穴を拡大して仕上げます。穴径の精度を高め、滑らかな内面を作れます。中ぐり工具をキャビティ内部へ送り、高精度で材料を除去します。公差は0.001 inches以下に達することもよくあります。
ローレット加工と穴あけ
ローレット加工では、加工物の表面に浮き出た模様を作り、握りやすくします。滑り止めハンドルやサムホイールを作る場合、ローレット工具を回転材料に押し当て、ひし形や直線の模様を形成します。この工程では材料を除去せず、押し出して成形します。
穴あけでは、回転するドリルビットで加工物に穴を開けます。CNC旋盤では加工物を回転させながら固定されたドリルを送り込むため、中心に正確な穴を開けられます。ドリルビットを交換してさまざまな穴径に対応できます。
CNC機械は材料の種類と穴径に応じて速度と送りを自動調整します。より良い結果を得るため、ドリルを定期的に後退させて切りくずを排出し、過熱を防ぐペックドリリングをよく用います。
突切りと溝入れ
突切りでは、加工済みの部分を加工物から切り離します。材料を回転させながら突切り工具を中心軸に向けて送り、部品が分離するまで細い溝を作ります。完成品を切り離すため、旋削作業の最後に行われることがよくあります。
溝入れでは、加工物に溝、くぼみ、スロットを作ります。Oリング、止め輪、装飾形状用の溝が必要になる場合があります。要件に合わせて幅や形状の異なる溝入れ工具を選びます。
どちらの加工でも、切削速度と冷却に注意する必要があります。熱が過剰になると工具や部品が損傷します。
品質を保ち工具寿命を延ばすため、通常CNCプログラムでは回転速度を下げ、これらの加工中にクーラント流量を増やします。
CNC旋盤
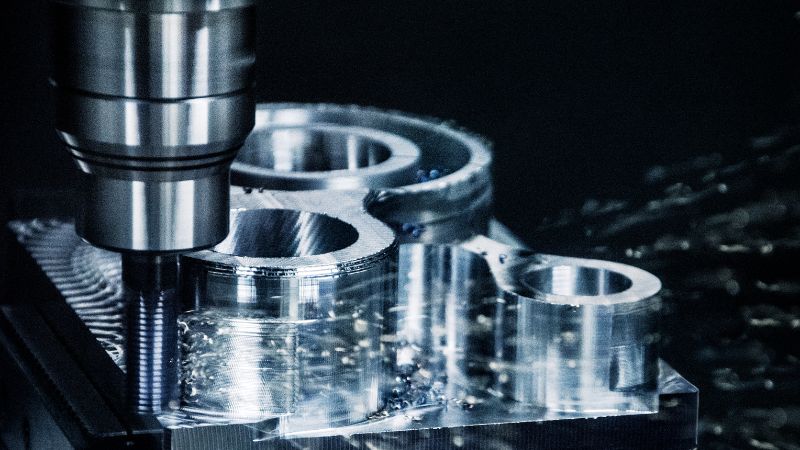
CNC旋盤は旋削工程をコンピューター制御で行う専用機械です。加工物を固定して回転させ、切削工具で材料を除去して目的の形状を作ります。
CNC旋盤の種類
横型旋盤 が最も一般的です。加工物を水平に保持するため、長い円筒部品に適しています。一般的な旋削加工を行う多くの機械工場で使われています。
立旋盤 は加工物を垂直に保持します。水平に支えるのが難しい大型・重量部品に適しています。大径部品の加工に優れています。
スイス型旋盤 は小型で精密な部品の加工向けです。極めて高精度に微小部品を加工でき、医療機器や時計部品に最適です。
多軸旋盤 は4軸または5軸で動作します。一度の段取りで複雑形状を作れるため、搬送時間を減らし、精度を高められます。
CNC旋削センターの主な機能
タレットシステム は複数の切削工具を保持し、必要な位置へすばやく割り出します。工具交換を自動で行うようプログラムできるため、工程間の時間を節約できます。
回転工具 を使うと、加工物を機械に固定したままドリルやフライス工具を使用できます。別の機械へ移さずに複雑部品を完成できる機能です。
パーツキャッチャー は切断された完成部品を受け取ります。作業者が介入せず機械を連続運転できるため、生産効率が向上します。
制御システム は機能と性能がさまざまです。最新の制御装置には、直感的なインターフェース、シミュレーション機能、ネットワーク接続が備わり、遠隔から生産を監視できます。
自動バーフィーダー は必要に応じて新しい材料を供給します。この自動化により、場合によっては夜間も無人で長時間機械を稼働できます。
CNC旋削のプログラミング
プログラミングはCNC旋削の中核です。部品を作るために機械をどのように動かすかを正確に指示し、切削速度から工具選択まですべてを制御します。
Gコードの理解
GコードはCNC旋盤が理解する言語です。機械の動作を指示する命令の集合で、各行のコードが特定の動作や移動を表します。
旋削でよく使うGコード:
- G00:早送り位置決め
- G01:直線補間(直線切削)
- G02/G03:円弧補間(円弧加工)
- G70:仕上げサイクル
- G71:荒旋削サイクル
- G73:パターン繰り返しサイクル
Gコードを記述することは、機械向けの手順書を作成することです。各命令には工具の移動先を示す座標が含まれます。
すべてのGコードを暗記する必要はありません。最新の機械にはプログラミングを簡単にする便利なインターフェースが備わっています。
CNC旋削のCAMソフトウェア
コンピューター支援製造(CAM)ソフトウェアは、CNC旋削のプログラミングを大きく変えました。Gコードを手作業で記述する代わりに、CAMソフトウェアで自動生成できます。
一般的な流れ:
- 3DモデルをCAMソフトウェアに読み込む
- 実行する加工を選択する
- 工具と切削条件を選ぶ
- ソフトウェアがGコードを生成する
旋削向けの代表的なCAMソフトウェアには、Mastercam、Fusion 360、ESPRITがあります。これらのソフトウェアは、機械へコードを送る前に切削工程をシミュレーションできます。
このシミュレーションは非常に重要です。実際の切削前に潜在的な問題を見つけ、時間と材料を節約できます。工具の動きを正確に確認し、必要に応じて調整できます。
CNC旋削の用途
CNC旋削では、さまざまな業界向けに精密な円筒部品を製造します。重要用途で求められる高精度と安定した品質の部品づくりに優れています。
航空宇宙・自動車部品
航空宇宙分野では、安全基準を満たす必要があるエンジン部品、シャフト、締結部品をCNC旋削で製造します。極限環境に耐えるため、完全なバランスと精度が求められます。ジェットエンジン、着陸装置、制御システムにCNC旋削部品が使われています。
自動車製造では、ドライブシャフト、ピストン、ブレーキ部品などの重要部品を製造します。適切な車両動作に必要な正確な寸法を実現できます。
これらの業界での利点:
- 一貫性 数千個の同一部品でも品質が安定
- 耐久性 材料を精密に選定して実現
- 軽量化 不要な材料を除去して実現
自動車メーカーは、試作開発から厳しい公差が求められる量産部品まで、CNC旋削を活用しています。
医療機器・設備
精度が人命を左右する医療機器の製造では、CNC旋削が重要です。手術器具、インプラント、診断装置にCNC旋削部品が使われています。
代表的な医療用途:
- 骨用ねじ、歯科インプラント
- MRIおよびCTスキャン装置の部品
- 複雑な形状の手術器具
- 医療用ポンプやモニターの精密部品
チタンや医療用ステンレス鋼など、医療向けCNC旋削で使用する生体適合材料により、人体に使用しても安全な部品を製造できます。
わずかなばらつきでも患者の結果に影響する医療製造では、CNC旋削によって品質を安定して管理できます。最新のCNC旋盤は高精度で、インプラントに必要な滑らかで研磨された表面の製作に適しています。
CNC旋削の品質管理
部品が仕様を満たし、意図どおりに機能するよう、CNC旋削では品質管理が不可欠です。適切な品質対策によって、高額なミスを防ぎ、顧客満足を確保できます。
公差と表面仕上げ
CNC旋削における公差とは、完成部品の寸法で許容されるばらつきです。一般的な旋削公差は標準加工で±0.005″、精密用途で±0.0005″です。
表面仕上げはRa(算術平均粗さ)で測定します。Ra値が低いほど表面は滑らかです。CNC旋削では、荒加工の32 Raから仕上げ加工の8 Ra以下まで実現できます。
図面や仕様書には必要な公差と表面仕上げを明確に記載してください。機械加工担当者が要件に合うようCNC旋盤を正しくプログラムできます。
最新のCNC旋削センターは、生産ロット全体で厳しい公差を維持できます。この一貫性は手動旋削に対する主な利点です。
検査と品質保証の方法
旋削部品の品質を確認するため、さまざまな検査方法を実施します。代表的な工具:
- マイクロメーターとノギス による寸法検査
- 表面粗さ計 による仕上げ確認
- 三次元測定機(CMM) による複雑形状の検証
初品検査は標準的な手順であり、量産開始前に最初の部品を詳細に確認します。これにより問題を早期に発見できます。
統計的工程管理(SPC)で継続的な生産品質を監視します。サンプル部品の測定値を追跡し、問題になる前に傾向を把握します。
機械プロービングシステムを使えば、加工中に測定を実施できます。品質確認を自動化し、リアルタイムで調整できます。
適切な検査方法を適用できるよう、品質要件を機械加工工場へ明確に伝えてください。







