
ラピッドツーリングとは?
ラピッドツーリングは、試作や量産用の金型・工具の製作を加速させる現代的な製造プロセスです。設計の構想から本格的な製造への移行を支えます。
硬化鋼製金型を時間をかけて機械加工する従来の方法とは異なり、ラピッドツーリングでは3Dプリンターなどの積層造形技術を活用し、少量生産や反復試験向けの簡易金型(通常はアルミニウムや複合材料製)を作ります。
ラピッドプロトタイピングのワークフローと連携することで、製品開発の早い段階で設計を迅速に検証・反復できます。従来の金型製作に比べ、リードタイムと初期費用を削減できる点が主な利点で、特に射出成形の工程試験やブリッジツーリングに有効です。
ラピッドツーリングの種類
ラピッドツーリングは、金型を迅速かつ効率的に作る方法です。製造では主に間接方式と直接方式の二種類が使われます。
間接ラピッドツーリング
間接ラピッドツーリング(IRT)では、まずマスターパターンを作ります。通常は3Dプリントなどの技術で製作します。
パターンを作った後、鋳造など従来の方法を用いて金型を製作します。
新旧の技術を組み合わせられることが利点です。使い慣れた材料を使用しながら、金型を迅速に作ることができます。
高い精度が必要でも、生産数量が非常に多くないプロジェクトに適しています。
直接ラピッドツーリング
直接ラピッドツーリング(DRT)では、一部の工程を省略します。先にパターンを作らず、デジタルモデルから直接金型を製作します。この方法では3Dプリントなどの技術がよく使われます。
設計から金型製作へ直接進めるため、迅速で柔軟です。製品設計をすぐに試したい場合や、複雑な形状を扱う場合に適しています。
使用できる材料が限られる点は課題ですが、多くの用途では速度面の利点がそれを上回ります。
ラピッドツーリングで使用する材料
金属
アルミニウムや鋼などの金属は、ラピッドツーリングでよく使われます。 アルミニウム は軽量で熱伝導性に優れ、冷却を速められるため人気があります。少量生産ではコスト効率にも優れています。
鋼は一方で、強度と耐久性に優れ、長い生産サイクルや高圧用途に適しています。鋼は高価になる場合がありますが、精度が求められる複雑な設計に最適です。
ポリマー
ポリマーも、特に簡易金型の製作で一般的に選ばれる材料です。 光硬化性樹脂 は、光造形法などで使用されます。これらの材料は紫外線で硬化し、細部まで精密な形状を形成します。
ポリウレタン も、柔軟性があり鋳造しやすいため使用できます。ポリマーは比較的安価で、設計段階での迅速な調整や反復を可能にします。
複合材料
複数の材料を組み合わせた複合材料は、金属とポリマー双方の特性をバランスよく備えます。 ガラス繊維強化ナイロン は、強度を高めながら軽量化できる一般的な複合材料で、 過酷な作業環境に耐える選択肢となります。
炭素繊維複合材料 は高い強度と剛性を備えますが、比較的高価です。 炭化タングステン 複合材料は、高い耐摩耗性と耐久性が必要な金型・工具に使用されます。
ラピッドツーリングの利点
生産速度
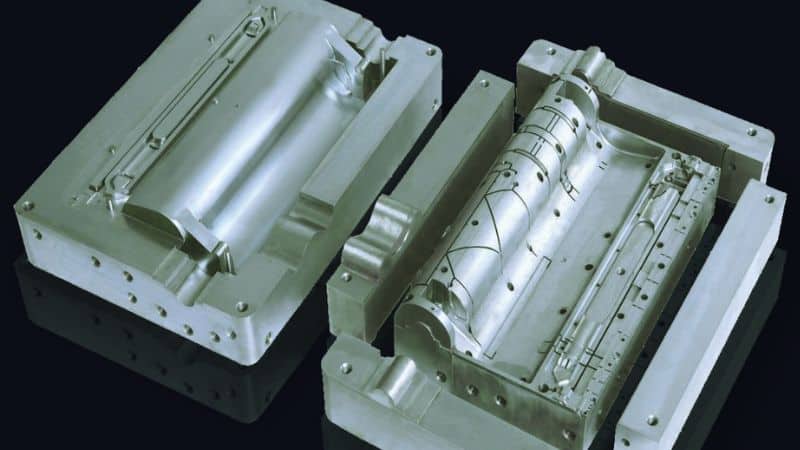
ラピッドツーリングは、金型や工具の製作を大幅に速めます。
設計から試作への移行がスムーズで、多くの工程が自動化されるため、待ち時間を短縮できます。スケジュールを遅らせずに設計変更へ迅速に対応できます。
コスト効率
労務費と材料費を削減することで、リソースをより有効に配分できます。また、廃棄物を減らし、コスト削減にもつながります。
ラピッドツーリングの技法
工具を迅速に製作するために、知っておきたい便利な技法がいくつかあります。 積層造形では材料を層ごとに積み重ねて部品を作ります。 高速加工は迅速な切削によって生産時間を短縮し、 シリコーン成形は少量生産に適した柔軟な方法です。
積層造形
積層造形 では、3Dプリントなどの先進技術を使い、材料を層ごとに追加して金型部品を直接製作します。従来の方法では困難な複雑形状にも対応できます。
デジタル設計を更新すれば誤りを修正でき、廃棄物を最小限に抑え、材料を節約できます。
高速加工
高速加工(HSM) では、材料を迅速かつ精密に除去します。専用の工具と工作機械を使用し、従来より速く材料を切削します。
表面仕上げの良い金属部品やプラスチック部品の製作に適しています。
効率を維持するため、工作機械のメンテナンスを忘れずに行ってください。
シリコーン成形
シリコーン成形 は、柔軟性と細部の再現性が必要な場合に優れた方法です。マスターパターンからシリコーン金型を作り、その中に液状材料を注ぎます。少量生産や試験に適しています。
複雑な細部まで再現できるため、精密部品の製作にも向いています。
シリコーン金型は耐久性があり、複数回の複製が可能なため、製品の試験・開発に役立ちます。形状や質感を検討する場合にも有用です。
ラピッドツーリングの制約
材料の制約
ラピッドツーリングでは、従来の方法より材料の選択肢が限られる場合があります。多くの方法では特定の材料が必要で、従来の金型材料と同等の耐久性や強度を備えていないことがあります。
表面仕上げ品質
高品質な 表面仕上げ の実現は難しい場合があります。ラピッドツーリングでは、使用するプロセスの特性により、工具表面が粗く不均一になることがあります。
粗い表面を改善するには研磨などの後処理が必要となり、コストと時間が増える可能性があります。
製品の質感が性能に影響する場合もあります。特に医療部品や航空宇宙部品など、滑らかさが重要な用途では注意が必要です。
研磨やその他の処理 によって表面品質を改善できますが、納期と予算に影響します。
サイズの制約
使用する装置が大型の工具や部品に対応できないことがあり、ラピッドツーリングではサイズに制限が生じる場合があります。
大きなプロジェクトを小さな部品に分割する必要があり、組み立てや位置合わせが複雑になることもあります。
小さな部品に分けると接合部が増え、最終製品の安定性や強度に影響する可能性もあります。
ラピッドツーリングの将来
技術の進歩
人工知能はラピッドツーリングの将来を形作っています。AIアルゴリズムは金型の設計や生産工程の最適化に役立ち、生産時間とコストの削減につながります。
機械学習を活用すると、工具の摩耗やメンテナンスの必要性を予測できます。リアルタイムデータを用いて工具の性能から学習し、寿命の延長を支援します。
インダストリー4.0との統合
インダストリー4.0では、製造に自動化とデータ交換を取り入れます。ラピッドツーリングでは、よりスマートで接続性の高いシステムを意味します。 センサー を搭載した工具同士が通信できます。 クラウドベースのプラットフォーム を使えば、管理と監視が容易になります。
統合インターフェースから複数の金型・工具システムを追跡できます。
インダストリー4.0技術の統合により、より効率的で柔軟な生産環境が実現します。
ラピッドツーリングと従来の金型製作の比較
ラピッドツーリングと従来の金型製作の違いは、その考え方に最もよく表れます。従来の金型製作が大量生産向けの耐久性を重視するのに対し、ラピッドツーリングはCADソフトウェアによる調整と、切削加工では実現が難しい複雑な形状を取り入れられる3Dプリント金型によって柔軟性を発揮します。
メーカーは開発中の設計変更を迅速に行うためにラピッドツーリングを利用します。代表的な用途には、真空注型や少量の熱可塑性樹脂射出成形があります。
| 比較項目 | ラピッドツーリング | 従来の金型製作 |
|---|---|---|
| 試作開発 | 3Dプリント金型と簡易金型 | 機械加工した鋼製試作金型 |
| リードタイム | 24-72 hours(積層造形) | 8-12 weeks(機械加工) |
| コスト範囲 | $1k-$15k(ブリッジツーリング) | $50k-$500k+(量産用金型) |
| 設計の自由度 | CADソフトウェアで容易に変更可能 | 設計変更に高い費用がかかる |
| 生産量 | 50-1k units(射出成形工程) | 10k+ units(大量生産) |
| 材料の選択肢 | 3Dプリント用樹脂、アルミニウム | 硬化鋼、工具用合金 |
| 適した用途 | 製品開発サイクル、鋳造工程の試作 | 大量生産 |
よくある質問
ラピッドツーリングとラピッドプロトタイピングの違いは何ですか?
ラピッドツーリングとラピッドプロトタイピングはいずれも部品を迅速に作りますが、目的が異なります。
ラピッドツーリングは生産に必要な金型や工具を製作するのに対し、ラピッドプロトタイピングはアイデアや設計を試すためのモデルや実部品を作ります。
ラピッドツーリングはどのような場面でよく使われますか?
試作品の製作や少量生産など、短納期が求められる場面でよく使用されます。
本格生産に移る前に、新しい設計やコンセプトを小規模に試すのに適しています。
積層造形においてラピッドツーリングが重要なのはなぜですか?
積層造形では、部品の生産に使う工具を迅速に作る手段として、ラピッドツーリングが重要な役割を果たします。
試作と生産の間をつなぎ、製品をより簡単かつ迅速に市場へ投入できるためです。







