
Tlakové lití se studenou komorou hraje klíčovou roli v moderní výrobě, neboť umožňuje tvarovat pevné a přesné díly z kovů s vysokou teplotou tání. Jde o proces, při kterém se roztavený kov vstřikuje pod vysokým tlakem do formy, čímž vznikají složité a odolné součásti. Tato metoda je hojně využívána v odvětvích, která kladou důraz na přesnost, efektivitu a spolehlivost.
Při bližším pohledu na výrobní postup, použité materiály a oblasti využití je zřejmé, proč výrobci volí tlakové lití se studenou komorou pro díly, které musí splňovat náročné požadavky. Následující části podrobně vysvětlí tento proces, porovnají jej s tlakovým litím v komoře s horkou komorou a poukážou na oblasti jeho využití.
Co je tlakové lití se studenou komorou?
Tlakové lití se studenou komorou je proces odlévání kovů používaný při práci se slitinami s vysokou teplotou tání, jako je hliník, měď a hořčík. Využívá oddělenou tavicí pec a externí vstřikovací systém k výrobě přesných a odolných dílů za vysokého tlaku.
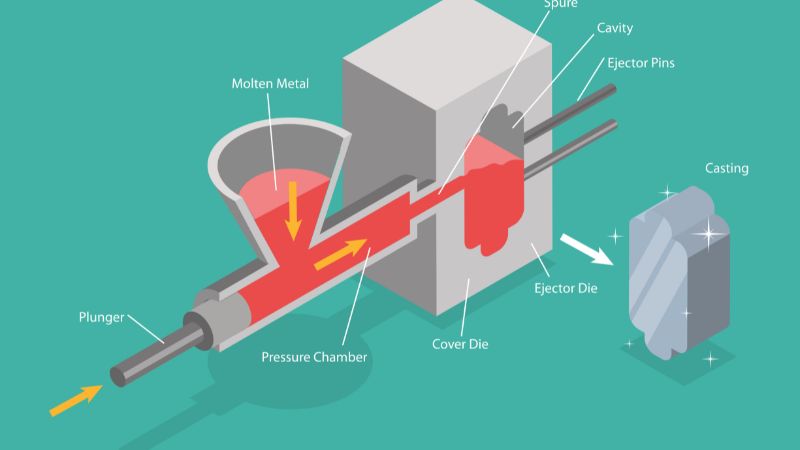
Při tlakovém lití se studenou komorou se roztavený kov přenáší z pece do samostatné vstřikovací komory. Píst následně pod vysokým tlakem vtlačí roztavený kov do ocelové formy.
Tento proces se liší od tlakového lití s horkou komorou tím, že vstřikovací systém není ponořen v roztaveném kovu. Díky oddělení tavicí pece a vstřikovacího systému mohou výrobci používat kovy, které by jinak způsobovaly korozi nebo opotřebení zařízení pro horkou komoru. Díky tomu je tlakové lití se studenou komorou preferovanou volbou pro slitiny na bázi hliníku a mědi.
Metoda je hojně využívána v odvětvích vyžadujících pevné, lehké a tvarově složité díly. Mezi běžné příklady patří skříně motorů v automobilovém průmyslu, součásti pro letecký průmysl a kryty elektroniky. Proces je ceněn pro schopnost vyrábět díly s konzistentní kvalitou, hladkým povrchem a přesnými rozměry.
Fáze procesu tlakového lití se studenou komorou
Tlakové lití se studenou komorou zahrnuje posloupnost řízených kroků, které zajišťují přesné tvarování dílů. Každá fáze, od přípravy formy až po vyhození ztuhlého odlitku, ovlivňuje výslednou kvalitu, pevnost a přesnost odlitku.
Příprava formy
Proces začíná přípravou formy, která se skládá ze dvou polovin tvořících dutinu formy. Tyto poloviny je nutné očistit a nanést na ně separační prostředek, aby se zabránilo přichycení a omezilo opotřebení.
Důležitá je správná teplota formy. Zahřátí formy před litím pomáhá omezit vady, jako jsou studené spoje nebo neúplné vyplnění. Rovněž zlepšuje tok kovu uvnitř dutiny.
Sevření polovin formy velkou silou zajišťuje, že během vstřikování nedojde k úniku kovu. Upínací systém musí formu pevně držet, aby odolala tlaku vyvíjenému pístem.
Tavení a přenos kovu
Při tlakovém lití se studenou komorou se běžně používají kovy s vysokou teplotou tání, jako je hliník, mosaz a měď. Kov se nejprve taví v samostatné peci mimo licí stroj. Jakmile je kov roztavený, opatrně se naběračkou přenese nebo nalije do vstřikovací komory.
Množství přenášeného roztaveného kovu musí odpovídat velikosti dutiny formy. Nadbytek kovu může způsobit vznik otřepů, zatímco nedostatek může vést k neúplnému vyplnění. Přesné dávkování zajišťuje stálost výsledků v jednotlivých cyklech.
Vstřikování a plnění
V této fázi hraje klíčovou roli píst. Jakmile roztavený kov vstoupí do vstřikovací komory, píst jej pod vysokým tlakem tlačí vpřed.
Vstřikovací tlak musí být dostatečně vysoký, aby vtlačil kov do všech částí dutiny formy, včetně tenkých stěn a jemných detailů. Rychlost a síla pístu jsou regulovány tak, aby se předešlo turbulencím, které by mohly uzavřít vzduch nebo způsobit pórovitost.
Vstřikovací komora a vtoková soustava vedou roztavený kov do dutiny formy. Správná konstrukce těchto kanálů zajišťuje plynulé proudění a snižuje riziko vzniku vad.
Tato fáze končí, jakmile je dutina zcela zaplněna a kov začíná pod tlakem tuhnout.
Chlazení, vyhazování a dokončovací práce
Po zaplnění dutiny roztavený kov uvnitř formy chladne a tuhne. Doba chlazení závisí na tloušťce a velikosti součásti i na použité slitině. Udržování tlaku během chlazení pomáhá omezit smršťování a zlepšuje rozměrovou přesnost.
Po ztuhnutí se poloviny formy otevřou a vyhazovací kolíky vytlačí odlitek z formy. Vyhazovací systém musí součást uvolnit, aniž by došlo k poškození jejího povrchu či tvaru.
Po vyhození následují kroky následného zpracování. Patří mezi ně například ořezávání přebytečného materiálu, odstraňování otřepů nebo obrábění povrchů pro dosažení přísnějších tolerancí. Některé odlitky procházejí také tepelným zpracováním nebo povrchovou úpravou, aby splnily specifické požadavky.
Na konci této fáze je odlitek připraven ke kontrole a dalšímu využití ve výrobě.
Materiály používané při tlakovém lití se studenou komorou
Tlakové lití se studenou komorou využívá kovy, které odolávají vysokým teplotám a zachovávají si pevnost i v náročných podmínkách. Tyto materiály se vybírají na základě teploty tání, trvanlivosti, odolnosti proti korozi a schopnosti vytvářet přesné a odolné díly.
Kovy s vysokou teplotou tání
Stroje se studenou komorou jsou určeny pro neželezné kovy s vyšší teplotou tání, než jakou vyžadují systémy s horkou komorou. Patří mezi ně například slitiny hliníku, slitiny mědi, hořčíka některé slitiny zinku s vysokým obsahem hliníku.
Hlavní výhody kovů s vysokou teplotou tání při tlakovém lití:
- Vyšší pevnost a tvrdost ve srovnání s kovy s nízkou teplotou tání
- Odolnost proti opotřebení a deformaci při zvýšených teplotách
- Vhodnost pro konstrukční a nosné díly
Odvětví jako automobilový průmysl, letectví a výroba průmyslových zařízení na tyto materiály často spoléhají, protože představují rovnováhu mezi pevností a přesností. Díky schopnosti vytvářet složité tvary při zachování stálé kvality jsou tyto materiály pro náročné aplikace nepostradatelné.
Slitiny hliníku
Tlakové lití hliníku představuje nejčastější využití strojů se studenou komorou. Slitiny hliníku v sobě spojují nízkou hmotnost s dobrou mechanickou pevností a vynikající odolností proti korozi. Díky těmto vlastnostem jsou ideální pro výrobu krytů, držáků a součástí motorů.
Hliník se rovněž vyznačuje vysokou tepelnou a elektrickou vodivostí, což je výhodné u dílů používaných v elektronice a systémech pro odvod tepla. Na rozdíl od některých jiných kovů si hliník zachovává své vlastnosti v širokém rozsahu teplot, a je tak spolehlivý v interiéru i exteriéru.
Výrobci často volí hliníkové odlitky pro velkosériovou výrobu protože slitina dobře vyplňuje i složité formy. Výsledkem jsou díly s hladkým povrchem a vysokou rozměrovou přesností, což snižuje potřebu následného obrábění.
Mezi běžné aplikace patří:
- Automobilové součásti například skříně převodovek a bloky motorů
- Kryty spotřební elektroniky
- Součásti průmyslových strojů vyžadující pevnost při nízké hmotnosti
Slitiny hořčíku a mědi
Slitiny hořčíku jsou ceněny jako nejlehčí dostupné konstrukční kovy. Nabízejí dobrý poměr pevnosti k hmotnosti, díky čemuž nacházejí uplatnění v leteckém a automobilovém průmyslu, kde je klíčové snížení hmotnosti. Hořčík rovněž vykazuje vynikající obrobitelnost a dobrou tepelnou vodivost, ačkoli vyžaduje opatrnou manipulaci vzhledem ke své reaktivitě.
Slitiny mědinaproti tomu vynikají vysokou pevností v tahu, odolností proti opotřebenía špičkovou vodivostí. Díky těmto vlastnostem jsou slitiny mědi vhodné pro elektrické součásti, instalatérské prvky a díly vystavené velkému zatížení.
Ačkoli je měď těžší než hliník nebo hořčík, nabízí odolnost v aplikacích vyžadujících dlouhou životnost a odolnost proti korozi. Její schopnost odolávat extrémním provozním podmínkám z ní činí skvělou volbu pro průmyslové a vysoce výkonné součásti.
Slitiny hořčíku a mědi společně rozšiřují možnosti technologie tlakového lití ve studené komoře tím, že nabízejí varianty vyvažující hmotnost, pevnost a vodivost pro specifické potřeby.
Tlakové lití: studená vs. horká komora
Obě metody tlakového lití – se studenou i horkou komorou – využívají tlak k vtlačení roztaveného kovu do formy, liší se však způsobem přívodu kovu do stroje a typy slitin, které lze zpracovávat. Tyto rozdíly ovlivňují dobu cyklu, životnost nástrojů i typy vyráběných dílů.
Základní rozdíly
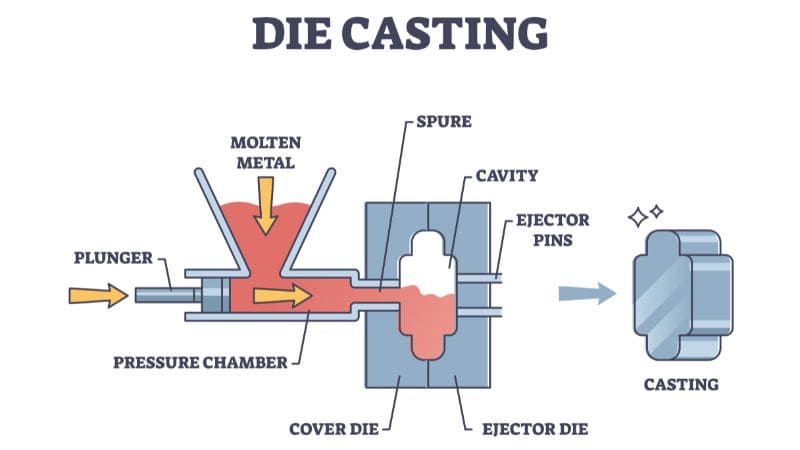
U tlakového lití se studenou komorouse roztavený kov nalévá do samostatné plnicí komory a následně se vstřikuje do formy. Tento proces je pomalejší, protože vyžaduje ruční nebo automatizované dávkování kovu. Metoda se používá pro kovy s vysokou teplotou tání, jako je hliník, mosaz a některé slitiny hořčíku.
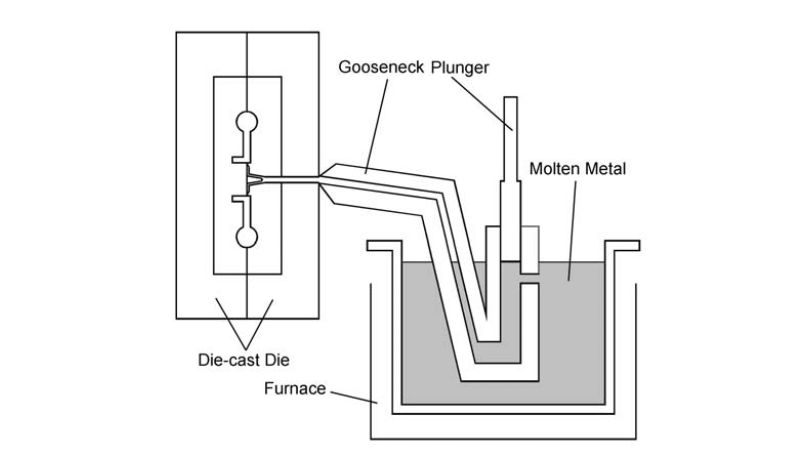
U tlakového lití s horkou komorouje vstřikovací systém ponořen přímo v peci s roztaveným kovem. Stroj čerpá kov přímo do formy, díky čemuž je proces rychlejší a efektivnější. Tato metoda je ideální pro kovy s nižší teplotou tání, jako je zinek, olovo a některé slitiny hořčíku.
Klíčový rozdíl spočívá v opotřebení zařízení. Stroje s horkou komorou jsou méně namáhány, protože zpracovávají měkčí slitiny, zatímco stroje se studenou komorou musí odolávat vyšším teplotám, které mohou zkracovat životnost nástrojů.
| Vlastnost | Studená komora | Teplá komora |
|---|---|---|
| Typ kovu | Hliník, mosaz, hořčík (vysoká teplota tání) | Zinek, olovo, hořčík (nízká teplota tání) |
| Rychlost cyklu | Pomalejší | Rychlejší |
| Manipulace s kovem | Nabírání do plnicí komory | Čerpání přímo z pece |
| Opotřebení nástroje | Vyšší | Nižší |
Využití tlakového lití se studenou komorou
Tlakové lití se studenou komorou nachází uplatnění v odvětvích vyžadujících přesné, odolné a lehké kovové díly. Je obzvláště vhodné pro součásti z hliníku a dalších slitin, u nichž je kladen důraz na vysokou pevnost a přesné rozměry.
Automobilové součásti
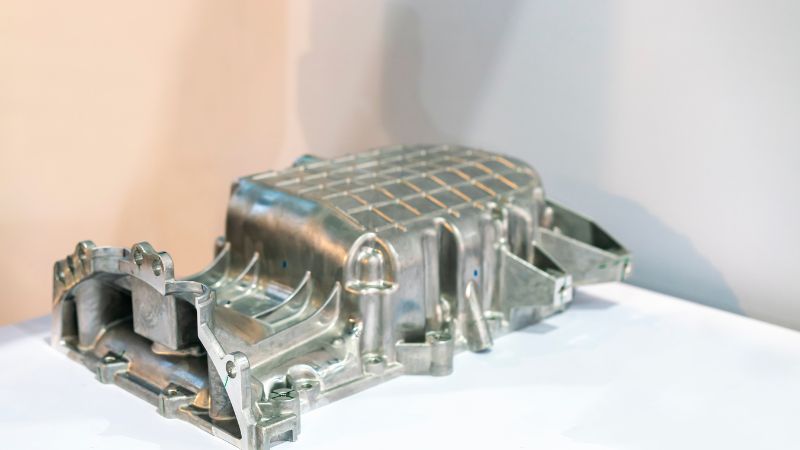
Výrobci automobilů využívají tlakové lití se studenou komorou k výrobě bloků motorů, hlav válců a skříní převodovek. Tyto díly musí odolávat teplu, tlaku a mechanickému namáhání, proto jsou hliníkové odlitky častou volbou. Tento proces zajišťuje dodržení úzkých tolerancí a stálou kvalitu, což snižuje potřebu následného obrábění.
Touto metodou se vyrábějí i lehké díly zavěšení kol, jako jsou ramena náprav a těhlice. Snížením hmotnosti dílů při zachování jejich pevnosti výrobci zvyšují palivovou účinnost a zlepšují jízdní vlastnosti vozidel.
Možnost vytvářet složité tvary s tenkými stěnami umožňuje inženýrům navrhovat díly, které představují rovnováhu mezi výkonem a úsporou nákladů. Díky tomu se tlakové lití ve strojích se studenou komorou stalo standardním postupem v moderní výrobě automobilů.
Průmyslové a elektrotechnické díly
U průmyslových zařízení těží tlakově lité skříně a držáky z pevnosti a odolnosti, které zajišťuje metoda lití ve studené komoře. Součásti lze vyrábět s hladkým povrchem a přesnými rozměry, což omezuje problémy při montáži a zvyšuje spolehlivost.
Elektrické konektory, kryty a skříně motorů vyžadují přesnost i odolnost proti opotřebení. Lití ve studené komoře umožňuje použití slitin, jako je hliník a měď, které zajišťují dobrou vodivost a odolnost proti korozi.
Tento proces rovněž umožňuje velkosériovou výrobu dílů se stálou kvalitou. To je klíčové pro odvětví, jako je energetika (rozvodné sítě), výroba těžkých strojů a zařízení pro obnovitelné zdroje energie, kde jsou prioritou dlouhá životnost a bezpečnost.
Spotřební zboží a elektronika
Lití ve studené komoře se hojně využívá při výrobě spotřebního zboží, kde záleží jak na vzhledu, tak na odolnosti. Výrobky, jako jsou kuchyňské spotřebiče, kryty elektrického nářadí či nábytkové kování, často využívají hliníkové tlakové odlitky pro jejich pevnost a čistý vzhled povrchu.
V oblasti elektroniky výrobci tento proces využívají pro kryty mobilních telefonů,pantů notebooků a skříní audiozařízení. Tyto díly musí být lehké, a přitom dostatečně pevné, aby chránily citlivé součásti.
Hladké povrchy a jemné detaily, kterých lze při tlakovém lití dosáhnout, také omezují nutnost následných úprav; to snižuje náklady při zachování vysoce kvalitního vzhledu. Tato rovnováha mezi funkčností a designem činí tento proces cenným pro trh se spotřebním zbožím.
Často kladené dotazy
Jaké jsou hlavní výhody použití metody tlakového lití ve studené komoře?
Tento proces umožňuje výrobu dílů s vysokou rozměrovou přesností a hladkým povrchem. Umožňuje vytvářet tenké stěny a složité tvary, které by bylo obtížné realizovat jinými výrobními metodami.
Podporuje také velkosériovou výrobu při zachování stálé kvality, což z něj činí efektivní řešení pro odvětví vyžadující velké objemy dílů.
V jakých aplikacích se nejčastěji využívá tlakové lití se studenou komorou?
Výrobci automobilů jej využívají k výrobě bloků motorů, skříní převodovek a konstrukčních dílů. Společnosti v leteckém průmyslu na tuto metodu spoléhají při výrobě lehkých, avšak pevných komponentů.
Uplatňuje se také v elektronice při výrobě krytů a v oblasti zdravotnické techniky, kde je vyžadována vysoká přesnost a odolnost.
Jaká jsou omezení tlakového lití se studenou komorou?
Zařízení vyžaduje vyšší počáteční investice, jelikož je nutná samostatná tavicí pec. Proces může být také pomalejší než lití s horkou komorou, a to kvůli nutnosti přenášet roztavený kov.
Není ideální pro velmi velké díly ani pro kovy s nízkou teplotou tání; pro ty je vhodnější metoda lití s horkou komorou.







