
Pokud výrobní průmysl vyžaduje snížení rizika netěsností, deformací nebo prasklin při tlakovém lití, konvenční vysokotlaké lití někdy nestačí. Odborníci z oboru proto tento koncept dále rozvinuli a představili vakuové tlakové lití jako řešení pro výrobu vysoce kvalitních dílů. V tomto článku se dozvíte více o definici, principech a možnostech využití tohoto významného pokroku v oblasti technologie tlakového lití.
Co je vakuové tlakové lití
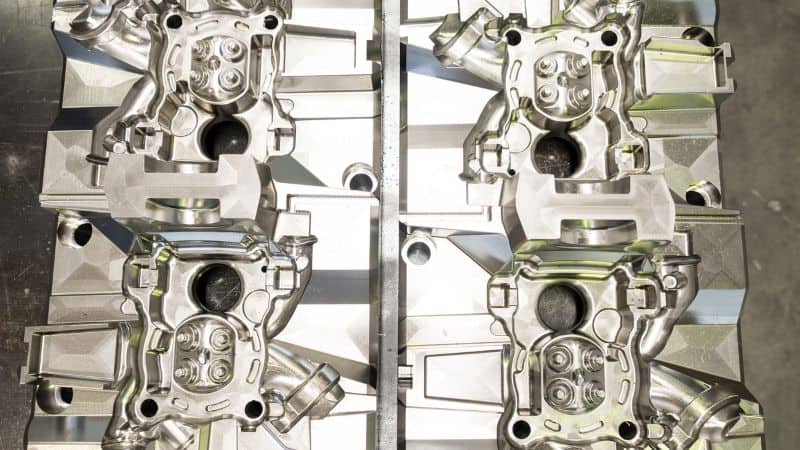
Vakuové tlakové lití je varianta vysokotlakého lití která aktivně odstraňuje vzduch a plyny z dutiny formy a vytváří vakuum těsně před vstřikováním roztaveného kovu a během něj. Snížením obsahu plynu v dutině formy se minimalizuje uzavírání plynu, omezuje se pórovitost, zvyšuje se hustota a zlepšuje se stálost mechanických vlastností oproti běžnému vysokotlakému lití (HPDC). Tento postup je nezbytný v případech, kdy odlitek musí být svařitelný, tepelně zpracovatelný (T5/T6) nebo těsný (nepropustný).
Princip metody spočívá ve využití utěsněné formy, systému vakuových čerpadel a precizně navržených odvzdušňovacích a vtokových kanálů. Ještě předtím, než kov dorazí do dutiny formy, musí být dosaženo cílové úrovně vakua – často pod 100 mbar, přičemž u kritických aplikací bývá tato hodnota mnohem nižší. Výsledkem je čistší a hutnější výplň s menším množstvím vzduchu uzavřeného v důsledku turbulence a s méně nepříjemnými překvapeními v dalších fázích výroby.
Vakuově podporované lití vs. systémy s vysokým vakuem
Systémy s vakuovou podporou částečně odsávají vzduch z formy, čímž zvyšují kvalitu mnoha dílů, aniž by vyžadovaly vysoké náklady a složitost plně vakuového uspořádání. Pro středně náročné odlitky často postačují a zajišťují měřitelné snížení pórovitosti a lepší průběh plnění.
Systémy s vysokým vakuem usilují o téměř úplné odčerpání vzduchu a dosažení co nejnižšího zbytkového obsahu plynu. Formy jsou těsně uzavřeny, vakuové kanály jsou optimalizovány a čerpadla jsou dimenzována tak, aby zajistila rychlé vytvoření podtlaku a jeho stabilitu během plnění.
Rozdíly oproti běžnému vysokotlakému lití
- Pórovitost a uzavírání plynu: Integrovaný vakuový systém aktivně odstraňuje vzduch z dutiny formy, čímž výrazně omezuje uzavírání plynu a vnitřní pórovitost, které jsou častým problémem u běžného vysokotlakého lití (HPDC).
- Mechanické vlastnosti: Toto snížení pórovitosti vede k lepším a konzistentnějším mechanickým vlastnostem s menšími rozdíly v pevnosti v tahu, tažnosti a únavové odolnosti mezi jednotlivými šaržemi.
- Možnosti následného zpracování: Na rozdíl od běžných odlitků s pórovitou strukturou jsou vakuové tlakové odlitky obvykle dostatečně hutné pro bezpečné svařování a tepelné zpracování, což umožňuje širší škálu aplikací.
Praktický rozdíl se projevuje ve stabilitě vlastností. Při použití vakua vykazují hodnoty pevnosti v tahu, tažnosti a únavové odolnosti vyšší úroveň a menší kolísání mezi jednotlivými šaržemi.
Princip vakuového tlakového lití
Klíčové vybavení, prvky nástrojů a metody utěsnění
- Stroj pro tlakové lití: Vysokotlaký stroj s regulací rychlosti vstřiku a přesným řízením rychlosti proudění taveniny v nálitku (vtokovém kanálu).
- Vakuový systém: Vakuové pumpy, regulační ventily, zásobníky/akumulátory a senzory schopné rychle dosáhnout cílové úrovně vakua a udržet ji po celou dobu plnění.
- Utěsněné formy: Robustní těsnění v dělicí rovině, O-kroužky či těsnění kolem vyhazovačů a posuvných jader a vakuové bloky usměrňující proudění vzduchu při odsávání.
- Odvzdušnění a vtokový systém: Vakuový kanál je umístěn tak, aby odsával vzduch z oblastí, které se plní jako poslední. Vtoky budou dimenzovány a orientovány tak, aby podporovaly laminární proudění a zabránily předčasnému tuhnutí v tenkých částech.
- Měřicí technika: Snímače tlaku (vakuum v dutině), termočlánky (tavenina a forma) a snímače polohy/rychlosti plnicí komory a pístu.
Výrobci forem často používají vložky z kalené oceli pro vakuové otvory, leštěné odvzdušňovací plochy a elastomery odolné vůči kompresi. Pravidelná kontrola O-kroužků a opotřebení dělicí roviny je součástí plánů preventivní údržby.
Postup krok za krokem
- Příprava dávky: Tavenina se ohřeje na cílovou teplotu a do plnicí komory se nadávkuje správný objem kovu.
- Odsátí vzduchu z dutiny: Otevře se vakuový okruh. Systém odsaje vzduch z dutiny formy a připojených kanálů na nastavenou hodnotu. U náročných dílů zajišťuje stabilitu tlaku prodleva před samotným odsáváním.
- Vstřikování/plnění: Začíná vstřikování. Fáze 1 posouvá kov k vtoku a fáze 2 zrychluje proudění na vysokou rychlost pro rychlé naplnění, zatímco vakuum zůstává aktivní a při postupu čela taveniny odsává zbytkové plyny.
- Intenzifikace/dovlak: Po vstříknutí roztaveného kovu do formy se udržuje tlak, který kompenzuje smrštění při tuhnutí kovu; vakuum působí až do okamžiku, kdy čelo taveniny uzavře odvzdušňovací otvor.
- Uvolnění a tuhnutí: Vakuové ventily se ve vhodný okamžik uzavřou a po ztuhnutí je proces odlévání dokončen.
- Otevření a vyhození: Forma se otevře, aktivují se vyhazovače a díl se vyjme. Následně se oddělí výronky a vtokové zbytky.
Tento časový harmonogram je přísně koordinován. Pokud kov dorazí dříve, než vakuum dosáhne nastavené hodnoty, prudce vzrůstá riziko uzavření plynu v odlitku. Stejně tak může opožděné uzavření ventilů způsobit nasátí tekutého kovu do vakuového okruhu.
Kritické parametry procesu vakuového tlakového lití
- Úroveň vakua: Pro účinné snížení poréznosti mnoho výrobců cílí na hodnoty pod 100 mbar. U vysoce kvalitních dílů se často dosahuje hodnot v řádu desítek mbar.
- Časování: Vakuum musí dosáhnout nastavené hodnoty ještě předtím, než kov dorazí k vtokovému otvoru, a musí být udržováno po celou dobu kritické fáze plnění. U tenkostěnných odlitků může hrát roli i zpoždění odezvy v řádu 50–100 ms.
- Rychlost ve vtokovém otvoru a doba plnění: Rychlé a řízené plnění (u hliníku často 30–60 m/s ve vtokovém otvoru, v závislosti na geometrii) omezuje povrchovou oxidaci a vznik studených spojů, a zároveň udržuje turbulenci pod kontrolou.
- Teploty: Teplota taveniny musí být dostatečně vysoká pro zachování tekutosti (např. u slitin hliníku běžně 660–720 °C v závislosti na chemickém složení); teploty formy musí být stabilizované, aby se předešlo předčasnému tuhnutí a přichytávání kovu k formě (tzv. soldering). Důležitější než extrémní hodnoty je stálost procesu.
- Mazání a stav plnicí komory: Správné mazání pístu a regulace teploty plnicí komory zabraňují vzniku plynů a stabilizují plnění v první fázi.
Řízení procesu integruje tyto faktory do stabilního, opakovatelného pracovního rozsahu. Mnoho závodů využívá systémy řízení vstřiku s uzavřenou smyčkou, které v reálném čase upravují rychlostní profily na základě zpětné vazby o tlaku v dutině formy.
Výhody a omezení
Vynikající mechanické vlastnosti: nižší pórovitost
Díky odvodu plynů snižuje vakuové tlakové lití jak povrchovou, tak vnitřní pórovitost. Takto vyrobené odlitky vykazují vyšší hustotu, lepší únavovou životnost a menší rozptyl hodnot pevnosti v tahu a tažnosti. Například hliníkové odlitky vyrobené za použití účinného vakua často dosahují tažnosti vhodné pro tepelné zpracování T6, čehož nelze spolehlivě dosáhnout u běžného tlakového lití (HPDC).
Vyšší kvalita dílů: čistý a celistvý povrch
A čistší čelo taveniny a méně turbulentní proudění zajišťují jemnější povrchovou úpravu a méně kosmetických vad. Ještě důležitější je, že odlitky vykazují vysoké těsnosti bez nutnosti u mnoha konstrukčních řešení používat impregnaci. Díky omezení pórovitosti způsobené plyny díly snášejí svařování (MIG/TIG) a předvídatelně reagují na rozpouštěcí žíhání a umělé stárnutí, aniž by docházelo k puchýřování nebo deformaci v důsledku rozpínání plynů.
Omezení vakuového tlakového lití
Vakuové tlakové lití je vhodné především pro hliník a hořčík, jelikož vysoké teploty a reaktivita slitin železa je pro tento proces obecně činí nevhodnými.
Z provozního hlediska klade tato metoda značné nároky na vybavení a údržbu. Vyžaduje pečlivě utěsněné nástroje, spolehlivé vakuové systémy a přísný plán údržby, který řeší opotřebení součástí, jako jsou O-kroužky a dělicí roviny, a také usazování karbonu na ventilech.
U velkoobjemové výroby nebo aplikací vyžadujících vysokou integritu dílů je však tato investice často opodstatněná díky vyšší výtěžnosti, snížení objemu přepracování a možnosti sloučení více dílů do jednoho celku či následného tepelného zpracování.
Aplikace vakuového tlakového lití
Udržitelnost a budoucí trendy
Vyšší efektivita a nižší emise
Vakuové tlakové lití přispívá k udržitelné výrobě tím, že vzniká méně vadných dílů. Méně zmetků znamená menší objem kovu určeného k přetavení, což výrazně snižuje spotřebu energie a s ní spojené emise. Zároveň se tak snižuje spotřeba dalších zdrojů, například chemických těsnicích prostředků. Vzhledem k tomu, že většina sléváren již kovový odpad recykluje interně, zvyšuje vyšší výtěžnost efektivitu tohoto recyklačního cyklu.
Pokročilé technologie a automatizace
Díky technologiím se proces stává přesnějším. Simulační software modeluje proces lití a vakuový systém, což umožňuje optimalizovat návrh ještě před zahájením výroby. Během samotného lití využívají digitální dvojčata a systémy řízení se zpětnou vazbou data ze senzorů v reálném čase, aby zajistily, že každý výlitek odpovídá ideálnímu standardu. Tento proces podporuje zdokonalené vakuové vybavení, speciální slitiny a širší využití robotizace, což vede k vysoce automatizovanému a spolehlivému postupu splňujícímu přísné průmyslové normy.
Závěr
Ačkoli lze počátky vakuového tlakového lití vystopovat až do 70. let minulého století či ještě dříve, ve srovnání s tradičním tlakovým litím jde stále o poměrně novou a rozvíjející se oblast. Představuje však ten nejpraktičtější a nejvýznamnější technologický posun v případech, kdy jsou klíčové parametry, jako je pórovitost, svařitelnost či odezva na tepelné zpracování, zcela zásadní.
Díky využití vakuového tlakového lití se počáteční investice do nástrojů, vybavení a školení vrací prostřednictvím vyšší výtěžnosti. Výrobci získávají větší jistotu při zvládání náročných požadavků na rozměrovou přesnost a konstrukční řešení.
Často kladené otázky
Existují konkrétní slitiny, které z vakuového tlakového lití těží nejvíce?
Jak již bylo zmíněno, tato metoda lití umožňuje zpracovávat hliník a hořčík. Zásadní přínos však představuje zejména pro slitiny hliníku. Tyto slitiny jsou náchylné k uzavírání plynů a vzniku vodíkové pórovitosti, což výrazně omezuje možnosti jejich tepelného zpracování. Vakuové tlakové lití je proto nejvýhodnější pro vysokopevnostní hliníkové slitiny (např. A356 nebo 360) určené k tepelnému zpracování typu T5 či T6, neboť odstraňuje plyny, které by jinak způsobovaly tvorbu puchýřů a oslabení materiálu.
Jak si vakuové tlakové lití stojí z hlediska nákladů v porovnání s jinými metodami lití s nízkou pórovitostí, jako je lití s dotlakem (squeeze casting) nebo lití polotuhého kovu (SSM)?
Vakuové tlakové lití se často volí jako nákladově efektivnější řešení pro velkosériovou výrobu ve srovnání s litím s dotlakem (squeeze casting) nebo litím v polotuhém stavu (SSM). Ačkoli všechny tyto metody snižují poréznost, lití s dotlakem (squeeze casting) vyžaduje specializované (a často pomalejší) stroje a SSM lití zase složitou přípravu vstupního materiálu. Vakuové tlakové lití využívá standardní stroje pro tlakové lití s přídavným systémem, což z něj činí ideální volbu pro výrobu milionů vysoce kvalitních a celistvých dílů při konkurenceschopné délce výrobního cyklu.
Existují specifické složité tvary, které nejsou vhodné pro vakuové tlakové lití?
Ano, tento proces má svá omezení. Problematické mohou být díly s extrémně hlubokými a úzkými „kapsami“, protože vakuum nemusí účinně odsát vzduch zachycený v těchto mrtvých zónách dříve, než je kov uzavře. Podobně mohou díly s vnitřními jádry, vytvářejícími složité členité dutiny, komplikovat umístění účinných vakuových odvzdušňovacích kanálků, což může vést ke vzniku izolovaných plynových kapes.







